
Výrobcovia často porovnávajú odlievanie do trvalej formy a tlakové liatie pri výrobe pevných a presných kovových dielov. Oba procesy používajú opakovane použiteľné kovové formy, no plnia ich veľmi odlišným spôsobom. Práve tento rozdiel ovplyvňuje náklady, rýchlosť, kvalitu povrchu aj pevnosť dielu.
Tlakové liatie a odlievanie do trvalej formy: základné rozdiely
Pri odlievaní do trvalej formy aj pri tlakovom liatí sa používa opakovane použiteľná forma, no jej konštrukcia a spôsob privádzania roztaveného kovu do dutiny sa výrazne líšia.
Spôsoby plnenia a prehľad procesov
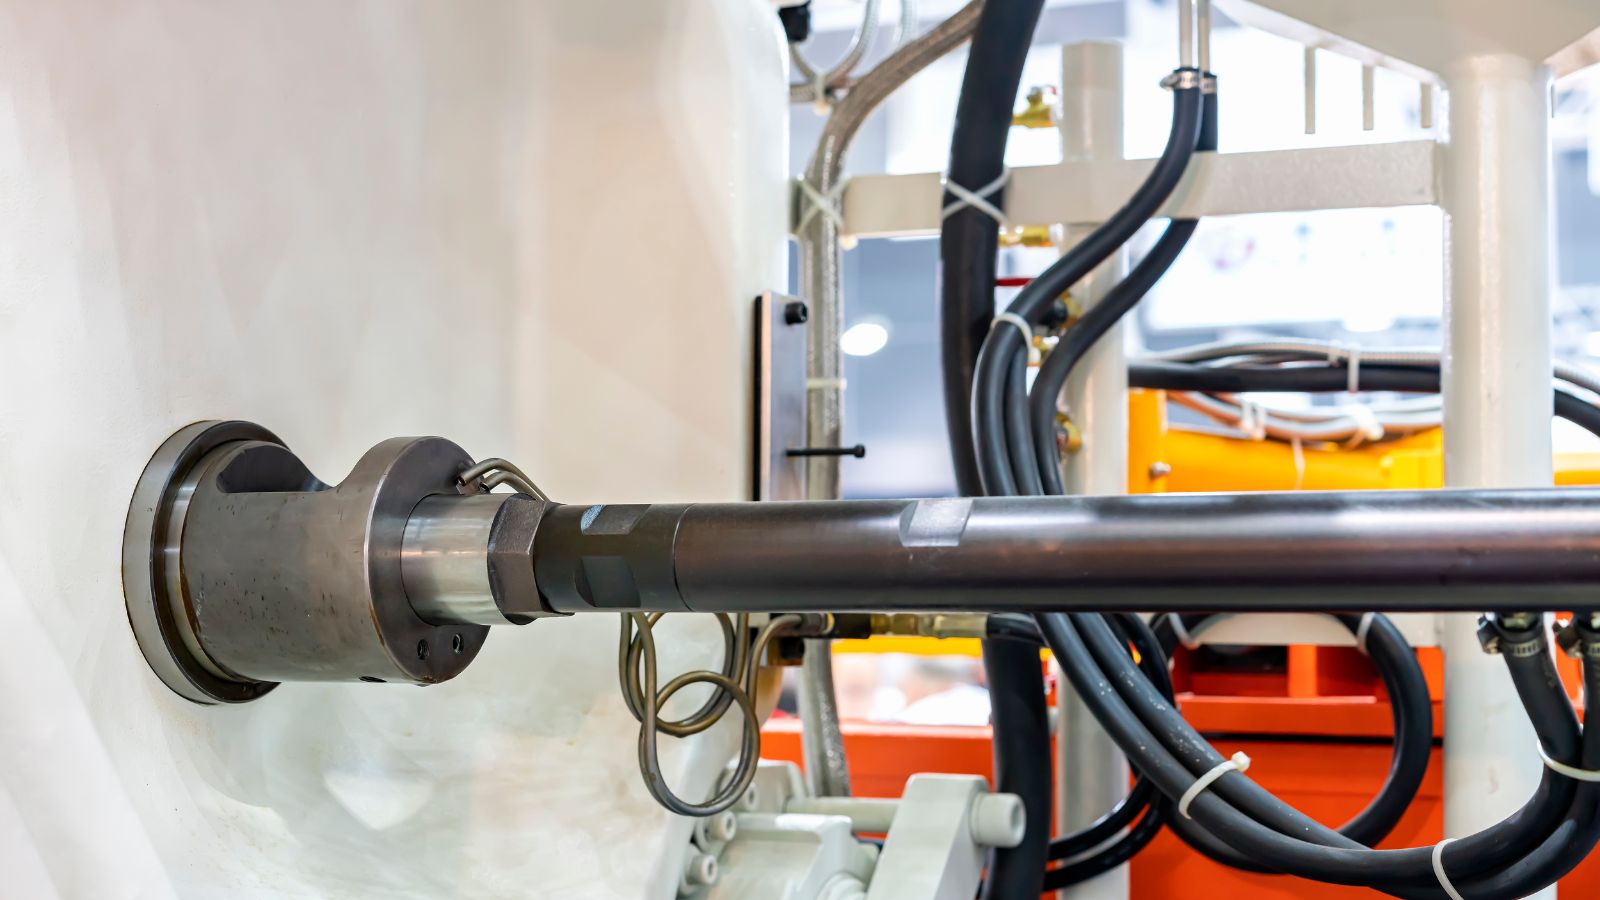
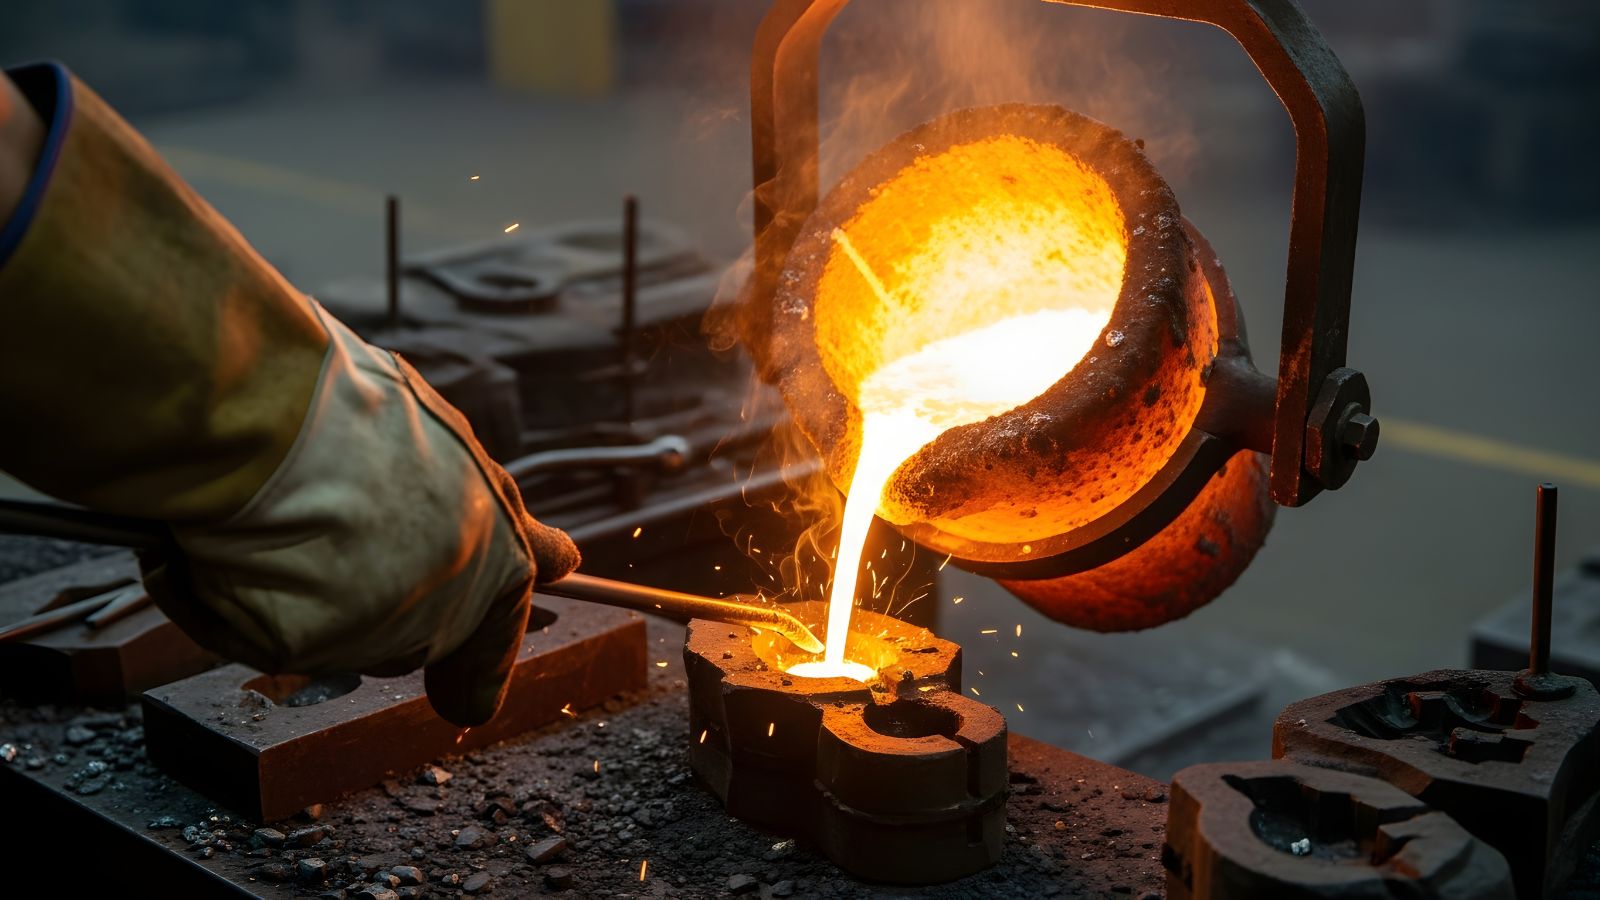
Odlievanie do trvalej formy využíva gravitáciu. Obsluha naleje roztavený kov do predhriatej trvalej formy a gravitácia ho vedie do dutiny. Po ochladení a stuhnutí kovu pracovníci formu otvoria a diel vyberú. V závislosti od veľkosti dielu sa často dosahuje približne 5 až 50 odliatkov za hodinu.
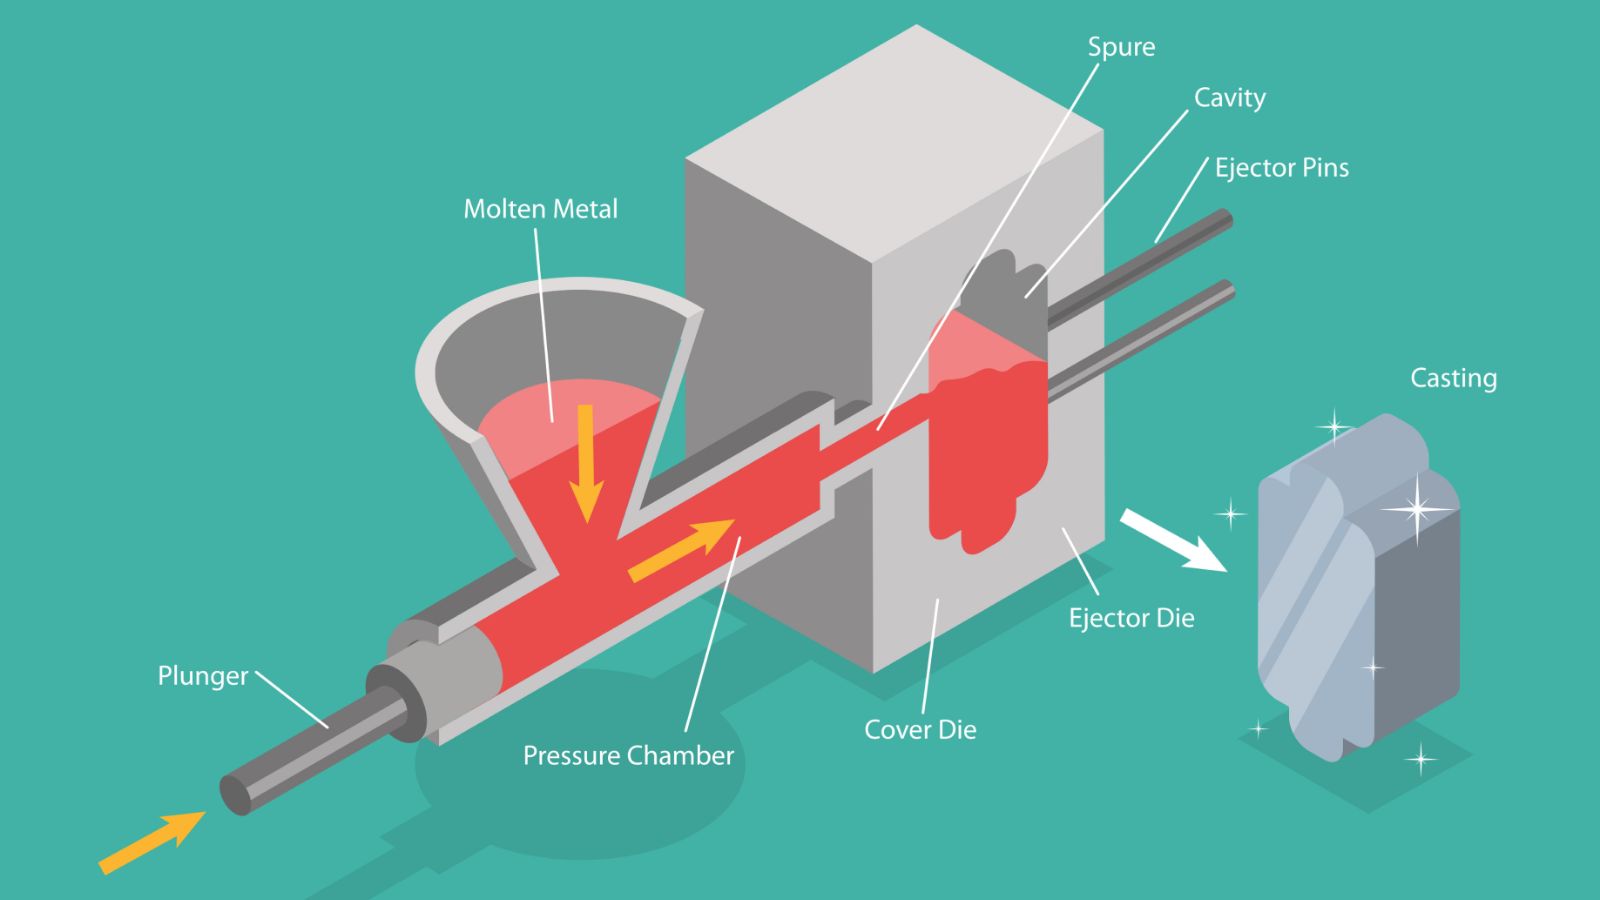
Tlakové liatie funguje inak. Roztavený kov sa pod vysokým tlakom, často nad 100 bar, vstrekuje do formy, čo prináša vysokú efektivitu. Niektoré systémy tlakového liatia dokážu vyrobiť až 200 dielov za hodinu, a preto sú vhodné na veľkosériovú výrobu.
Oba postupy používajú kovové formy, no rozdielny spôsob ich plnenia a pracovného cyklu tvorí základ všetkých ďalších rozdielov.
Konštrukcia opakovane použiteľných foriem
Oba procesy sa spoliehajú na opakovane použiteľnú formu, líšia sa však jej materiálom a konštrukciou.
Pri odlievaní do trvalej formy sa forma často vyrába z liatiny, grafitu alebo nástrojovej ocele. Musí odolávať opakovanému zahrievaniu a chladeniu, nemusí však znášať extrémny vstrekovací tlak. V niektorých prípadoch sa používajú aj pieskové jadrá.
Tlakové liatie naopak využíva kalené a popúšťané nástrojové oceľové formy, ktoré musia odolávať vysokému vstrekovaciemu tlaku a opakovaným upínacím silám. Z mechanického hľadiska forma často obsahuje pohyblivé posúvače a vyhadzovacie kolíky. Táto konštrukcia umožňuje rýchle vybratie odliatku a podporuje výrobu tenkých stien a úzkych tolerancií.
Nástroje na tlakové liatie zvyčajne stoja viac, pretože musia znášať vyššie namáhanie a zabezpečovať presnejšie rozmery.
Používané materiály a zliatiny
Výber materiálu ovplyvňuje pevnosť, hmotnosť, odolnosť proti korózii aj náklady pri oboch procesoch. Väčšina dielov sa vyrába z neželezných kovov, pričom každý postup uprednostňuje konkrétne zliatiny podľa toho, ako kov prúdi a chladne vo forme.
Bežné kovy pri odlievaní do trvalej formy
Pri odlievaní do trvalej formy sa často používajú horčík, niektoré zliatiny medi a hliníkové zliatiny, najmä A356 a ďalšie zliatiny radu 300. Tieto zliatiny dobre tečú pôsobením gravitácie a po tepelnom spracovaní dosahujú dobrú pevnosť.
V niektorých prípadoch výrobcovia odlievajú do trvalých foriem aj liatinu, hoci je to menej bežné než pri hliníku. Tento proces zvláda stredné objemy výroby a je vhodný pre diely, pri ktorých je potrebná nižšia vnútorná pórovitosť.
Uprednostňované zliatiny na tlakové liatie
Pri tlakovom liatí sa používajú zliatiny vhodné na vstrekovanie pod vysokým tlakom. Najbežnejšou voľbou sú zinkové zliatiny, napríklad Zamak, a hliníková zliatina A380, ktoré sa vyznačujú dobrou tekutosťou a rozmerovou stabilitou. Výrobcovia často používajú aj horčíkové zliatiny, pretože ponúkajú nízku hmotnosť a dobrú pevnosť.
Železo sa pri tlakovom liatí používa zriedkavo, pretože vysoké teploty tavenia by poškodili oceľové formy a zvýšili náklady. Tento proces sa najlepšie hodí na neželezné kovy s nižšou teplotou tavenia a dobrou zlievateľnosťou.
V oboch procesoch je najbežnejším materiálom hliník, no zinok, horčík, zliatiny medi a obmedzené použitie železa slúžia špecifickým konštrukčným cieľom.
Kvalita povrchu a rozmerová presnosť
Kvalita povrchu a rozmerová presnosť často rozhodujú pri výbere medzi odlievaním do trvalej formy a tlakovým liatím. Každý proces dosahuje inú úroveň povrchu odliatku bez ďalšej úpravy, úzkych tolerancií a potreby následného obrábania.
Tolerancie a geometrická presnosť
Oba postupy používajú kovové formy, a preto vytvárajú hladší povrch odliatku než pieskové odlievanie. Pevné steny formy obmedzujú drsnosť povrchu a zabezpečujú čistejšie hrany.
Odlievanie do trvalej formy dosahuje dobré rozmerové tolerancie a presné zarovnanie v deliacej rovine, dutinu však neplní silou. Tlakové liatie dosahuje vysokú rozmerovú presnosť, pretože tlak vtláča kov do každej časti dutiny.
Potreba následného obrábania
Pri odliatkoch z trvalej formy je často potrebné ľahko opracovať kritické plochy. Dielne môžu obrábať uloženia ložísk, tesniace plochy alebo závity, aby splnili prísne tolerancie. Aj tak je zvyčajne potrebné menej obrábania než pri pieskovom odlievaní.
Vďaka vysokej presnosti a hladkému povrchu môže tlakové liatie obmedziť obrábanie nekritických plôch a mnohé diely opúšťajú formu pripravené na montáž.
V oboch procesoch však môžu presné otvory alebo tesniace plochy vyžadovať dodatočné obrábanie.
Mechanické vlastnosti a kvalita odliatkov
Mechanické vlastnosti závisia od toho, ako kov vo forme prúdi a chladne. Pevnosť, úroveň pórovitosti a schopnosť vytvárať zložité tvary ovplyvňujú správanie hotového dielu pri používaní.
Pevnosť konštrukcie a pórovitosť
Odlievanie do trvalej formy často poskytuje diely s dobrou až vysokou pevnosťou. Gravitačné plnenie zabezpečuje plynulý tok kovu a riadené chladenie v kovovej forme zlepšuje štruktúru zŕn. V porovnaní s mnohými pieskovými postupmi môže tento proces obmedziť zmršťovacie dutiny.
Pórovitosť býva stredná až nízka, no v hrubých prierezoch sa pri nedostatočnom odvetraní môže zachytiť plyn. Správne riešenie vtokovej sústavy a formy je naďalej kľúčové.
Pri tlakovom liatí pôsobí vysoká vstrekovacia sila, často nad 100 bar. Tlak pomáha vyplniť tenké steny a drobné detaily. Pri malých dieloch môže zároveň obmedziť povrchové dutiny.
Tlakové liatie však môže mať problémy s pórovitosťou, najmä v hrubších oblastiach. Zachytený vzduch a rýchle plnenie môžu vytvoriť vnútorné plynové póry. Tie môžu znížiť ťažnosť a nosnosť konštrukčných dielov.
Zložité geometrie a vnútorné prvky
Odlievanie do trvalej formy dokáže vytvárať zložité geometrie pomocou pieskových alebo kovových jadier. Pri polotrvalej forme možno vytvárať vnútorné priestory, kanály a duté časti, ktoré sa pri tlakovom liatí vytvárajú ťažšie.
Táto flexibilita je užitočná pri dieloch, ako sú telesá s vnútornými kanálmi. Umožňuje aj hrubšie prierezy bez potreby extrémneho tlaku.
Tlakové liatie vyniká pri výrobe tenkých stien a ostrých detailov. Vysoký tlak vtláča kov do úzkych dutín, takže možno vytvárať členité vonkajšie tvary a malé polomery.
Pohyblivé jadrá umožňujú vytvárať niektoré vnútorné prvky, no veľmi zložité vnútorné kanály zvyšujú náklady na nástroje a obmedzujú návrh. Pri výbere medzi procesmi musia konštruktéri vyvážiť zložitosť tvaru, konštrukciu nástroja a očakávané mechanické vlastnosti.
Nástroje, objem výroby a ekonomické hľadiská
Konštrukcia nástrojov, očakávaný objem výroby a dĺžka cyklu určujú nákladovú štruktúru oboch procesov. Odlievanie do trvalej formy aj tlakové liatie používajú oceľové formy, no líšia sa nákladmi na nástroje, životnosťou a vhodnosťou pre veľkosériovú výrobu.
Náklady na nástroje a objem výroby
Pri odlievaní do trvalej formy sa používajú opakovane použiteľné oceľové formy plnené gravitáciou, čo udržiava náklady na nástroje na miernej úrovni. Hoci sú tieto formy odolné, v dôsledku tepelných cyklov sa opotrebujú rýchlejšie než nástroje na vysokotlakové liatie.
Formy na tlakové liatie sa vyrábajú z kalenej ocele a navrhujú sa tak, aby odolali vysokým vstrekovacím tlakom, zložitým chladiacim kanálom a automatickým vyhadzovacím systémom. Táto zložitosť výrazne zvyšuje počiatočné náklady na nástroje.
Tieto robustné formy sú však navrhnuté na dlhú životnosť a počas nej dokážu vyrobiť stovky tisíc až viac než milión dielov. Preto sa tlakové liatie zameriava najmä na veľkosériovú výrobu, napríklad automobilových dielov alebo krytov spotrebnej elektroniky.
Efektivita výroby
Pri odlievaní do trvalej formy sa oceľová forma plní gravitáciou alebo riadeným nízkym tlakom. Cykly sú rovnomerné, no pomalšie než pri tlakovom liatí, pretože plnenie a tuhnutie trvajú dlhšie.
Obsluha často vykonáva viac manuálnych krokov, napríklad predhrievanie formy a kontrolu povlaku. To obmedzuje rýchlosť procesu, najmä pri hrubších dieloch.
Tlakové liatie dosahuje vysokú výrobnú rýchlosť. Roztavený kov sa pod vysokým tlakom vstrekuje do formy, rýchlo vypĺňa tenké steny a skracuje čas tuhnutia. Automatizované systémy zabezpečujú nanášanie separačného prostriedku, zatvorenie formy, vstrekovanie, chladenie aj vyhadzovanie dielov.
Výber vhodného procesu pre váš projekt
Pri výbere metódy odlievania musia výrobcovia zvážiť objem výroby, zložitosť dielu, rozpočet na nástroje a požiadavky na materiál.
Tu uvádzame niekoľko príkladov použitia týchto procesov v praxi:
- Automobilový priemysel: Priemysel využíva oba postupy. Tenkostenné diely vo veľkých sériách, ako sú skrine prevodoviek a konzoly, sa zvyčajne vyrábajú tlakovým liatím. Naopak, diely vyžadujúce mimoriadnu konštrukčnú pevnosť a nízku pórovitosť, napríklad hliníkové bloky motorov a hlavy valcov, sa často vyrábajú odlievaním do trvalej formy.
- Spotrebný tovar a elektronika: Tento sektor vo veľkej miere využíva rýchlosť a presnosť tlakového liatia. Je preferovaným procesom na výrobu krytov zariadení, pohľadových krytov a nosných rámov, pri ktorých sú potrebné úzke tolerancie na obmedzenie následného obrábania.
- Ťažké stroje a priemysel: Tieto odvetvia často uprednostňujú gravitačné odlievanie do trvalej formy. Pri komponentoch, ako sú telesá čerpadiel, ventilové telesá a odolné konzoly, sú dlhodobá životnosť a vnútorná celistvosť dôležitejšie než čo najvyššia výrobná rýchlosť.
Zverte svoj ďalší projekt odlievania spoločnosti Moldie
Výber ideálnej metódy odlievania nie je vždy jednoduchý. Ak si nie ste istí, ktorý postup prinesie vášmu dielu najlepšiu návratnosť investície, kontaktujte Moldie ešte dnes a porozprávajte sa s nami o výrobných cieľoch, požiadajte o podrobnú cenovú ponuku a nechajte našich odborníkov odporučiť ideálne riešenie odlievania pre váš ďalší projekt!







