
Pre inžinierov a nákupných manažérov, ktorí zvažujú tlakové liatie súčiastok v stredných až veľkých objemoch, predstavuje gravitačné liatie do kovovej formy praktický kompromis. Vyvažuje investíciu do nástrojov, rozmerovú presnosť, kvalitu povrchu a integritu súčiastky.
V tomto článku si vysvetlíme proces a materiály gravitačného liatia, a najmä jeho výhody, obmedzenia a nákladové faktory.
Obsah
[Kliknutím na názov nižšie prejdete na príslušnú časť článku.]
- Ako funguje proces gravitačného liatia
- Materiály
- Výhody a obmedzenia
- Použitie a výrobky
- Výpočet nákladov
- Výber výrobného partnera pre celý proces
Ako prebieha gravitačné liatie
Proces gravitačného liatia pozostáva z presne stanovených krokov. Rozhodnutia v každej fáze priamo ovplyvňujú kvalitu odliatku, rozmerovú presnosť aj požiadavky na následné spracovanie.
Príprava formy a nanesenie povlaku
Pred začatím každej operácie sa forma predhreje na riadenú teplotu, zvyčajne 150 až 300 stupňov Celzia v závislosti od zliatiny.
Predhriatie odstráni studené miesta v dutine, ktoré by inak spôsobili predčasné tuhnutie a nedostatočné vyplnenie.
Po predhriatí sa na povrchy dutiny nanesie žiaruvzdorný povlak alebo separačný prostriedok. Tento povlak plní dve funkcie:
- Umožňuje čisté vybratie hotového odliatku bez poškodenia povrchu
- Chráni oceľ formy pred eróziou spôsobenou opakovaným kontaktom s roztaveným kovom
Hrúbka a typ povlaku ovplyvňujú kvalitu povrchu aj rýchlosť prenosu tepla počas tuhnutia.
V tejto fáze sa nastavuje aj odvzdušnenie. Malé odvzdušňovacie otvory na deliacej rovine formy a v miestach náchylných na zachytávanie vzduchu umožňujú jeho únik pri plnení dutiny kovom.
Nalievanie roztaveného kovu cez vtokovú sústavu
Roztavený kov sa potom naberačkou naleje do vtokovej sústavy, ktorá ho cez systém vtokov privádza do dutiny formy.
Geometria vtokovej sústavy a vtokov určuje prietok, smer plnenia a mieru turbulencie kovu pri vstupe do dutiny.
Do konštrukcie formy sa často začleňujú nálitky, ktoré počas zmršťovania pri tuhnutí privádzajú do odliatku ďalší roztavený kov a zabraňujú vzniku zmršťovacích dutín v hrubých častiach.
Tuhnutie, chladenie a vyberanie odliatku
Po naplnení dutiny začne kov tuhnúť. Chladenie sa začína pri stenách formy, kde sa teplo odvádza najrýchlejšie, a postupuje smerom dovnútra.
Čas chladenia závisí od hrúbky steny, zliatiny a teploty formy. Keď odliatok dostatočne stuhne, forma sa otvorí a vyhadzovacie kolíky vytlačia súčiastku z dutiny bez deformácie ešte teplého odliatku.
Orezávanie, CNC obrábanie a následné spracovanie
Najprv sa odstráni prebytočný kov na deliacej rovine. Odliatky sa potom môžu CNC obrábať, aby sa dosiahli úzke tolerancie prvkov, ktoré samotná forma nedokáže vytvoriť, napríklad otvorov, závitových dier alebo dosadacích plôch.
Podľa požiadaviek na konečné použitie nasledujú povrchové úpravy, ako otryskávanie oceľovými guľôčkami, práškové lakovanie, eloxovanie alebo lakovanie.
Materiály, zliatiny a vlastnosti dielov pri gravitačnom liatí
Výber zliatiny pri gravitačnom liatí nie je druhoradým rozhodnutím. Odliatkový materiál ovplyvňuje tekutosť pri plnení, spôsob tuhnutia, mechanické vlastnosti, kvalitu povrchu aj možnosť tepelného spracovania odliatku.
Gravitačné liatie hliníka pre konštrukčné a tepelné aplikácie
Gravitačné liatie hliníka patrí z praktických dôvodov k najbežnejším technikám gravitačného odlievania: hliník má nízku hustotu, dobrú tekutosť, primeranú tepelnú vodivosť a po odliatí dosahuje vysoké mechanické vlastnosti.
Dobre reaguje aj na tepelné spracovanie, vďaka čomu sa hodí na konštrukčné súčiastky a komponenty hnacieho ústrojenstva.
Medzi bežné hliníkové zliatiny na gravitačné liatie patria:
Tepelné spracovanie, konkrétne cyklus T6 pozostávajúci z rozpúšťacieho žíhania a následného umelého starnutia, možno použiť pri viacerých týchto zliatinách. V porovnaní so stavom po odliatí výrazne zvyšuje medzu klzu a tvrdosť.
Zinok a triedy Zamak pre presné komponenty
Zinkové zliatiny vrátane skupiny Zamak majú nízku teplotu tavenia a vynikajúcu tekutosť, vďaka ktorej presne vyplnia aj jemné detaily. Zamak 3 je najbežnejšou triedou a ponúka dobrú rovnováhu pevnosti, ťažnosti a rozmerovej stability.
Zinkové odliatky majú úzke tolerancie a prirodzene hladký povrch, čo znižuje potrebu ďalších úprav dekoratívnych a presných kovových komponentov. Vďaka elektrickej vodivosti a jednoduchému pokovovaniu sa hodia aj na elektroniku a kryty konektorov.
Nevýhodou je hustota. Zinok je výrazne ťažší než hliník, čo obmedzuje jeho použitie v aplikáciách citlivých na hmotnosť.
Zliatiny horčíka pre špeciálne požiadavky
Horčíkové zliatiny, ako napríklad AZ91D a AM60B , majú najnižšiu hustotu spomedzi konštrukčných materiálov na odlievanie. AM50 zabezpečuje dobrú absorpciu energie v automobilových súčiastkach dôležitých pri náraze.
Ak je zníženie hmotnosti zásadnou požiadavkou, gravitačné liatie horčíka poskytuje pomer pevnosti k hmotnosti, ktorému sa hliník nevyrovná.
Výhody, obmedzenia a výsledná kvalita
Gravitačné liatie prináša výrobnému programu osobité výhody, no zároveň má svoje obmedzenia. Jasné pochopenie týchto kompromisov, najmä v súvislosti s nákladmi na nástroje, objemom výroby a kvalitou odliatkov, odlišuje správne nákupné rozhodnutie od nákladnej chyby.
Ako opakovane použiteľné formy zlepšujú opakovateľnosť
Gravitačné liatie je proces odlievania do trvalej formy, pri ktorom sa tá istá oceľová forma používa pri tisícoch odlievacích cyklov. Geometria dutiny zostáva nemenná, takže rozmerová presnosť aj kvalita povrchu sú konzistentné od prvého odliatku až po desaťtisíci.
Opakovane použiteľné formy umožňujú časom optimalizovať aj ich konštrukciu. Umiestnenie chladiacich kanálov, geometria vtokov a odvzdušnenie sa dajú upraviť na základe údajov z kontroly prvého kusu (FAI), čím sa zvyšuje výťažnosť bez nutnosti vyrábať nástroje odznova.
Ďalšou konštrukčnou výhodou je nízka pórovitosť spôsobená plynmi. Keďže gravitačné plnenie je pomalšie a menej turbulentné než vysokotlakové vstrekovanie, do dutiny sa s kovom zachytáva menej vzduchu. Riadené smerové tuhnutie potom vytvára hustejšiu mikroštruktúru, ktorá podporuje tepelné spracovanie a zlepšuje únavovú odolnosť pri používaní.
Kde proces zaostáva
Najväčšou prekážkou vstupu sú investície do nástrojov. Formy na gravitačné liatie sa obrábajú z nástrojovej ocele a ich výroba stojí viac než zhotovenie modelov na liatie do piesku. Pri malých objemoch zostáva náklad na formu pripadajúci na kus vysoký a proces stráca ekonomickú výhodu.
Konštrukcia formy na gravitačné liatie zároveň obmedzuje geometrickú zložitosť. Podrezania a spätné prvky si vyžadujú pieskové jadrá alebo skladacie časti formy, čo zvyšuje náklady aj čas cyklu. Súčiastky s hlbokými vnútornými kanálmi alebo mimoriadne zložitou geometriou môžu byť vhodnejšie na presné liatie alebo nízkotlakové liatie.
Výrobné rýchlosti sú tiež nižšie než pri vysokotlakovom liatí. Gravitačné plnenie trvá dlhšie než tlakové vstrekovanie, čo obmedzuje výstup na jednu strojovú zmenu.
Najdôležitejšie faktory kontroly kvality
Rozmerová presnosť gravitačných odliatkov závisí od kvality ocele formy, konzistentného riadenia jej teploty a stabilného postupu nalievania. Odchýlky v ktorejkoľvek z týchto oblastí spôsobujú rozmerový posun počas výroby.
Kontrola vnútornej kvality, najmä röntgenová kontrola zmršťovacích dutín a overenie kritických rozmerov na súradnicovom meracom stroji (CMM), by mali byť súčasťou štandardného procesu každého dodávateľa. Protokoly o úplnej rozmerovej kontrole po skúškach nástrojov pomáhajú potvrdiť, že forma vyrába súčiastky podľa špecifikácie ešte pred spustením sériovej výroby.
Kvalitu povrchu priamo ovplyvňuje stav povlaku formy a jej teplota. Keď sa povlak opotrebúva alebo teplota formy kolíše, kvalita povrchu sa zhoršuje. Praktickými opatreniami sú pravidelná údržba a monitorovanie procesu.
Typické výrobky z gravitačného liatia
Gravitačné liatie sa používa pri širokom spektre súčiastok rôznych typov a veľkostí a s rozličnými požiadavkami na zliatinu. Spoločnými požiadavkami sú rozmerová presnosť, mechanická integrita a kvalita povrchu, ktorá obmedzuje náklady na následné spracovanie.
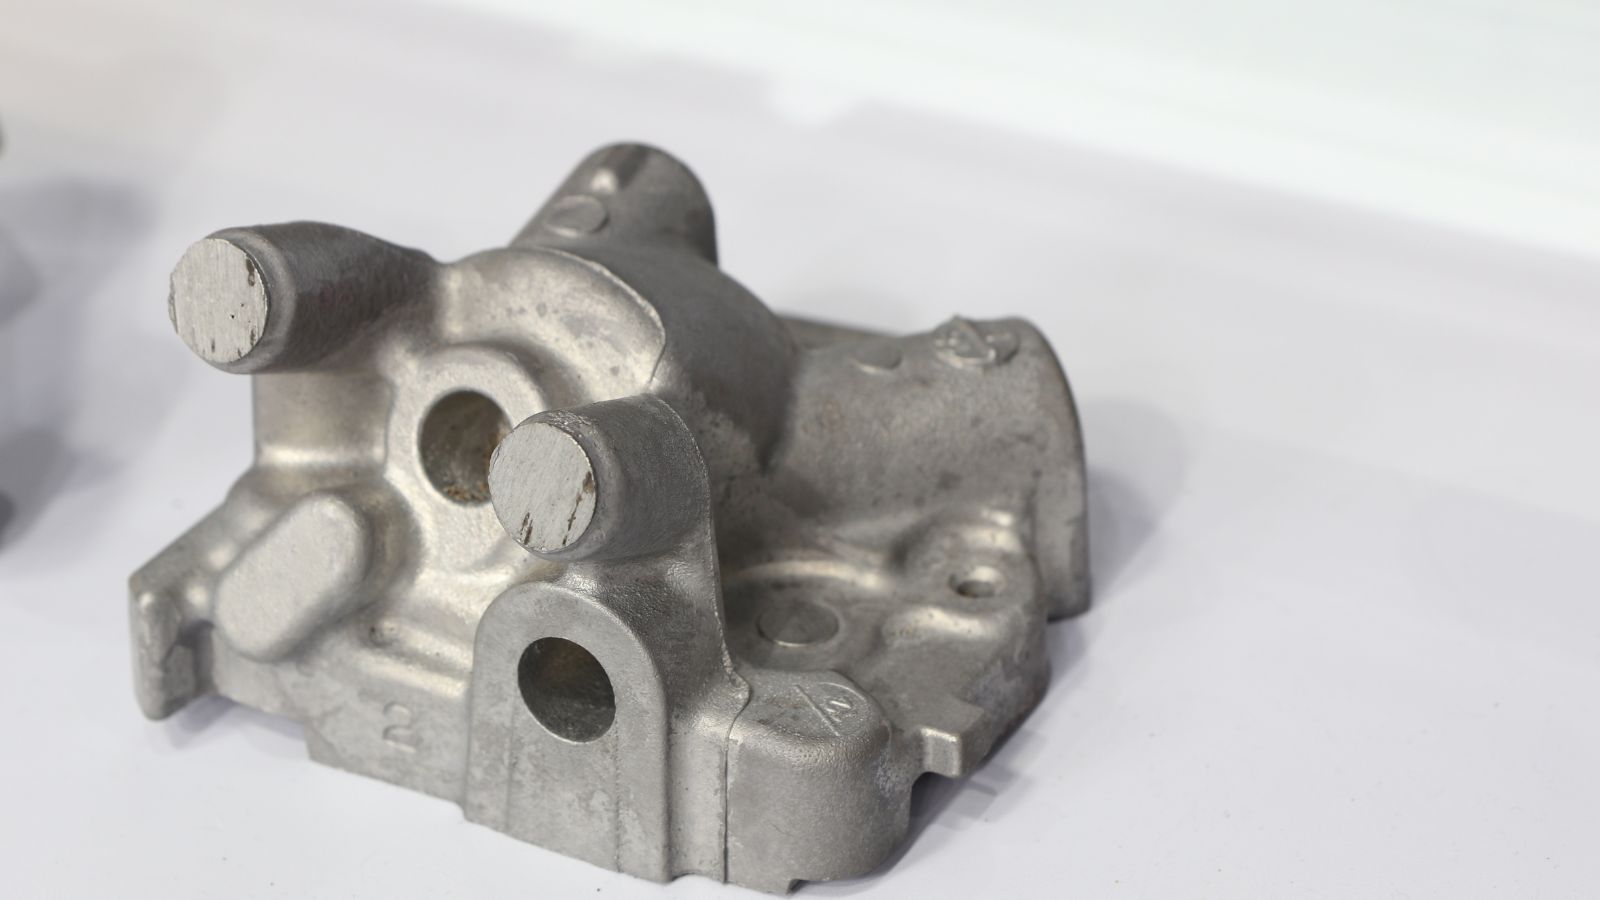
Automobilové diely a komponenty hnacieho ústrojenstva
Gravitačné liatie sa vo veľkej miere používa v automobilovom priemysle vďaka schopnosti vyrábať hliníkové komponenty s vysokou integritou, ktoré odolávajú extrémnemu tepelnému a mechanickému namáhaniu. Používa sa najmä na výrobu:
- Hláv valcov
- Blokov motora
- Piestov
- Skriň prevodoviek
- Súčiastok zavesenia kolies
- Brzdových strmeňov
Elektronika, osvetlenie a tepelné komponenty
Gravitačné liatie hliníka sa uprednostňuje pri výrobe elektronických, svetelných a tepelne riadiacich komponentov vďaka vynikajúcej tepelnej vodivosti hliníka a schopnosti procesu vytvárať rozmerovo stabilné kryty pripravené na použitie. Príklady:
- Kryty elektroniky
- Chladiče
- Kryty LED svietidiel
- Šasi telekomunikačných a priemyselných elektronických zariadení
Priemyselné zariadenia a komponenty na vedenie tekutín
Gravitačné liatie sa široko využíva pri priemyselných zariadeniach a komponentoch na vedenie tekutín, najmä tam, kde sú pre výkon systému rozhodujúce tlaková tesnosť, odolnosť proti korózii a zložité vnútorné tvary. Medzi tieto výrobky patria:
- Telesá ventilov
- Telesá čerpadiel
- Rozdeľovacie bloky
Výpočet nákladov na gravitačné liatie
Náklady na gravitačné liatie tvoria investície do nástrojov, výroba jednotlivých kusov, režijné náklady na kontrolu a následné dokončovanie a obrábanie, rozpočítané na objem výroby. Pochopenie každého faktora pomáha nákupným manažérom a inžinierom lepšie vyjednávať a predchádzať prekvapeniam po schválení nástrojov.
-
Investícia do nástrojov je najväčším počiatočným nákladom a najviac ju ovplyvňuje zložitosť súčiastky. Jednoduchá dvojdielna forma na konzolu stojí oveľa menej než viacnásobná forma s pieskovými jadrami na teleso ventilu alebo hlavu valca. Náklady ovplyvňuje trieda ocele formy, jej veľkosť, počet dutín a čas obrábania.
-
Výrobné náklady na kus závisia od času cyklu, ceny zliatiny, miery zmetkovitosti a práce. Cena zliatiny kolíše podľa komoditných trhov a priamo ovplyvňuje cenu ťažkých alebo hrubostenných odliatkov. Mieru zmetkovitosti ovplyvňuje kvalita návrhu formy, riadenie procesu a jej technický stav v priebehu času.
-
Náklady na CNC obrábanie rastú s počtom prvkov s úzkymi toleranciami, požadovanou presnosťou a zložitosťou upnutia. Súčiastky vyžadujúce viacero krokov obrábania alebo presné ustavovacie plochy sú drahšie na dokončenie.
-
Náklady na povrchovú úpravu závisia od typu procesu, plochy a veľkosti dávky. Práškové lakovanie, eloxovanie, lakovanie a podobné úpravy si vyžadujú rôzny čas a prácu podľa konečných požiadaviek na súčiastku.
-
Náklady na kontrolu závisia od rozsahu kontroly prvého kusu, priebežných kontrol a záverečnej kontroly. Röntgenové skúšky, overenie na súradnicovom meracom stroji a rozmerové protokoly zvyšujú náklady, ale pomáhajú znižovať riziko problémov s kvalitou pred začiatkom sériovej výroby.
Prínos výrobného partnera pre celý proces
Výrobcom originálnych zariadení (OEM) a zákazníkom ODM, ktorí spolupracujú s viacerými dodávateľmi, môže spojenie návrhu formy, odlievania, obrábania, kontroly a povrchových úprav pod jednou strechou znížiť náročnosť koordinácie a skrátiť dodacie lehoty. Uľahčuje aj komunikáciu, pretože jeden tím zodpovedá za celý proces od vývoja nástrojov až po konečnú dodávku.
Dodávateľ s vlastnou simuláciou toku kovu vo forme dokáže odhaliť problémy s plnením ešte pred schválením nástrojov a predísť nákladným úpravám formy po kontrole prvého kusu. Ak má ten istý dodávateľ aj zariadenia na meranie CMM a röntgenovú kontrolu, vlastné CNC obrábanie a povrchové úpravy, môže pripraviť protokoly o rozmerovej a vnútornej kvalite oveľa rýchlejšie než prevádzka závislá od externých laboratórií.
Hlavnou pridanou hodnotou výrobcu foriem a tlakových odliatkov pre celý výrobný proces nie je len nižšia cena za kus. Ide aj o lepšiu kontinuitu technickej podpory, jasnejšiu zodpovednosť a rýchlejšie riešenie problémov, ktoré sa vyskytnú počas výroby.







