
Процесс литья под давлением литьё под давлением — это производственный процесс, при котором расплавленный цветной металл впрыскивается в стальную форму под высоким или низким давлением. После охлаждения деталь извлекается как компонент почти готовой формы, готовый к использованию или дальнейшей обработке..
Основное преимущество простое: сложные металлические детали за секунды с постоянным качеством и минимальными отходами. Для инженеров и команд по закупкам, оценивающих варианты производства, это сочетание скорости и точности часто является решающим фактором.
Тем не менее, у этого процесса есть свои компромиссы. Стоимость инструментов значительна на начальном этапе, и не каждый сплав или геометрия детали подходят. Это руководство охватывает варианты процесса, выбор материалов, распространённые применения и практические соображения, чтобы помочь вам оценить, подходит ли литьё под давлением для вашего проекта..
Как работает литьё под давлением
Пресс литьё под давлением использует двухсекционную стальную форму — одну неподвижную половину и одну подвижную половину — установленную в литейной машине. Форма оформляющая полость обработана таким образом, чтобы соответствовать требуемой форме детали. Расплавленный металл под давлением подается в эту оформляющая полость, короткое время удерживается для затвердевания, а затем извлекается..
Машина имеет две ключевые системы:
-
Система впрыска – заливает расплавленный металл в форму
-
Система зажима – удерживает половины формы закрытыми под высоким давлением во время впрыска
Время цикла короткое — часто всего несколько секунд от впрыска до извлечения — что делает процесс высокопродуктивным для средних и больших объемов.
Высокое давление литьё под давлением против литьё под низким давлением (LPDC)
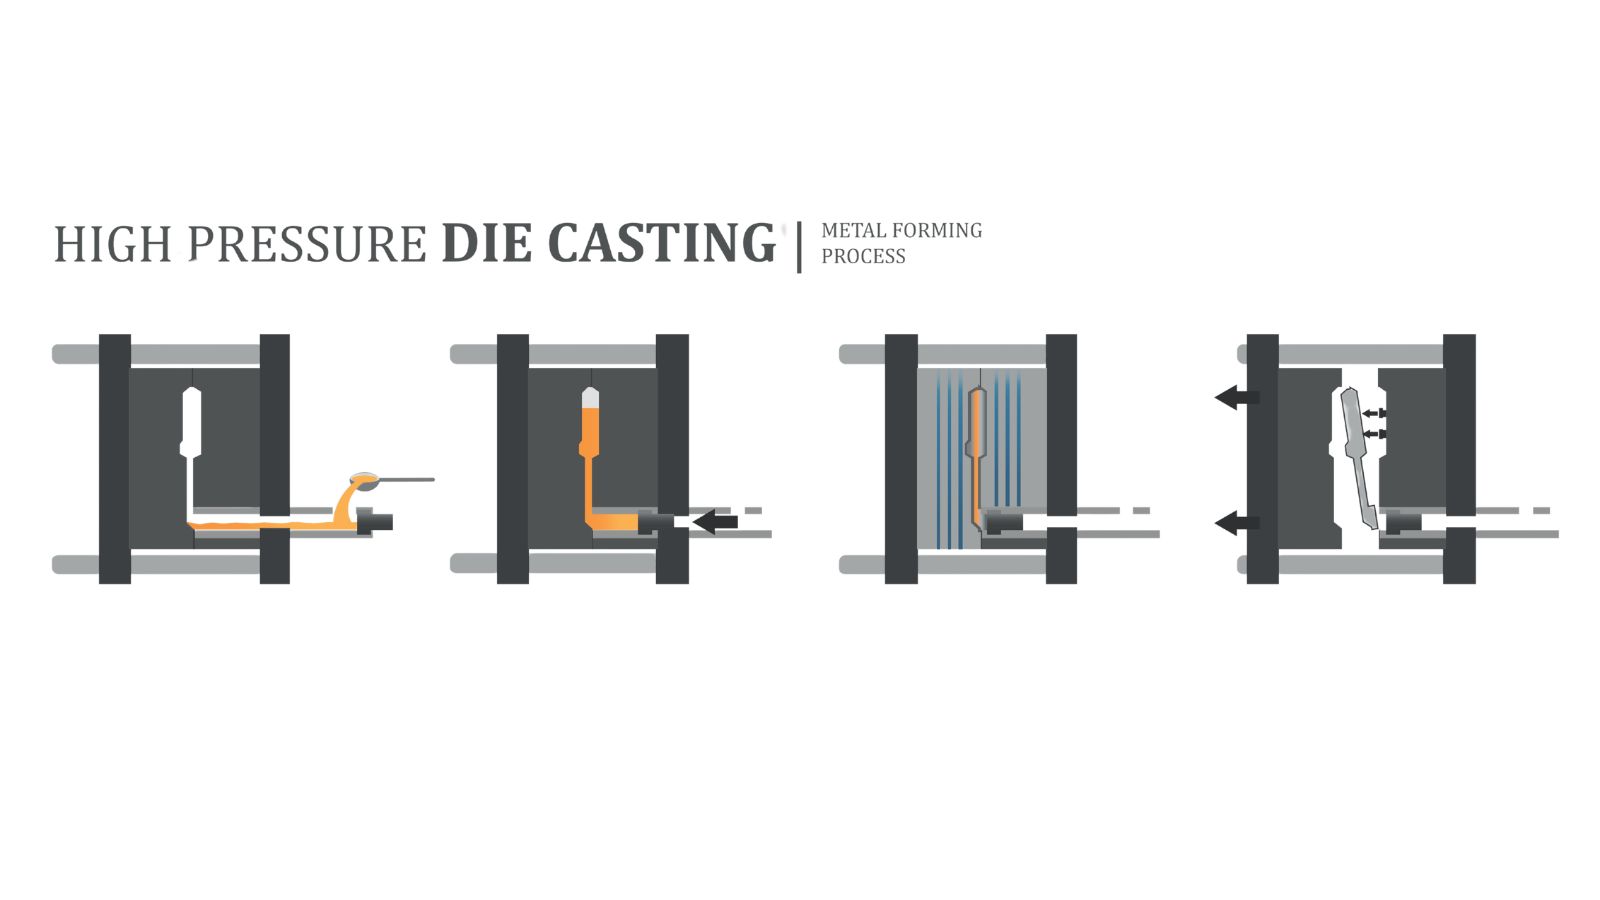
Высокий-литьё под давлением (HPDC) работает при давлении 1 500–25 400 psi, заполняя форму за миллисекунды. Обеспечивает точные допуски, гладкие поверхности и быстрые циклы, что делает его стандартным выбором для деталей из алюминия, цинка и магния в больших объемах. Основным недостатком является риск захваченного воздуха, который может вызвать пористость.
Низкий-литьё под давлением (LPDC) использует 2–15 фунтов на квадратный дюйм, заполняя форму медленнее и аккуратнее. Это снижает турбулентность и пористость, улучшая внутреннюю целостность деталей. Часто используется для изготовления конструкционных элементов, таких как автомобильные колеса, хотя время цикла дольше.
литьё под давлением в горячей камере против литьё под давлением в холодной камере
Выбор между машинами с горячей и холодной камерой зависит от точки плавления сплава:
-
Горячая камера – Механизм впрыска находится в расплавленном металле. Быстрые циклы, минимальное окисление. Работает с цинком, магнием и другими низкоплавкими сплавами. Не подходит для алюминия потому что он атакует стальные компоненты.
-
Холодная камера – Металл плавится в отдельной печи, затем его выливают в впускной рукав. Эта установка обрабатывает алюминий, медь и другие сплавы с высокой температурой плавления. Дополнительный этап переливания занимает время, но это единственный практический метод для этих материалов..
Большинство производственных серий алюминиевое литьё под давлением выполняются на машинах с холодной камерой.
Распространенные материалы в процессе литьё под давлением
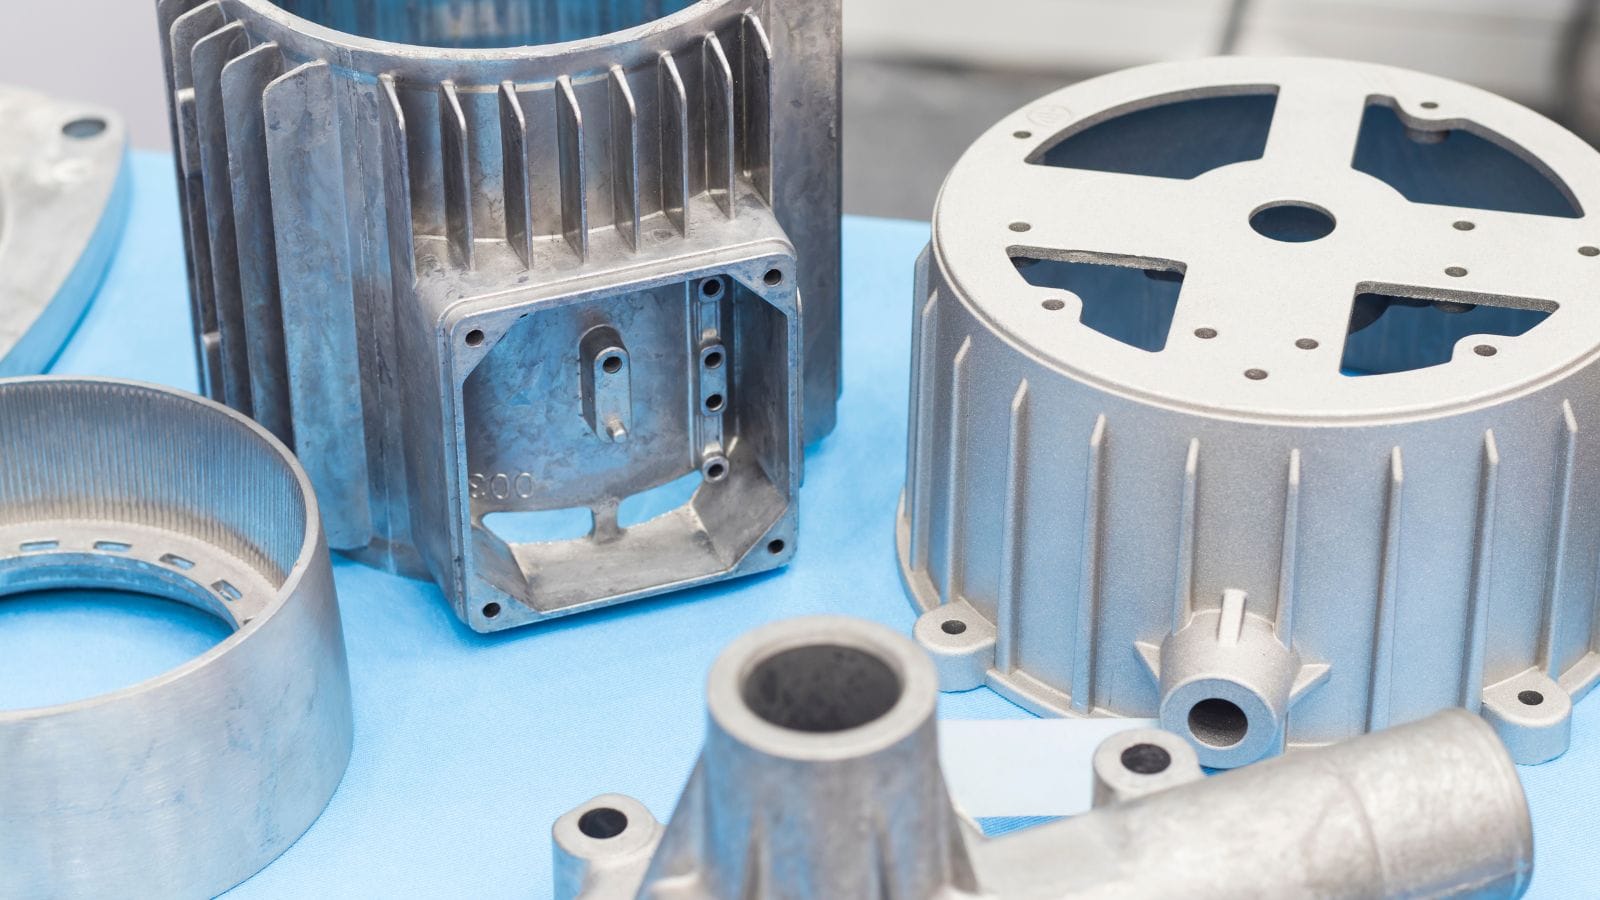
| литьё под давлением с разными материалами | Обычные оценки | Ключевые черты |
|---|---|---|
| Алюминий литьё под давлением | A380, ADC12, A360 | Легкий, стойкий к коррозии, хорошая теплопроводность |
| Цинк литьё под давлением | Zamak 3, Zamak 5 | Отличная детализация, гладкая отделка, длительный срок службы инструмента |
| Магний литьё под давлением | AZ91D, AM60 | Наивысшее соотношение прочности к весу, хорошо для тонких стен |
Алюминий литьё под давлением является наиболее широко используемой техникой благодаря своему балансу прочности, литейных свойств и стоимости. В то же время цинк превосходит в мелких, сложных деталях, где важны поверхностные детали, а магний выбирается, когда первостепенную роль играет снижение веса..
Типичные применения для литьё под давлением
| Промышленность | Общие части |
|---|---|
| Автомобильный | Блоки двигателей, корпуса трансмиссий, кронштейны |
| Потребительская электроника | Корпусы устройств, радиаторы, разъёмы |
| Космическая отрасль | Структурные кронштейны, корпуса |
| Промышленный | Корпуса насосов, корпуса клапанов, корпуса двигателей |
| Общий | Аппаратное обеспечение, компоненты приборов, декоративные детали |
литьё под давлением проектирование пресс-форм и основы
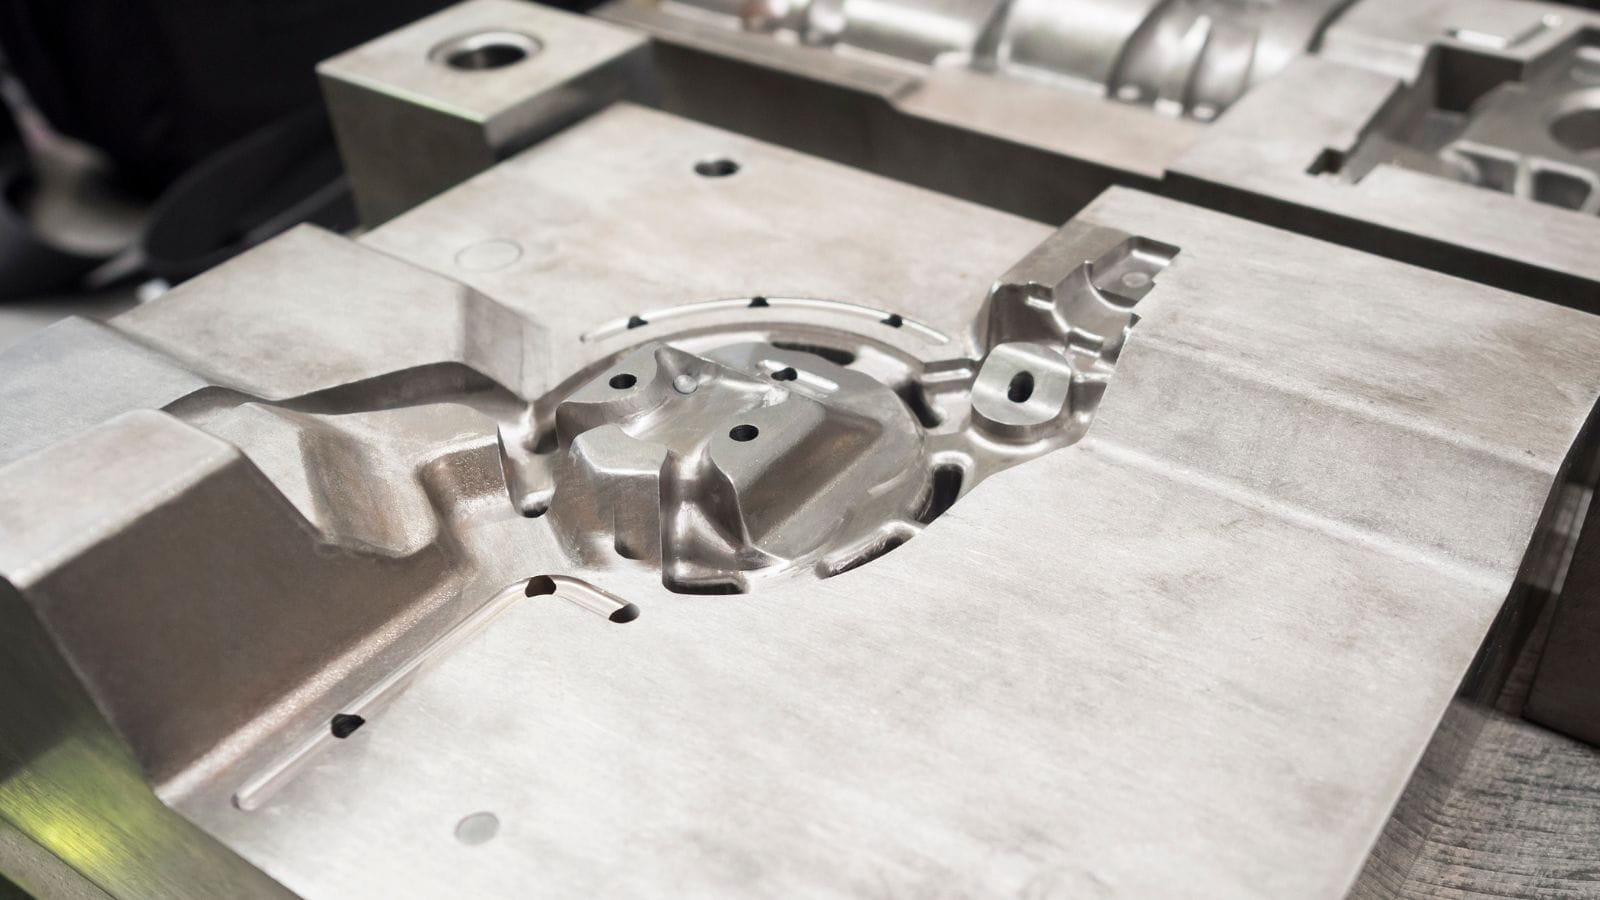
Форма (или штамп) обычно изготавливается из H13 инструментальная сталь механической обработкой. Несколько факторов проектирования влияют на качество и стоимость:
-
Толщина стены – HPDC может производить стены толщиной всего 1–2 мм. Равномерная толщина важна для предотвращения усадки и деформации. Резкие изменения в толщина стенки создают проблемы с потоком и остыванием..
-
Система выпуска литника и бегунов – Система, которая направляет металл в оформляющая полость. Расположение и размер впуска контролируют скорость заполнения и схему потока. Плохое расположение впуска приводит к холодным швам и неполному заполнению.
-
Выпуск пара – Воздух в оформляющая полость должен выходить. Правильные вентиляционные пути предотвращают образование пористости газа. Переливные колодцы в конце потока захватывают первый металл, который несет большую часть захваченного воздуха.
-
Углы наклона – Незначительные сужения на вертикальных стенках помогают детали легко извлекаться из формы.
Симуляция течения формы используется во время проектирования для прогнозирования поведения заполнения и выявления проблем до того, как будет вырезана сталь.
Распространенные дефекты и решения в литьё под давлением
| Дефект | Причина | Типичное исправление |
|---|---|---|
| Пористость | Захваченный воздух или неравномерное затвердевание | Улучшить вентиляцию, отрегулировать скорость охлаждения |
| Холод закрывает | Металлические фронты встречаются без слияния | Повысить температуру, изменить управление |
| Несправности | Металл затвердевает до того, как оформляющая полость заполнится | Повышайте температуру литья, регулируйте скорость наполнения |
| Вспышка | Металл выходит в плоскость разъёма | Увеличьте силу зажима, проверьте выравнивание формы |
Большинство дефектов связано с параметрами процесса или состоянием инструментов, и они склонны повторяться из цикла в цикл. Быстрое выявление первопричины является ключом к поддержанию низкого уровня брака..
Экономика затрат и объема в литьё под давлением
Оснастка для литьё под давлением может стоить от нескольких тысяч до десятков тысяч долларов, в зависимости от сложности детали и количества оформляющая полость. Эта стоимость фиксирована независимо от того, сколько деталей вы производите.
При низких объемах производства стоимость оснастки на деталь высокая—литьё в песчаные формы или литьё под действием силы тяжести может быть более экономичным.
При объёмах более 5000 деталей в год, HPDC становится конкурентоспособным.
При более чем 50 000 деталей в год, это обычно самый низкозатратный вариант для алюминиевых и цинковых деталей с хорошими требованиями к размерам.
Время цикла является основным фактором стоимости детали после того, как оснастка установлена. Более быстрые циклы означают больше деталей за смену. Многошаблонные штампы оформляющая полость могут дополнительно снизить стоимость за деталь, но увеличить сложность оснастки и первоначальные расходы..
Вопросы, которые стоит задать поставщик пресс-форм для литья под давлением
Прежде чем вкладываться в инструменты, подумайте о том, чтобы задать вопросы:
-
Какие инструменты для моделирования течения пластика вы используете и поделитесь ли вы отчетом?
-
Какой класс инструментальная сталь указан и какой срок службы штампа вы гарантируете?
-
Какую проверку и отчетность вы предоставляете при первой партии и в процессе производства?
-
Вторичные операции (механическая обработка, отделка, сборка) выполняются внутри компании или на аутсорсе??
-
Каков срок от утверждения дизайна до производства первых деталей?
Поставщики, которые управляют всем процессом — от проектирование пресс-форм до готовых деталей — как правило, обеспечивают лучшую стабильность, чем те, кто занимается только литьем и передает второстепенную работу внешним подрядчикам.
Готовы узнать, подходит ли литьё под давлением для вашего проекта?
Пресс литьё под давлением обеспечивает скорость, точность и экономическую эффективность при больших объемах. Он справляется со сложными геометриями на алюминиевых, цинковых и магниевых сплавах, но первоначальные затраты на оснастку и контроль процесса требуют тщательного планирования..
Если вашему процессу требуются умеренные или большие объемы, строгие допуски и цветные металлы, этот процесс трудно превзойти.
Отправьте свою цитату нашей инженерной команде. Мы рассмотрим дизайн вашей детали, порекомендуем подходящий сплав и вариант процесса, а также предоставим приблизительную оценку стоимости оснастки — чтобы вы могли принять обоснованное решение до выделения бюджета.







