
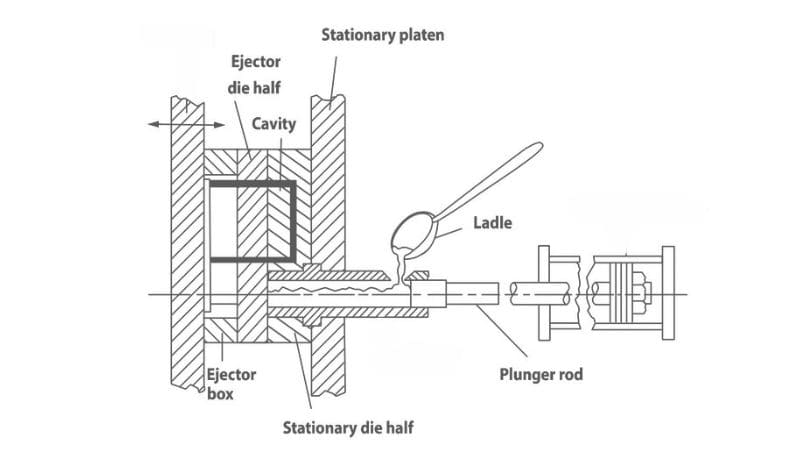
Что такое литьё под давлением в холодной камере
В мире производства вы можете найти различные методы формирования металла в детали. Один эффективный способ — литьё под давлением в холодной камере, который подходит для металлов с высокой температурой плавления. Эта техника использует высокое давление для впрыскивания расплавленного металла в форму..
Компоненты машины холодной камеры
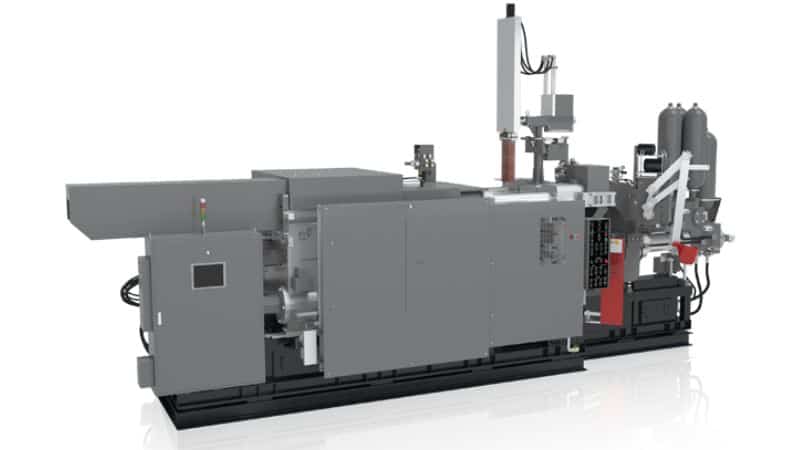
Машина литьё под давлением в холодной камере состоит из нескольких основных компонентов, которые работают вместе, чтобы эффективно производить точные металлические детали.
Система впрыска, обычно гидравлический или механический поршень, отвечает за впрыск расплавленного металла в форму.
Камера затвора обеспечивает контролируемую инъекцию, минимизируя контакт металла с системой. Сборка штампа, состоящий из мужской и женской половин, формирует расплавленный металл в нужную форму. Прочный зажимной механизм удерживает половины штампа вместе под высоким давлением во время инжекции.
Как только металл затвердеет, система катапультирования использует выталкиватели или пластины для удаления готового литья без повреждений.
Интегрированный охлаждающие каналы внутри пресс-формы регулируют температуру, обеспечивая правильное затвердевание и сокращая время цикла.
Кроме того, гидравлическая система питают как механизм впрыска, так и зажимной механизм, обеспечивая необходимую силу для плавной и эффективной работы.
Процесс производства литьё под давлением в холодной камере
Процесс литьё под давлением в холодной камере начинается с выбора подходящих металлических сплавов; эти металлы первыми расплавленный во внешней печи, обеспечивая их достижение необходимого жидкого состояния без загрязнения.
Как только металл расплавится, его аккуратно переливают в литейная втулка машины литьё под давлением в холодной камере, процесс, который требует поддержания металла при постоянной температуре, чтобы предотвратить преждевременное затвердевание.
Установка холодной камеры позволяет лучше контролировать металлы с высокой температурой плавления, повышая универсальность процесса.
Далее, кость, который был тщательно подготовлен и зажат, чтобы выдерживать высокое давление, играет ключевую роль в формовании металла. Штамп состоит из двух точно обработанных половин, которые образуют форму оформляющая полость, соответствующую желаемой геометрии конечного изделия. Гидравлически управляемый плунжер или поршень затем оказывает огромное давление, чтобы вытолкнуть расплавленный металл из направляющей втулки в форму оформляющая полость. Эта высоконапорная инъекция гарантирует, что металл проникнет во все сложные детали формы, устраняя воздушные карманы и обеспечивая структурную целостность.
Как только кристалл оформляющая полость полностью занят, металл начинает быстро остывать и затвердевать в пределах формы. Время охлаждения тщательно контролируется для достижения оптимальной твердости и прочности отливки. После достаточного остывания половины формы разделяются, и выталкиватели активируйте, чтобы точно удалить затвердевший отливок без повреждения поверхности или деформаций.
Какова сила зажима и время цикла?
Сжимающая сила
Сжимающая сила — это сила, прилагаемая машиной литьё под давлением для плотного удерживания двух половин формы вместе во время впрыска расплавленного металла.
Сжимающую силу можно вычислить с помощью формулы:
Сжимающая сила=оформляющая полость Давление×Проецируемая площадьСжимающая сила=оформляющая полость Давление×Проецируемая площадь
Где:
- оформляющая полость Давление is давление, оказываемое на расплавленный металл во время впрыска.
- Предполагаемый Площадь is область формы, которая перпендикулярна направлению впрыска.
Например, если деталь имеет проекционную площадь 120 см² и требует давления впрыска 800 кг/см², необходимая сила зажима будет рассчитана следующим образом:
Сжимающая сила = 800 кг/см² × 120 см² = 96 000 кг, или примерно 96 тонн
Время цикла
Время цикла в литьё под давлением в холодной камере относится к общему времени, затрачиваемому от одного цикла впрыска до следующего. Этот цикл обычно включает несколько фаз: зажим, впрыск, охлаждение и выталкивание. Общее время цикла может значительно варьироваться, но обычно находится в пределах 2 секунды и 1 минута.
Компоненты цикла времени
- Время зажима: Время, затраченное на закрытие и закрепление половин формы перед впрыском.
- Время инъекции: Краткий период (обычно менее 0,1 секунды), в течение которого расплавленный металл вводится в форму.
- Время охлаждения: Время, необходимое для полного затвердевания расплавленного металла в форме. Оно может варьироваться в зависимости от толщина стенки и свойств материала.
- Время выброса: Время, затраченное на открытие формы и выталкивание готовой детали.
Каковы преимущества литьё под давлением в холодной камере?
IОн может обрабатывать металлы с высокой температурой плавления, как алюминий и медные сплавы, используя внешнюю печь, что обеспечивает лучший контроль температуры и предотвращает преждевременное затвердевание. Этот метод позволяет создавать сложные и точные формы с отличными качество поверхности, так как высоконапорная инъекция заполняет каждую деталь формы без воздушных пузырей.
Кроме того, штампы, используемые в литьё под давлением в холодной камере, более долговечны так как они испытывают меньше термического напряжения, что приводит к более длительному сроку службы и снижению затрат на техническое обслуживание. Контроль качества улучшен посредством точного контроля температуры, давления и скорости впрыска, что приводит к получению однородных и бездефектных отливок. Процесс также предлагает большую гибкость, что позволяет производить более крупные и тяжелые детали, подходящие для таких отраслей, как автомобильная и аэрокосмическая.
Более того, операционная эффективность улучшена потому что внешняя печь упрощает обслуживание и сокращает время простоя.
Сравнение с литьё под давлением в горячей камере
Горячая камера литьё под давлением отличается в основном тем, что камера находится в постоянном контакте с расплавленным металлом. Этот процесс лучше подходит для металлов с более низкой температурой плавления. В литьё под давлением в горячей камере камера, соединенная с формой оформляющая полость, погружается в расплавленный металл. Поршень напрямую проталкивает расплавленный металл в форму без необходимости ковширования.
Вот что их отличает:
| Аспект | литьё под давлением в горячей камере | литьё под давлением в холодной камере |
| Расположение печи | Встроено в машину, непосредственно подключено к штампу | Отдельно от машины, расплавленный металл выливается в заливочную втулку |
| Время цикла | Более короткие, быстрые производственные циклы (~15 отливок в минуту)) | Более длительные циклы из-за ручной передачи металла |
| Совместимость металлов | Подходит для сплавов с низкой температурой плавления (например, цинк, магний)) | Подходит для сплавов с высокой температурой плавления (например, алюминий, медь)) |
| Давление впрыска | Низкое давление (1 000 — 5 000 фунтов на квадратный дюйм)) | Большее давление (2 000 — 20 000 фунтов на квадратный дюйм)) |
| Срок службы инструмента/штампов | Длительный срок службы матрицы из-за более низкой температуры металла | Сокращение срока службы из-за более высоких температур металла |
| Объем производства | Более эффективно для массового производства | Более подходит для изделий с меньшим объемом или большими деталями |
| Сложность детали | Подходит для небольших, простых деталей | Идеально подходит для крупных и более сложных деталей |
| качество поверхности | Отлично качество поверхности и точность размеров | Хорошо качество поверхности, но может потребоваться последующая обработка |
| Меры безопасности | Меньше проблем с безопасностью из-за более низких температур | Требуется больше мер безопасности из-за работы с металлами более высокой температуры |
| Начальные затраты на установку | Ниже из-за более простой настройки | Выше из-за дополнительного оборудования (отдельная печь)) |
Подходящий материал для литьё под давлением в холодной камере
В литьё под давлением в холодной камере выбор правильного материала имеет решающее значение, так как он напрямую влияет на механическую прочность и тепловую устойчивость ваших деталей.
При выборе материала для вашего проекта литьё под давлением в холодной камере у вас есть несколько металлов на выбор. Алюминий является лучшим выбором из-за своих легких и высокопрочных характеристик. Другие варианты включают магниевые сплавы, которые даже легче алюминия и медные сплавы и известны своей отличной электрической проводимостью.
Применение деталей холодной камеры литьё под давлением
Холодная камера литьё под давлением позволяет создавать прочные детали, используемые в различных отраслях, обеспечивая долговечный и точный результат каждый раз.
Например, автомобильный сектор полагается на этот метод для блоки двигателя и корпусы трансмиссий, которые требуют высокой прочности и точности. В мире аэрокосмической отрасли производители предпочитают этот подход для космические детали например, компоненты для двигателей и шасси, где надежность имеет ключевое значение.
Работа с Molлитьё под давлениемing
Мы гордимся командой опытных инженеров, посвятивших себя разработке прочных и простых в обслуживании форм. Molлитьё под давлениемing понимает, что эффективный проектирование пресс-форм имеет решающее значение для успешного литья, гарантируя, что ваши продукты соответствуют высоким стандартам качества и точности..
Процесс начала работы с Molлитьё под давлениемing прост и эффективен:
- Первичная консультацияВы можете отправить свои 2D/3D чертежи или образцы деталей, что помогает в создании подробного проекта продукта, соответствующего вашим спецификациям.
- Одобрение чертежа: После создания чертежа у вас есть возможность его просмотреть и утвердить, прежде чем двигаться дальше, обеспечивая соответствие вашему видению.
- Пользовательский проектирование пресс-форм: После утверждения Moldie начинает разработку вашей индивидуальной формы с использованием передовых CAD/CAM/CAE программное обеспечение, позволяющее бесшовно интегрировать ваши точные требования.
Мы используем передовые технологии на протяжении всего процесса производства форм. Наша система управления качеством включает высокоточное испытательное оборудование, такое как трехкоординатные и 3D-сканеры, чтобы гарантировать, что каждая форма соответствует строгим стандартам качества..
Если вам нужны детали литьё под давлением, пожалуйста, свяжитесь с нами.
Часто задаваемые вопросы
Каковы показатели производительности в литьё под давлением в холодной камере по сравнению с другими процессами литья?
Холодная камера литьё под давлением может демонстрировать более медленные циклы по сравнению с литьем в горячую камеру из-за дополнительных этапов разлива расплавленного металла и необходимости охлаждения камеры перед введением нового металла.
Тем не менее, он остаётся высокоэффективным для крупносерийного производства, часто опережая другие методы, такие как гравитационное литьё в кокиль или литьё в песчаные формы, когда речь идёт о больших объёмах.






