
Inginerii și managerii de aprovizionare cunosc costurile suplimentare pe care le poate provoca o revizie a matriței în etapa de turnare sub presiune. Pentru a preveni acest lucru, este introdusă turnarea sub presiune a prototipurilor în fluxul de lucru al turnării sub presiune.
În esență, turnarea sub presiune a prototipurilor reprezintă practica de producere a unor loturi mici de piese metalice funcționale pentru testarea viabilității proiectului și a fabricabilității înainte de investiția în matrițe călite pentru producția de masă, însă provocarea este că nu există o singură metodă. Această abordare include matrițe din oțel cu o singură cavitate, semifabricate prelucrate și piese turnate de precizie.
Prin urmare, acest ghid vă ajută să alegeți principalele metode de prototipare, prezentând selectarea aliajelor, regulile de proiectare și transferul concluziilor către producția de volum mare.
Când este potrivită turnarea prototipurilor?
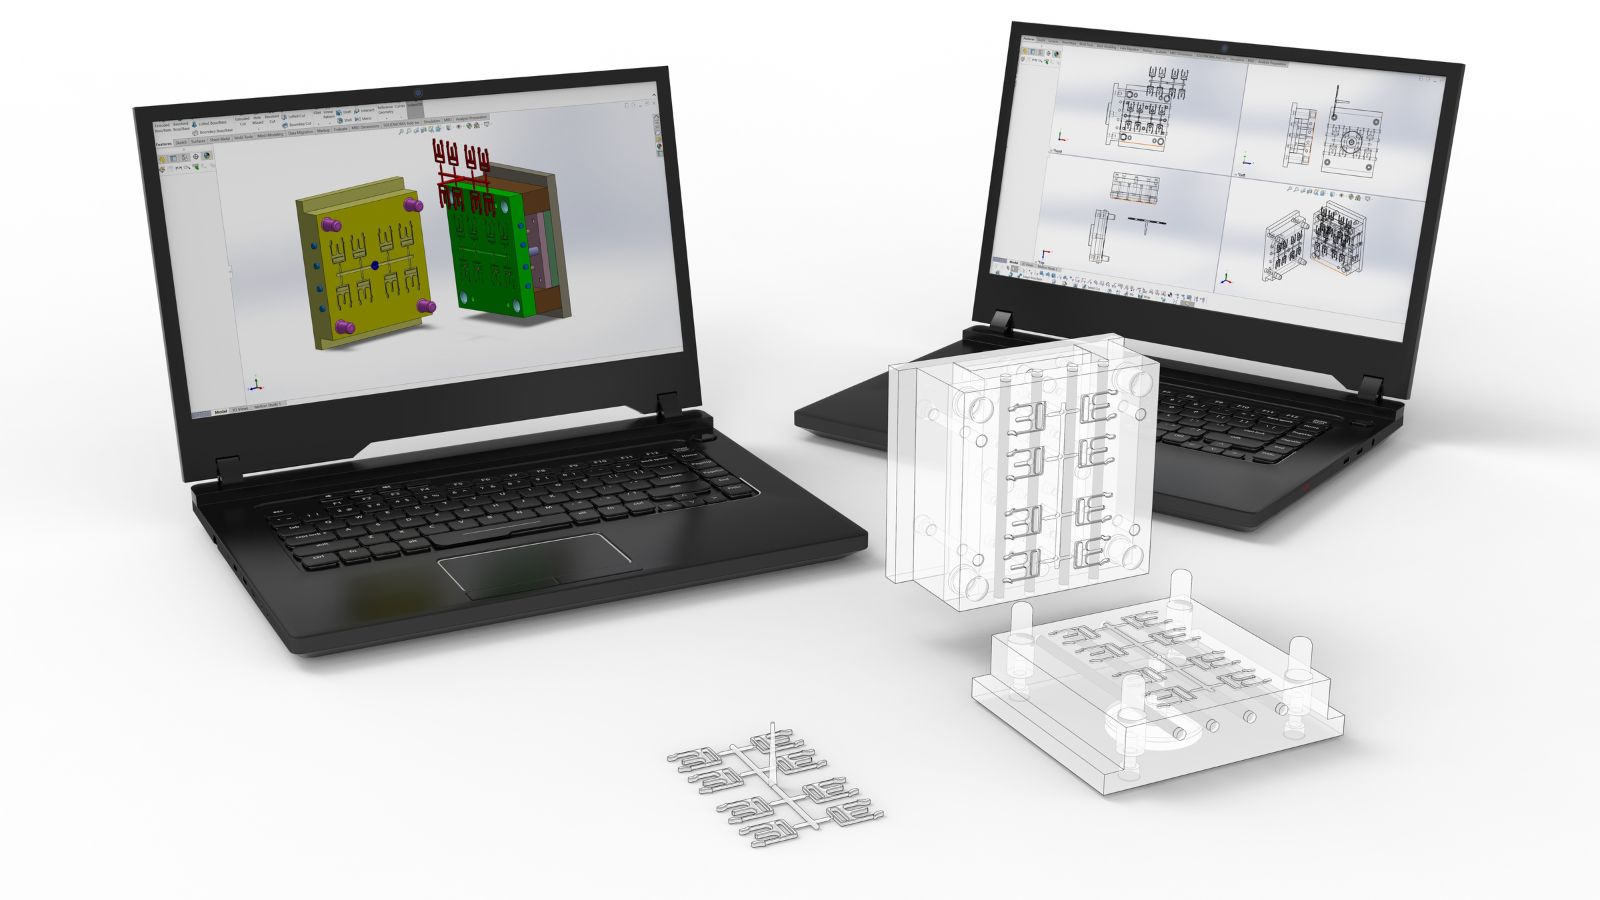
Nu orice proiect necesită un prototip turnat, dar unele obiective de validare nu pot fi îndeplinite doar cu piese prelucrate sau imprimate 3D. Piesele turnate au tipare de tensiuni reziduale, densitatea stratului de suprafață și caracteristici de porozitate provenite chiar din procesul de turnare, nu din semifabricatul materialului.
Când o piesă trebuie să treacă teste de vibrații, cicluri termice sau să suporte sarcini în ansamblu, un prototip turnat oferă date mult mai relevante. Verificările uzuale înainte de producție includ:
- Conformitate dimensională cu toleranțele stricte ale desenelor 2D și 3D.
- Integritate structurală la sarcinile mecanice specifice aplicației.
- Acceptabilitatea finisajului suprafeței pentru postprocesare (anodizare, placare).
- Potrivire la asamblare cu console, carcase sau elemente de fixare.
- Verificarea grosimii pereților în secțiuni complexe cu pereți subțiri (sub 2.5 mm).
Utilizarea analizei curgerii în matriță în această etapă le permite inginerilor să modeleze viteza de umplere și distribuția temperaturii. Când datele simulării corespund pieselor fizice prototip, echipa capătă încredere că proiectarea matriței de producție este solidă.
Metode principale de prototipare: comparație
Alegerea potrivită depinde de cât de fidel trebuie să reproducă prototipul piesa finală de producție și de aspectele pe care echipa trebuie să le valideze.
Matrițe prototip cu o singură cavitate
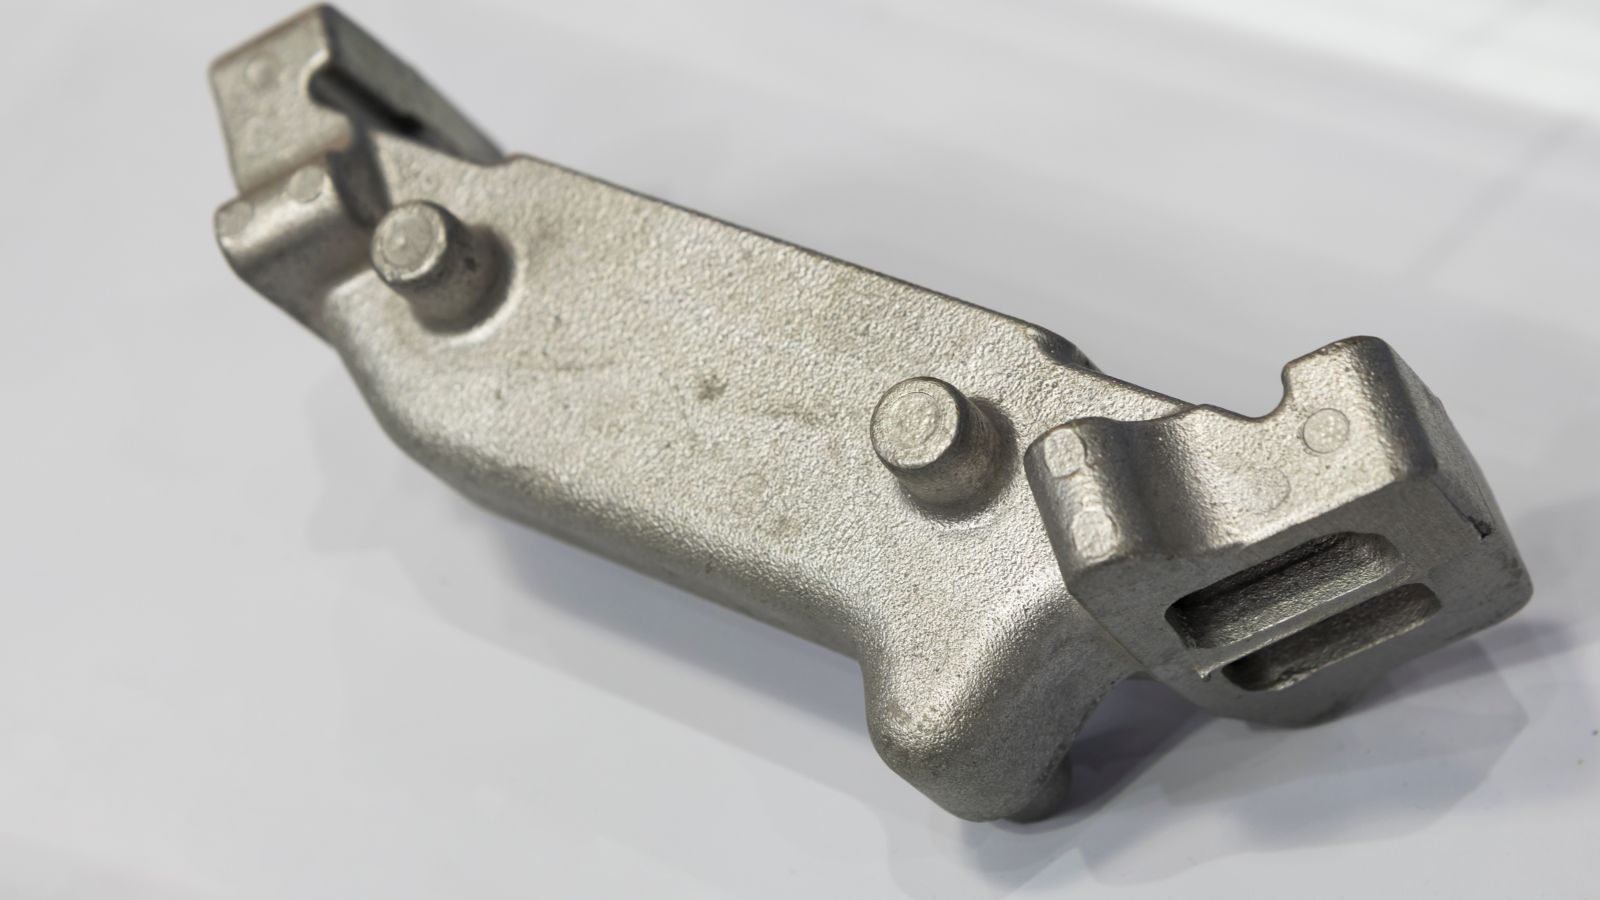
O matriță prototip cu o singură cavitate este o matriță reală din oțel, prelucrată pentru a produce o piesă per injecție. Ca strategie principală de control al costurilor, matrițele prototip sunt fabricate de regulă din oțel mai moale pentru scule (precum P20) sau din H13 necălit, nu din oțelul costisitor călit complet necesar producției.
Astfel, costul inițial al sculelor scade cu 30%–50%, iar timpul de prelucrare se reduce semnificativ, păstrând totodată condiții de injecție apropiate de turnarea sub presiune înaltă. Metoda este ideală pentru validarea comportamentului la umplere, a proiectării porții și a canalelor de răcire.
Prelucrarea din semifabricat solid (CNC)
Prelucrarea din semifabricat este cea mai rapidă metodă de obținere a unei mostre metalice. Totuși, piesele prelucrate nu au stratul de suprafață turnat și structura granulară formate în timpul injecției de înaltă presiune.
Piesele din aluminiu prelucrate au de regulă o rezistență la curgere cu aproximativ 15% mai mică decât piesele turnate sub presiune echivalente. Sunt excelente pentru verificări timpurii ale asamblării, dar reprezintă un substitut slab pentru validarea porozității sau a comportamentului pereților subțiri.
Turnare de precizie
Utilizarea unor modele din ceară imprimate 3D în locul sculelor dure, turnarea de precizie produce prototipuri metalice care reproduc îndeaproape geometria unei piese turnate de producție. Oferă o precizie dimensională mai bună decât un semifabricat prelucrat pentru elementele exterioare complexe și este potrivită pentru piese din aluminiu supuse testelor structurale.
Alegerea materialelor pentru testare în condiții reale
Testarea unui prototip din aliajul greșit produce date înșelătoare. Rezultatele prezic performanța în producție numai când aliajul prototipului corespunde exact materialului prevăzut pentru producție.
- Aluminiu (A380, A360): Standard pentru validarea funcțională ușoară în aplicații auto și industriale. Aluminiul oferă date exacte despre capacitatea de realizare a grosimii pereților, calitatea finisajului (vopsire în câmp electrostatic, anodizare) și comportamentul dimensional la temperatură.
- Zinc: Utilizat când sunt necesare detalii fine, toleranțe strânse și suprafețe netede direct din matriță. Zincul curge la temperaturi mai joase, ceea ce permite pereți mai subțiri și elemente mai ascuțite. Este ideal pentru conectori electronici și carcase de precizie.
- Magneziu (AZ91D, AM60B): Ales când reducerea extremă a greutății este o cerință principală. Magneziul permite piese cu pereți subțiri, aproape de forma finală, oferind date timpurii atât despre comportamentul structural, cât și despre țintele de masă.
Reguli de proiectare și strategii de control al costurilor
Rezultatele prototipării — și costurile sculelor — depind mult de proiectarea piesei înainte de prima injecție. Controlarea costurilor în etapa de prototip presupune direcționarea cheltuielilor pentru scule numai către elementele care trebuie testate structural.
- Evitați toleranțele excesiv de strânse: Fiecare toleranță extrem de strânsă necesită prelucrare CNC secundară sau EDM (prelucrare prin eroziune electrică) mai lentă a matriței, ceea ce crește costurile prototipului. Aplicați toleranțe strânse (± 0.1–0.2 mm) numai zonelor funcționale critice; lăsați suprafețele fără îmbinări în starea turnată.
- Simplificați geometria pentru scule: Degajările, acțiunile laterale complexe și texturile decorative adaugă mii de dolari la costul matrițelor prototip. Simplificați geometria necritică (de exemplu, reuniți ansambluri cu mai multe piese sau eliminați nervurile estetice) pentru a reduce complexitatea sculelor și a concentra bugetul pe validarea performanței structurale.
- Alimentare și răcire: Prototiparea cu o matriță reală permite echipei să valideze poziția porții înainte de angajarea sculei de producție, ajutând la evitarea joncțiunilor reci și a porozității.
- Operații secundare: Proiectați din timp baze de referință adecvate pentru prelucrare și bosaje pentru elementele de fixare, astfel încât mostrele prototip să poată trece prin exact aceleași operații CNC sau procese de acoperire prevăzute pentru producția de masă.
De la aprobarea mostrei la producția de volum
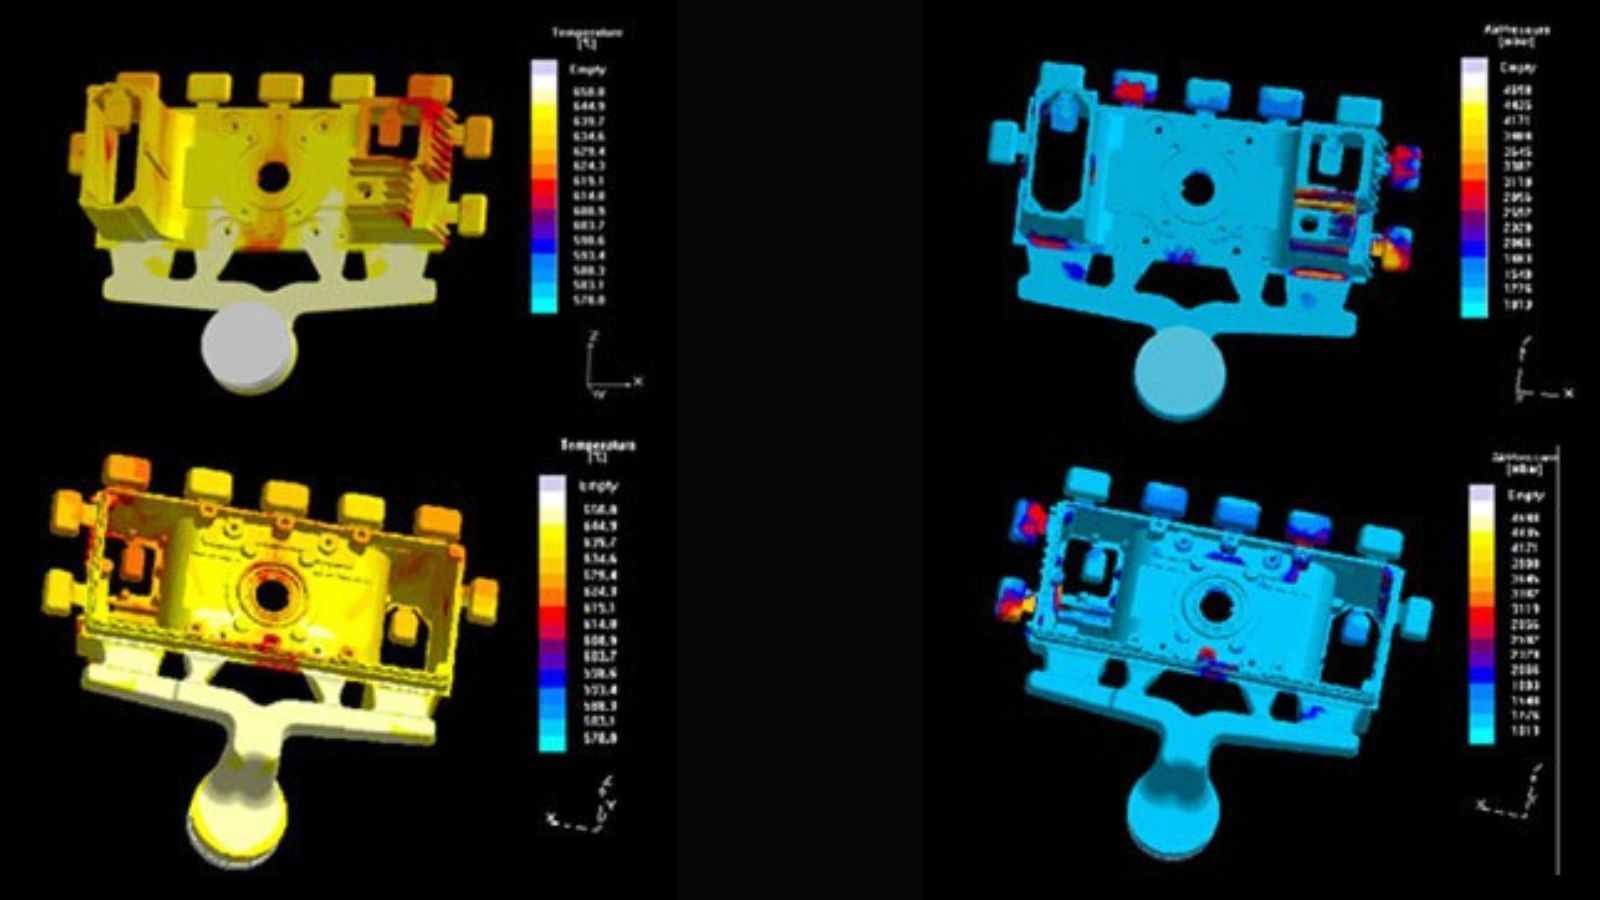
Cel mai valoros rezultat al unui program de prototipare este cunoștințele documentate transferate către scula de producție. Pozițiile porților care au funcționat, configurațiile de răcire care au controlat deformarea și parametrii aliajului care au produs umplere uniformă devin specificația de bază a matriței de producție.
Probele prototip trebuie să genereze rezultate de inspecție documentate, nu doar evaluări vizuale de tip admis/respins. Alegeți furnizori dotați cu mașini de măsurat în coordonate (CMM) pentru verificarea dimensională și cu inspecție cu raze X pentru controlul porozității interne.
Când același furnizor gestionează atât sculele prototip, cât și pe cele de producție, transferul de cunoștințe are loc fără întreruperi. Echipa care a construit matrița prototip folosește experiența direct în proiectarea matriței de producție, reducând riscul repetării problemelor la scară mare.
Cum să solicitați o ofertă pentru un prototip
Furnizorii au nevoie de date tehnice complete pentru a formula oferte relevante și a evita întârzierile. Pentru o ofertă de prototip rapidă și precisă, se recomandă să furnizați următoarele informații:
- Fișiere CAD 3D (în format STEP, IGES, DXF sau DWG).
- Desene 2D cu toleranțele critice marcate clar.
- Aliajul vizat (de exemplu, aluminiu A380, zinc Zamak 3).
- Estimări de volum (cantitatea necesară pentru prototip + producția anuală estimată).
- Cerințe secundare (prelucrare CNC, vopsire în câmp electrostatic, asamblare).
Notă: Dacă aveți doar mostre fizice, departamentul de inspecție Moldie le poate scana 3D pentru a crea proiectul inițial.







