
Ciśnieniowe odlewanie metali to proces produkcyjny polegający na wtryskiwaniu stopionego metalu nieżelaznego do stalowej formy pod wysokim lub niskim ciśnieniem. Po ostygnięciu element jest wyrzucany z formy jako detal o kształcie zbliżonym do docelowego (tzw. *near-net-shape*), gotowy do użycia lub dalszej obróbki wykończeniowej.
Główna zaleta jest oczywista: wytwarzanie złożonych elementów metalowych w ciągu kilku sekund, przy zachowaniu powtarzalnej jakości i minimalnej ilości odpadów. Dla inżynierów i zespołów zakupowych rozważających różne opcje produkcji, to połączenie szybkości i precyzji często okazuje się czynnikiem decydującym.
Proces ten wiąże się jednak z pewnymi ograniczeniami. Koszty oprzyrządowania są znaczne na początkowym etapie, a nie każdy stop czy geometria elementu nadają się do tej metody. Niniejszy przewodnik omawia warianty procesu, dostępne materiały, typowe zastosowania oraz praktyczne kwestie, które pomogą Ci ocenić, czy ciśnieniowe odlewanie metali jest odpowiednim rozwiązaniem dla Twojego projektu.
Na czym polega ciśnieniowe odlewanie w formach metalowych
W procesie ciśnieniowego odlewania w formach metalowych wykorzystuje się dwuczęściową formę stalową – składającą się z części nieruchomej i ruchomej – zamontowaną w maszynie odlewniczej. Gniazdo formy jest wykonane tak, aby odpowiadało pożądanemu kształtowi elementu. Płynny metal jest wtłaczany do gniazda pod ciśnieniem, pozostawiany na krótki czas do zakrzepnięcia, a następnie wypychany z formy.
Maszyna składa się z dwóch kluczowych układów:
-
Układ wtryskowy – wtłacza płynny metal do formy
-
Układ zamykania – utrzymuje połówki formy zamknięte pod wysokim ciśnieniem podczas wtrysku
Czasy cyklu są krótkie – często wynoszą zaledwie kilka sekund od wtrysku do wyrzutu – co czyni ten proces wysoce wydajnym w przypadku produkcji średnio- i wielkoseryjnej.
Odlewanie ciśnieniowe wysokociśnieniowe a niskociśnieniowe
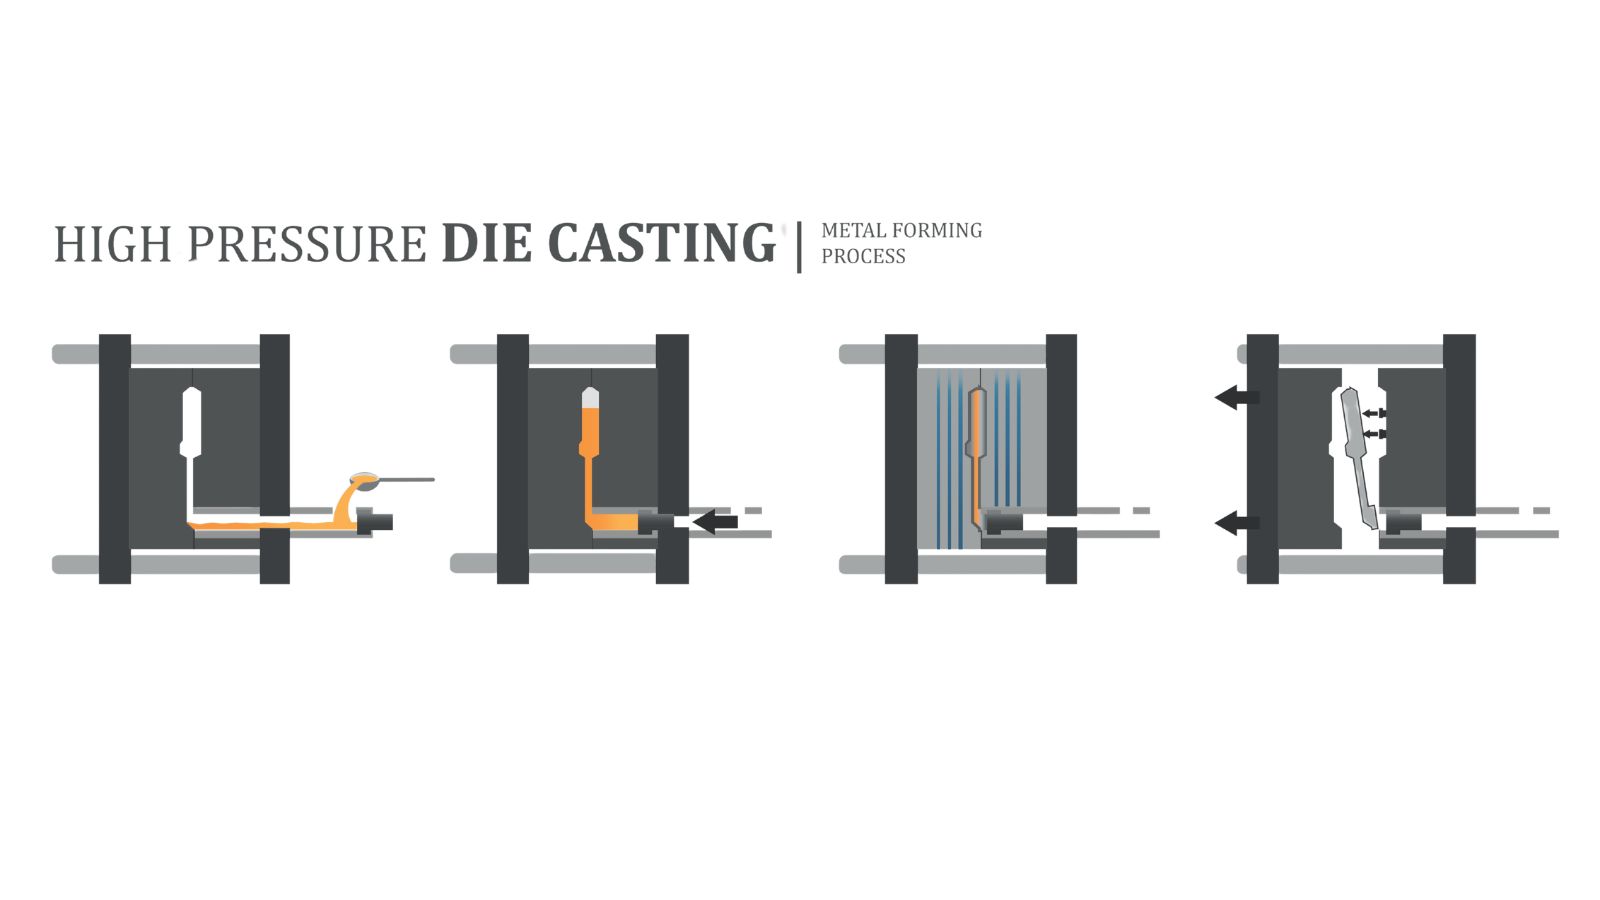
Odlewanie wysokociśnieniowe (HPDC) odbywa się pod ciśnieniem 1500–25 400 psi, a forma wypełniana jest w ciągu milisekund. Metoda ta zapewnia wąskie tolerancje wymiarowe, gładkie powierzchnie i krótkie czasy cyklu, dzięki czemu jest standardowym wyborem przy masowej produkcji elementów z aluminium, cynku i magnezu. Główną wadą jest ryzyko uwięzienia powietrza, co może prowadzić do powstawania porowatości.
Odlewanie niskociśnieniowe (LPDC) wykorzystuje ciśnienie 2–15 psi, wypełniając formę wolniej i łagodniej. Ogranicza to turbulencje i porowatość, pozwalając uzyskać elementy o lepszej strukturze wewnętrznej. Metoda ta jest często stosowana do wytwarzania elementów konstrukcyjnych, takich jak felgi samochodowe, mimo że czasy cyklu są dłuższe.
Odlewanie w maszynach z komorą gorącą a z komorą zimną
Wybór między maszynami z komorą gorącą a zimną zależy od temperatury topnienia stopu:
-
Komora gorąca – Mechanizm wtryskowy zanurzony jest w ciekłym metalu. Szybkie cykle, minimalne utlenianie. Metoda stosowana dla cynku, magnezu i innych stopów niskotopliwych. Nieodpowiednia dla aluminium ponieważ powoduje korozję elementów stalowych.
-
Komora zimna – Metal jest topiony w oddzielnym piecu, a następnie przenoszony (nalewany) do tulei wtryskowej. Metoda ta jest stosowana w przypadku aluminium, miedzi i innych stopów o wysokiej temperaturze topnienia. Dodatkowy etap przenoszenia metalu wydłuża proces, ale jest to jedyna praktyczna metoda dla tych materiałów.
Większość produkcji odlewów ciśnieniowych z aluminium odbywa się na maszynach z komorą zimną.
Materiały powszechnie stosowane w procesie odlewania ciśnieniowego
| Odlewanie ciśnieniowe z różnych materiałów | Popularne gatunki | Kluczowe właściwości |
|---|---|---|
| Odlewanie ciśnieniowe aluminium | A380, ADC12, A360 | Niska masa, odporność na korozję, dobre przewodnictwo cieplne |
| Odlewanie ciśnieniowe cynku | Zamak 3, Zamak 5 | Doskonałe odwzorowanie detali, gładka powierzchnia, długa żywotność formy |
| Odlewanie ciśnieniowe magnezu | AZ91D, AM60 | Najlepszy stosunek wytrzymałości do masy, odpowiedni dla cienkich ścianek |
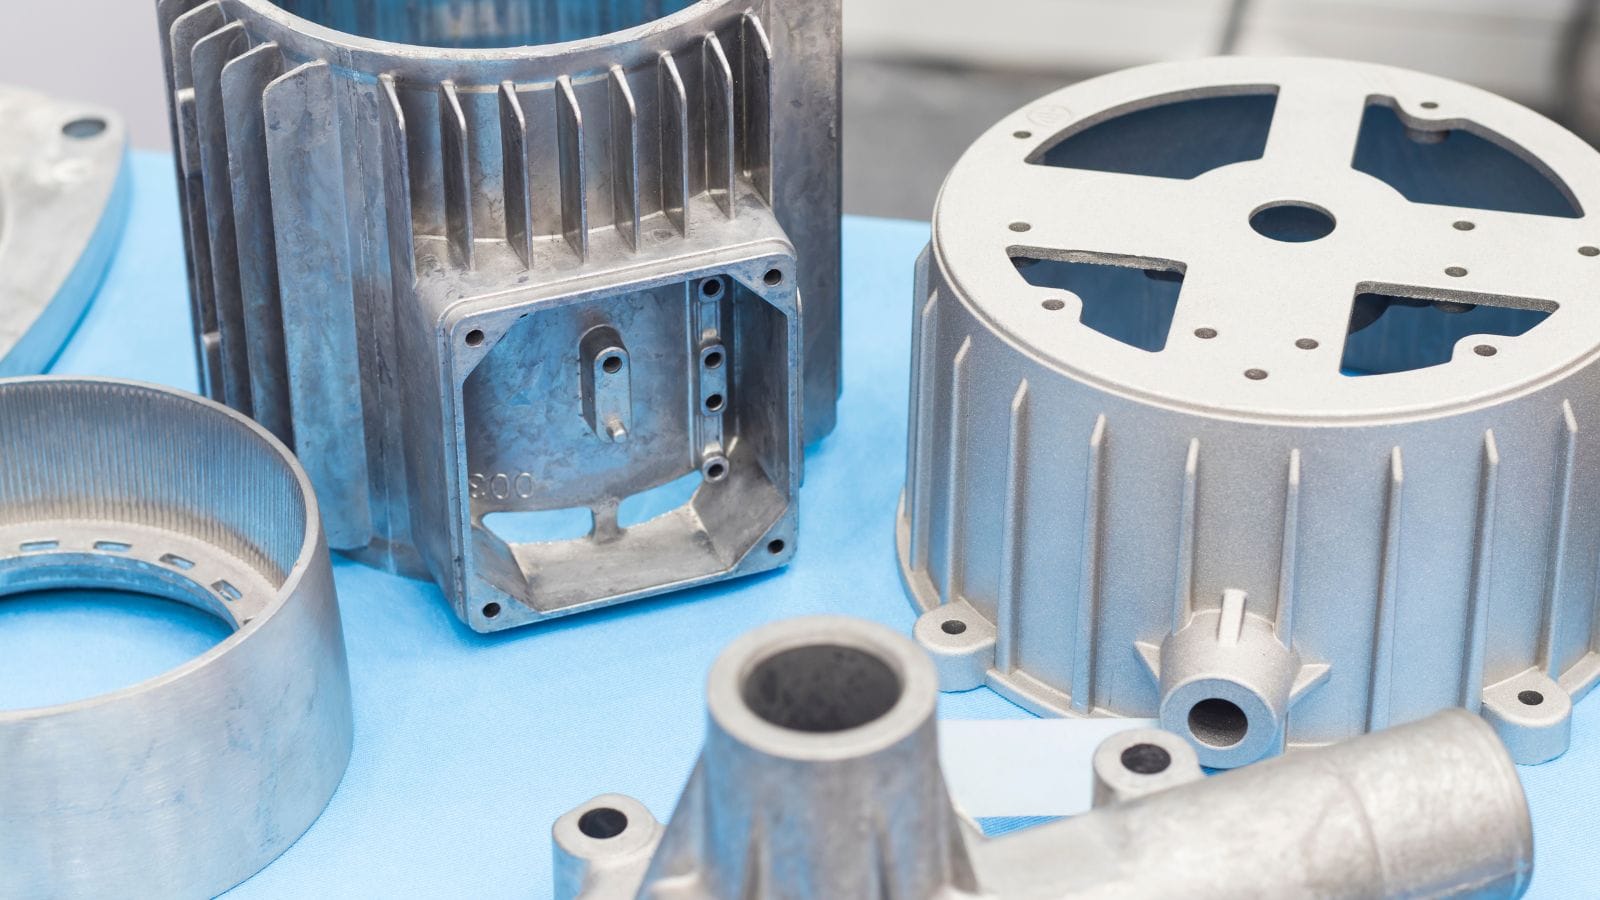
Odlewanie ciśnieniowe aluminium jest najpowszechniej stosowaną techniką ze względu na równowagę między wytrzymałością, właściwościami odlewniczymi a kosztem. Cynk sprawdza się najlepiej w przypadku małych, skomplikowanych elementów, gdzie istotne są detale powierzchni, natomiast magnez wybierany jest wtedy, gdy priorytetem jest redukcja masy.
Typowe zastosowania odlewania ciśnieniowego
| Branża | Typowe elementy |
|---|---|
| Motoryzacja | Bloki silnika, obudowy skrzyń biegów, wsporniki |
| Elektronika użytkowa | Ramy urządzeń, radiatory, złącza |
| Lotnictwo i kosmonautyka | Wsporniki konstrukcyjne, obudowy |
| Przemysł | Obudowy pomp, korpusy zaworów, obudowy silników |
| Ogólne | Okucia, podzespoły urządzeń, elementy dekoracyjne |
Projektowanie i podstawy technologii ciśnieniowego odlewania metali
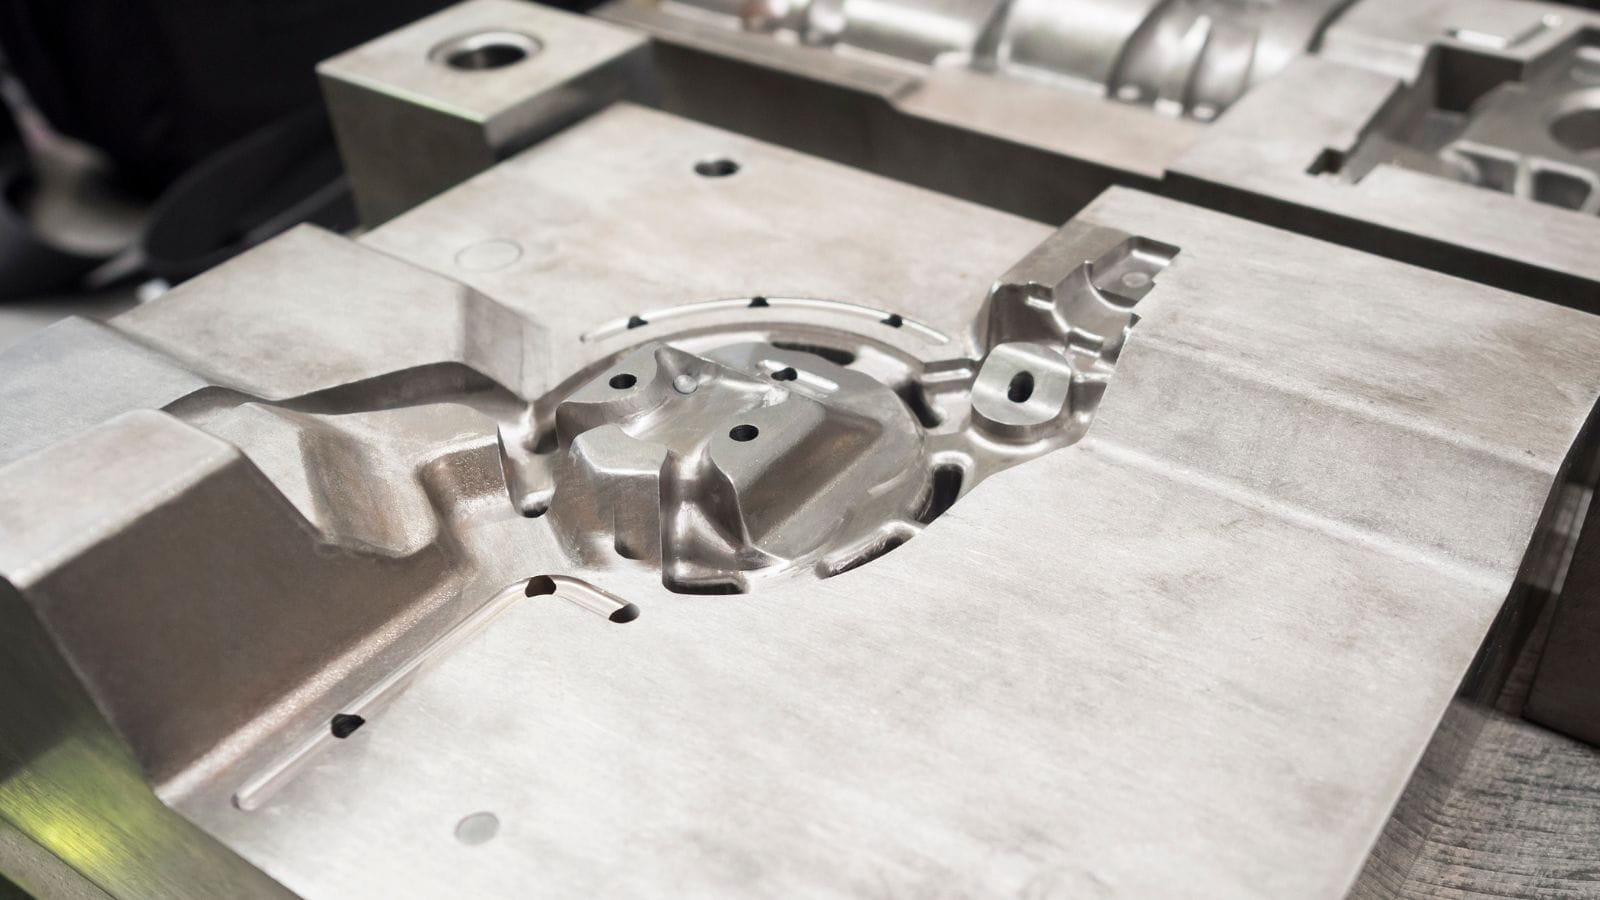
Forma (lub matryca) jest zazwyczaj wykonywana metodą obróbki mechanicznej ze stali narzędziowej H13. Na jakość i koszty wpływa kilka czynników konstrukcyjnych:
-
Grubość ścianki – W procesie HPDC (ciśnieniowego odlewania metali) można uzyskać ścianki o grubości zaledwie 1–2 mm. Istotne jest zachowanie jednolitej grubości, aby uniknąć skurczu i wypaczeń. Nagłe zmiany grubości ścianek powodują problemy z przepływem i chłodzeniem.
-
Układ wlewowy i kanały doprowadzające – System doprowadzający metal do gniazda formy. Lokalizacja i wymiary wlewu decydują o prędkości wypełniania oraz charakterystyce przepływu. Nieprawidłowy układ wlewowy prowadzi do powstawania tzw. zimnych szwów i niepełnego wypełnienia formy.
-
Odpowietrzanie – Powietrze znajdujące się w gnieździe formy musi zostać usunięte. Odpowiednie kanały odpowietrzające zapobiegają powstawaniu porowatości gazowej. Kieszenie przelewowe (nadlewy) umieszczone na końcu drogi przepływu wychwytują pierwszą porcję metalu, która niesie ze sobą większość uwięzionego powietrza.
-
Kąty pochylenia ścianek (kąty zbieżności) – Niewielkie pochylenie ścianek pionowych ułatwia sprawne wyjęcie odlewu z formy.
Na etapie projektowania stosuje się symulację przepływu w formie, aby przewidzieć przebieg wypełniania i zidentyfikować ewentualne problemy przed przystąpieniem do obróbki stali.
Typowe wady i sposoby ich eliminacji w procesie ciśnieniowego odlewania metali
| Wada | Przyczyna | Typowe rozwiązanie |
|---|---|---|
| Porowatość | Uwięzione powietrze lub nierównomierne krzepnięcie | Poprawa odpowietrzania, korekta szybkości chłodzenia |
| Zimne złącza | Stykające się czoła metalu nie łączą się | Podniesienie temperatury, modyfikacja układu wlewowego |
| Niedolania | Krzepnięcie metalu przed wypełnieniem gniazda formy | Podniesienie temperatury zalewania, korekta prędkości wypełniania |
| Wypływki | Wyciek metalu na linii podziału formy | Zwiększenie siły zwarcia, sprawdzenie spasowania formy |
Przyczyny większości wad tkwią w parametrach procesu lub stanie oprzyrządowania; wady te mają tendencję do powtarzania się w kolejnych cyklach. Szybkie zidentyfikowanie przyczyny źródłowej jest kluczowe dla utrzymania niskiego poziomu braków.
Aspekty ekonomiczne kosztów i wielkości produkcji w odlewaniu ciśnieniowym
Koszt oprzyrządowania do ciśnieniowego odlewania metali może wahać się od kilku do kilkudziesięciu tysięcy dolarów, w zależności od złożoności części i liczby gniazd formy. Jest to koszt stały, niezależny od wielkości produkcji.
Przy niskich wolumenach produkcji koszt oprzyrządowania w przeliczeniu na sztukę jest wysoki—bardziej opłacalne mogą okazać się odlewanie w formach piaskowych lub odlewanie grawitacyjne.
Przy wolumenie przekraczającym 5000 sztuk rocznie, metoda HPDC (ciśnieniowe odlewanie metali) staje się konkurencyjna.
Przy produkcji powyżej 50 000 sztuk rocznie, jest to zazwyczaj najtańsze rozwiązanie dla części aluminiowych i cynkowych, od których wymaga się wysokiej precyzji wymiarowej.
Po wykonaniu oprzyrządowania głównym czynnikiem wpływającym na koszt jednostkowy jest czas cyklu. Krótszy cykl oznacza więcej sztuk wyprodukowanych w trakcie jednej zmiany. Zastosowanie form wielogniazdowych może dodatkowo obniżyć koszt jednostkowy, ale zwiększa złożoność oprzyrządowania i początkowe nakłady inwestycyjne.
Pytania do dostawcy usług odlewniczych
Przed podjęciem decyzji o inwestycji w oprzyrządowanie warto zadać następujące pytania:
-
Jakich narzędzi do symulacji przepływu w formie Państwo używają i czy udostępnią Państwo raport z analizy?
-
Jaki gatunek stali narzędziowej przewidziano i jaką trwałość formy Państwo gwarantują?
-
Jakie procedury kontroli i raportowania są stosowane w przypadku pierwszej sztuki (FAI) oraz w trakcie produkcji seryjnej?
-
Czy operacje dodatkowe (obróbka mechaniczna, wykończenie, montaż) są wykonywane we własnym zakresie, czy zlecane na zewnątrz?
-
Jaki jest czas realizacji od zatwierdzenia projektu do uzyskania pierwszych elementów produkcyjnych?
Dostawcy zarządzający całym procesem – od projektu formy po gotowe detale – zazwyczaj zapewniają większą powtarzalność niż firmy zajmujące się wyłącznie odlewaniem i zlecające prace wykończeniowe podwykonawcom.
Chcesz sprawdzić, czy odlewanie ciśnieniowe sprawdzi się w Twoim projekcie?
Odlewanie ciśnieniowe zapewnia szybkość, precyzję i opłacalność przy produkcji wielkoseryjnej. Umożliwia wytwarzanie elementów o złożonych kształtach z wykorzystaniem stopów aluminium, cynku i magnezu, jednak wymaga starannego planowania ze względu na początkowe koszty oprzyrządowania i konieczność kontroli procesu.
Jeśli Twoje zastosowanie wymaga produkcji średnio- lub wielkoseryjnej, zachowania ścisłych tolerancji oraz wykorzystania metali nieżelaznych, proces ten jest bezkonkurencyjny.
Prześlij zapytanie ofertowe do naszego zespołu inżynierów. Przeanalizujemy projekt części, doradzimy w kwestii wyboru odpowiedniego stopu i wariantu procesu oraz przedstawimy szacunkowy koszt oprzyrządowania – dzięki temu podejmiesz świadomą decyzję, zanim zaangażujesz środki finansowe.







