
Wybór między odlewaniem ciśnieniowym a kuciem wpływa na wytrzymałość, koszt i działanie części metalowej. Każdy proces kształtuje metal inaczej, a różnica ta oddziałuje na wszystko, od struktury wewnętrznej po szczegóły powierzchni. Jasne porównanie obu metod pomaga wybrać właściwy proces, podejmować lepsze decyzje projektowe i uzyskiwać bardziej niezawodne produkty.
Podstawowe różnice między odlewaniem ciśnieniowym a kuciem
Odlewanie ciśnieniowe i kucie kształtują metal w bardzo różny sposób. Pierwsze wykorzystuje ciekły metal w formie, a drugie zmienia kształt metalu w stanie stałym pod wpływem siły. Te różnice wpływają na wytrzymałość, ograniczenia projektu, koszty i typowe zastosowania.
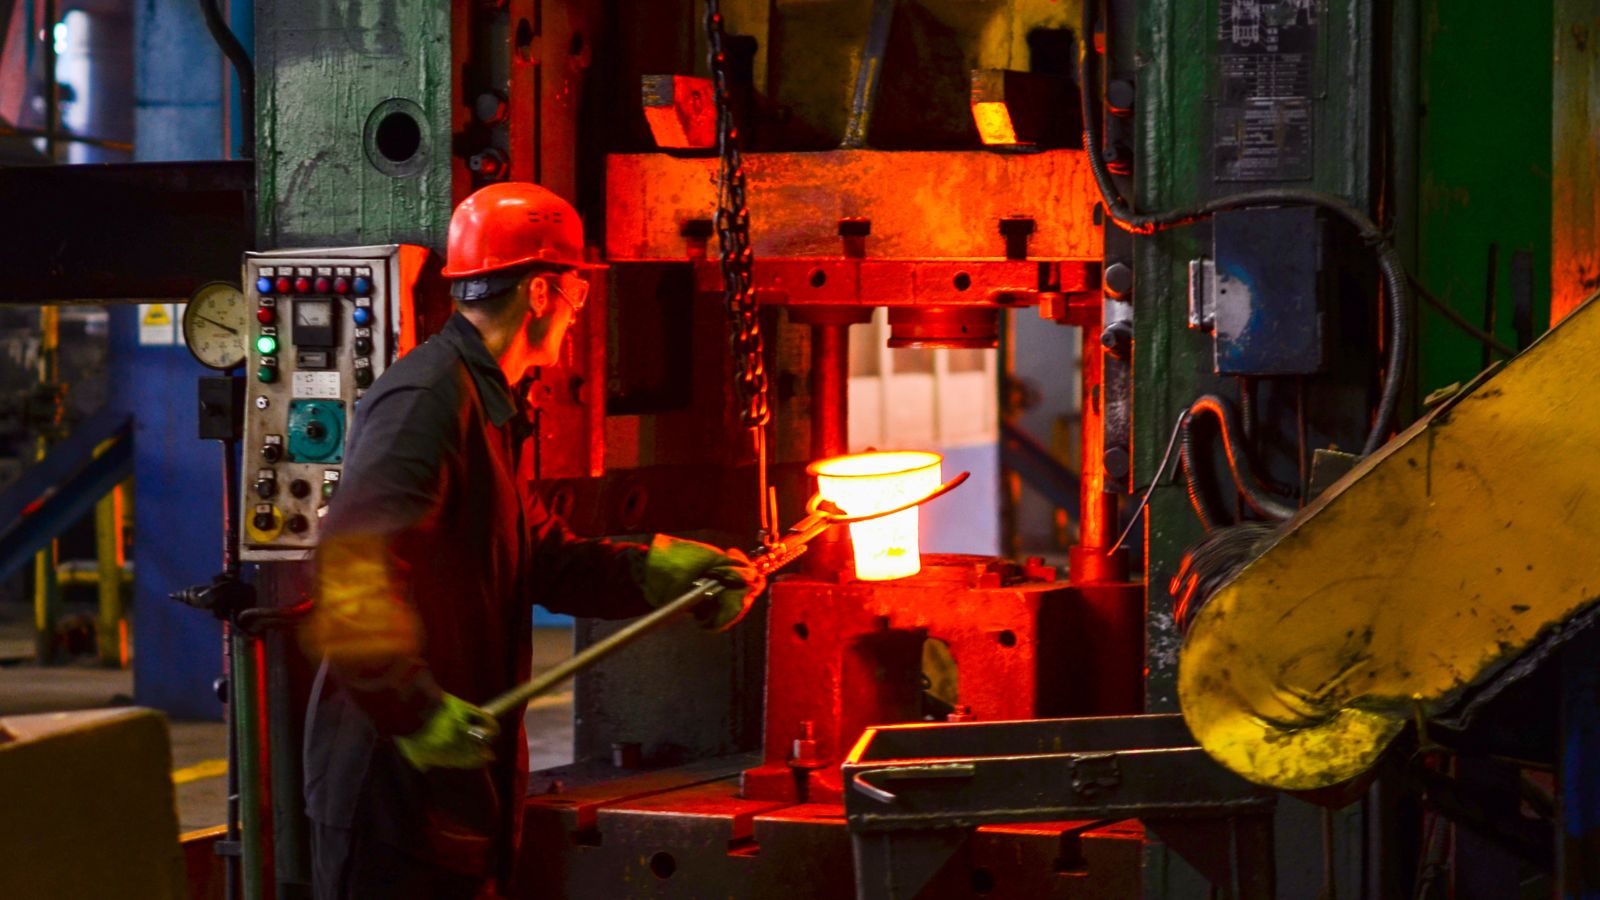
Stan materiału: ciekły metal a metal w stanie stałym
Odlewanie ciśnieniowe jest procesem odlewania metalu. Ciekły metal jest wtłaczany pod wysokim ciśnieniem do formy z hartowanej stali. Wypełnia wnękę, stygnie i krzepnie, przyjmując ostateczny kształt.
Kucie natomiast kształtuje metal w stanie stałym siłą ściskającą wywieraną przez młoty lub prasy. Metal nie topi się. Podgrzewanie zmiękcza go na tyle, aby mógł odkształcać się bez pękania.
Typowe zastosowania poszczególnych metod
Producenci wybierają odlewanie ciśnieniowe, gdy potrzebują dużej wielkości produkcji i złożonych kształtów. Proces dobrze sprawdza się przy częściach z aluminium, cynku i magnezu.
Typowe zastosowania obejmują:
- Obudowy i wsporniki samochodowe
- Pokrywy przekładni i silników
- Radiatory i obudowy elektroniki
- Ramy produktów konsumpcyjnych
Części te często wymagają wąskich tolerancji i gładkich powierzchni przy minimalnej obróbce.
Kucie wybiera się wtedy, gdy najważniejsze są wytrzymałość mechaniczna i trwałość. Elementy kute wytrzymują duże obciążenia i powtarzające się naprężenia.
Typowe zastosowania kucia obejmują:
- Wały korbowe i korbowody silników
- Koła zębate i wały
- Narzędzia ręczne i okucia
- Elementy konstrukcyjne dla lotnictwa
W tych przypadkach kucie zapewnia integralność konstrukcyjną potrzebną w wymagających warunkach eksploatacji.
Integralność konstrukcyjna i właściwości mechaniczne
Części kute często mają korzystniejszą strukturę ziaren, wyższą wytrzymałość na rozciąganie, granicę plastyczności i ciągliwość niż części odlewane ciśnieniowo z tego samego stopu. Siła ściskająca ogranicza również pustki wewnętrzne i duże wady.
W odlewaniu ciśnieniowym ciekły metal jest wtryskiwany pod ciśnieniem do stalowej formy. Proces zapewnia dobrą dokładność wymiarową i powtarzalną jakość powierzchni. Jednak szybkie napełnianie może uwięzić powietrze i wywołać porowatość wewnętrzną.
Porowatość może pogarszać właściwości mechaniczne i zmniejszać wytrzymałość na rozciąganie. Chociaż nowoczesne układy sterowania i systemy próżniowe mogą znacznie ograniczyć wady odlewnicze, części odlewane ciśnieniowo zwykle nie osiągają najwyższej wytrzymałości i ciągliwości elementów kutych.
Precyzja, jakość powierzchni i złożoność projektu
Odlewanie ciśnieniowe i kucie różnią się pod względem utrzymywania wymiarów, gładkości powierzchni i swobody projektowania. Czynniki te wpływają na czas obróbki, koszt oprzyrządowania i działanie części.
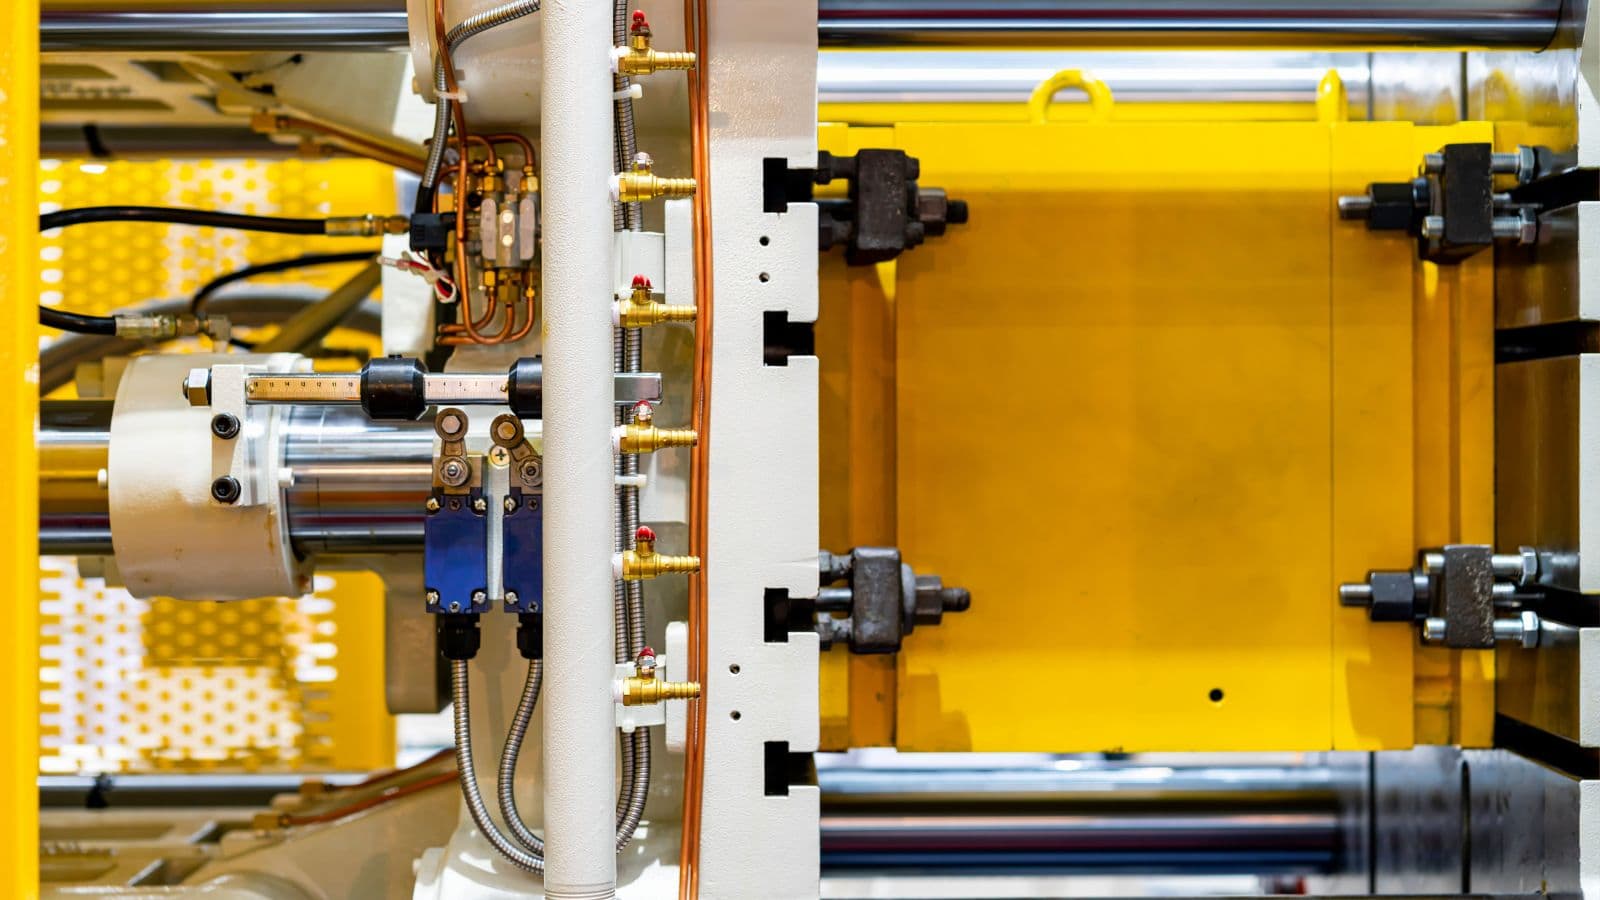
Powtarzalność wymiarów
Zarówno automatyzacja odlewania ciśnieniowego jak i sztywna konstrukcja formy sprzyjają wysokiej dokładności wymiarowej w produkcji wielkoseryjnej. Producenci często stosują ten proces do małych i średnich części wymagających powtarzalnych wymiarów. Po ustawieniu i wyregulowaniu formy można wytworzyć tysiące części o podobnych wymiarach.
Kucie matrycowe również pozwala uzyskać dobrą powtarzalność wymiarową, szczególnie przy częściach o kształcie zbliżonym do końcowego. Przepływ metalu i zużycie matrycy mogą jednak powodować niewielkie różnice, dlatego producenci często dodają operacje obróbki, aby uzyskać docelowe tolerancje.
W wielu przypadkach kucie wymaga większego zakresu obróbki dodatkowej niż odlewanie ciśnieniowe, zwłaszcza przy złożonych częściach.
Jakość wykończenia powierzchni
Odlewanie ciśnieniowe często zapewnia gładką powierzchnię bezpośrednio po wyjęciu z formy. Ciekły metal pod ciśnieniem wypełnia drobne szczegóły wnęki, co pozwala uzyskać wyraźne krawędzie i czyste powierzchnie.
Ta gładka powierzchnia ogranicza potrzebę intensywnej obróbki. Producenci mogą nadal usuwać wypływki, wiercić otwory lub nakładać powłoki, lecz często unikają operacji wymagających usuwania dużej ilości materiału. Skraca to czas wykańczania w wielu zastosowaniach odlewniczych.
Kucie tworzy części pod wpływem siły, a nie przepływu ciekłego metalu, dlatego może pozostawiać zgorzelinę, ślady matrycy lub niewielkie nierówności. Części kute często wymagają obróbki skrawaniem, szlifowania albo obróbki strumieniowo-ściernej, aby poprawić wygląd i spełnić wymagania dotyczące powierzchni.
Kucie może zwiększać gęstość materiału i poprawiać strukturę wewnętrzną, ale rzadko dorównuje szczegółowości powierzchni uzyskiwanej bezpośrednio w odlewaniu wysokociśnieniowym.
Złożona geometria i elementy wewnętrzne
Odlewanie ciśnieniowe szczególnie dobrze sprawdza się przy złożonych kształtach. Inżynierowie mogą połączyć cienkie ścianki, żebra, występy i szczegółowe powierzchnie zewnętrzne w jednej części. Proces umożliwia również wykonywanie niektórych elementów wewnętrznych, takich jak kanały lub wnęki, jeśli forma zawiera rdzenie lub suwaki.
Kucie najlepiej sprawdza się przy prostszych kształtach zewnętrznych. Chociaż kucie matrycowe pozwala wykonywać umiarkowanie szczegółowe elementy, metal w stanie stałym trudno wpływa do bardzo cienkich przekrojów i głębokich wnęk wewnętrznych.
Jeśli projekt wymaga skomplikowanych kanałów wewnętrznych lub wyraźnych detali, producenci często wybierają odlewanie ciśnieniowe. Jeśli potrzebna jest wysoka wytrzymałość przy prostszej geometrii, często wybierają kucie.
Wielkość produkcji, koszty i wydajność
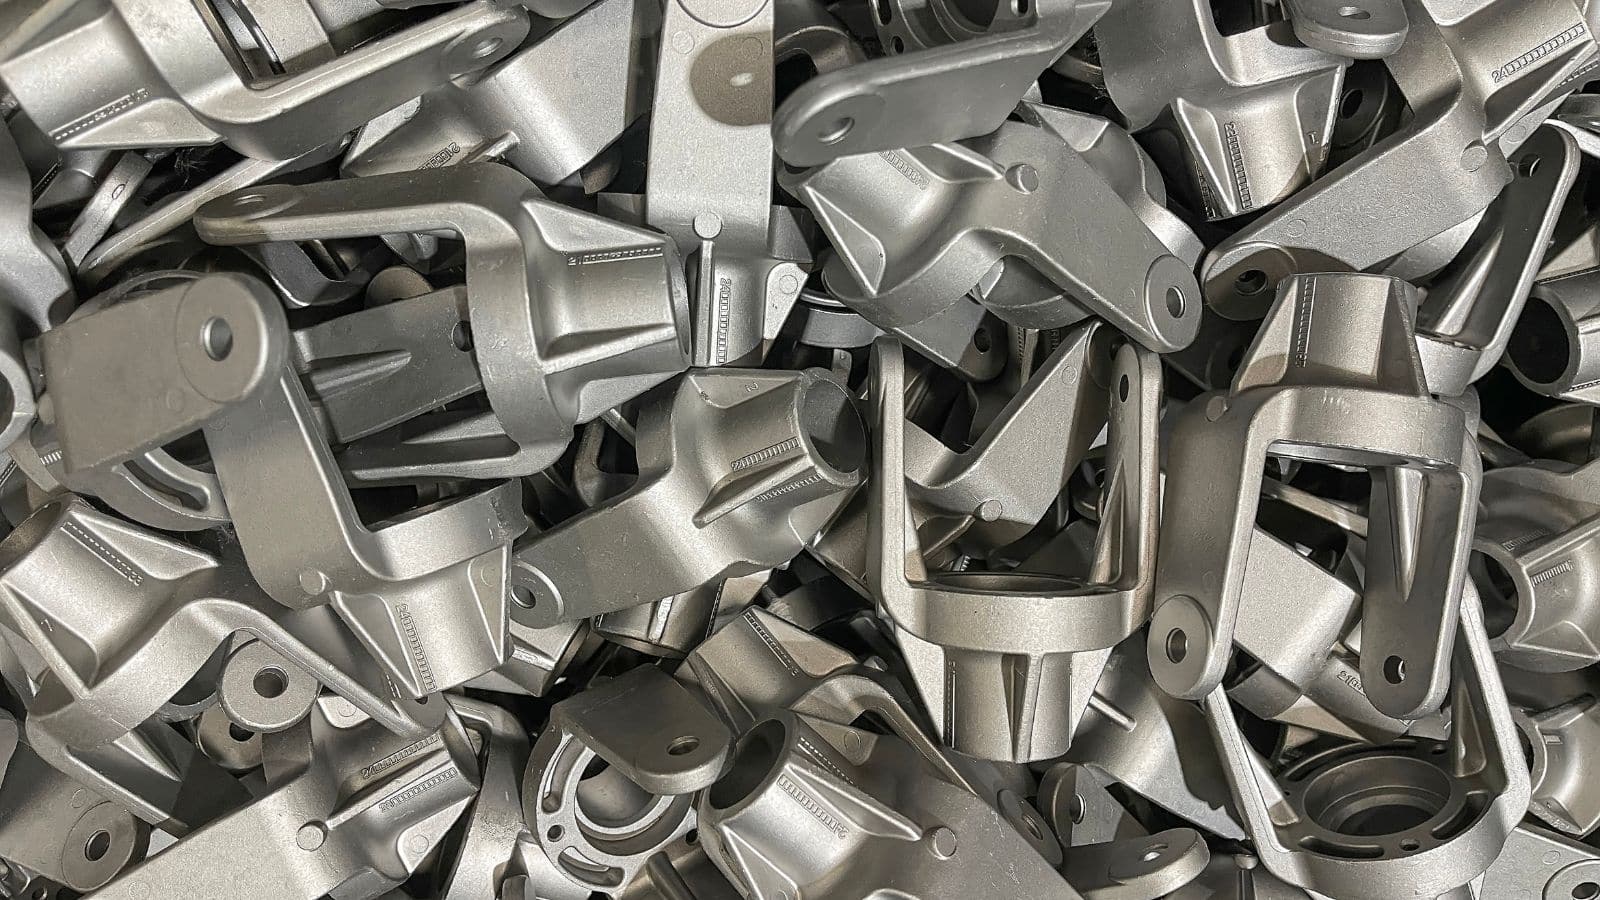
Wielkość produkcji jest głównym czynnikiem wpływającym na koszt oprzyrządowania, koszt pojedynczej części i długoterminową opłacalność produkcji przemysłowej.
Zarówno odlewanie ciśnieniowe, jak i kucie wymagają znacznych inwestycji początkowych w oprzyrządowanie, rosnących wraz ze złożonością części. Zwykle są więc mało praktyczne przy małych seriach. Gdy inwestycja jest uzasadniona, oba procesy zapewniają bardzo dobrą powtarzalność i pozwalają wydajnie zwiększać skalę dzięki automatyzacji.
Odlewanie ciśnieniowe osiąga krótsze cykle, dzięki czemu jest szczególnie skuteczne przy szybkim wytwarzaniu mniejszych części o stabilnych wymiarach. Części kute często wymagają natomiast dodatkowej obróbki lub okrawania, co może wpływać na ogólną szybkość produkcji i czas przetwarzania.
Wraz ze wzrostem serii ekonomika zmienia się w przewidywalny sposób:
- Mała seria: W obu procesach koszt jednostkowy jest wysoki z powodu dużych, niezamortyzowanych kosztów oprzyrządowania.
- Średnia seria: Koszt pojedynczej części znacznie spada, ponieważ początkowa inwestycja w oprzyrządowanie rozkłada się na większe partie produkcyjne.
- Duża seria: Obie metody osiągają najwyższą efektywność ekonomiczną. Odlewanie ciśnieniowe korzysta z krótkich cykli i mniejszego nakładu pracy, natomiast kucie zapewnia oszczędności w całym cyklu życia dzięki trwałym częściom ograniczającym przyszłe roszczenia gwarancyjne.
Kucie a odlewanie: kryteria wyboru
Inżynierowie wybierają proces, oceniając wymagane obciążenia, ograniczenia materiałowe, geometrię części i całkowity koszt. Każdy czynnik bezpośrednio wpływa na wytrzymałość, trwałość, koszt oprzyrządowania i szybkość produkcji.
- Krok 1: oceń wymagania mechaniczne: Wybierz kucie dla części pracujących przy wysokich naprężeniach i istotnych dla bezpieczeństwa, na przykład elementów lotniczych lub korbowodów. Ściskanie metalu w stanie stałym zapewnia bowiem wyższą wytrzymałość na rozciąganie i trwałość. Odlewanie ciśnieniowe wybierz, gdy wystarcza umiarkowana wytrzymałość: szybkie chłodzenie ciekłego metalu może powodować mikroskopijne pory obniżające wytrzymałość.
- Krok 2: oceń złożoność projektu: Wybierz odlewanie ciśnieniowe dla bardzo skomplikowanych projektów wymagających cienkich ścianek, wnęk wewnętrznych lub precyzyjnych detali uzyskiwanych w jednym cyklu. Kucie stosuj do prostszych, masywniejszych kształtów, pamiętając, że metal w stanie stałym nie wypełnia złożonych form bez rozbudowanej obróbki dodatkowej.
- Krok 3: przeanalizuj ekonomikę produkcji: Obie metody wymagają znacznych kosztów początkowych oprzyrządowania, które uzasadniają się przy dużej wielkości produkcji. Odlewanie ciśnieniowe rekompensuje wysoki koszt form przez wytwarzanie części bliskich kształtowi końcowemu w bardzo krótkich cyklach. Kucie zwykle wymaga dodatkowej, kosztownej obróbki CNC, aby uzyskać końcowe wąskie tolerancje.
Podsumowanie
Wybierając między odlewaniem ciśnieniowym a kuciem, kieruj się wymaganiami konkretnej części.
Wybierz odlewanie ciśnieniowe jeśli potrzebujesz złożonych kształtów, wąskich tolerancji i gładkich powierzchni w dużych seriach, a zastosowanie dopuszcza umiarkowane właściwości mechaniczne.
Wybierz kucie jeśli część musi znosić duże obciążenia, powtarzające się naprężenia lub warunki istotne dla bezpieczeństwa, a dodatkowa obróbka do uzyskania końcowych wymiarów jest akceptowalna.
Obie metody wymagają znacznych kosztów początkowych oprzyrządowania, dlatego są praktyczne głównie w produkcji wielkoseryjnej. Niech decyduje funkcja części: złożone kształty i wygląd przemawiają za odlewaniem ciśnieniowym, a wytrzymałość i funkcja konstrukcyjna za kuciem.







