
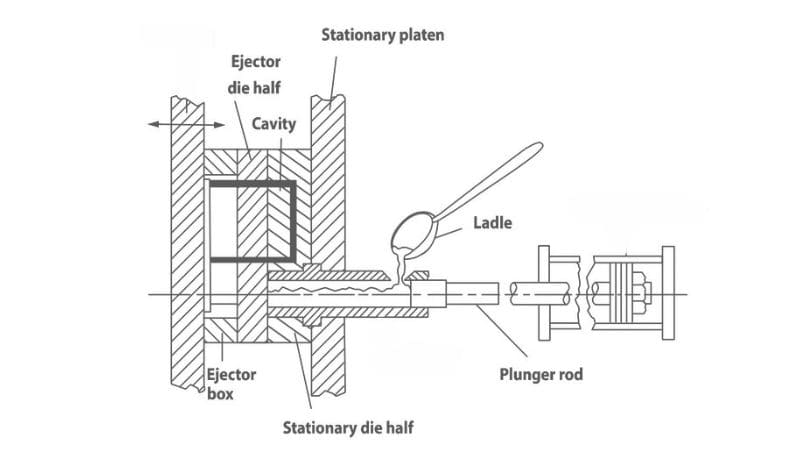
Czym jest odlewanie ciśnieniowe w komorze zimnej?
W świecie produkcji istnieje wiele metod kształtowania metalu w gotowe elementy. Jedną z nich jest skuteczna technika odlewania ciśnieniowego w komorze zimnej, stosowana w przypadku metali o wysokiej temperaturze topnienia. Wykorzystuje ona wysokie ciśnienie do wtryskiwania płynnego metalu do formy.
Elementy maszyny do odlewania w komorze zimnej
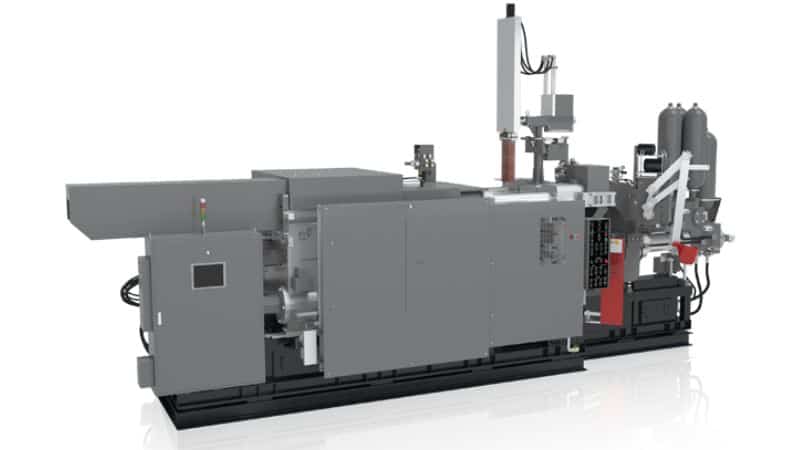
Maszyna do odlewania ciśnieniowego w komorze zimnej składa się z kilku kluczowych elementów, które współpracują ze sobą, umożliwiając wydajną produkcję precyzyjnych części metalowych.
Układ wtryskowy– zazwyczaj wyposażony w tłok hydrauliczny lub mechaniczny – odpowiada za wtryskiwanie płynnego metalu do formy.
Komora wtryskowa zapewnia kontrolowany wtrysk, minimalizując kontakt metalu z elementami układu. Zespół formy, składający się z dwóch części (rdzenia i formy), nadaje płynnemu metalowi pożądany kształt. Solidny mechanizm zamykający utrzymuje obie części formy razem pod wysokim ciśnieniem podczas procesu wtrysku.
Gdy metal ulegnie zestaleniu, układ wypychaczy wykorzystuje sworznie lub płyty wypychające do usunięcia gotowego odlewu bez jego uszkodzenia.
Zintegrowane kanały chłodzące wewnątrz formy regulują temperaturę, zapewniając prawidłowe krzepnięcie i skracając czas cyklu produkcyjnego. Ponadto układ hydrauliczny zasila zarówno mechanizmy wtrysku, jak i zamykania, zapewniając siłę niezbędną do płynnej i efektywnej pracy.
Proces odlewania ciśnieniowego w komorze zimnej
Proces odlewania ciśnieniowego w komorze zimnej rozpoczyna się od doboru odpowiednich stopów metali; metale te są najpierw topione w zewnętrznym piecu, co gwarantuje uzyskanie stanu ciekłego bez zanieczyszczeń.
Po upłynnieniu, ciekły metal jest ostrożnie przenoszony do tulei wtryskowej maszyny do odlewania ciśnieniowego w komorze zimnej; proces ten wymaga utrzymania stałej temperatury metalu, aby zapobiec jego przedwczesnemu krzepnięciu.
Zastosowanie komory zimnej pozwala na lepszą kontrolę nad metalami o wyższej temperaturze topnienia, co zwiększa wszechstronność procesu.
Następnie kluczową rolę w kształtowaniu metalu odgrywa forma, która została starannie przygotowana i zamknięta tak, aby wytrzymać wysokie ciśnienie. Forma składa się z dwóch precyzyjnie obrobionych połówek tworzących gniazdo formy, odpowiadające pożądanej geometrii produktu końcowego. Hydraulicznie sterowany tłok wywiera następnie ogromny nacisk, wtłaczając ciekły metal z tulei wtryskowej do gniazda formy. Wtrysk pod wysokim ciśnieniem zapewnia wypełnienie przez metal wszelkich, nawet najbardziej złożonych detali formy, eliminując pęcherze powietrza i gwarantując integralność strukturalną.
Gdy gniazdo formy zostanie całkowicie wypełnione, metal zaczyna szybko stygnąć i krzepnąć wewnątrz formy. Czas chłodzenia jest precyzyjnie kontrolowany, aby uzyskać optymalną twardość i wytrzymałość odlewu. Po odpowiednim schłodzeniu połówki formy są rozdzielane, a wypychacze uruchamiają się, aby precyzyjnie usunąć zakrzepły odlew bez powodowania wad powierzchniowych czy odkształceń.
Czym są siła zwarcia i czas cyklu?
Siła zwarcia
Siła zwarcia to siła wywierana przez maszynę odlewniczą w celu mocnego utrzymania obu połówek formy razem podczas wtrysku płynnego metalu.
Siłę zwarcia można obliczyć za pomocą wzoru:
Siła zwarcia = Ciśnienie w gnieździe × Powierzchnia rzutu
Gdzie:
- Gniazdo Ciśnienie to ciśnienie wywierane na płynny metal podczas wtrysku.
- Powierzchnia rzutu to powierzchnia formy prostopadła do kierunku wtrysku.
Na przykład, jeśli część ma powierzchnię rzutu wynoszącą 120 cm² i wymaga ciśnienia wtrysku 800 kg/cm², niezbędną siłę zwarcia oblicza się w następujący sposób:
Siła zwarcia = 800 kg/cm² × 120 cm² = 96,000 kg, czyli w przybliżeniu 96 ton.
Czas cyklu
Czas cyklu w procesie odlewania ciśnieniowego w maszynach z zimną komorą to całkowity czas od jednego cyklu wtrysku do następnego. Cykl ten zazwyczaj obejmuje kilka faz: zwieranie, wtrysk, chłodzenie i wyrzucanie. Całkowity czas cyklu może się znacznie różnić, ale zazwyczaj mieści się w przedziale od 2 sekund do 1 minuty.Składniki czasu cyklu
- Czas zwierania: Czas potrzebny na zamknięcie i zablokowanie połówek formy przed wtryskiem.
- Czas wtrysku: Krótki okres (zazwyczaj poniżej 0.1 sekund), podczas którego płynny metal jest wtryskiwany do formy.
- Czas chłodzenia: Czas niezbędny do całkowitego zakrzepnięcia płynnego metalu wewnątrz formy. Może się on różnić w zależności od grubości ścianek i właściwości materiału.
- Czas wyrzucania: Czas potrzebny na otwarcie formy i wyrzucenie gotowego elementu.
Jakie są zalety odlewania ciśnieniowego w maszynach z zimną komorą?
Umożliwia ona pracę z metalami o wysokiej temperaturze topnienia, takimi jak aluminium istopy miedzi,dzięki zastosowaniu zewnętrznego pieca, co zapewnia lepszą kontrolę temperatury i zapobiega przedwczesnemu krzepnięciu. Metoda ta pozwala na uzyskanie skomplikowanych i precyzyjnych kształtów o doskonałej jakości powierzchni, ponieważ wtrysk pod wysokim ciśnieniem wypełnia każdy szczegół formy, eliminując powstawanie pęcherzy powietrza.
Ponadto formy stosowane w procesie odlewania ciśnieniowego w komorze zimnej są bardziej wytrzymałe, gdyż są poddawane mniejszym naprężeniom termicznym, co przekłada się na dłuższą żywotność i niższe koszty konserwacji. Kontrola jakości jest usprawniona dzięki precyzyjnemu monitorowaniu temperatury, ciśnienia i prędkości wtrysku, co pozwala uzyskać powtarzalne i wolne od wad odlewy. Proces ten oferuje również większą elastyczność,umożliwiając produkcję większych i cięższych elementów, znajdujących zastosowanie w branżach takich jak motoryzacja czy lotnictwo.
Co więcej, zwiększa się efektywność operacyjna, ponieważ zewnętrzny piec ułatwia konserwację i ogranicza przestoje.
Porównanie z odlewaniem ciśnieniowym w komorze gorącej
Odlewanie ciśnieniowe w komorze gorącej różni się tym, że komora pozostaje w ciągłym kontakcie z płynnym metalem. Proces ten jest bardziej odpowiedni dla metali o niższej temperaturze topnienia. W tej metodzie komora połączona z gniazdem formy jest zanurzona w płynnym metalu, a tłok bezpośrednio wtłacza stopiony metal do formy, bez konieczności ręcznego nabierania i podawania materiału. Oto cechy wyróżniające:
| Aspekt | Odlewanie ciśnieniowe w komorze gorącej | Odlewanie ciśnieniowe w komorze zimnej |
| Lokalizacja pieca | Zintegrowany z maszyną, bezpośrednio połączony z formą | Oddzielony od maszyny; ciekły metal jest przenoszony do tulei wtryskowej |
| Czas cyklu | Krótszy, szybsze cykle produkcyjne (~15 odlewów na minutę) | Dłuższy czas cyklu ze względu na ręczne przenoszenie metalu |
| Kompatybilność z metalami | Odpowiednie dla stopów o niskiej temperaturze topnienia (np. cynk, magnez) | Odpowiednie dla stopów o wysokiej temperaturze topnienia (np. aluminium, miedź) |
| Ciśnienie wtrysku | Niższe ciśnienie (1,000 – 5,000 psi) | Wyższe ciśnienie (2,000 – 20,000 psi) |
| Trwałość narzędzi/form | Dłuższa żywotność formy dzięki niższej temperaturze metalu | Krótsza żywotność formy ze względu na wyższą temperaturę metalu |
| Wielkość produkcji | Bardziej wydajne w produkcji wielkoseryjnej | Lepiej przystosowane do produkcji na mniejszą skalę lub większych elementów |
| Złożoność części | Odpowiednie dla małych, prostych części | Idealne dla większych i bardziej złożonych części |
| Wykończenie powierzchni | Doskonałe wykończenie powierzchni i dokładność wymiarowa | Dobre wykończenie powierzchni, ale może wymagać obróbki wykańczającej |
| Kwestie bezpieczeństwa | Mniej obaw o bezpieczeństwo dzięki niższym temperaturom | Wymaga dodatkowych środków bezpieczeństwa ze względu na pracę z metalami o wyższej temperaturze |
| Koszt wstępnej konfiguracji | Niższy dzięki prostszej konfiguracji | Wyższy ze względu na dodatkowe wyposażenie (oddzielny piec) |
Odpowiedni materiał do odlewania ciśnieniowego w komorze zimnej
W procesie odlewania ciśnieniowego w komorze zimnej kluczowy jest dobór odpowiedniego materiału, ponieważ ma on bezpośredni wpływ na wytrzymałość mechaniczną i odporność termiczną gotowych elementów.
Wybierając materiał do projektu realizowanego metodą odlewania ciśnieniowego w komorze zimnej, można zdecydować się na różne metale. Aluminium jest doskonałym wyborem ze względu na lekkość i wysoką wytrzymałość. Inne opcje to stopy magnezu, które są jeszcze lżejsze od aluminium, oraz stopy miedzi , cenione za doskonałe przewodnictwo elektryczne.
Zastosowania elementów wytwarzanych metodą odlewania ciśnieniowego w komorze zimnej
Odlewanie ciśnieniowe w komorze zimnej pozwala na wytwarzanie wytrzymałych elementów stosowanych w różnych gałęziach przemysłu, zapewniając za każdym razem trwałość i precyzję wykonania.
Na przykład w przemyśle motoryzacyjnym metoda ta jest wykorzystywana do produkcji bloków silnika oraz obudów skrzyń biegów, które wymagają wysokiej wytrzymałości i precyzji. W przemyśle lotniczym producenci chętnie stosują tę metodę do wytwarzania części lotniczych , takich jak podzespoły silników czy elementy podwozia, gdzie kluczowe znaczenie ma niezawodność.
Współpraca zMoldiecasting
Dysponujemy zespołem doświadczonych inżynierów specjalizujących się w projektowaniu trwałych form, niewymagających częstej konserwacji. W Moldiecasting rozumiemy, że skuteczny projekt formy ma kluczowe znaczenie dla powodzenia procesu odlewania, gwarantując, że Państwa produkty spełnią wysokie standardy jakości i precyzji.
Rozpoczęcie współpracy z Moldiecasting jest proste i efektywne:
- Konsultacja wstępna: Mogą Państwo przesłać rysunki 2D/3D lub próbki detali, co ułatwi opracowanie szczegółowej dokumentacji produktu, dostosowanej do Państwa specyfikacji.
- Zatwierdzenie projektu: Po przygotowaniu projektu mają Państwo możliwość jego weryfikacji i zatwierdzenia przed przystąpieniem do kolejnych etapów, co zapewnia zgodność z Państwa wizją.
- Indywidualny projekt formy: Po zatwierdzeniu projektu firma Moldie przystępuje do opracowywania formy na zamówienie, wykorzystując zaawansowane oprogramowanie CAD/CAM/CAE ,
Wykorzystujemy zaawansowaną technologię w całym procesie produkcji form. Nasz system zarządzania jakością obejmuje precyzyjny sprzęt testowy, taki jak skanery trójwspółrzędnościowe i skanery 3D, aby zagwarantować, że każda forma spełnia rygorystyczne standardy jakości.
Jeśli potrzebujesz części odlewanych ciśnieniowo,prosimy o kontakt.
Często zadawane pytania
Jak wydajność produkcji w procesie odlewania ciśnieniowego w komorze zimnej wypada na tle innych metod odlewania?
Proces odlewania ciśnieniowego w maszynach z zimną komorą może charakteryzować się dłuższym czasem cyklu w porównaniu do odlewania w maszynach z gorącą komorą, co wynika z dodatkowych etapów, takich jak ręczne lub automatyczne dozowanie ciekłego metalu oraz konieczność schłodzenia komory przed wprowadzeniem kolejnej porcji metalu.
Metoda ta pozostaje jednak wysoce efektywna w produkcji wielkoseryjnej, często przewyższając pod względem wydajności przy dużych wolumenach produkcji inne techniki, takie jak odlewanie grawitacyjne do form metalowych czy odlewanie w formach piaskowych.







