
ダイカスト設計は、ダイカスト部品のあらゆる側面を根本から決定づけるものです。 優れた設計は、材料の選定、形状、金型の要件のバランスを最適化し、それによって欠陥の低減、追加工の抑制、金型寿命の延長を実現します。 本記事では、製造を考慮した綿密な設計がいかにして信頼性の高い部品と効率的な生産につながるかを示すため、ダイカスト設計のルールを論理的な順序で解説します。

ダイカスト設計の主要な原則と目的
ダイカスト 設計の目的は、実現可能な限り低いコストで、品質の安定した部品を生産することにあります。 エンジニアは、設計の初期段階から、鋳造品質、金型寿命、そして短いサイクルタイムの実現に重点を置いて取り組みます。
主な目標は以下の通りです:
- 気孔(ポロシティ)や空気の巻き込みを最小限に抑える
- バリ(フラッシュ)やパーティングラインの位置を制御する
- 適切なゲートおよびランナーのレイアウトを確保する
- 金型の寿命を維持・保護する 高圧下において
ダイカストにおける材料選定の設計目標
材料選定は、ダイカストプロジェクトの根幹を成すものです。 エンジニアはまず情報収集から合金の選定を始めますが、その情報の多くは顧客の設計要件に基づいています。 そして、その情報を用いて設計上の望ましい目標を設定します。
軽量化と密度の制約
自動車、航空宇宙、携帯電子機器などの業界では、部品の質量を最小限に抑えることが主要な設計目標となります。 選定された合金の物理的な密度によって、部品の最終的な重量が厳密に決まります。 エンジニアは、重要な構造的完全性を損なうことなく、特定の用途に適した軽さを維持できるよう、強度対重量比を慎重に評価する必要があります。
コストの最適化と生産経済性
物理的な性能に加え、材料選定はプロジェクトの初期段階で定められた厳しい予算の制約を強く受けます。 真のコスト最適化を実現するには、金属の原材料価格と、製造サイクル全体への影響(製造のしやすさ)とのバランスを考慮する必要があります。例えば、融点の低い合金は、高価な鋼製ダイカスト金型の寿命を延ばす効果がありますが、製品に必要な他の特性が不足している場合もあります。 このプロセスにおける鍵は妥協点を見出し評価を行うことであり、それによってエンジニアは、他の材料よりもプロジェクトに適した解決策を導き出すことができます。
熱物理特性と製造上の変数
部品の最終的な強度を評価する前に、エンジニアは実際のダイカスト工程における金属の挙動を考慮する必要があります。 製造上の変数、具体的には熱物理特性や金型内での冷却・凝固速度は、材料が本来持つ特性を根本的に変化させます。 金型内での急冷は、緻密で微細な結晶粒構造を形成し、材料の基本強度を大幅に向上させます。
機械的特性と実用強度
冷却段階で形成された構造的基盤に加え、合金の選択が部品の基本的な機械的性能を直接的に決定します。 これらには、引張強度、降伏強度、伸び(延性)、全体的な硬度といった重要な指標が含まれます。これらの特性の組み合わせによって、完成した部品が使用期間中に受ける継続的な機械的負荷、急激な物理的衝撃、および摩擦による摩耗にどの程度耐えられるかが決まります。
耐食性と長期的な耐久性
機械的性能が確保されたら、塩分、周囲の湿気、工業用化学物質などの腐食性物質にさらされる環境下でも製品が長期にわたって使用に耐えうるよう、耐環境性を考慮する必要があります。選択した合金の機械的特性が優れていても耐環境性が低い場合は、最終製品を保護するために二次的な表面処理を計画する必要があります。
[ダイカストには多種多様な金属が使用されます。 特定のダイカスト用合金に関する詳細については、 当社の包括的なダイカスト材料ガイドをご覧ください!]
重要な形状と設計要素
形状は、金型内への金属の充填、冷却、および取り出し(離型)の挙動を左右します。 設計者は、応力集中や金型の摩耗を防ぐために、肉厚の管理、適切な抜き勾配の設定、明確なパーティングラインの定義、そしてフィレットやR(丸み)の採用を行う必要があります。

肉厚と均一性
肉厚は、充填性、冷却時間、および欠陥発生のリスクを左右します。 アルミニウムダイカストの多くは1.5~3.0mmの肉厚を採用していますが、亜鉛はそれより薄い0.75~2.5mm、マグネシウムは多くの場合1.25~2.0mmの範囲となります。 設計者は、選定した合金やサプライヤーのデータに基づいて最小肉厚を確認します。設計者は、部品全体で肉厚を均一にすることを目指します。 隣接する部位間で肉厚が1.5倍を超えて急激に変化すると、ホットスポット(局所的な高温部)が生じます。 こうした部位は冷却が遅く、しばしばヒケ(引け巣)や 内部のポロシティ(気孔)の原因となります。強度が必要な場合でも、肉厚な中実(ソリッド)断面は避けるべきです。 代わりに、肉厚になりがちな部分をくり抜き、リブ(補強板)を設ける手法がとられます。これにより、均一な肉厚と安定した冷却を維持しつつ、剛性を確保することが可能になります。
抜き勾配とパーティングライン
適切な抜き勾配を設けることで、製品を金型から損傷なく取り出すことができます。 設計上の一般的なルールとして、外壁には少なくとも1度、内部形状には2度の勾配を設けます。 キャビティ(金型内部の空洞)が深い場合はより大きな勾配が必要となり、深さ25mmごとに1度追加するのが一般的です。また、設計の初期段階で明確なパーティングライン(金型の合わせ面)を決定します。 平坦で単純なパーティングラインは、バリの発生を抑え、金型構造の複雑化を防ぎます。 パーティングラインの位置が不適切だと、型のズレ(ミスアライメント)やバリ取り作業の増加、コスト増大を招きます。
フィレット、R(半径)、およびコーナー
鋭角な内部コーナーは、溶融金属の流れを妨げ、応力集中を引き起こします。 負荷がかかると、こうしたコーナー部では局所的な応力が2~3倍に高まる可能性があります。 また、キャビティ内の鋭利なエッジは熱や圧力によって亀裂が生じやすいため、金型の寿命を縮める原因にもなります。設計者は、壁面が交差するすべての箇所にフィレットやR(丸み)を設けます。 一般的なルールとして、最小内部Rは肉厚の約0.5倍に設定され、多くの用途では0.75mm以上が採用されています。 Rを大きくすると、溶融金属の流れが改善され、ポロシティ(内部気孔)発生のリスクを低減できます。外部コーナーにもRを設けることが有効です。 外部コーナーを丸くすることで、欠け(チッピング)を防ぎ、コーティングの被覆性を向上させることができます。
構造要素と複雑な形状
リブ、ボス、穴、アンダーカットといった形状要素は、ダイカスト部品への溶融金属の充填、冷却、および金型からの離型(取り出し)の挙動に影響を与えます。 これらの形状を適切に設計することで、ポロシティの抑制、剛性の確保、金型寿命の延長、そして組み立て精度の向上が可能になります。
リブとボスの設計
リブは、肉厚を増やすことなく剛性を高める役割を果たします。 設計者は、広い平坦な領域における反りの抑制や軽量化のためにリブを活用します。一般的な設計指針として、リブの厚さは公称肉厚(T)の0.6~1.0倍に設定されます。 リブの高さについては、充填不良や背の高い部分の強度不足を防ぐため、通常はTの5倍未満に抑えられます。設計者は、リブの付け根(肉厚部との接合部)にフィレット半径(R)を設けます。 また、スムーズな離型を可能にするため、1~3°の抜き勾配を適用します。ボスの設計も同様の制約に従います。 背が高すぎたり中実(ソリッド)だったりするボスは、ホットスポット(局所的な高温部)や内部の空洞(ボイド)の原因となります。ボスの設計における主な指針:
- ボスの肉厚を公称肉厚(T)に近づける
- 大きなボスは中空構造(コア抜き)にして肉厚を均一に保つ
- 強度と溶湯の流れ(メタルフロー)を改善するために支持リブを追加する
- 金型鋼の強度を確保するため、ボスと近接する壁との間に十分な間隔を設ける
穴、窓、アンダーカットの設計
穴や窓は、充填、ガス抜き(ベント)、および金型強度に影響を与えます。 形状が小さい、あるいは深い場合、きれいに鋳造することが困難になります。多くのアルミニウムダイカスト部品において、実用的な最小穴径は約2mmからとなります。 可能な限り、穴の深さは直径の約4~6倍以内に抑えるように設計されます。 これより深い穴が必要な場合は、二次加工(ドリル加工など)が必要になることがあります。可能な限り、中実材への機械加工ではなく、コア(中子)を用いた穴成形が採用されます。 コアを使用することで軽量化や収縮の抑制が可能になりますが、金型強度を維持するために十分な金型鋼の厚みを残す必要があります。窓や大きな切り欠き(開口部)には、以下の要素が求められます。
- 応力を低減するための角のR(丸み)
- 開口部周辺の肉厚の均一化
- 近接するリブやボスへの滑らかな接続
アンダーカットは金型コストを増大させます。 これらにはサイドコアやスライドが必要となり、可動部品の増加やメンテナンスの手間につながります。 そのため設計者は、形状を主抜型方向(金型の開閉方向)に合わせ、不要なアンダーカットを避けるよう設計変更を行うことがよくあります。
特殊形状とねじの設計
ダイカストにおいて、ねじや付加的な形状を設けるには綿密な計画が必要です。 設計者は、鋳造時に形状を形成する(鋳抜き)か、二次加工やインサートを用いるかを選択する際、コスト、金型寿命、強度、組立要件のバランスを考慮しなければなりません。
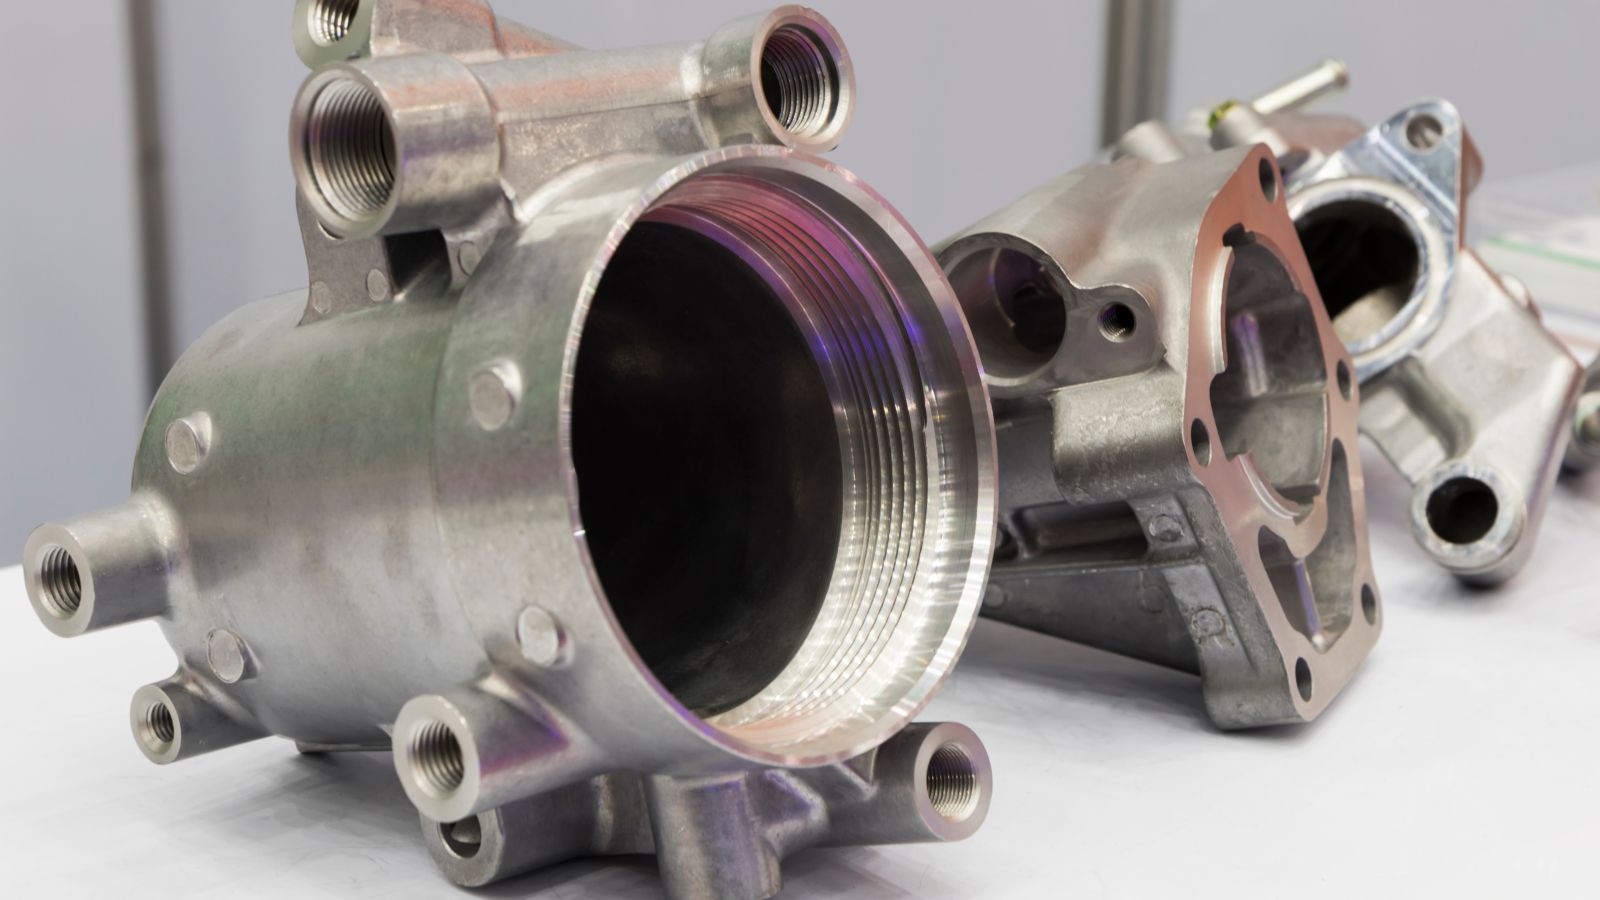
ねじの設計:鋳抜きねじと後加工ねじ
設計者は、金型で成形するねじ(鋳抜きねじ)と、鋳造後に切削加工するねじのいずれかを選択することが一般的です。
鋳抜きねじ: 二次加工を削減できます。 多少の寸法公差が許容される、比較的大きな外ねじに適しています。しかし、完全な形状の外ねじはパーティングライン(金型の合わせ面)のズレによる問題を引き起こす可能性があります。また、部品に直接鋳込む内ねじは、通常、特殊なコアやサイドアクション(スライド機構)を必要とするため、金型コストの上昇や摩耗の増大を招きます。
切削加工ねじ: 微細なねじや高精度が求められるねじは、鋳造後に機械加工を行う方が良好な結果が得られることがよくあります。 鋳造後の機械加工によるねじは、より厳しい公差と滑らかな仕上がりを実現します。 また、薄いコアや壊れやすいコアによる金型の損傷も回避できます。多くの場合、チームは内部の穴を鋳造するのではなく、ドリル加工とタップ加工(ねじ切り)を行います。 この方法は、品質の安定性を高め、金型の寿命を延ばします。 射出成形と比較して、ダイカストはより強度の高い金属ねじに対応できますが、抜き勾配や離型(金型からの取り出し)に関する制約は同様に存在します。
機能性インサートと組み立て方法
機能性インサートは、高負荷がかかる部位の強度を高め、耐摩耗性を向上させます。 設計者は、金属を射出する前に金型内へスチール製や真鍮製のインサートを配置することができます。 溶融した合金がインサートの周囲に流れ込み、インサートを所定の位置に固定します。この方法は、繰り返し組み立てが行われるねじ付きボスに有効です。 ねじ山の破損(ストリッピング)を減らし、長期的な耐久性を向上させます。 ただし、インサートの配置はサイクルタイムを増加させ、精密な固定治具を必要とします。鋳造後に金属へねじ付きインサートを組み込む場合、エンジニアは圧入式インサート、ヘリサート(ワイヤーねじインサート)、またはキーンサート(キーロック式インサート)などを使用します。これらは、溶融して固定するのではなく、あらかじめ開けられた穴や鋳造された穴に機械的にねじ込まれたり、圧入されたりするものです。ねじ機能のためのリブやボスを追加する際、設計者は肉厚を均一に保ち、基部にフィレット(R形状)を設けます。 この工程により、応力が低減され、金属の円滑な流れが促進されます。 また、ボスに適切な抜き勾配を設けることで、スムーズな離型が確保され、金型が保護されます。
鋳造後の工程:機械加工と表面仕上げ
部品が金型から取り出された後、どのような処理を行うかを決定することは、ダイカスト設計における重要なステップです。 鋳造素形材の設計と鋳造後の工程を効率的に連携させることで、不良率が低減し、全体の生産リードタイムが短縮されます。
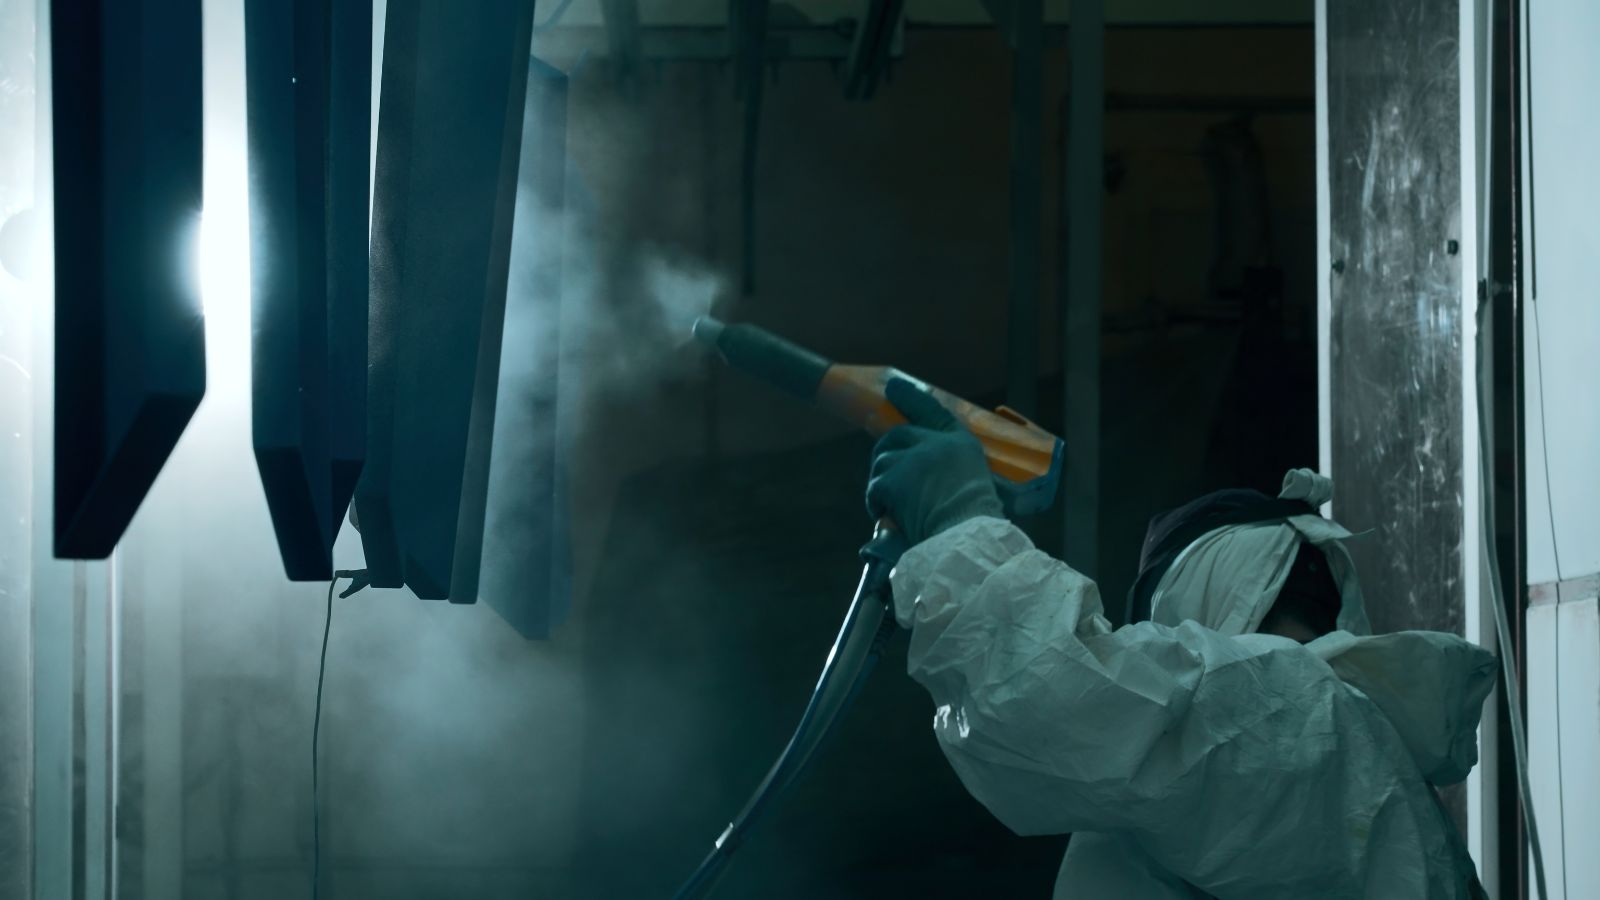
機械加工代と基準(データム)の計画
ダイカストはニアネットシェイプ(最終形状に近い形)を実現しますが、多くの部品では依然として CNC機械加工 が必要となります。 これは、極めて厳しい公差を満たすためです。エンジニアは設計段階で、重要な面に対して所定の機械加工代(削り代)を設ける必要があります。 この余分な材料(加工代)があることで、部品の構造的な核心部分を削り取ることなく、表面のばらつき、微細な気孔(ポロシティ)、あるいは寸法のずれを切削工具で除去できるようになります。この工程を最適化するには、金型の初期設計段階で基準(データム)の位置を計画する必要があります。 明確な基準管理を行うことで、CNCの治具に部品を常に同じ状態でセットできるようになり、加工時の再現性が向上し、正確な金属部品の組み立てが可能になります。
表面仕上げの選定と設計への影響
ダイカストは非常に滑らかな表面を実現できますが、最終的な外観や機能の仕様を満たすためには、多くの部品で何らかの機械的または化学的な後処理が必要となります。 選定された 表面仕上げは 鋳造金属と直接関わるため、設計者はCAD設計の段階で、コーティングの厚み、エッジ部分への塗料の溜まり(エッジビルドアップ)、および表面の健全性を考慮する必要があります。一般的な後処理方法には以下のようなものがあります。
- アルマイト処理(陽極酸化処理): アルミニウム部品の表面に保護酸化皮膜を形成します。
- 粉体塗装(パウダーコーティング): 乾燥粉末を塗布し、加熱によって硬化させることで、耐久性の高い皮膜を形成します。
- 塗装: 低コストで基本的な保護機能と外観の美しさを付与します。 激しい摩耗にさらされない部品によく用いられます。
- めっき: 亜鉛、ニッケル、クロムなどの薄い金属層を形成し、耐摩耗性、EMI(電磁干渉)遮蔽性、または電気的特性を大幅に向上させます。
- バリ取り・ブラスト処理: 液体や粉体によるコーティングを施す前に、鋭利な角、パーティングラインのバリ、表面の欠陥などを除去する機械的工程(タンブリングやサンドブラストなど)です。
表面仕上げの要件がダイカスト設計に与える影響
選択する仕上げ方法は、部品の形状設計に直接的な影響を及ぼします。 以下の表は、金型を製作する前に、後処理方法に応じてどのような設計上の調整が必要になるかを示しています。
|
表面仕上げ方法
|
部品の公差への影響
|
必要な主な設計調整
|
|---|---|---|
|
粉体塗装
|
かなりの厚み(片面あたり0.05~0.15mm)が加わります。
|
嵌合(かんごう)部品については、ボスの外径を小さくし、穴のクリアランスを広げてください。 ねじ部はマスキングするか、コーティング後にタップ加工を行う必要があります。
|
|
メッキ(クロム/ニッケル)
|
厚みの変化はわずかですが、部品の形状による影響を強く受けます。
|
鋭い角にはメッキが厚く析出しやすいため、外側の角には十分なR(丸み)を設ける必要があります。 また、ガスが閉じ込められるとメッキの膨れ(ブリスター)の原因となるため、設計段階で気孔(ポロシティ)の発生を最小限に抑える必要があります。
|
|
アルマイト処理(陽極酸化処理)
|
厚みの変化はごくわずかですが、金属表面に浸透する処理です。
|
特殊な低シリコン合金など、特定の合金に限定されます。 抜き勾配は滑らかにし、ゲート位置は外観上目立つ面から離す必要があります。
|
|
塗装
|
プライマーの種類や塗装回数に応じて、適度な厚みが加わります。
|
軽微なフローマークや浅い表面の欠陥を目立たなくすることができます。 バリ取り作業で塗装面を傷つけないよう、パーティングラインの配置を慎重に検討する必要があります。
|
|
ブラスト処理(研磨材噴射)
|
微細な表面層を除去し、表面の質感を変化させます。
|
ブラスト処理によって表面が均一化される前に、金型からスムーズに離型できるよう、テクスチャ(シボ)加工を施す壁面には、通常より大きめの抜き勾配が必要です。
|







