
Le moulage sous pression sur mesure permet de produire avec précision des pièces métalliques complexes en grande série. Il utilise des moules réutilisables, appelés matrices, pour donner une forme précise à des métaux en fusion comme l’aluminium, le zinc ou le magnésium. Il garantit une qualité constante, des tolérances serrées et une production efficace pour les secteurs qui ont besoin de composants durables et précis.
De nombreux fabricants choisissent le moulage sous pression sur mesure lorsque les pièces standard ne répondent pas à leurs besoins. Le procédé permet d’obtenir des formes, des dimensions et des finitions adaptées à des conceptions spécifiques. Des carters automobiles aux boîtiers électroniques, il allie résistance fonctionnelle et aspect esthétique.
Comprendre le fonctionnement du moulage sous pression sur mesure, les matériaux disponibles et les options de finition aide à choisir la bonne approche pour un projet. La connaissance du procédé de production et des facteurs de coût permet de respecter à la fois les exigences de performance et le budget.
Qu’est-ce que le moulage sous pression sur mesure ?
Avant d’examiner le moulage sous pression plus en détail, il convient de le définir. Ce chapitre présente trois aspects : sa définition, ses différences et ses avantages.
Définition et aperçu
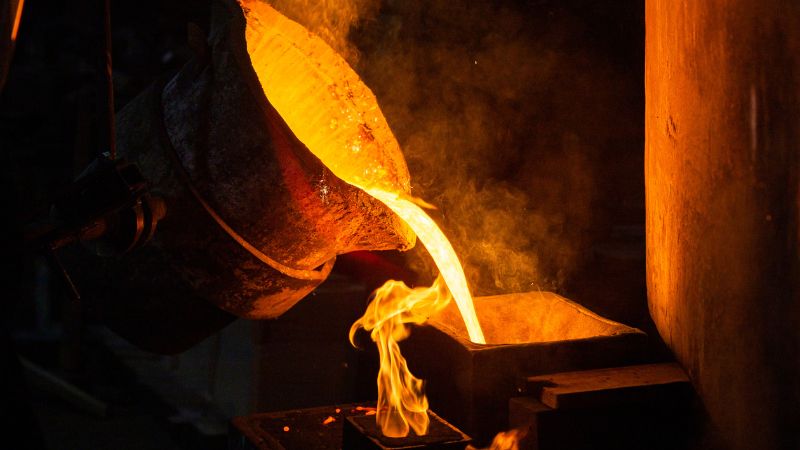
Le moulage sous pression sur mesure est un procédé de fabrication dans lequel le métal en fusion est injecté sous haute pression dans un moule conçu sur mesure et adapté aux dimensions, à l’état de surface et aux exigences structurelles exactes de la pièce.
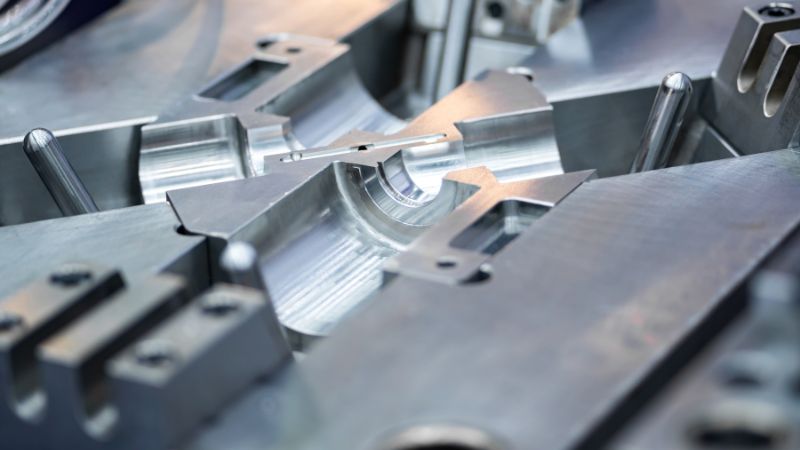
Contrairement aux moules génériques, les matrices sur mesure sont conçues pour un produit ou une application précise. Elles assurent une qualité constante sur de grandes séries et réduisent les opérations de finition.
Le procédé permet de réaliser des formes complexes et détaillées, comme des parois minces, des nervures élaborées et des points de fixation intégrés. Il convient ainsi aux pièces automobiles, aux boîtiers électroniques et aux composants de dispositifs médicaux.
Différences par rapport au moulage sous pression standard
Le moulage sous pression standard utilise des moules existants ou polyvalents, qui ne correspondent pas toujours exactement aux besoins du produit. Le moulage sur mesure consiste à concevoir le moule de A à Z pour une pièce spécifique.
Le moulage sous pression sur mesure permet généralement d’obtenir des tolérances plus serrées, parfois jusqu’à ±0.005 inches. C’est important pour les pièces qui doivent s’assembler avec d’autres composants sans usinage supplémentaire.
Il permet également d’optimiser l’utilisation des matériaux, de réduire les déchets et d’améliorer les performances de la pièce. Il exige toutefois davantage de préparation en amont, notamment des modèles CAO détaillés et des essais de prototypes.
Principaux avantages pour les fabricants
Le moulage sous pression sur mesure offre une grande liberté de conception. Les fabricants peuvent créer des pièces aux géométries spécifiques, intégrer des fonctions et définir des textures de surface particulières, sans multiplier les étapes d’assemblage.
Il permet une production en grande série de qualité constante, car une fois le moule terminé, les machines automatisées peuvent fabriquer des milliers de pièces identiques.
Le procédé améliore aussi la rentabilité à long terme. Bien que l’outillage coûte davantage au départ, le coût unitaire diminue nettement pour les grandes séries.
Parmi les autres avantages figurent des pièces plus résistantes grâce à un écoulement uniforme du métal, un besoin d’usinage réduit et la possibilité d’utiliser des alliages répondant aux exigences propres à un secteur, comme des structures automobiles légères ou des composants marins résistants à la corrosion.
Services de moulage sous pression sur mesure
Les services de moulage sous pression sur mesure permettent de produire des pièces métalliques aux formes précises, de qualité constante et à cadence efficace. Ils peuvent prendre en charge de petits comme de grands volumes, utiliser différents alliages et intégrer des opérations de finition ou d’usinage selon les spécifications.
Capacités des prestataires
Les prestataires de moulage sur mesure proposent le moulage d’ aluminium, de zinc et d’ alliages de magnésium par des méthodes à chambre chaude ou froide.
Le moulage à chambre froide est souvent utilisé pour l’aluminium en raison de son point de fusion plus élevé, tandis que la chambre chaude convient au zinc et au magnésium pour des cycles plus rapides.
Certains prestataires proposent aussi la conception de l’outillage, le prototypage rapideet la finition de surface — revêtement en poudre, placage ou peinture, par exemple. Le contrôle qualité comprend souvent une inspection dimensionnelle, des essais radiographiques pour détecter la porosité et une simulation du remplissage du moule avant la production en série.
Secteurs desservis
Le moulage sous pression sur mesure est largement utilisé dans la fabrication automobile pour les composants de moteur, les boîtiers et les supports.
Dans l’ aéronautique, il sert à produire des pièces structurelles légères présentant un rapport résistance/poids élevé. Les fabricants d’ électronique l’utilisent pour les boîtiers, les dissipateurs thermiques et les connecteurs, car le procédé permet de réaliser des détails fins.
Les autres secteurs comprennent :
- Équipements industriels pour des pièces de machines durables
- Produits de consommation comme les boîtiers d’appareils et la quincaillerie
- Dispositifs médicaux exigeant précision et résistance à la corrosion
Les prestataires adaptent souvent leurs procédés aux normes propres à chaque secteur, comme ISO 9001 ou IATF 16949, afin de garantir que les pièces répondent aux exigences de performance et de sécurité.
Considérations de conception des pièces sur mesure
Lorsqu’ils conçoivent une pièce pour le moulage sous pression, les ingénieurs doivent trouver un équilibre entre fonction, fabricabilité et coût.
La qualité des pièces moulées dépend notamment de l’épaisseur des parois : des parois uniformes réduisent les défauts et favorisent le remplissage complet du moule. Les angles de dépouille, c’est-à-dire de légères inclinaisons, facilitent l’éjection de la pièce sans l’endommager. L’ajout de nervures peut renforcer la pièce sans augmenter sensiblement son poids. Il faut également prévoir des tolérances appropriées ; si elles sont très serrées, un usinage après moulage peut être nécessaire pour obtenir la précision voulue.
Le matériau influe sur la résistance à la corrosion, la résistance mécanique et le poids. Par exemple, le moulage sous pression de l’aluminium offre de bonnes propriétés thermiques, tandis que celui du zinc permet d’obtenir des détails fins et une bonne résistance à l’usure.
Une collaboration précoce avec le prestataire de moulage aide à affiner la conception, à choisir le bon alliage et à planifier un outillage adapté à une production efficace et de qualité.
Machines de moulage sous pression et procédé de production
Le moulage sous pression utilise des machines spécialisées pour injecter du métal en fusion sous haute pression dans des moules de précision. Le choix de la machine et les étapes de production influent directement sur la qualité des pièces, le temps de cycle et l’efficacité de fabrication.
Types de machines de moulage sous pression
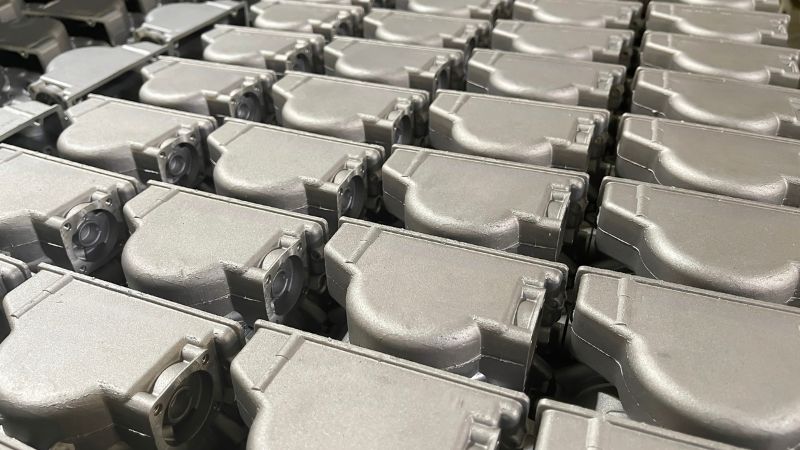
Les machines de moulage sous pression se répartissent en deux grandes catégories : à chambre chaude et à chambre froide.
Les machines à chambre chaude conservent une réserve de métal en fusion à l’intérieur de la machine. Un piston hydraulique ou pneumatique pousse le métal dans le moule. Cette méthode convient aux alliages à bas point de fusion, comme le zinc, l’étain et le plomb. Elle permet des cycles plus rapides, mais ne convient pas à des métaux comme l’aluminium, qui réagissent avec les composants de la machine.
Les machines à chambre froide font fondre le métal dans un four séparé. Les opérateurs ou un système automatisé transfèrent le métal en fusion dans une chambre d’injection non chauffée avant son injection sous haute pression. Cette méthode convient à l’aluminium, au magnésium et aux alliages de cuivre. Le transfert allonge les cycles, mais permet de travailler des métaux à point de fusion plus élevé.
| Type de machine | Métaux adaptés | Vitesse du cycle | Taille d’utilisation typique |
|---|---|---|---|
| Chambre chaude | Zinc, étain, plomb | Rapide | Petite à moyenne |
| Chambre froide | Aluminium, magnésium, cuivre | Modérée | Moyenne à grande |
Flux de production
La production commence par la préparation du moule. Des lubrifiants sont appliqués pour réguler la température et faciliter le démoulage. Le moule est ensuite fermé et serré.
Le métal en fusion est ensuite injecté dans la cavité à des pressions comprises entre 10 et 175 MPa. La haute pression assure le remplissage complet, même dans les sections minces.
Une fois le métal solidifié, le moule s’ouvre et les broches d’éjection poussent la pièce moulée vers l’extérieur. Les déchets, comme les attaques et les canaux d’alimentation, sont séparés.
Les opérations ultérieures peuvent comprendre l’ébarbage, l’usinage, la finition de surface ou l’application d’un revêtement. Elles préparent la pièce à l’assemblage ou à son utilisation finale.
Contrôle qualité en fabrication
Le contrôle qualité commence par l’ étalonnage de la machine afin de maintenir une pression, une température et un temps corrects. Toute variation peut provoquer des défauts comme la porosité ou un remplissage incomplet.
L’inspection visuelle recherche les défauts de surface et les mesures dimensionnelles vérifient la précision. Les méthodes de contrôle non destructif, comme la radiographie, détectent les défauts internes des pièces critiques.
Les systèmes de suivi enregistrent les données de production de chaque injection. Les opérateurs peuvent ainsi repérer les tendances et ajuster les réglages avant que les défauts ne se généralisent. Des contrôles réguliers pendant la production contribuent à maintenir la qualité des pièces et à réduire les déchets.
Finition de surface et opérations ultérieures
La finition de surface modifie l’apparence, la durabilité et les performances des pièces moulées sous pression sur mesure. Ces traitements améliorent la résistance à la corrosion, uniformisent la texture et préparent les surfaces aux revêtements ou à l’assemblage. Chaque méthode utilise des outils, des matériaux et des procédés spécifiques pour obtenir des résultats mesurables.
Anodisation
L’anodisation est un procédé électrochimique qui épaissit la couche d’oxyde naturelle des pièces en aluminium moulées sous pression. Cette couche améliore la résistance à la corrosion et à l’usure. Elle forme également une surface qui peut absorber des colorants pour obtenir différentes couleurs.
La pièce est plongée dans un bain électrolytique acide traversé par un courant électrique. La couche d’oxyde se développe à partir du métal de base et fait donc partie intégrante de la pièce, contrairement à un revêtement susceptible de s’écailler.
Les finitions anodisées peuvent être transparentes pour conserver l’aspect naturel du métal, ou colorées pour l’identification ou la conception. L’épaisseur de la couche d’oxyde se mesure en microns et peut être ajustée selon l’application.
Pour les pièces critiques, l’ anodisation de type II est couramment utilisée à des fins décoratives et pour la protection contre la corrosion, tandis que le type III (anodisation dure) convient aux environnements fortement abrasifs.
Placage
Le placage dépose une fine couche de métal, comme le nickel, le chrome ou le zinc, sur la surface moulée. Cette couche peut améliorer la résistance à la corrosion, la conductivité électrique ou l’apparence.
La galvanoplastie utilise un courant électrique pour fixer le métal de placage à la pièce. Le dépôt chimique utilise un bain sans électricité et peut offrir une couverture plus uniforme sur les formes complexes.
Types de placage courants pour les pièces moulées sous pression :
| Type de placage | Avantage principal | Utilisation typique |
|---|---|---|
| Nickel | Résistance à la corrosion, dureté | Composants mécaniques |
| Chrome | Aspect esthétique, résistance à l’usure | Produits de consommation |
| Zinc | Protection sacrificielle contre la corrosion | Pièces automobiles |
Le placage nécessite une préparation soignée de la surface, comprenant souvent le nettoyage, le polissage ou le grenaillage de billes afin d’assurer l’adhérence.
Grenaillage de billes
Le grenaillage de billes projette à grande vitesse de fines billes de verre pour nettoyer et texturer la surface. Il élimine les contaminants, les petites bavures et les imperfections sans retirer une quantité importante de matériau de base.
Ce procédé crée un aspect mat uniforme qui peut améliorer l’adhérence de la peinture ou du revêtement. Il est souvent réalisé avant l’anodisation ou le placage pour garantir des résultats réguliers.
Moins agressif que le sablage, il convient aux métaux plus tendres comme l’aluminium et le zinc. La taille des billes et la pression de projection peuvent être ajustées pour contrôler la texture.
Il permet également d’uniformiser les réparations de surface pour qu’elles se fondent dans les zones environnantes.
Brossage
Le brossage produit une finition satinée directionnelle à l’aide de bandes abrasives ou de brosses. Il crée de fines lignes parallèles sur la surface, pour un aspect propre et uniforme.
Il est souvent utilisé pour les pièces visibles qui doivent avoir un aspect lisse mais non réfléchissant. Le brossage peut aussi masquer de légers défauts de surface liés au moulage.
La finition se règle en modifiant la granulométrie de l’abrasif et la vitesse d’avance de la pièce. Les abrasifs grossiers créent des lignes plus marquées, tandis que les plus fins donnent un aspect plus doux.
Les surfaces brossées peuvent nécessiter un vernis transparent ou une anodisation pour préserver leur apparence et prévenir la corrosion, notamment à l’extérieur ou dans les environnements très humides.
Foire aux questions
Quel est le délai habituel de fabrication de composants moulés sous pression sur mesure ?
Le délai varie souvent de 4 à 12 semaines.
Il comprend la conception et la fabrication de la matrice, le moulage des pièces et l’application des finitions requises.
Les projets aux conceptions complexes ou aux finitions spéciales peuvent prendre plus de temps.
Comment choisir l’alliage métallique adapté à mon projet de moulage sous pression ?
Le choix de l’alliage dépend de la résistance, du poids, de la résistance à la corrosion et des propriétés thermiques de la pièce.
Les alliages d’aluminium sont courants pour les pièces légères qui résistent bien à la corrosion.
Les alliages de zinc sont souvent utilisés pour les pièces résistantes aux détails fins.
Quelles sont les limites dimensionnelles des pièces moulées sous pression sur mesure ?
La taille des pièces est limitée par la capacité de la machine et de la matrice.
Les petits composants peuvent peser quelques grammes, tandis que les grands peuvent atteindre plusieurs kilogrammes.
Les pièces de très grandes dimensions peuvent nécessiter d’autres procédés de moulage.







