
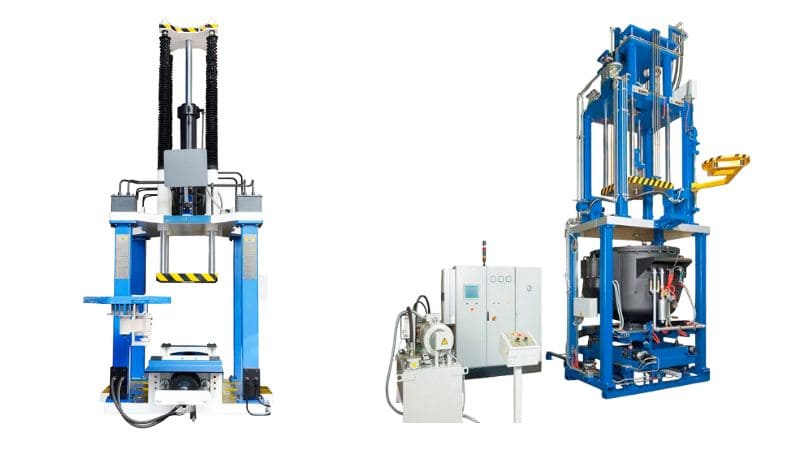
Présentation du moulage sous basse pression
Le moulage sous basse pression est un procédé de mise en forme des métaux qui produit des pièces de haute qualité en remplissant les moules de métal en fusion sous une pression contrôlée. Par rapport aux méthodes de moulage traditionnelles, il offre une meilleure qualité et une plus grande précision.
Définition et principes
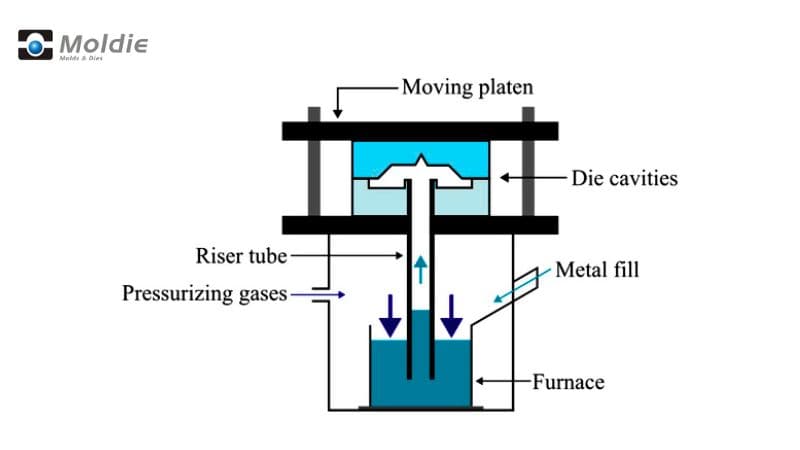
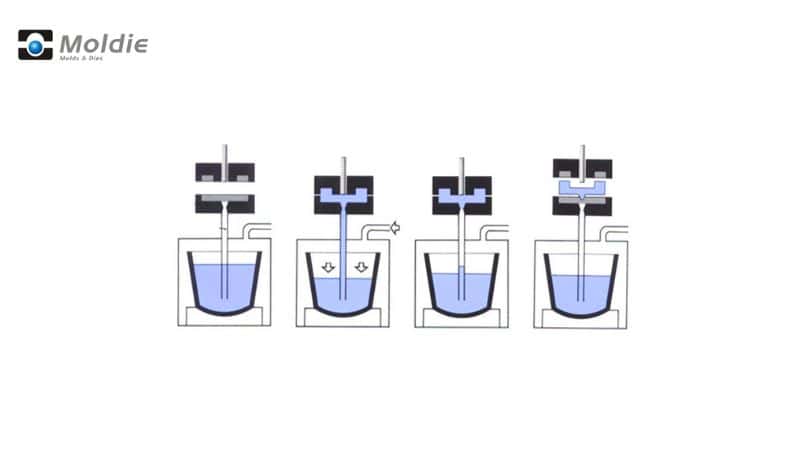
Le moulage sous basse pression (LPDC) utilise la pression pour pousser le métal en fusion vers le haut, dans l’empreinte de la matrice. Le four sous pression, qui contient le métal liquide, est placé sous la matrice. Lorsque la pression augmente (généralement entre 0.2-1.0 bar), le métal remonte par un tube d’alimentation et entre dans le moule.
Le métal remplit lentement et uniformément la matrice, ce qui réduit les défauts par rapport aux autres procédés. Après solidification, la pression est relâchée et le métal inutilisé retourne au four.
Historique et développement
Le moulage sous basse pression est apparu au milieu du 20e siècle, lorsque les fabricants ont recherché des procédés plus efficaces. L’industrie automobile a largement contribué à ses débuts, en cherchant à fabriquer des composants plus légers et plus résistants.
Le procédé s’est popularisé dans les années 1950 et 1960, lorsque les constructeurs automobiles ont commencé à l’utiliser pour les roues et les pièces de moteur.
Au fil du temps, les progrès des systèmes de contrôle de la pression, de la conception des matrices et des alliages métalliques l’ont rendu plus fiable et polyvalent. La modélisation informatique contribue aujourd’hui à optimiser le remplissage et le refroidissement des moules.
Équipements et machines
Le moulage sous basse pression nécessite un équipement spécialisé pour obtenir des pièces de qualité.
Construction et matériaux des matrices
Les matrices de moulage sous basse pression sont généralement fabriquées en acier à outils H13, réputé pour sa résistance à la chaleur et sa durabilité. Elles comportent des canaux de refroidissement complexes qui contrôlent la vitesse de solidification et contribuent à prévenir des défauts comme la porosité et le retrait.
La conception des matrices comprend généralement :
- Plusieurs empreintes pour accroître la cadence de production
- Des évents positionnés avec soin pour évacuer les gaz emprisonnés
- Des broches d’éjection pour retirer facilement les pièces
Les matrices doivent résister à des cycles répétés de chauffage et de refroidissement sans se fissurer.
Certains fabricants utilisent désormais l’impression 3D pour fabriquer des matrices dotées de canaux de refroidissement conformes aux contours de la pièce. Cela améliore l’efficacité du refroidissement et réduit les temps de cycle.
Fours et systèmes de maintien
Le four est au cœur de toute opération de moulage sous basse pression. On utilise généralement des fours à résistance électrique qui contrôlent précisément la température du métal en fusion.
La plupart des systèmes modernes comprennent :
- Des fours de maintien d’une capacité de 300-2000 kg
- Des systèmes de contrôle de température (précision de ±5°C)
- Des chambres sous pression qui poussent le métal vers le haut, dans la matrice
Le four est relié à la matrice par un tube plongeur, généralement en céramique pour résister aux températures élevées. Ce tube achemine le métal en fusion jusqu’à l’empreinte.
Certains systèmes comportent désormais deux chambres, l’une pour la fusion et l’autre pour le maintien. Cette configuration permet de mieux maîtriser la qualité du métal tout en maintenant la production.
Systèmes de commande et de surveillance
Les machines modernes de moulage sous basse pression sont dotées de systèmes de commande sophistiqués qui surveillent chaque aspect du procédé.
Les principales fonctions de commande comprennent :
- Profils de pression programmables (généralement 0.2-1.0 bar)
- Surveillance de la température en temps réel à plusieurs points
- Systèmes automatisés de lubrification des matrices
- Commandes de synchronisation des cycles
La plupart des machines utilisent des automates programmables (PLC) avec des écrans tactiles. Ils permettent d’enregistrer et de rappeler les réglages propres à chaque pièce.
Certains systèmes avancés utilisent même l’IA pour optimiser les paramètres à partir des cycles de production précédents.
Paramètres et optimisation du procédé
La réussite du moulage sous basse pression dépend du contrôle précis de plusieurs variables clés. Le bon équilibre entre pression, température et méthode de remplissage influe directement sur la qualité des pièces et l’efficacité de la production.
Contrôle et régulation de la pression
La pression utilisée dans ce procédé se situe généralement entre 0.3 et 1.5 bar, soit une valeur très faible par rapport aux autres méthodes de moulage.
Le procédé comprend habituellement plusieurs étapes de mise en pression :
- Pression de levée: pression initiale qui fait monter le métal en fusion.
- Durée de levée: durée d’application de la pression initiale.
- Pression de remplissage: pression appliquée pendant le remplissage du moule.
- Durée de remplissage: durée pendant laquelle la pression de remplissage est maintenue.
Ces paramètres doivent être soigneusement ajustés à la géométrie de chaque pièce. Une pression trop faible peut entraîner un remplissage incomplet ; une pression excessive risque de créer des turbulences et d’emprisonner des gaz.
Maîtrise de la température
La température influe à la fois sur la fluidité du métal et sur sa solidification dans la pièce. Il faut surveiller plusieurs zones thermiques :
La température du métal en fusion doit être maintenue dans une plage étroite, adaptée à l’alliage utilisé.
La température de la matrice doit être contrôlée par les canaux de chauffage et de refroidissement. Une température inégale peut provoquer des défauts comme les collages à froid ou une solidification prématurée.
La vitesse de refroidissement influe sur la microstructure et les propriétés mécaniques du produit fini. Elle est généralement régulée par le positionnement des canaux et le débit du fluide de refroidissement.
Techniques de remplissage du moule
La manière dont le métal entre dans le moule influe fortement sur la qualité du moulage. Un remplissage contrôlé et régulier réduit les turbulences et l’emprisonnement de gaz.
Le contrôle du débit de remplissage repose sur une application précise de la pression. La vitesse optimale varie selon la complexité de la pièce. Les sections minces nécessitent généralement un remplissage plus rapide pour éviter une solidification prématurée.
La conception du système d’alimentation fonctionne de concert avec les paramètres de pression pour diriger l’écoulement du métal.
Matériaux utilisés en moulage sous basse pression
Alliages d’aluminium
L’aluminium est le métal le plus couramment utilisé pour le moulage sous basse pression.
Les alliages A356 et A357 sont très répandus. Ils offrent une excellente fluidité pendant le moulage et une bonne résistance après solidification.
L’aluminium présente également l’avantage d’être recyclable, ce qui en fait une solution plus respectueuse de l’environnement que certaines alternatives.
Alliages de magnésium
Les alliages de magnésium sont encore plus légers que l’aluminium et gagnent en popularité dans les secteurs où la réduction du poids est essentielle. Ils sont environ 33% plus légers que l’aluminium et 75% plus légers que l’acier.
Les alliages courants pour le moulage sous basse pression comprennent l’AZ91D et l’AM60B. Ils offrent un excellent rapport résistance/poids et une bonne aptitude au moulage par basse pression.
Le magnésium amortit très bien les vibrations ; il est donc souvent utilisé pour les boîtiers électroniques et les carters d’outils électriques.
Alliages de cuivre
Cuivre offre des propriétés particulières en moulage sous basse pression, notamment une conductivité électrique et thermique exceptionnelle.
Les alliages courants comprennent différentes nuances de bronze et de laiton, utilisées pour la plomberie, la quincaillerie marine et les connecteurs électriques. Leurs propriétés antimicrobiennes naturelles sont également utiles pour les équipements médicaux.
Avantages et limites du LPDC
Qualité et précision
Le moulage sous basse pression produit des pièces présentant une grande résistance et de bonnes propriétés mécaniques. Le remplissage lent et contrôlé réduit les turbulences et l’emprisonnement d’air, ce qui limite les défauts et la porosité par rapport au moulage sous haute pression.
Le LPDC offre un meilleur état de surface et peut réduire le besoin d’opérations de finition supplémentaires, ce qui permet d’économiser du temps et des ressources sur la ligne de production.
Le procédé permet de contrôler plus précisément l’écoulement du métal et d’obtenir une qualité plus régulière d’un lot à l’autre. Il est possible d’atteindre des tolérances plus serrées et une meilleure précision dimensionnelle.
Le LPDC permet d’utiliser des noyaux en sable et de créer des géométries internes complexes, difficiles ou impossibles à réaliser par moulage sous haute pression.
Efficacité économique
Les équipements de moulage sous basse pression coûtent généralement moins cher que les solutions haute pression. Le procédé est donc plus accessible aux entreprises qui démarrent ou développent leur activité avec un budget limité.
Les moules LPDC durent généralement plus longtemps, car ils subissent moins d’usure et de contraintes thermiques que les matrices haute pression. Cela prolonge la durée de vie de l’outillage et améliore le retour sur investissement.
La consommation énergétique est souvent inférieure à celle des méthodes haute pression, ce qui peut réduire les coûts d’exploitation à long terme.
Contraintes liées aux matériaux et à la conception
Malgré sa polyvalence, le LPDC présente des cycles de moulage plus lents que les méthodes haute pression.
En outre, ce procédé ne convient pas nécessairement à tous les matériaux.
La taille des pièces est limitée. Les composants de très grande taille peuvent nécessiter d’autres méthodes de fabrication ou des équipements spécialisés.
Le LPDC présente également des limites d’épaisseur. Les conceptions à parois extrêmement minces peuvent être difficiles à réaliser et nécessiter les pressions plus élevées disponibles en HPDC.
Foire aux questions
Quelles sont les applications du LPDC ?
- Automobile : roues, culasses, blocs-moteurs, composants de suspension.
- Aéronautique : aubes de turbine, pièces structurelles, composants en alliage léger.
- Machines industrielles : corps de pompe, corps de vanne, composants hydrauliques.
- Électricité et électronique : dissipateurs thermiques, carters de moteur, pièces conductrices.
- Biens de consommation : ustensiles de cuisine, pièces d’appareils ménagers, éléments décoratifs.
- Transport : composants ferroviaires, pièces de moteur marin.
- Énergies renouvelables : pièces d’éolienne, cadres de panneaux solaires.
- Pièces à géométrie complexe : composants à parois minces et haute résistance, avec des tolérances précises.
Pouvez-vous expliquer les différences entre le moulage sous basse pression et le moulage sous haute pression ?
Le moulage sous haute pression utilise une pression beaucoup plus élevée (70-700 bar) que le moulage sous basse pression (0.2-0.7 bar). Il injecte le métal horizontalement à grande vitesse.
Le procédé basse pression remplit le moule verticalement et plus doucement, ce qui réduit les turbulences et l’emprisonnement d’air. Le moulage sous haute pression présente des cycles plus rapides, mais un risque de porosité plus important.
En matière de production et de qualité, comment le moulage sous basse pression se compare-t-il au moulage par gravité ?
Le moulage sous basse pression permet de mieux contrôler l’écoulement du métal que le moulage par gravité. Il produit une qualité plus régulière et remplit mieux les formes complexes.
Le moulage par gravité repose uniquement sur la gravité pour remplir le moule, ce qui limite la complexité des pièces. Le procédé basse pression permet de remplir des sections plus minces et des formes plus élaborées.







