
Výrobci často porovnávají gravitační lití do trvalé formy a tlakové lití při výrobě pevných a přesných kovových dílů. Oba procesy využívají opakovaně použitelné kovové formy, ale plní je velmi odlišným způsobem. Právě tento rozdíl ovlivňuje náklady, rychlost, povrchovou úpravu i pevnost dílu.
Tlakové lití a gravitační lití do trvalé formy: zásadní rozdíly
Gravitační lití do trvalé formy i tlakové lití využívají opakovaně použitelné formy, ale výrazně se liší jejich konstrukce i způsob, jakým se roztavený kov dostává do dutiny.
Způsob plnění a přehled procesů
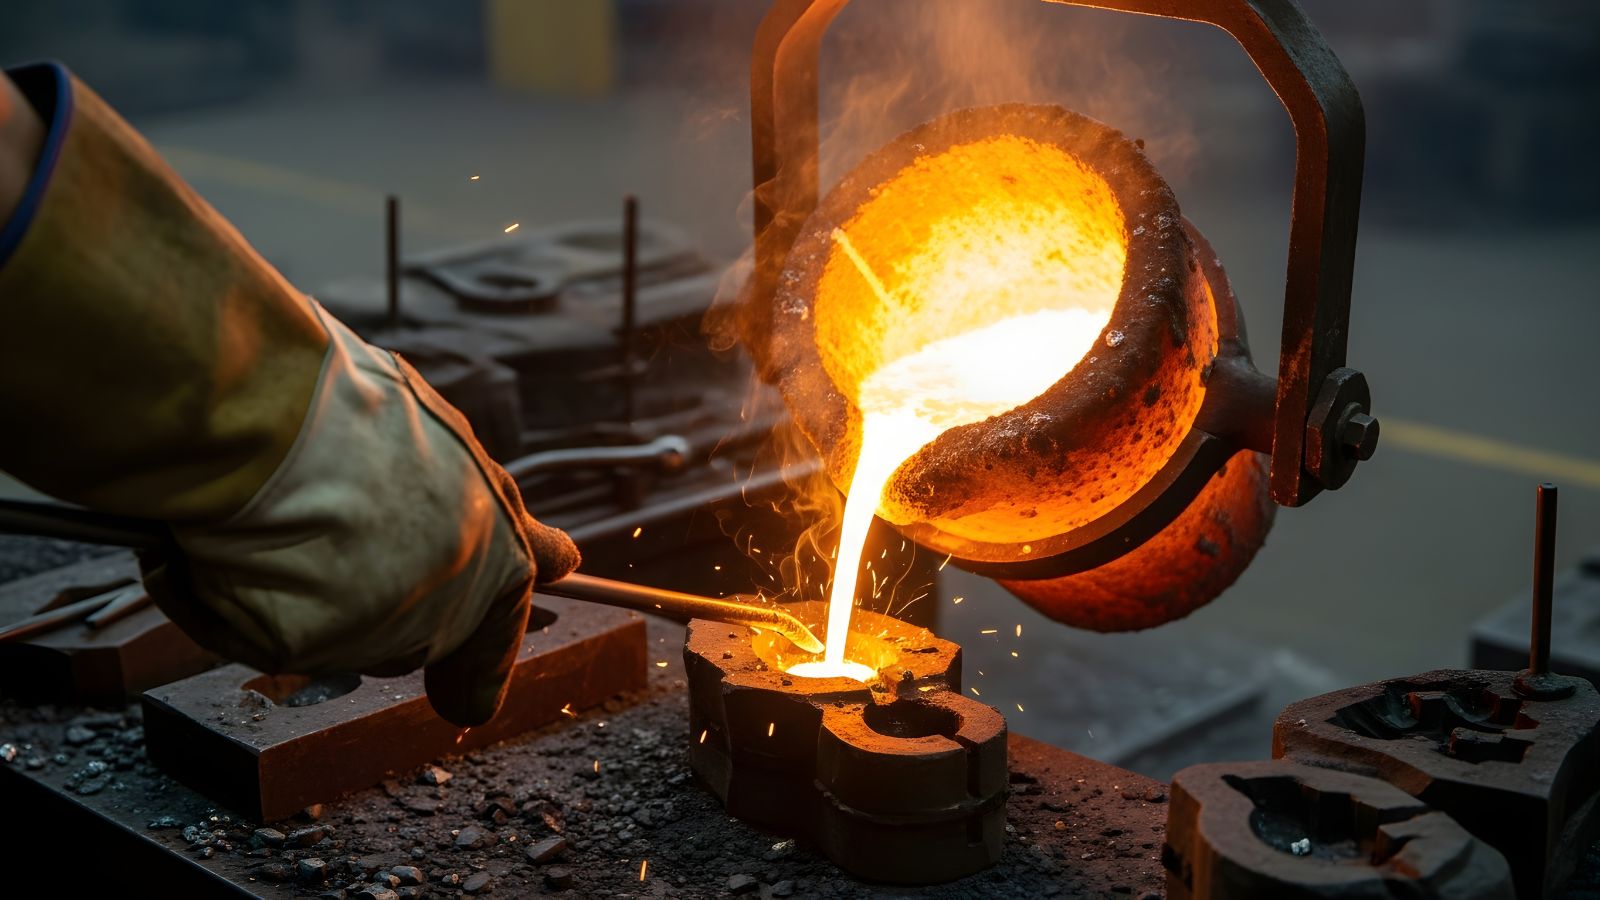
Při gravitačním lití do trvalé formy se kov plní gravitací. Obsluha nalije roztavený kov do předehřáté kovové formy a gravitace jej stáhne do dutiny. Po ochlazení a ztuhnutí kovu pracovníci formu otevřou a díl vyjmou. Výroba obvykle dosahuje přibližně 5 až 50 odlitků za hodinu podle velikosti dílu.
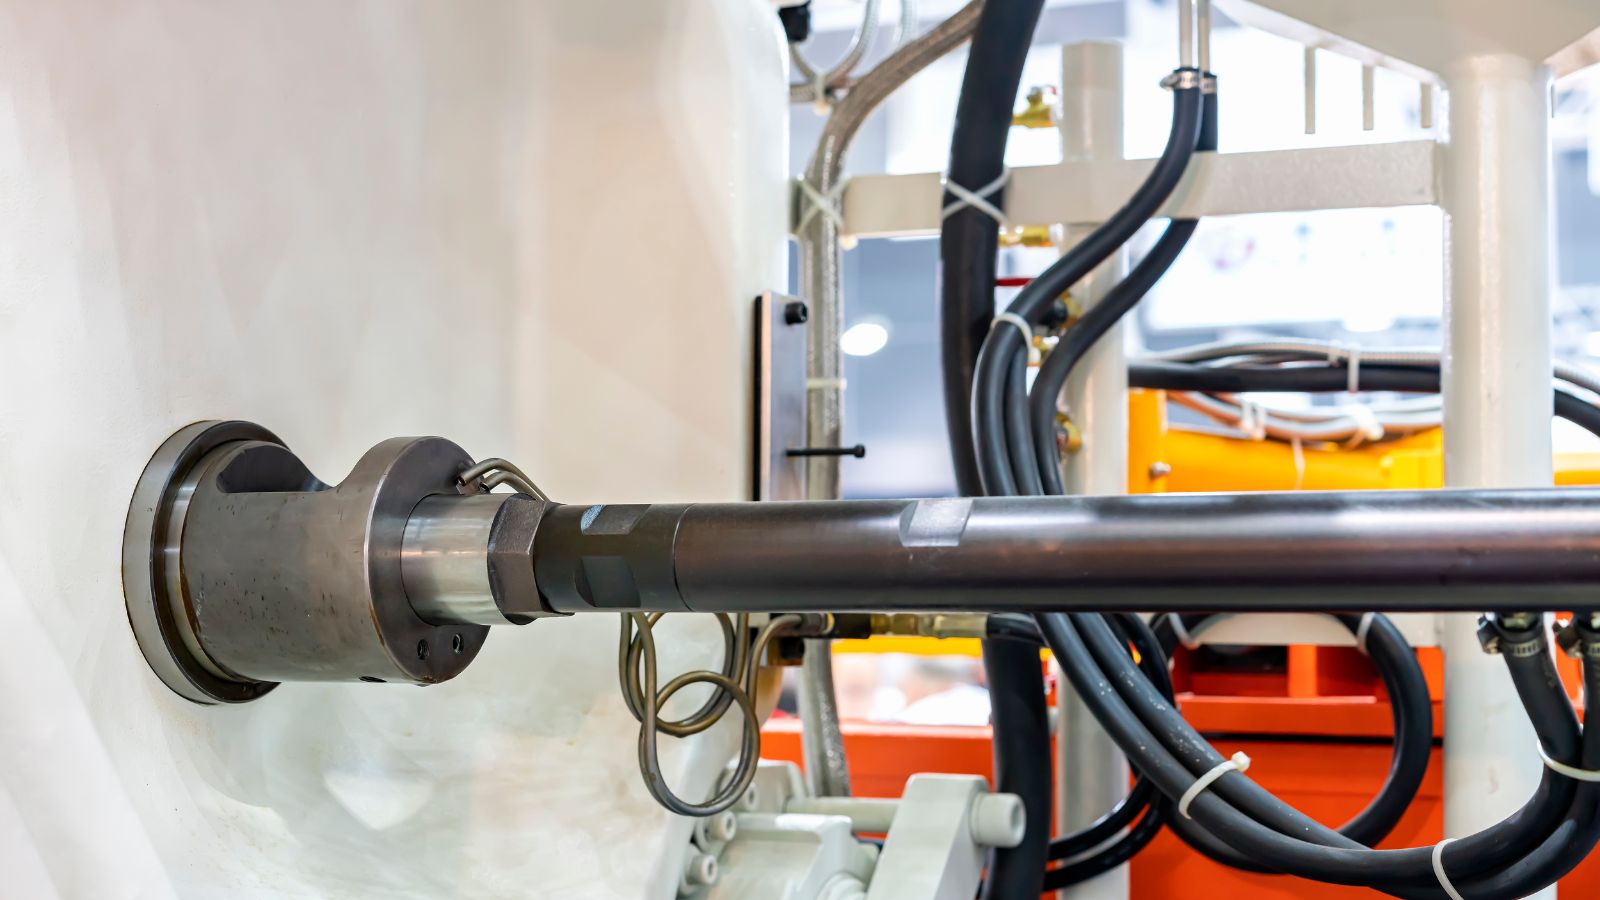
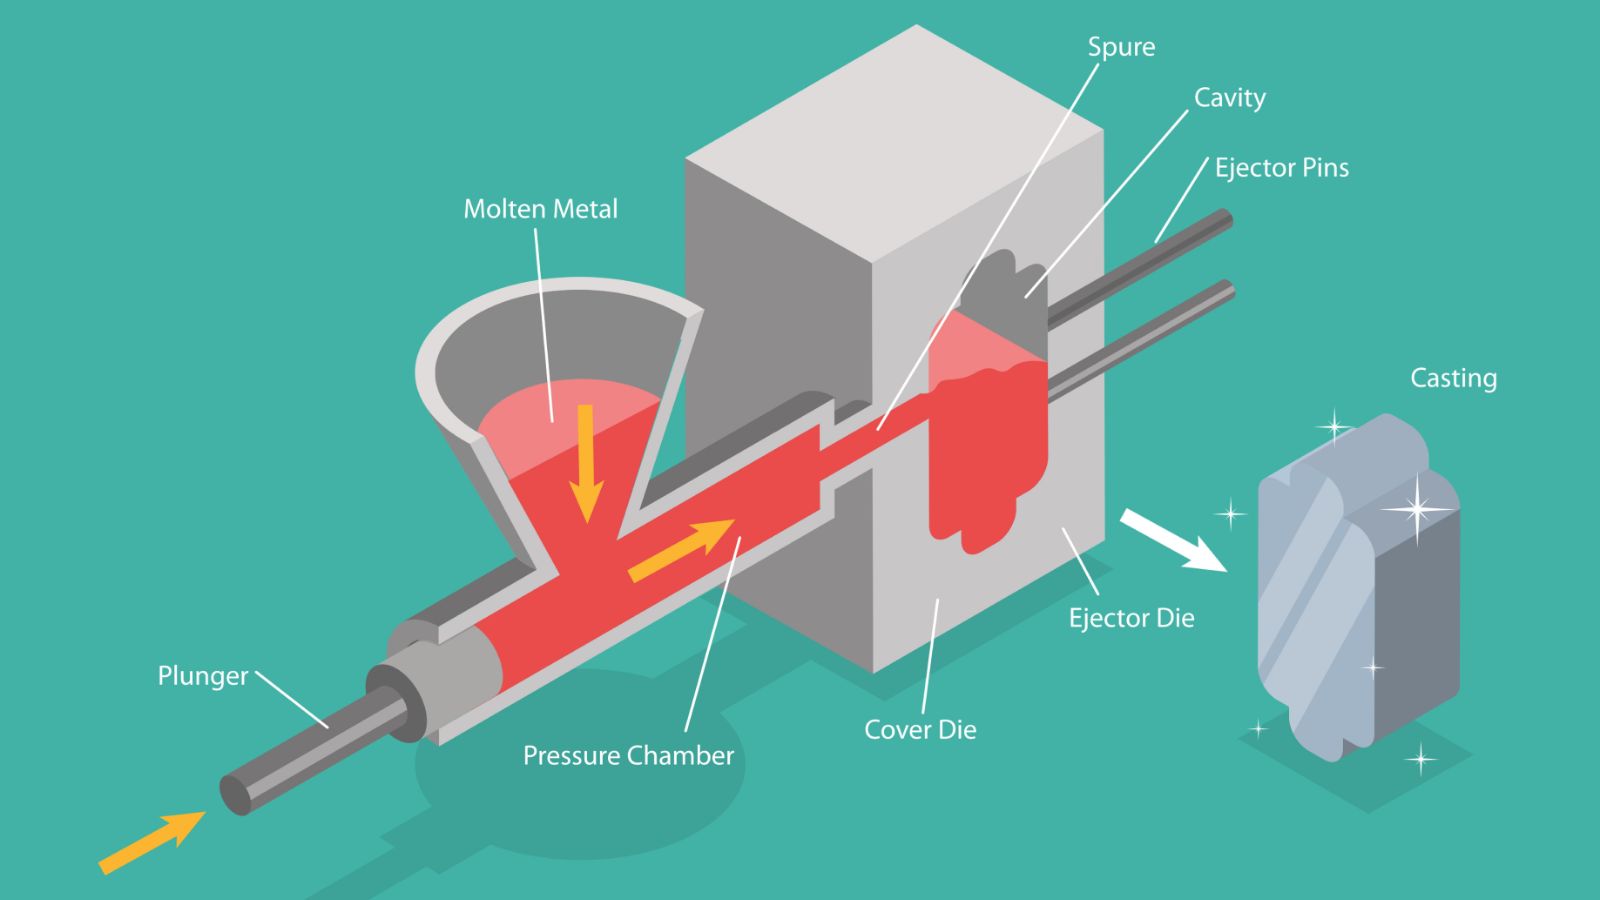
Tlakové lití funguje jinak. Roztavený kov se vstřikuje do formy pod vysokým tlakem, často přes 100 bar, což zajišťuje vysokou účinnost. Některé systémy tlakového lití vyrobí až 200 dílů za hodinu, a podporují tak velké výrobní série.
Oba procesy používají kovové formy, ale způsob jejich plnění a pracovní cyklus určují základ všech dalších rozdílů.
Konstrukce opakovaně použitelných forem
Oba procesy se spoléhají na opakovaně použitelné formy, jejich materiály a konstrukce se však liší.
Při gravitačním lití do trvalé formy výrobci často zhotovují kovové formy z litiny, grafitu nebo nástrojové oceli. Formy musí odolávat opakovanému ohřívání a chlazení, ale nemusejí snášet extrémní vstřikovací tlak. V některých případech se používají také písková jádra.
Naproti tomu tlakové lití využívá kalené a popouštěné formy ze slitinové oceli, které musí odolávat vysokému vstřikovacímu tlaku a opakovaným upínacím silám. Pro mechanický pohyb forma často obsahuje posuvníky a vyhazovací kolíky. Tato konstrukce umožňuje rychlé vyjmutí tlakového odlitku a podporuje výrobu tenkých stěn a dílů s úzkými tolerancemi.
Nástroje pro tlakové lití obvykle stojí více, protože musí odolávat vyššímu namáhání a zajišťovat přesnější výrobu.
Používané materiály a slitiny
Volba materiálu ovlivňuje pevnost, hmotnost, odolnost proti korozi a náklady u obou procesů. Většina dílů se vyrábí z neželezných kovů, každý proces však upřednostňuje určité slitiny podle způsobu, jakým kov ve formě teče a chladne.
Běžné kovy pro gravitační lití do trvalé formy
Při gravitačním lití do trvalé formy se často používá hořčík, některé slitiny mědi a hliníkové slitiny, zejména A356 a další slitiny řady 300. Tyto slitiny dobře tečou při plnění gravitací a po tepelném zpracování dosahují dobré pevnosti.
V některých případech výrobci používají v trvalých formách také litinu, i když je to méně běžné než hliník. Proces je vhodný pro střední objemy výroby a podporuje díly, u nichž je žádoucí nižší vnitřní pórovitost.
Upřednostňované slitiny pro tlakové lití
Tlakové lití využívá slitiny vhodné pro vstřikování pod vysokým tlakem. Nejčastěji se používá zinková slitina, například Zamak, a hliníková slitina A380, které se vyznačují dobrou tekutostí a rozměrovou stabilitou. Výrobci často používají také hořčíkové slitiny při tlakovém lití, protože mají nízkou hmotnost a dobrou pevnost.
Železo se při tlakovém lití používá jen zřídka, protože vysoké teploty tavení by poškodily ocelové formy a zvýšily náklady. Proces je nejvhodnější pro neželezné kovy s nižší teplotou tavení a dobrou slévatelností.
Hliník zůstává nejběžnější volbou pro oba procesy, ale zinek, hořčík, slitiny mědi a omezené použití železa slouží konkrétním konstrukčním cílům.
Povrchová úprava a rozměrová přesnost
Povrchová úprava a rozměrová přesnost často rozhodují při výběru mezi gravitačním litím do trvalé formy a tlakovým litím. Každý proces dosahuje jiné úrovně povrchové úpravy po odlití, úzkých tolerancí a potřeby následného obrábění.
Tolerance a geometrická přesnost
Oba procesy využívají kovové formy, a proto vytvářejí hladší povrch než lití do písku. Pevné stěny formy omezují drsnost povrchu a vytvářejí čistší hrany.
Gravitační lití do trvalé formy může dosahovat dobrých rozměrových tolerancí a zajistit dobré lícování v dělící rovině, dutinu však neplní silou. Tlakové lití naopak dosahuje vysoké rozměrové přesnosti, protože tlak vtlačuje kov do všech částí dutiny.
Požadavky na následné obrábění
Gravitační odlitky často vyžadují lehké obrábění kritických ploch. Obrábějí se například uložení ložisek, těsnicí plochy nebo závitové oblasti, aby splňovaly úzké tolerance. I tak obvykle vyžadují méně obrábění než odlitky z písku.
Tlakové lití může díky vysoké přesnosti a hladkému povrchu omezit obrábění nekritických ploch a mnoho dílů opouští formu připravených k montáži.
I u obou procesů však často vyžadují následné obrábění další prvky, například přesné otvory nebo těsnicí plochy.
Mechanické vlastnosti a kvalita odlitků
Mechanické vlastnosti závisí na tom, jak kov ve formě teče a chladne. Pevnost, úroveň pórovitosti a schopnost vytvářet složité tvary ovlivňují chování hotového dílu v provozu.
Konstrukční pevnost a pórovitost
Gravitační lití do trvalé formy často vytváří díly s dobrou až vysokou pevností. Plnění gravitací zajišťuje plynulý tok kovu a řízené chlazení v kovové formě zlepšuje strukturu zrn. Ve srovnání s mnoha metodami lití do písku může tento proces omezit staženiny.
Pórovitost bývá střední až nízká, ale v silných průřezech se může zachytit plyn, pokud je odvzdušnění nedostatečné. Správná konstrukce vtokové soustavy a formy zůstává zásadní.
Tlakové lití využívá vysokou vstřikovací sílu, často přes 100 bar. Tlak pomáhá vyplnit tenké stěny a drobné detaily a u malých dílů může omezit povrchové dutiny.
Tlakové lití však může mít problémy s pórovitostí, zejména v silnějších částech. Zachycený vzduch a rychlé plnění mohou vytvářet vnitřní plynové dutiny. Tyto dutiny mohou snížit tažnost a únosnost konstrukčních dílů.
Složité geometrie a vnitřní prvky
Gravitační lití do trvalé formy umožňuje vytvářet složité geometrie při použití pískových nebo kovových jader. Polotrvalá forma umožňuje výrobu vnitřních galerií, kanálů a dutých částí, které se při tlakovém lití vytvářejí obtížně.
Tato flexibilita je výhodná například u skříní s vnitřními kanály. Podporuje také silnější průřezy bez nutnosti extrémního tlaku.
Tlakové lití vyniká při výrobě tenkých stěn a ostrých detailů. Vysoký tlak vtlačuje kov do úzkých dutin a umožňuje složité vnější tvary a malé poloměry.
Pohyblivá jádra umožňují vytvořit některé vnitřní prvky, velmi složité vnitřní kanály však mohou zvyšovat náklady na nástroje a omezovat konstrukční možnosti. Při výběru procesu musí inženýři zvážit složitost tvaru, konstrukci nástrojů a očekávané mechanické vlastnosti.
Nástroje, objem výroby a ekonomické hledisko
Konstrukce nástrojů, očekávaný objem výroby a doba cyklu určují nákladovou strukturu obou procesů. Gravitační lití do trvalé formy i tlakové lití používají ocelové formy, liší se však v nákladech na nástroje, životnosti a rozsahu velkoobjemové výroby, kterou podporují.
Náklady na nástroje a objem výroby
Gravitační lití do trvalé formy využívá opakovaně použitelné ocelové formy plněné gravitací, což udržuje náklady na nástroje na střední úrovni. Formy jsou odolné, ale v důsledku teplotních cyklů se opotřebovávají rychleji než nástroje pro vysokotlaké lití.
Formy pro tlakové lití musí být z kalené oceli a navržené tak, aby odolávaly vysokým vstřikovacím tlakům, složitým chladicím kanálům a automatickým vyhazovacím systémům. Tato složitost výrazně zvyšuje počáteční náklady na nástroje.
Odolné formy pro tlakové lití jsou však navrženy pro dlouhou životnost a mohou úspěšně vyrobit stovky tisíc, nebo dokonce více než milion dílů. Proto se tlakové lití zaměřuje zejména na hromadnou výrobu ve velkých objemech, například automobilových dílů nebo krytů spotřební elektroniky.
Efektivita výroby
Gravitační lití do trvalé formy využívá k plnění ocelové formy gravitaci nebo řízený nízký tlak. Doba cyklu je stabilní, ale delší než u tlakového lití, protože plnění a tuhnutí trvá déle.
Obsluha často zajišťuje více ručních kroků, například předehřev formy a kontrolu jejího povlakování. To omezuje rychlost procesu, zejména u silnějších dílů.
Tlakové lití dosahuje vysoké výrobní rychlosti. Roztavený kov se do formy vstřikuje pod vysokým tlakem, rychle vyplňuje tenké stěny a zkracuje dobu tuhnutí. Automatizované systémy zajišťují postřik, uzavření, vstřikování, chlazení a vyjmutí dílu.
Jak vybrat správný proces pro váš projekt
Při výběru způsobu odlévání musí výrobci zvážit objem výroby, složitost dílu, rozpočet na nástroje a požadavky na materiál.
Níže uvádíme příklady použití těchto procesů v praxi:
- Automobilový průmysl: Tento průmysl využívá oba procesy. Tenkostěnné díly pro velkoobjemovou výrobu, například skříně převodovek a konzoly, se obvykle vyrábějí tlakovým litím. Díly vyžadující mimořádnou konstrukční pevnost a nižší pórovitost, například hliníkové bloky motorů a hlavy válců, se naopak často vyrábějí gravitačním litím do trvalé formy.
- Spotřební zboží a elektronika: Tento sektor výrazně spoléhá na rychlost a přesnost tlakového lití. Jde o preferovaný proces pro výrobu krytů zařízení, dekorativních krytů a konstrukčních rámů, u nichž jsou k omezení následného obrábění zapotřebí úzké tolerance.
- Těžká technika a průmysl: Tato odvětví často upřednostňují gravitační lití do trvalé formy. U součástí, jako jsou tělesa čerpadel, těla ventilů a robustní konzoly, je dlouhodobá odolnost a vnitřní celistvost důležitější než co nejvyšší rychlost výroby.
Zadejte svůj další projekt odlévání společnosti Moldie
Výběr ideálního způsobu odlévání není vždy jednoduchý. Pokud si nejste jisti, který proces přinese vašemu konkrétnímu dílu nejlepší návratnost investice, Moldie vám pomůže. Kontaktujte Moldie ještě dnes a proberte s námi své výrobní cíle, vyžádejte si podrobnou cenovou nabídku a nechte naše odborníky doporučit vhodné řešení odlévání pro váš další projekt!







