
Demiryolu ağları modernize edilirken, sektör zorlu bir sınavla karşı karşıya kalıyor: hafif tasarım, üstün dayanıklılık ve maliyet etkinliğini büyük ölçekte dengeleyen parçalar tedarik etmek. Basınçlı döküm yöntemi; erimiş alüminyum veya çinkonun hassas çelik kalıplara enjekte edilmesiyle, karmaşık ve sıkı tolerans gerektiren demiryolu bileşenlerini minimum ikincil işleme ihtiyacıyla üreterek bu soruna çözüm sunar.
Basınçlı Döküm Neden Modern Demiryolu Uygulamaları İçin İdealdir?
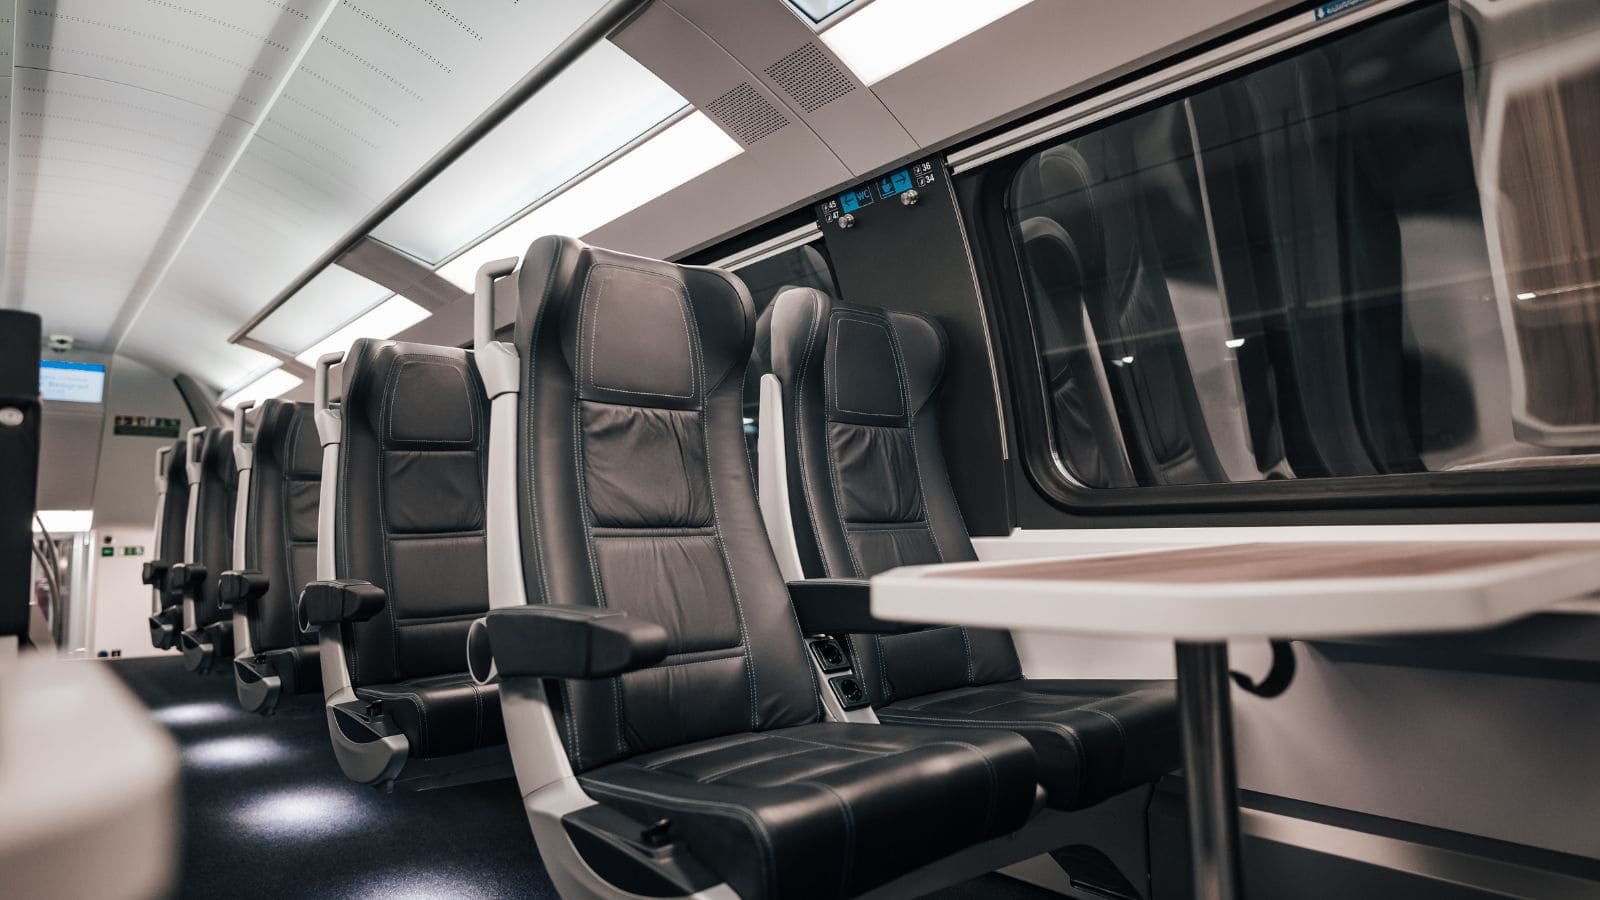
Modern demiryolu endüstrisi; ağırlık azaltma, uzun ömürlülük ve boyutsal hassasiyet unsurlarını dengeleyen bileşenler talep etmektedir. Çelik montaj parçaları düşük hacimli üretimlerde işe yarasa da, üretim hacmi birkaç yüz adedin üzerine çıktığında basınçlı döküm üstün bir seçenek haline gelir. Demiryolu ekipman programlarının temel önceliklerini şu yollarla doğrudan ele alır:
- Önemli Ölçüde Hafifletme: Alüminyum basınçlı döküm parçalar, eşdeğer çelik konstrüksiyonlara kıyasla %60 ila %75 daha hafiftir. Bu kütle azalması; (hızlanma ve frenleme sırasında) daha düşük enerji tüketimi ve trenin kullanım ömrü boyunca ray altyapısında daha az aşınma anlamına gelir.
- Titreşim ve Yorulma Direnci: Basınçlı dökümdeki hızlı katılaşma süreci, ince taneli bir mikroyapı oluşturur. Özel alaşım seçimi ve ısıl işlemlerle birleştiğinde bu parçalar; demiryolu ortamlarında tipik olan sürekli titreşime, termal döngülere ve orta düzey darbe yüklerine karşı üstün direnç gösterir.
- Hassasiyet ve Parça Birleştirme: Basınçlı döküm; iç kaburgalar, bağlantı çıkıntıları (boss) ve ince cidarlar gibi karmaşık geometrileri tek bir işlemde gerçekleştirir. Bu durum, ilk parçadan on bininci parçaya kadar tutarlı bir geometri sağlarken, yoğun fikstür kullanımı gerektiren kaynak işlemlerini ortadan kaldırır ve ikincil hassas işleme ihtiyacını azaltır.
- Yüksek Hacimli Üretimde Daha Düşük Toplam Maliyet: Parça özelliklerinin doğrudan döküm sırasında oluşturulması ve kalıptan çıkar çıkmaz kaliteli bir yüzey kalitesi sunulması sayesinde, bu süreç montaj adımlarını önemli ölçüde azaltır ve yüksek hacimli filolar için birim maliyeti düşürür.
Demiryolu Basınçlı Dökümünde Kullanılan Temel Süreçler
Hiçbir tekil döküm süreci tüm demiryolu uygulamalarını kapsamaz. En iyi seçim; parça geometrisine, gerekli mekanik özelliklere, üretim hacmine ve bütçeye bağlıdır. Aşağıda, temel basınçlı döküm süreçlerinin ve şu yöntemlerin hassas dökümün (investment casting) veya kum dökümün daha iyi bir seçenek olabileceği durumların bir dökümü yer almaktadır.
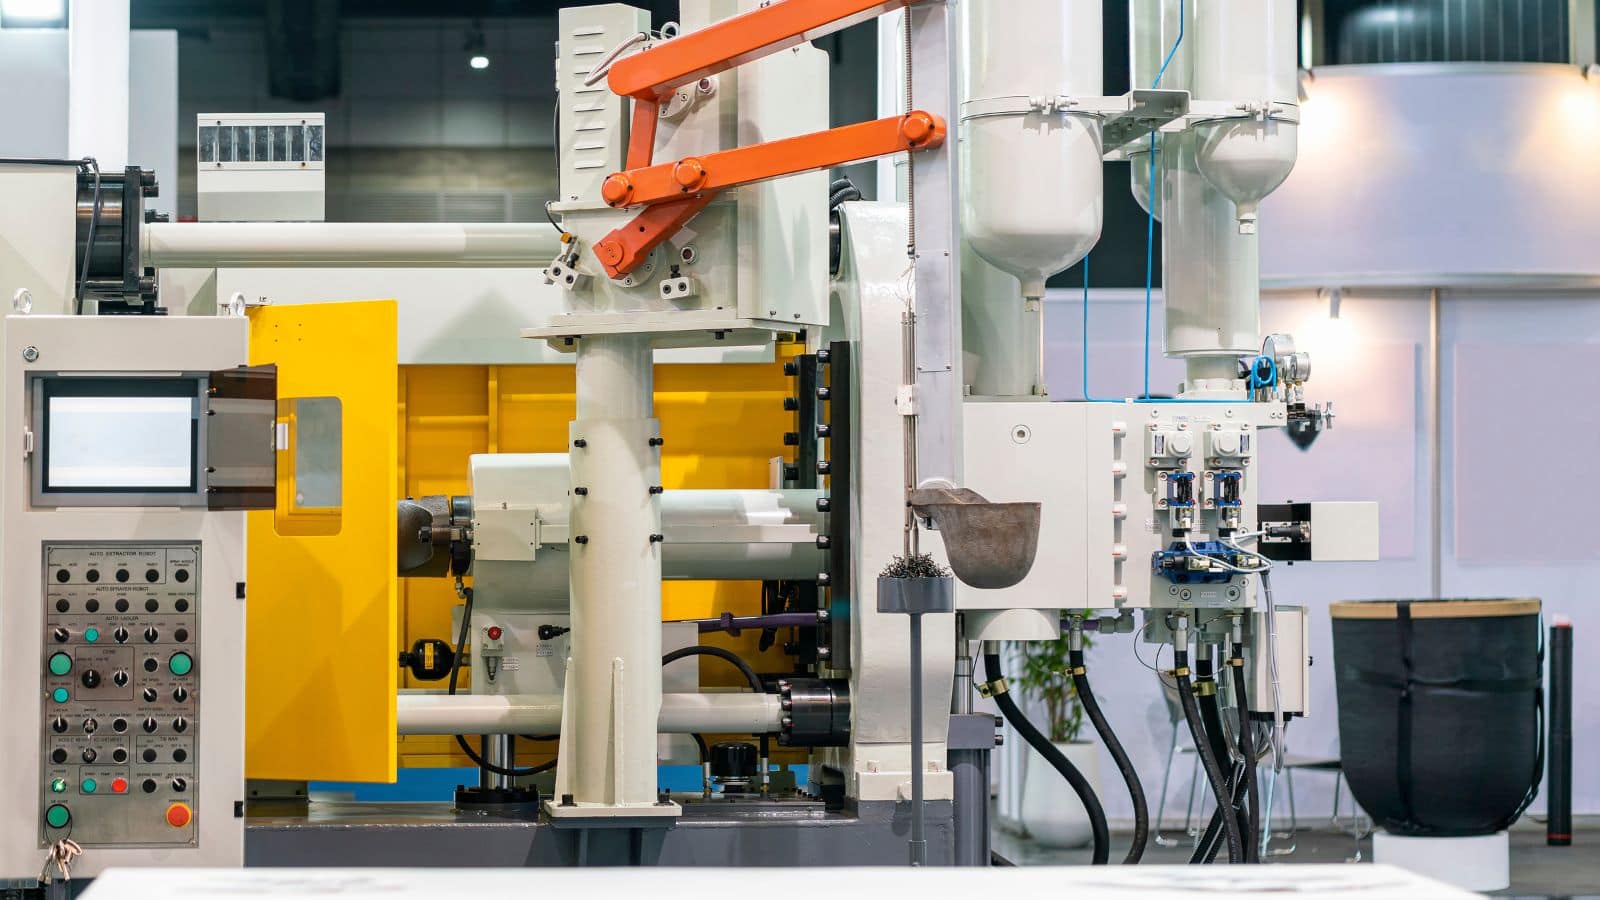
Basınçlı Döküm ve Yüksek Hacimli Üretim
Basınçlı döküm(yüksek basınçlı döküm veya HPDC olarak da adlandırılır), erimiş metali genellikle 1.500 ila 25.000 psi arasındaki basınçlarla çelik bir kalıba basar. Çevrim süreleri kısadır; küçük ve orta ölçekli parçalar için genellikle bir dakikanın altındadır.
Bu metal döküm yöntemi, şu durumlarda en uygun seçenektir:
- Binlerce veya on binlerce özdeş parça
- İnce cidarlar (alüminyum için 1,5 mm’ye kadar düşük)
- Minimum talaşlı imalat gerektiren sıkı toleranslar
- Görünür iç donanım parçaları için iyi yüzey kalitesi
Demiryolu sektöründeki yaygın kullanım alanları arasında koltuk tabanları, kolçak braketleri, aydınlatma muhafazaları ve elektrik konnektör gövdeleri yer alır. Temel kısıtlama gözenekliliktir: İçeride hapsolan gaz mekanik özellikleri zayıflatabilir; bu da HPDC yöntemini, ek süreç kontrolleri olmaksızın, güvenlik açısından kritik yapısal parçalar için daha az uygun hale getirir.
Yapısal ve Orta Hacimli Parçalar için Yerçekimi Dökümü
Bazen kalıcı kalıp dökümü olarak da adlandırılan yerçekimi dökümü, yeniden kullanılabilir bir metal kalıbı doldurmak için yüksek basınç yerine yerçekiminden yararlanır. Dolum hızları daha yavaştır ancak elde edilen döküm parçalar, HPDC (yüksek basınçlı döküm) parçalarına kıyasla genellikle daha düşük gözenekliliğe ve daha iyi mekanik özelliklere sahiptir.
Bu süreç, aşağıdaki özelliklere ihtiyaç duyan orta hacimli demiryolu bileşenleri için uygundur:
- Daha yüksek mukavemet ve süneklik
- Orta düzeyde geometrik karmaşıklık
- Tipik HPDC aralıklarından daha kalın et kalınlıkları
Bojiler için bağlantı elemanları, motor muhafazaları ve yapısal alt montajlar yaygın uygulama alanlarıdır. Kalıp maliyetleri basınçlı döküme kıyasla daha düşüktür; bu da yerçekimi dökümünü birkaç yüz adetlik düşük üretim hacimlerinde bile pratik bir seçenek haline getirir.
Daha Yüksek Yapısal Bütünlük Gerektiren Bileşenler için Vakumlu Döküm
Vakumlu döküm enjeksiyon öncesinde kalıp boşluğundaki havayı tahliye eder. Bu işlem gaz gözenekliliğini azaltır ve daha iyi yoğunluk ile mekanik performansa sahip döküm parçalar üretilmesini sağlar.
Bir demiryolu bileşeninin sıkı güvenlik veya yorulma gerekliliklerini karşılaması gerekirken aynı zamanda döküm sürecinin sağladığı verimliliğe de ihtiyaç duyulduğunda, vakumlu döküm bu iki gereksinim arasındaki boşluğu doldurur. Tipik uygulama alanları arasında, gözeneklilik kaynaklı arızaların kabul edilemez olduğu yapısal bağlantı elemanları ve süspansiyonla ilgili parçalar yer alır.
Bunun karşılığındaki dezavantaj, standart HPDC’ye kıyasla daha yüksek kalıp ve işlem maliyetidir. Parçanın hizmet ortamı bunu gerektirdiğinde bu maliyet makul karşılanır.
Hassas Döküm veya Kum Dökümün Daha İyi Bir Seçenek Olduğu Durumlar
Her demiryolu parçası kalıplı döküm yöntemiyle üretilmeye uygun değildir. İşte kısa bir karşılaştırma:
| Faktör | Basınçlı Döküm | Hassas Döküm | Kum Döküm |
|---|---|---|---|
| İdeal üretim hacmi | 1.000+ adet | 10–5.000 adet | 1–500 adet |
| Geometrik karmaşıklık | Yüksek | Çok yüksek | Orta |
| Yüzey kalitesi | İyi ila mükemmel | Mükemmel | Orta |
| Alaşım esnekliği | Başlıca Al, Zn, Mg | Geniş (çelik, paslanmaz çelik, süper alaşımlar) | Çok geniş |
| Kalıp maliyeti | Yüksek | Orta | Düşük |
Demiryolu Sistemlerinde Malzemeler ve Performans Kriterleri
Malzeme seçimi, herhangi bir demiryolu döküm parçasının performans sınırını belirler. Alaşım; mekanik yükleri, çevresel koşullara maruz kalma durumunu ve yaşam döngüsü ekonomisini aynı anda karşılamalıdır.
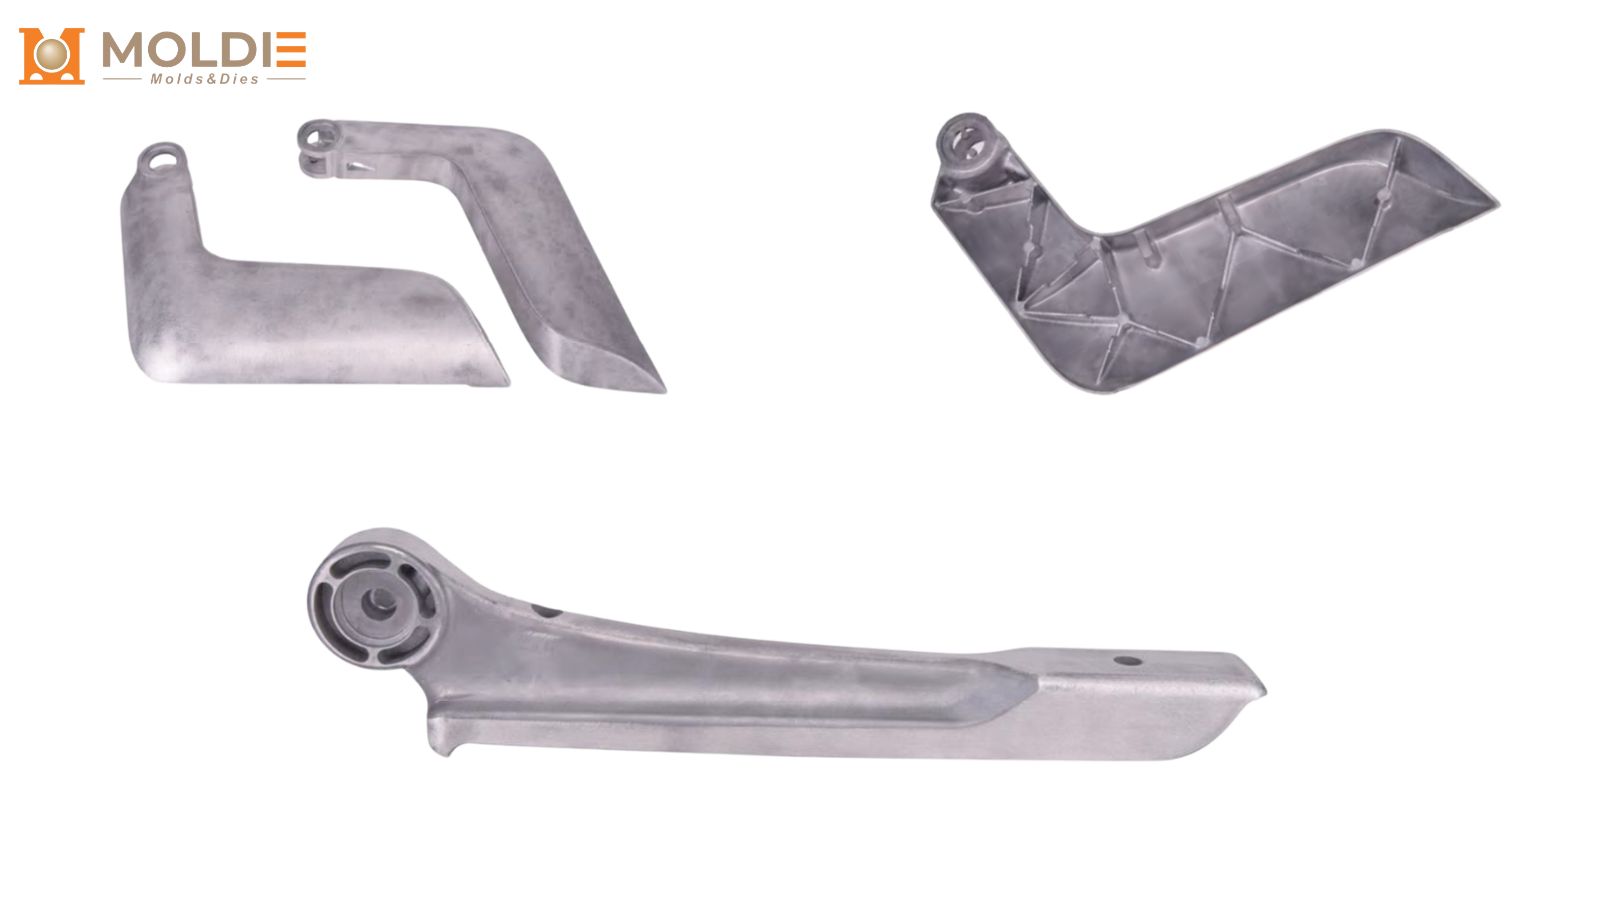
Demiryolu Uygulamalarında Neden Alüminyum Döküm Öne Çıkıyor?
Özellikle alüminyum alaşımları A356 ve A380, çeşitli nedenlerle demiryolu bileşenlerine yönelik basınçlı dökümde baskın konumdadır:
- Düşük yoğunluk (çeliğin yaklaşık üçte biri) sayesinde önemli ölçüde ağırlık tasarrufu
- İyi korozyon direnci çoğu demiryolu ortamında ağır kaplamalara gerek kalmadan
- Isıl iletkenlik elektrik panoları ve motor muhafazalarında ısının yönetilmesine yardımcı olan
- Mükemmel dökülebilirlik ince cidarlı ve karmaşık şekiller için
Daha yüksek mukavemet gerektiren parçalar için A356-T6 (ısıl işlem görmüş), iyi bir sünekliği korurken 200 MPa’nın üzerinde akma mukavemeti sağlar.
Mukavemet, Korozyon ve Aşınma Hususları
Demiryolu bileşenleri neme, yol tuzu serpintisine, titreşime ve sıcaklık değişimlerine maruz kalır. Malzeme ve yüzey işleme stratejiniz şunları ele almalıdır:
- Korozyon direnci: Eloksal veya kromat içermeyen dönüşüm kaplamaları, alüminyumun doğal oksit korumasını güçlendirir.
- Aşınma direnci: Kayar veya döner temas halindeki parçalar için, sert eloksal yüzeyler veya alüminyum döküm içine yerleştirilmiş çelik parçalar aşınmaya karşı dayanıklılık sağlar.
- Yorulma ömrü: Düşük gözenekliliğe sahip vakumlu veya yerçekimi dökümü parçalar, çevrimsel yükleme koşullarında standart HPDC (yüksek basınçlı döküm) parçalardan daha iyi performans gösterir.
Mandal, kol ve konnektör muhafazası gibi daha küçük bileşenlerde daha yüksek sertlik ve aşınma direnci gerektiğinde, çinko alaşımları (Zamak serisi) bir diğer seçenektir.
Geri dönüştürülebilirlik ve Yaşam Döngüsü Değerlendirmesi
Alüminyum tamamen geri dönüştürülebilir bir malzemedir ve geri dönüştürülmüş alüminyum, birincil metal üretimi için gereken enerjinin yaklaşık yüzde 5’ini gerektirir. Bu durum, ulaşım kurumları ve yük taşımacılığı operatörleri tarafından giderek daha fazla talep edilen yaşam döngüsü değerlendirmesi (LCA) hesaplamaları açısından büyük önem taşır.
Hurdayı en aza indiren ve geri dönüştürülmüş hammadde kullanan bir basınçlı döküm süreci, demiryolu bileşenlerinin gömülü karbon (üretim süreci kaynaklı karbon) değerini önemli ölçüde düşürebilir. Tedarikçileri değerlendirirken, geri dönüştürülmüş içerik ve enerji kaynağına ilişkin verileri talep edin. Bu veriler, doğrudan filo düzeyindeki sürdürülebilirlik raporlamasına girdi sağlar.
Demiryolu Sektörü İçin Üretilen Tipik Bileşenler
Basınçlı döküm ve ilgili metal döküm süreçleri, geniş bir yelpazedeki demiryolu ekipmanlarını kapsar. Aşağıdaki bileşenler, en yaygın kategorileri temsil etmektedir.
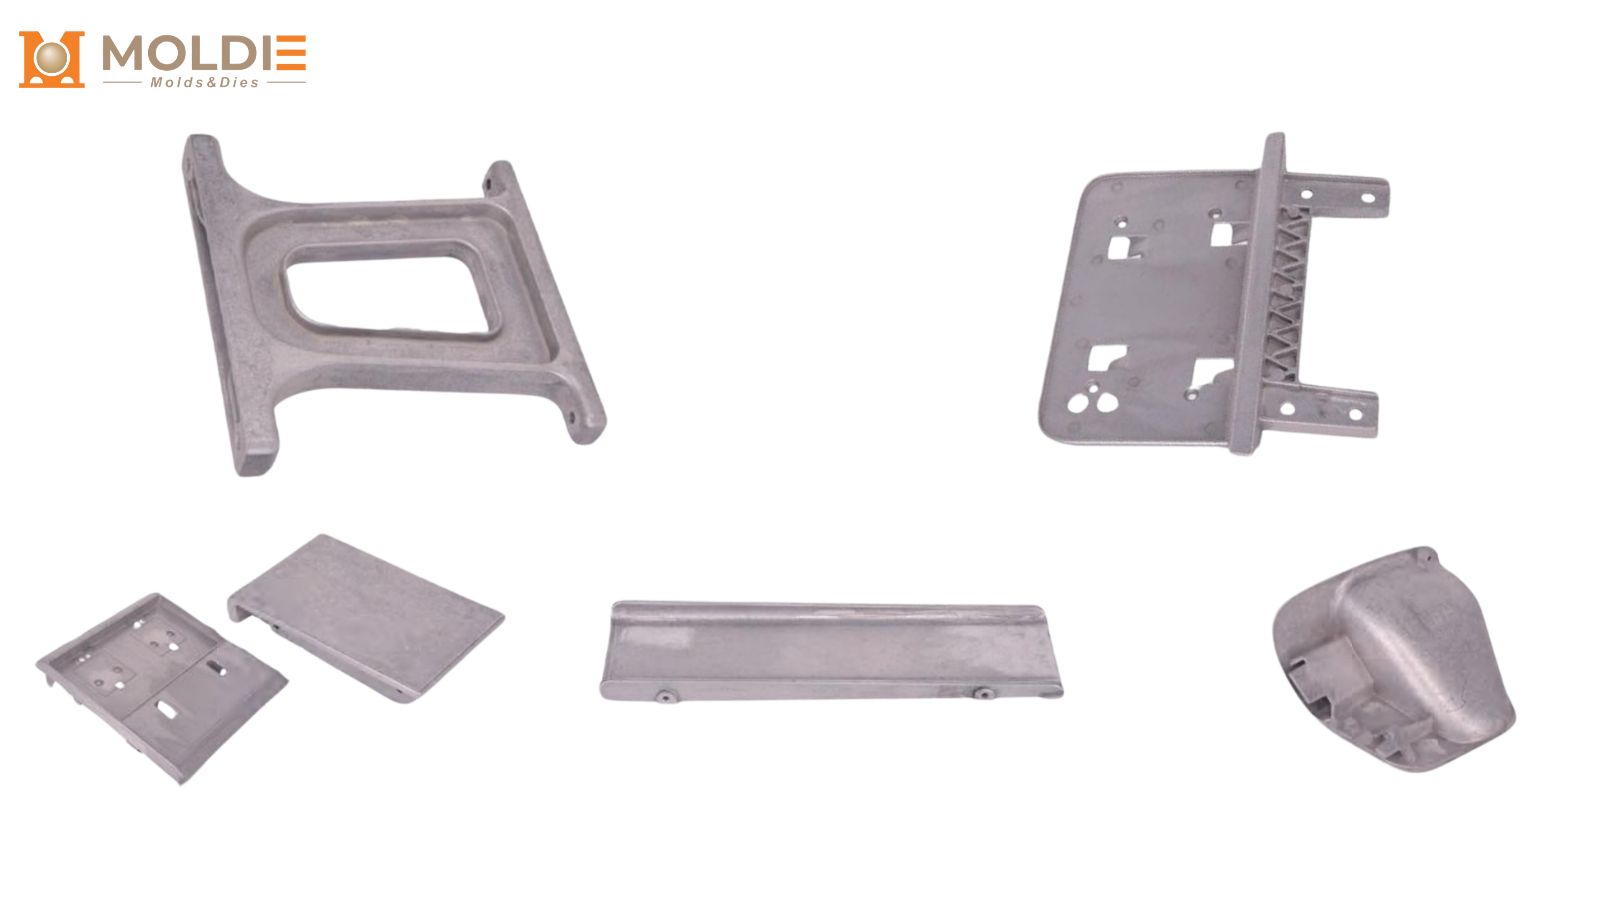
Boji Çerçeveleri, Şasi Altı Parçaları ve Çeki-İtme Tertibatı (Draft Gear)
Komple boji çerçeveleri gibi büyük yapısal bileşenler, boyut ve yük gereksinimleri nedeniyle genellikle çelik veya sfero dökme demirden kum kalıba döküm yöntemiyle üretilir. Ağırlık tasarrufunun avantaj sağladığı durumlarda; daha küçük boji alt bileşenleri, travers bağlantı braketleri ve çeki-itme tertibatı muhafazaları, alüminyum kullanılarak yerçekimi dökümü veya vakumlu basınçlı döküm yöntemleriyle üretilebilir.
Bu kategorideki başlıca parçalar şunlardır:
- Yan çerçeve montaj braketleri
- Travers (bolster) alt montaj grupları
- Çeki-itme tertibatı yuva astarları
- Yay tablası tutucuları
Bu demiryolu döküm parçaları, milyonlarca yük çevrimi boyunca yorulma ömrü ve boyutsal kararlılık açısından büyük bir titizlik gerektirir.
Koltuk Tabanları, Muhafazalar ve İç Donanım
Yolcu treni iç donanımlarında, aşağıdaki parçalar için büyük ölçüde basınçlı döküm alüminyumdan yararlanılır:
- Koltuk iskeleti tabanları ve kolçak destekleri
- Baş üstü bagaj rafı braketleri
- Kapı mekanizması muhafazaları
- HVAC (Isıtma, Havalandırma ve Klima) kanal bağlantı elemanları ve ızgaralar
Tek bir toplu taşıma aracı filosu için üretim hacimleri binlerce özdeş parçaya ulaşabilir; bu da HPDC’yi (Yüksek Basınçlı Döküm) maliyet etkin bir seçenek haline getirir. Pürüzsüz yüzey kalitesi, boyama veya toz boya kaplama öncesindeki ikincil işlem adımlarını azaltır.
Elektrik Konnektörleri ve Ekipman Muhafazaları
Demiryolu elektrik sistemleri; hassas elektronik bileşenleri titreşim, nem ve elektromanyetik girişimden (EMI) koruyacak muhafazalar gerektirir. Basınçlı döküm alüminyum ve çinko muhafazalar şunları sağlar:
- EMI koruması için tutarlı et kalınlığı
- Entegre montaj çıkıntıları ve kablo yönlendirme özellikleri
- Güç elektroniği için iyi ısı dağılımı
Konnektörler, bağlantı kutuları, röle muhafazaları ve sinyal yükseltici muhafazaları standart uygulama alanlarıdır. Basınçlı döküm sürecinin sağladığı sıkı toleranslar, kapsamlı talaşlı imalata gerek kalmadan güvenilir conta sızdırmazlığı sağlar.
Demiryolu Projelerinizde Neden Moldiecasting ile İş Birliği Yapmalısınız?
- Kapsamlı Döküm Seçenekleri: Özel hacim, mukavemet ve gözeneklilik gereksinimlerinizi karşılamak üzere Yüksek Basınçlı (HPDC), Yerçekimi ve Vakumlu Döküm yöntemleri sunuyoruz.
- Hafif Malzemeler: Yapısal bütünlükten ödün vermeden araç ağırlığını azaltmak amacıyla, yüksek performanslı alüminyum (A356, A380) ve çinko alaşımları konusunda uzmanlık.
- Uçtan Uca Üretim: İlk aşama DFM (Üretilebilirlik İçin Tasarım) ve özel kalıp çalışmalarından hassas CNC işlemeye ve yüzey işlemlerine kadar; küresel tedarik zinciri desteğiyle montaja hazır parçalar sunuyoruz.
- Demiryolu Standardında Kalite Güvencesi: Bünyemizdeki X-ray/BT tarama, ultrasonik test ve CMM boyutsal kontrolleri kullanarak sıkı demiryolu standartlarına uyumu garanti ediyoruz.
Demiryolu bileşenlerinizi optimize etmeye hazır mısınız? [İletişime geçin: Moldiecasting mühendislik ekibiyle] projenizi görüşmek, DFM geri bildirimi almak veya özel fiyat teklifi istemek için bugün iletişime geçin.







