
Basınçlı döküm toleransları, her bileşenin doğru şekilde yerine oturmasını, amaçlandığı gibi çalışmasını ve gerekli kalite standartlarını karşılamasını sağlayan kabul edilebilir değişim sınırlarıdır. Toleranslar doğru biçimde kontrol edilmezse boyuttaki küçük farklılıklar bile montaj sorunlarına, performans düşüşüne veya maliyetli yeniden işleme ihtiyacına yol açabilir. Bu makale, basınçlı döküm toleranslarının standartlarını ve etkenlerini, ayrıca üreticilerin ürünlerinde üst düzey kaliteyi korumak için uygulayabileceği en iyi yöntemleri ele alır.
Basınçlı Döküm Toleranslarının Temelleri
Basınçlı döküm toleransları, parçaların uygun şekilde takılması, işlev görmesi ve performans göstermesi için parça boyutlarındaki izin verilen değişim sınırlarını belirler. Malzeme özellikleri, kalıp tasarımı ve proses kontrolü gibi etkenlere bağlıdır; nihai ürünün amaçlanan ölçülere ne kadar yakın olması gerektiğini tanımlar.
Döküm Toleransının Tanımı
Döküm toleransı, döküm parçanın gerçek ölçüsü ile nominal ya da tasarım ölçüsü arasındaki izin verilen farktır.
Basınçlı dökümde toleranslar ±0.005 inç (±0.127 mm) gibi bir aralıkla ifade edilir. Bu aralık, soğuma, katılaşma ve taşıma sırasında oluşabilecek doğal değişimleri hesaba katar.
Bu sınırlar; kalınlık, delik aralığı ve yüzey profilleri dâhil tüm kritik özellikler için geçerlidir. Seçilen değer parçanın işlevine, üretim prosesinin kapasitesine ve malzemenin boyutsal kararlılığına bağlıdır.
Boyutsal Doğruluğun Önemi
Boyutsal doğruluk, parçaların ek işleme veya yeniden işleme gerekmeden doğru biçimde bir araya gelmesini sağlar. Montajlarda küçük sapmalar bile hizasızlığa, sızıntılara veya mekanik arızalara neden olabilir.
Otomotiv, havacılık ve tıbbi cihazlar gibi sektörlerde güvenliği ve performansı korumak için çoğu zaman hassas toleranslar gerekir. Örneğin toleransları geniş bir motor muhafazası titreşime veya sızdırmazlık sorunlarına yol açabilir.
Doğruluğun korunması hurda oranlarını da azaltır ve üretim verimliliğini artırır. Üreticiler belirtilen toleransı ilk aşamadan itibaren karşıladığında sonraki aşamalardaki maliyetli düzeltmelerden kaçınır.
Uygulamada doğruluk; eriyik sıcaklığı, enjeksiyon basıncı ve soğutma süresi gibi proses parametrelerinin tutarlılığının yanı sıra kalıp tasarımı ve bakımının kalitesine bağlıdır.
Doğrusal ve Geometrik Toleranslar
Doğrusal toleranslar, uzunluk, genişlik ve kalınlık gibi düz çizgisel ölçülerde izin verilen değişimi kontrol eder. Örneğin işlenmiş bir kenar veya delik aralığı için ±0.005 inç (±0.127 mm) tolerans uygulanabilir.
Geometrik toleranslar, şekil, konum ve yönelimde izin verilen değişimi tanımlar. Yaygın türler şunlardır:
| Tür | Amaç | Kontrol Örneği |
|---|---|---|
| Düzlemsellik | Yüzeyin düzgün olmasını sağlar | Yüzey boyunca ±0.002 inç sapma |
| Paralellik | Yüzeylerin hizasını korur | Düzlemler arasında ±0.003 inç |
| Açısallık | Doğru açıların korunmasını sağlar | Tasarım açısından ±0.5° |
Her iki tolerans türü birlikte çalışarak parçaların işlevsel ve birbirinin yerine kullanılabilir olmasını sağlar. Doğrusal toleranslar boyutu, geometrik toleranslar ise parçanın özelliklerinin amaçlandığı gibi hizalanmasını ve etkileşmesini güvence altına alır.
Basınçlı Döküm Tolerans Standartları
Basınçlı döküm toleransları, döküm parçalarda izin verilen boyutsal değişimleri tanımlayan, sektörde kabul görmüş standartlara göre belirlenir. Bu standartlar bölgeye ve uygulamaya göre değişse de çoğu üretici tutarlı kalite ve uyum sağlamak için NADCA veya ISO 8062 yönergelerini izler.
NADCA Tolerans Yönergeleri
North American Die Casting Association (NADCA), alüminyum, çinko ve magnezyum basınçlı dökümleri için boyutsal tolerans standartları yayımlar. Bu yönergeler Kuzey Amerika’da yüksek basınçlı döküm uygulamalarında yaygın olarak kullanılır.
NADCA toleransları parça boyutuna, metal türüne ve üretim yöntemine göre belirlenir. Standart ve Hassas sınıflar için ayrı tablolar sunulur.
ISO 8062 ve DCTG Sınıfları
ISO 8062, döküm toleranslarına ilişkin uluslararası standarttır. Basınçlı döküm için geçerli olan ilgili güncel bölüm, DCTG (Boyutsal Döküm Tolerans Sınıfı) seviyelerini tanımlayan ISO 8062-3‘tür.
DCTG sınıfları en dar toleransı belirten DCTG 1‘den en geniş toleransı belirten DCTG 16‘ya kadar uzanır. Yüksek basınçlı dökümlerde ek işleme olmadan çoğu zaman DCTG 4–6 elde edilebilir.
Bu özellik, dünyanın farklı yerlerindeki üreticilerin ortak bir tolerans referansı kullanmasını sağlar ve tedarikçiler arasındaki teknik şartnamelerin karşılaştırılmasını kolaylaştırır.
Standart Toleranslar ve Hassas Toleranslar
Standart toleranslar, normal basınçlı döküm üretiminde ekonomik olarak elde edilebilen seviyeyi ifade eder. Boyutsal kontrol ile maliyet verimliliği arasında denge kurar.
Hassas toleranslar daha dardır; kalıbın daha doğru üretilmesini, daha iyi proses kontrolünü ve bazen ikincil işlemeyi gerektirir. Üretim maliyetini artırır, ancak sonraki uyumlandırma veya montaj sorunlarını azaltabilir.
İki seçenek arasındaki tercih parçanın işlevine, gereken uyuma ve bütçe kısıtlarına bağlıdır.
Basınçlı Döküm Toleranslarını Etkileyen Faktörler
Basınçlı dökümde boyutsal doğruluk; malzeme özellikleri, parça tasarımı, kalıp hassasiyeti ve proses kararlılığının etkileşimine bağlıdır. Bu faktörlerin her biri, parçaların belirtilen toleransları karşılama düzeyini etkileyen değişimlere yol açabilir.
Malzeme Seçimi ve Alaşım Türü
Farklı alaşımlar farklı hızlarda genleşir, büzülür ve katılaşır. Örneğin alüminyum alaşımları genellikle öngörülebilir büzülme davranışı gösterir; ancak bileşimdeki değişiklikler nihai ölçüleri yine de etkileyebilir.
Isıl iletkenlik ve katılaşma büzülmesi tolerans kontrolünü etkileyen temel özelliklerdir. Isıl iletkenliği yüksek malzemeler daha eşit soğur; bu da eğilme ve şekil bozulmasını azaltır.
Bazı alaşımlar soğuma sırasında iç gerilmelere daha yatkındır. Kalıp hassas olsa bile bu durum küçük boyutsal kaymalara yol açabilir. Kalitesi tutarlı ve kararlı bir alaşım seçmek bu riskleri azaltır.
Parça Geometrisi ve Draft Açısı
Karmaşık parça geometrisi tolerans değişimi olasılığını artırır. İnce duvarlar, derin boşluklar ve keskin köşeler eşit olmayan soğumaya ve büzülmeye neden olabilir.
Dikey yüzeylere verilen koniklik olan çıkış açısı, parçaların kalıptan sıyrılmadan veya şekli bozulmadan çıkarılmasına yardımcı olur. Alüminyum basınçlı dökümde çoğunlukla 1°–3° çıkış açısı önerilir.
Yetersiz çıkış açısı parçanın kalıba yapışmasına ve çıkarılırken deforme olmasına yol açabilir. Aşırı çıkış açısı ise montajdaki uyumu etkileyebilir. Çıkış açısı gereksinimlerini işlevsel ihtiyaçlarla dengelemek önemlidir.
Tasarımcılar tolerans kontrolünü iyileştirmek için kritik olmayan bölgelerde geometriyi genellikle sadeleştirir. Derin girintileri ve aşırı duvar kalınlığı farklarını azaltmak boyutsal tutarlılığı korumaya yardımcı olur.
Kalıp Tasarımı ve Takım Kalitesi
Kalıbın hassasiyeti parça toleranslarını doğrudan etkiler. Kalıp boşluğundaki her türlü uyumsuzluk, aşınma veya kusur döküme yansır.
Soğutma kanallarının yerleşimi, havalandırma ve kalıp boşluğunun simetrisi metalin dolumunu ve katılaşmasını etkiler. Kötü tasarlanmış bir soğutma sistemi yerel büzülmeye veya eğilmeye neden olabilir.
Takım çeliğinin kalitesi ve işleme hassasiyeti, kalıbın tekrarlanan çevrimlerde şeklini ne ölçüde koruyacağını belirler. Kaliteli bir kalıp aşınmaya dayanır ve boşluk ölçülerini tutarlı biçimde korur.
Parlatma ve boyutsal kontroller dâhil düzenli bakım, toleransların zamanla kaymasını önler. Yüksek hacimli üretimde takım aşınması boyutsal değişimlerin yaygın nedenlerinden biridir.
Proses Kontrolü ve Makine Kapasitesi
Kalıp hassas olsa bile yetersiz proses kontrolü parçaların tolerans dışına çıkmasına neden olabilir. Temel parametreler arasında enjeksiyon hızı, tutma basıncı, kalıp sıcaklığı ve erimiş metal sıcaklığı bulunur.
Modern basınçlı döküm makineleri bu değişkenleri kararlı tutmak için sensörler ve kontrolörler kullanır. Sıcaklık veya basınç dalgalanmaları boyutsal kaymalara ve yüzey kusurlarına yol açabilir.
Makinenin kapama kuvveti de önemlidir. Kapama kuvveti çok düşükse enjeksiyon sırasında kalıp hafifçe açılabilir; bu da çapak ve boyutsal hatalara neden olur.
İstatistiksel proses kontrolü (SPC) kullanılarak yapılan düzenli izleme, parçalar spesifikasyon dışına çıkmadan eğilimleri saptamaya yardımcı olur. Bu yaklaşım hurda oranlarını azaltır ve zaman içinde tolerans güvenilirliğini artırır.
Basınçlı Döküm Parçalarında Tipik Toleranslar
Basınçlı döküm parçaları, uygun uyum ve performansı sağlamak için belirli boyutsal sınırlar içinde üretilir. Bu toleranslar malzemeye, parça boyutuna ve üretim prosesine göre değişir; üretim maliyetini ve elde edilebilir hassasiyeti etkiler.
Alüminyum Basınçlı Döküm Toleransları
Alüminyum basınçlı döküm, özellikle orta ve yüksek hacimli üretimlerde iyi boyutsal kontrol sağlar. Alüminyum için standart NADCA toleransları doğrusal ölçülerde çoğunlukla ±0.002 in/in (±0.05 mm/25 mm) aralığındadır; küçük özellikler için alt sınır yaklaşık ±0.005 in (±0.13 mm) düzeyindedir.
Düzlemsellik ve doğruluk toleransları parça boyutuna ve geometrisine bağlıdır. Soğuma sırasındaki ısıl büzülme nedeniyle daha büyük dökümlerde toleranslar biraz daha geniş olabilir.
Alüminyum basınçlı döküm hizmeti sağlayıcıları sınırları belirlemek için çoğu zaman NADCA tablolarına başvurur:
| Özellik Türü | Tipik Tolerans (Alüminyum) |
|---|---|
| Doğrusal (inç başına) | ±0.002 in (±0.05 mm) |
| Delik Çapı | ±0.003 in (±0.08 mm) |
| Düzlemsellik (inç başına) | ±0.004 in (±0.10 mm) |
Bu toleranslar genellikle kum döküm veya hassas dökümle işleme yapılmadan elde edilebilecek değerlerden daha dardır.
Çinko ve Magnezyum Basınçlı Döküm Toleransları
Çinko basınçlı döküm, daha düşük büzülme oranı ve daha yüksek boyutsal kararlılık sayesinde alüminyuma kıyasla daha dar toleranslar sağlayabilir. Çinkoda tipik doğrusal toleranslar yaklaşık ±0.0015 in/in (±0.038 mm/25 mm) düzeyindedir; küçük özelliklerde çoğu zaman ±0.002 in (±0.05 mm) korunabilir.
Magnezyum basınçlı döküm toleransları alüminyum ile çinko arasındadır. Magnezyum iyi kararlılık sunar, ancak ince duvarlı tasarımlarda biraz daha geniş sınırlar gerekebilir.
Çinkonun düşük erime noktası daha uzun takım ömrü ve yüksek hacimli üretimlerde tutarlı ölçüler sağlar. Bu nedenle dişliler, muhafazalar ve konektörler gibi küçük ve hassas bileşenler için uygundur.
| Özellik Türü | Tipik Tolerans (Çinko) |
|---|---|
| Doğrusal (inç başına) | ±0.0015 in (±0.038 mm) |
| Delik Çapı | ±0.002 in (±0.05 mm) |
| Ayırma Hattı Kayması | ±0.002 in (±0.05 mm) |
Döküm Prosesine Göre Tolerans Karşılaştırması
Farklı döküm prosesleri farklı tolerans aralıkları sağlar. Basınçlı döküm genellikle ikincil işleme gerek kalmadan en dar toleransları elde eder.
Tipik tolerans kapasitesi (inç başına):
| Proses | Tipik Doğrusal Tolerans |
|---|---|
| Yüksek Basınçlı Döküm | ±0.0015–0.004 in (±0.038–0.10 mm) |
| Hassas Döküm | ±0.005 in (±0.13 mm) |
| Kum Döküm | ±0.010 in (±0.25 mm) veya daha fazla |
Basınçlı dökümün daha yüksek hassasiyeti, yüksek basınç altında sertleştirilmiş çelik kalıplar kullanılmasından kaynaklanır. Kum dökümde gevşek kum kalıplar kullanılır; bu durum tekrarlanabilirliği sınırlar ve boyutsal değişimi artırır. Hassas döküm kum döküme göre daha iyi doğruluk sağlar, ancak kritik geçmeler için yine de işleme gerekir.
Bu farklar, bir parçanın doğrudan nihai ölçüsünde basınçlı dökülmesi mi yoksa büyük dökülüp son ölçülerine işlenmesi mi gerektiğini belirlemeye yardımcı olur.
Kalite Güvencesi ve Muayene Yöntemleri
Basınçlı döküm parçalarında boyutsal doğruluğu korumak için hassas ölçüm ve tutarlı proses kontrolü birlikte gerekir. Üreticiler parçaların belirtilen toleransları karşıladığını ve kabul edilebilir değişim sınırları içinde kaldığını doğrulamak için hedefli muayene yöntemlerinden, istatistiksel izlemeden ve ayrıntılı raporlamadan yararlanır.
Basınçlı Döküm Parçaları İçin Muayene Teknikleri
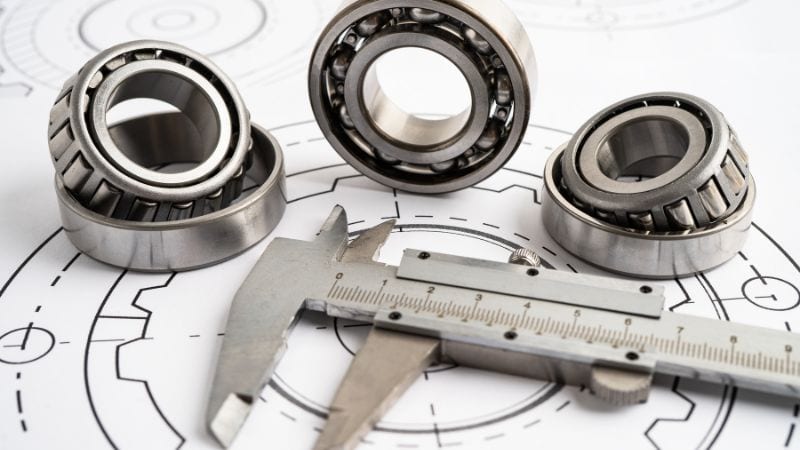
Boyutsal kontroller çoğunlukla kumpaslar, mikrometreler, koordinat ölçüm makineleri (CMM) ve optik komparatörler kullanılarak yapılır. Bu araçlar delik çapları, duvar kalınlığı ve düzlemsellik gibi kritik özellikleri doğrular.
Röntgen muayenesi gibi tahribatsız test yöntemleri parçaya zarar vermeden gözeneklilik veya boşluk gibi iç kusurları saptar. Yüzey kusurları kontrollü aydınlatma altında görsel muayene ile belirlenir.
Karmaşık geometrilerde 3D tarama, tüm yüzeyin verilerini alıp doğrudan CAD modelleriyle karşılaştırabilir. Bu yöntem daha az erişilebilir bölgelerdeki eğilme, büzülme veya sapmaların tespit edilmesine yardımcı olur.
Muayene sıklığı çoğu zaman üretim aşamasına bağlıdır. İlk parça muayeneleri takım doğruluğunu teyit ederken proses içi kontroller devam eden üretimi izler ve sapmaları erkenden yakalar.
Basınçlı Dökümde İstatistiksel Proses Kontrolü
İstatistiksel Proses Kontrolü (SPC), parçalar tolerans dışına çıkmadan önce eğilimleri saptamak için üretim verilerini izler. Örnek parçalardan alınan ölçümler, değişimi zaman içinde takip etmek üzere kontrol grafiklerine işlenir.
Cp (proses yeterliliği) ve Cpk (proses yeterlilik indeksi) gibi temel ölçütler prosesin tolerans sınırları içinde ne kadar iyi kaldığını gösterir. Daha yüksek değerler daha kararlı ve öngörülebilir üretime işaret eder.
Basınçlı dökümde SPC çoğunlukla eriyik sıcaklığı, enjeksiyon basıncı ve soğuma hızı gibi değişkenlere odaklanır. Bu parametrelerdeki değişiklikler boyutsal doğruluğu ve yüzey kalitesini doğrudan etkileyebilir.
Sapmaları erken belirleyen operatörler kusurlar oluşmadan önce kalıp sıcaklığı veya enjeksiyon hızı gibi proses ayarlarını değiştirebilir. Bu, hurda oranlarını azaltır ve üretim partileri arasında tutarlılığı artırır.
Sık Sorulan Sorular
Malzeme özellikleri basınçlı döküm parçalarındaki tolerans seviyelerini nasıl etkiler?
Farklı alaşımlar soğurken farklı oranlarda büzülür ve bu durum nihai ölçüleri değiştirebilir.
Isıl genleşmesi daha yüksek metallerin sınırlar içinde kalması için daha sıkı proses kontrolü gerekebilir.
Malzemenin sertliği, toleransları karşılamak için döküm sonrası ne kadar işleme gerektiğini de etkileyebilir.
Kalıp tasarımı döküm bileşenlerin hassasiyetini nasıl etkiler?
İyi tasarlanmış bir kalıp şekil bozulmasını ve eşit olmayan soğumayı en aza indirir. Uygun yolluk ve havalandırma tasarımı boyutsal doğruluğu etkileyebilecek kusurları azaltır. Kalıptaki hizalama özellikleri ayırma hattı kaymalarını kontrol etmeye ve tekrarlanabilirliği korumaya yardımcı olur.
Yüzey kalitesi basınçlı dökümde elde edilebilecek toleransları etkileyebilir mi?
Yüzey kalitesi boyutların nasıl ölçüldüğünü ve yorumlandığını etkileyebilir. Pürüzlü yüzeyler muayene sırasında ölçümlerde değişime neden olabilir. Daha düzgün bir yüzey çoğu zaman ölçüm tutarlılığını artırır ve ikincil işleme ihtiyacını azaltabilir.







