
Porozitatea provocată de gazele captate sau de contracția la solidificare compromite integritatea pieselor turnate sub presiune. Totuși, cu instrumentele moderne de detectare și diagnosticare a porozității, producătorii transformă aceste defecte de porozitate în date utile pentru cuantificarea riscurilor, identificarea măsurilor corective rentabile și asigurarea eficienței și calității pieselor turnate.
Metode de detectare a porozității la turnarea sub presiune
Detectarea precisă a porozității asigură durabilitatea, etanșeitatea și integritatea dimensională a componentelor turnate sub presiune. Inginerii se bazează pe mai multe metode de testare nedistructivă (NDT) pentru a localiza și evalua golurile interne și de suprafață fără a deteriora piesele. Metoda potrivită depinde de materialul piesei turnate, grosimea pereților, poziția defectului și nivelul de calitate cerut.
Inspecție cu raze X și testare radiografică (RT)

inspecția cu raze X și testarea radiografică (RT) detectează golurile interne prin trecerea razelor X sau gamma prin piesa turnată. Zonele de metal mai dense absorb mai multă radiație decât porii umpluți cu aer, creând un contrast în tonuri de gri pe film sau pe detectorul digital.
Inginerii pot observa direct în imagine distribuția, dimensiunea și forma porozității. Această claritate vizuală face RT utilă pentru piesele turnate sub presiune din aluminiu și zinc, deoarece porozitatea gazoasă internă le afectează considerabil etanșeitatea și rezistența.
Avantaje:
- Detectează cu precizie defectele interne și ascunse.
- Creează o înregistrare imagistică permanentă pentru trasabilitate.
- Funcționează bine pentru componente cu forme complexe sau pereți groși.
Testare cu ultrasunete (UT) și curenți turbionari (ET)

Testarea cu ultrasunete (UT) introduce unde ultrasonice de înaltă frecvență în piesa turnată. Când unda întâlnește un por sau o schimbare de densitate, o parte din energie se reflectă. Măsurând timpul și amplitudinea reflexiei, tehnicienii localizează și dimensionează defectele interne. UT este eficientă pentru secțiuni mai groase și oferă rezultate rapide, cuantificabile.
Testarea cu curenți turbionari (ET) se bazează pe inducția electromagnetică. O bobină alimentată cu curent alternativ generează curenți turbionari în stratul superficial al piesei turnate. Porozitatea sau fisurile perturbă acești curenți, producând modificări măsurabile ale semnalului. ET este rapidă și utilă pentru materiale neferoase conductoare precum aliajele de aluminiu și cupru.
| Metodă | Potrivită pentru | Puncte forte | Limite principale |
|---|---|---|---|
| UT | Porozitate internă sau aproape de suprafață | Penetrare profundă, sensibilitate bună | Necesită specialiști calificați; suprafața trebuie să fie netedă |
| ET | Defecte aproape de suprafață | Rapidă, fără contact, sigură | Limitată la materiale conductoare, adâncime redusă |
Tomografie computerizată (scanare CT)
Tomografia computerizată (CT) sau scanarea CT industrială oferă o imagine tridimensională a volumului intern. Proiecțiile multiple cu raze X sunt reconstruite digital pentru a dezvălui dimensiunea, distribuția și poziția exactă a porilor.
CT oferă o precizie mai mare decât RT 2D, fiind ideală pentru componente de precizie și cu valoare ridicată, precum carcasele auto sau piesele turnate aerospațiale. Permite și măsurarea precisă a procentului de volum ocupat de pori și cartografierea spațială pentru studiile de inspecție a porozității.
Totuși, scanarea pieselor mari poate necesita mult timp. Inginerii o rezervă adesea pentru analiza prototipurilor, validarea proceselor sau investigarea cauzei principale, când celelalte metode NDT nu sunt suficiente.
Inspecție vizuală și verificări ale porozității de suprafață
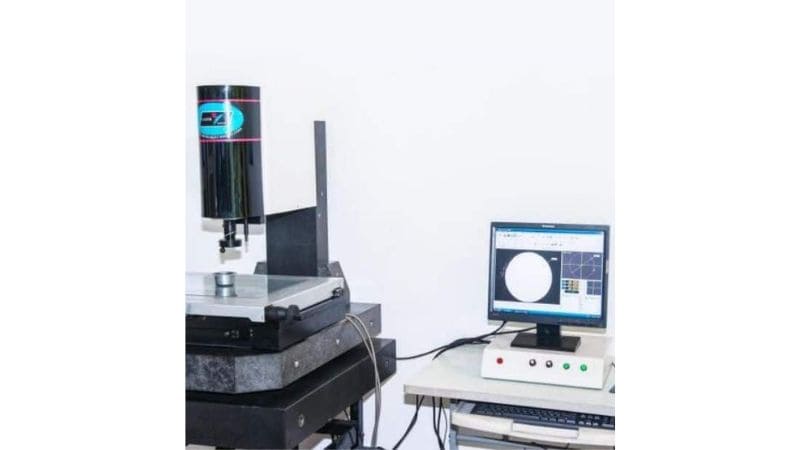
Inspecția vizuală rămâne cea mai simplă și imediată metodă de testare a porozității. Tehnicienii examinează suprafața piesei turnate în condiții de iluminare adecvate, uneori cu lupe sau camere optice, pentru a detecta pori deschiși, bășici sau adâncituri.
Pentru porii mici, testarea cu lichide penetrante (PT) sau contrastul cu colorant pot ajuta la vizualizarea defectelor prin evidențierea lor la suprafață. Metoda este rapidă, ieftină și potrivită pentru serii mari de producție în care nu este necesară o analiză internă aprofundată.
Testele de suprafață sunt eficiente pentru identificarea căilor de scurgere, a defectelor de prelucrare mecanică sau a problemelor de aderență a acoperirii. Totuși, nu pot localiza golurile închise; de aceea, producătorii le combină adesea cu alte metode de testare pentru o acoperire completă a detectării porozității.
Evaluarea și clasificarea porozității
Evaluarea precisă a porozității ajută la stabilirea conformității unei piese turnate din aliaj de aluminiu cu cerințele structurale, de etanșare și funcționale. Măsurarea dimensiunii, distribuției și frecvenței porilor influențează direct rezistența mecanică și etanșeitatea, în timp ce simulările bazate pe date și standardele asigură consecvența între loturile de producție.
Standarde de clasificare a porozității
Clasificarea porozității stabilește limite măsurabile pentru defectele acceptabile în piesele turnate sub presiune. Standarde precum ISO și ASTM clasifică piesele turnate din aliaje de aluminiu în funcție de dimensiunea porilor, densitate și poziție. Aceste niveluri ghidează criteriile de acceptare atât pentru inspecția vizuală, cât și pentru cea nedistructivă.
Analiză cantitativă: dimensiunea și distribuția porilor
Evaluarea cantitativă a performanței piesei turnate se face prin analizarea dimensiunii și distribuției spațiale a porilor. Microporii fini, mai mici de 0.1 mm, pot să nu slăbească structura, dar pot reduce eficiența etanșării componentelor hidraulice sau ale motorului.
Tehnicienii calculează adesea procentul de porozitate ca raport între aria porilor și aria totală a secțiunii transversale. Chiar și grupurile mici de pori din apropierea zonelor cu solicitări critice pot reduce rezistența la oboseală. Pentru piesele turnate sub presiune din aluminiu se preferă o dispersie uniformă a porilor fini în locul golurilor mari izolate.
Cartografierea spațială sau reconstrucția 3D identifică dacă defectele se concentrează lângă porți, pereți groși sau joncțiuni de răcire. Rezultatele îi ajută pe ingineri să ajusteze presiunea de injecție, aerisirea și viteza de răcire pentru a reduce captarea locală a gazelor.
Analiză statistică și metode de simulare
Analiza statistică și instrumentele de simulare ajută la anticiparea tendințelor porozității înainte de producția finală. Inginerii utilizează studii de regresie și corelație pentru a lega parametrii procesului, precum temperatura topiturii, viteza injecției și nivelul de vid, de probabilitatea apariției porozității.
Modelele computerizate de simulare a turnării, în special pentru aliajele de aluminiu, estimează riscul defectelor prin vizualizarea captării aerului și a contracției la solidificare. Modelele validate sunt comparate cu rezultatele testelor CT sau cu ultrasunete pentru a le îmbunătăți precizia.
Datele din serii repetate de producție sunt introduse în diagrame de control sau în indicii capabilității procesului (Cpk). Când datele statistice indică o creștere a numărului de pori, parametrii sunt ajustați în consecință. Această buclă de feedback asigură calitatea uniformă și ajută producătorii să respecte standardele interne și externe de calitate.
Remedierea porozității și tratamente ulterioare
Corectarea porozității pieselor turnate sub presiune implică adesea etanșarea golurilor microscopice, îmbunătățirea densității suprafeței și verificarea integrității materialului în condiții controlate de presiune. Aceste tratamente îmbunătățesc performanța piesei, reduc scurgerile și consolidează componentele supuse solicitărilor mecanice sau termice.
Impregnare în vid și etanșare sub presiune
Impregnarea în vid etanșează microporozitatea care traversează secțiunea transversală a piesei. Procesul folosește o cameră de vid pentru a elimina aerul captat în pori, apoi aspiră un agent de etanșare cu vâscozitate scăzută, de obicei o rășină polimerică. După întărire, porii etanșați formează o barieră continuă care previne scurgerile de lichide sau gaze.
Tehnica este utilă mai ales pentru piese turnate sub presiune din aluminiu și magneziu utilizate la motoare sau componente hidraulice. Un avantaj important este păstrarea preciziei dimensionale a piesei turnate, concomitent cu îmbunătățirea etanșeității la presiune. Mulți producători efectuează ulterior teste de presiune pentru a confirma integritatea etanșării.
| Etapă | Acțiune | Scop |
|---|---|---|
| 1 | Ciclu de vid | Elimină aerul din porii interni |
| 2 | Impregnare | Introduce rășina de etanșare |
| 3 | Întărire | Întărește rășina pentru o etanșare permanentă |
| 4 | Testare la presiune | Verifică lipsa scurgerilor |
Impregnarea eficientă îmbunătățește fiabilitatea componentei, în special în aplicațiile care necesită reținerea lichidelor pe termen lung.
Finisarea suprafeței și anodizarea

Finisarea suprafeței îmbunătățește aspectul și performanța funcțională, reducând în același timp riscul de coroziune. Anodizarea— utilizată frecvent pentru piesele turnate sub presiune din aluminiu — formează un strat controlat de oxid care mărește duritatea și rezistența la uzură.
Înainte de anodizare, suprafața trebuie curățată și netezită pentru a îndepărta contaminanții și a închide porii superficiali. Tehnici precum lustruirea mecanică sau sablarea abrazivă pot îmbunătăți aderența acoperirii.
Dacă porozitatea persistă după turnare, anodizarea poate scoate defectele în evidență în loc să le ascundă. Pentru a evita acest lucru, impregnarea precedă adesea anodizarea, asigurând etanșarea suprafeței. Piesa rezultată prezintă rezistență mai bună la coroziune, uniformitate estetică și durată de funcționare extinsă.
Printre metodele uzuale de finisare a suprafeței se numără:
- Anodizare: Acoperire cu oxid pentru rezistență la coroziune
- Electrolustruire: Îndepărtează asperitățile pentru un finisaj mai neted
- Acoperire cu pulbere: Adaugă straturi de protecție și decorative
Presare izostatică la cald (HIP) și controlul calității
Presarea izostatică la cald (HIP) elimină porozitatea internă prin aplicarea uniformă a unei presiuni ridicate a gazului și a temperaturii asupra piesei turnate. În aceste condiții, atomii de metal difuzează prin pereții porilor, închizând golurile interne fără a topi piesa. Procesul crește densitatea și rezistența mecanică, fiind ideal pentru componente auto sau aerospațiale critice.
HIP se desfășoară într-un recipient sub presiune, folosind un gaz inert la temperaturi ridicate (sub punctul de topire al aliajului) și presiuni izostatice. Ulterior, este adesea combinat cu testarea nedistructivă pentru a confirma eliminarea porilor și a detecta eventualele defecte structurale.
Obținerea unui control robust al porozității în producție
Controlul excelent al porozității este un avantaj competitiv pe care orice producător preocupat de calitate ar trebui să îl aibă. De aceea, noi, cei de la Moldie, îmbunătățim calitatea și precizia produselor prin echipamente avansate și echipe cu experiență în industria turnării sub presiune. Contactați-ne astăzi pentru piese mai ușoare, mai rezistente și tolerante la defecte!
Întrebări frecvente (FAQ)
Cum influențează porozitatea reciclabilitatea sau eficiența costurilor componentelor turnate sub presiune?
Porozitatea în sine nu împiedică reciclarea deșeurilor metalice. Totuși, porozitatea semnificativă duce la respingerea și rebutarea pieselor, crescând consumul total de energie și costul per piesă utilizabilă. Prin urmare, detectarea și prevenirea eficientă a porozității sunt esențiale pentru îmbunătățirea eficienței materialelor și susținerea unor obiective de fabricație economice.
Impregnarea în vid afectează greutatea sau prelucrabilitatea unei piese?
Creșterea în greutate provocată de rășinile de impregnare este de obicei neglijabilă. În ceea ce privește prelucrabilitatea, materialul de etanșare întărit corespunzător în pori nu împiedică, în general, prelucrarea mecanică. De fapt, poate preveni captarea fluidelor de așchiere în goluri și poate prelungi durata de viață a sculei prin crearea unei structuri materiale mai uniforme.
Care metodă de detectare a porozității este cea mai rapidă pentru liniile de producție?
Pentru depistarea rapidă a defectelor de suprafață pe materiale conductoare (precum aluminiul), testarea cu curenți turbionari (ET) este adesea cea mai rapidă. Pentru inspecția volumetrică, sistemele automate cu raze X pot oferi feedback rapid. Alegerea depinde de tipul defectelor prioritare: de suprafață sau interne.
Poate fi eliminată complet porozitatea la turnarea sub presiune?
Eliminarea completă a porozității în turnarea sub presiune standard este dificilă. Optimizarea procesului urmărește să o reducă și să o controleze la niveluri acceptabile, definite de funcția piesei. Tehnici precum turnarea sub presiune asistată de vid și tratamentul ulterior HIP sunt utilizate pentru a obține porozitate aproape de zero în aplicațiile cu cele mai exigente cerințe.







