
Atunci când industria prelucrătoare cere reducerea riscului de scurgeri, deformări sau fisuri în procesul de turnare sub presiune, turnarea convențională sub presiune ridicată nu este întotdeauna suficientă. Prin urmare, specialiștii din industrie au dezvoltat conceptul și au introdus turnarea sub presiune asistată de vid ca soluție pentru obținerea unor piese de înaltă calitate. În acest articol veți afla definiția, mecanismul și scenariile de aplicare ale acestui progres important în tehnologia turnării sub presiune.
Ce este turnarea sub presiune asistată de vid?
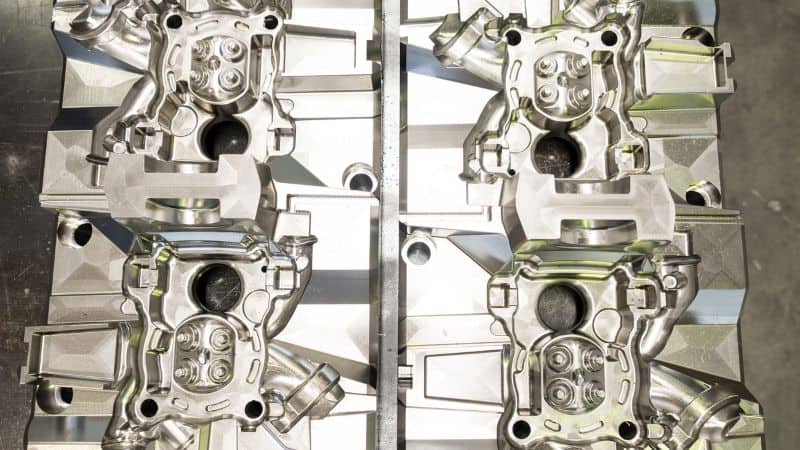
Turnarea sub presiune asistată de vid este o variantă a procesului de turnare sub presiune înaltă care elimină activ aerul și gazele din cavitatea matriței pentru a crea vid chiar înainte și în timpul injectării metalului topit. Prin reducerea conținutului de gaz din cavitate, limitează captarea gazelor, reduce porozitatea, îmbunătățește densitatea și sporește uniformitatea proprietăților mecanice în comparație cu procesul convențional HPDC (turnare sub presiune înaltă). Metoda este esențială atunci când piesa turnată trebuie să poată fi sudată, tratată termic (T5/T6) sau să fie etanșă la scurgeri.
În esență, metoda se bazează pe o matriță etanșată, un sistem de pompe de vid și canale de aerisire și porți de alimentare proiectate cu precizie. Înainte ca metalul să ajungă în cavitatea matriței, trebuie atins nivelul de vid stabilit, adesea sub 100 mbar și frecvent mult mai scăzut pentru aplicațiile critice. Rezultatul este o umplere mai curată și mai densă, cu mai puțină captare a aerului cauzată de turbulențe și cu mai puține probleme ulterioare.
Turnarea sub presiune asistată de vid comparativ cu sistemele cu vid înalt
Sistemele asistate de vid evacuează parțial aerul din matriță, îmbunătățind calitatea multor piese fără costurile și complexitatea unei configurații complete cu vid. Adesea sunt suficiente pentru piese cu cerințe medii și oferă o reducere măsurabilă a porozității și o umplere mai bună.
Sistemele cu vid înalt urmăresc evacuarea aproape totală și cel mai scăzut conținut rezidual de gaz posibil. Matrițele sunt etanșate riguros, canalele de vid sunt optimizate, iar pompele sunt dimensionate pentru a crea rapid și a menține stabil vidul în timpul umplerii.
Cum diferă de turnarea convențională sub presiune înaltă
- Porozitate & și captarea gazelor: Sistemul integrat de vid elimină activ aerul din cavitatea matriței, reducând considerabil captarea gazelor și porozitatea internă care afectează procesul convențional HPDC.
- Proprietăți mecanice: Reducerea porozității îmbunătățește proprietățile mecanice și le face mai uniforme, diminuând variațiile de la un lot la altul ale rezistenței la tracțiune, alungirii și performanței la oboseală.
- Capacitate de postprocesare: Spre deosebire de piesele turnate convenționale poroase, piesele turnate sub vid sunt de obicei suficient de dense pentru a putea fi sudate și tratate termic în siguranță, ceea ce permite o gamă mai largă de aplicații.
Diferența practică se observă în stabilitatea proprietăților. Cu vid, rezistența la tracțiune, alungirea și comportamentul la oboseală tind să fie mai bune și variază mai puțin între loturi.
Cum funcționează turnarea sub presiune asistată de vid
Echipamente esențiale, caracteristicile sculelor și metode de etanșare
- Mașină de turnare sub presiune: Mașină de înaltă presiune cu control rapid al injecției și viteză precisă la poartă.
- Sistem de vid: Pompe de vid, supape de control, rezervoare/acumulatoare și senzori capabili să atingă rapid nivelul de vid țintă și să îl mențină pe durata umplerii.
- Matrițe etanșate: Garnituri robuste la linia de separație, inele O/garnituri în jurul știfturilor de ejectare și al glisierelor și blocuri de vid care dirijează fluxul de evacuare.
- Aerisire și alimentare: Canalul de vid este amplasat pentru a evacua aerul din zonele care se umplu ultimele. Porțile sunt dimensionate și orientate pentru a favoriza curgerea laminară și a preveni solidificarea prematură în secțiunile subțiri.
- Instrumentație: Traductoare de presiune (vidul din cavitate), termocupluri (topitură și matriță), precum și senzori pentru poziția și viteza manșonului de injecție și a pistonului.
Scularii folosesc adesea inserții din oțel călit pentru orificiile de vid, suprafețe de aerisire lustruite și elastomeri compatibili cu compresia. Inspecția periodică a inelelor O și a uzurii liniei de separație este inclusă în programele de întreținere preventivă.
Procesul pas cu pas
- Pregătirea injecției: Topitura este adusă la temperatura țintă, iar manșonul de injecție este dozat cu volumul corect de metal.
- Evacuarea cavității: Circuitul de vid se deschide. Sistemul evacuează aerul din cavitatea matriței și din canalele conectate până la valoarea setată. Pentru piesele solicitante, o întârziere de preevacuare asigură stabilizarea presiunii.
- Injecție/umplere: Începe injecția. Faza 1 împinge metalul până la poartă, iar faza 2 accelerează la viteză mare pentru umplerea rapidă, în timp ce vidul rămâne activ și extrage gazele reziduale pe măsură ce avansează frontul de metal.
- Intensificare/menținere: După injectarea metalului topit în matriță, presiunea este menținută pentru a compensa contracția pe măsură ce metalul se solidifică, iar vidul rămâne activ până când frontul de metal etanșează aerisirea.
- Eliberare și solidificare: Supapele de vid se închid după caz, apoi piesa turnată finalizează solidificarea.
- Deschidere și ejectare: Matrița se deschide, știfturile de ejectare acționează, iar piesa este scoasă. Apoi se separă bavurile și canalele de alimentare.
Etapele sunt coordonate strict. Dacă metalul ajunge înainte ca vidul să atingă valoarea setată, captarea gazelor crește brusc. În mod similar, închiderea întârziată a supapei poate aspira metal lichid în circuitul de vid.
Parametrii critici ai procesului de turnare sub presiune asistată de vid
- Nivelul de vid: Pentru o reducere semnificativă a porozității, mulți producători vizează <100 mbar. Piesele cu cerințe ridicate de integritate sunt fabricate adesea la valori de ordinul zecilor de mbar.
- Temporizarea: Vidul trebuie să atingă valoarea setată înainte ca metalul să ajungă la poartă și trebuie menținut pe toată durata intervalului critic de umplere. Întârzieri de răspuns de numai 50–100 ms pot conta la injectarea pieselor cu pereți subțiri.
- Viteza la poartă și timpul de umplere: Umplerea rapidă și controlată (adesea 30–60 m/s la poartă pentru aluminiu, în funcție de geometrie) limitează oxidarea suprafeței și lipiturile reci, menținând turbulențele sub control.
- Temperaturi: Temperatura topiturii trebuie să fie suficient de ridicată pentru a menține fluiditatea (de exemplu, aliajele de aluminiu sunt turnate frecvent la 660–720°C, în funcție de compoziție), iar temperaturile matriței trebuie stabilizate pentru a evita solidificarea prematură și lipirea aliajului de matriță. Consecvența este mai importantă decât valorile extreme.
- Lubrifierea și condițiile manșonului: Lubrifierea corespunzătoare a pistonului și controlul temperaturii manșonului previn generarea gazelor și stabilizează umplerea din prima fază.
Controlul procesului integrează acești parametri într-un interval repetabil. Multe fabrici adoptă controlul în buclă închisă al injecției, ajustând profilurile de viteză în timp real în funcție de reacția presiunii din cavitate.
Avantaje și limitări
Proprietăți mecanice excelente: porozitate redusă
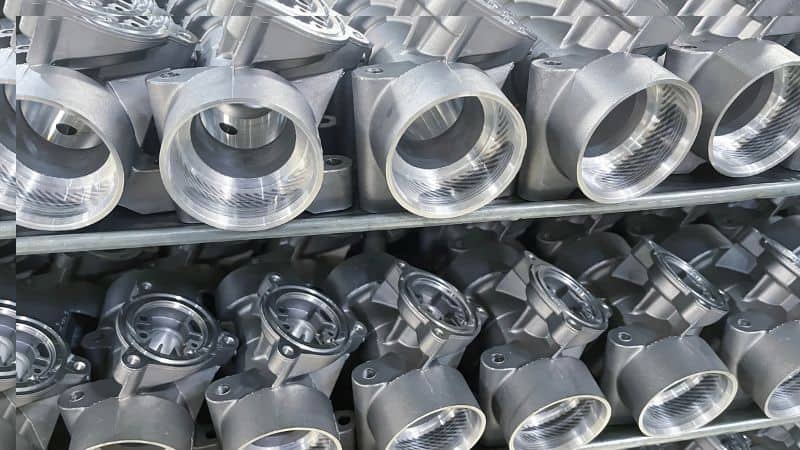
Prin evacuarea gazelor, turnarea sub presiune asistată de vid reduce atât porozitatea conectată la suprafață, cât și pe cea internă. Piesele turnate sub presiune ar avea densitate mai mare, durată de viață la oboseală îmbunătățită și variații mai mici ale rezistenței la tracțiune și alungirii. De exemplu, componentele din aluminiu turnate sub presiune în condiții de vid bine controlate ating adesea alungiri potrivite pentru tratamentul termic T6, care nu pot fi obținute consecvent prin procesul convențional HPDC.
Calitate îmbunătățită a pieselor: umplere curată și & suprafață etanșă
O curgere mai curată a frontului de umplere și cu mai puține turbulențe oferă finisaje mai fine ale suprafeței și mai puține defecte estetice. Mai important, piesele turnate ating performanță etanșă la scurgeri fără impregnare, în cazul multor proiecte. Deoarece porozitatea gazoasă este redusă la minimum, piesele suportă sudarea (MIG/TIG) și reacționează previzibil la ciclurile de punere în soluție și îmbătrânire, evitând bășicarea sau deformarea asociate dilatării gazelor.
Limitările turnării sub presiune asistate de vid
Turnarea sub presiune asistată de vid este potrivită în principal pentru aluminiu și magneziu, deoarece temperaturile ridicate și reactivitatea aliajelor feroase le fac, în general, nepotrivite pentru acest proces.
Din punct de vedere operațional, metoda implică cerințe considerabile privind echipamentele și întreținerea. Necesită scule etanșate cu atenție, echipamente de vid fiabile și un program riguros de întreținere pentru a gestiona uzura componentelor precum inelele O și liniile de separație, precum și acumularea de carbon pe supape.
Totuși, pentru aplicațiile de volum mare sau cu cerințe ridicate de integritate, investiția este adesea justificată prin randamentul mai mare, reducerea reprelucrărilor, consolidarea pieselor și posibilitatea efectuării ulterioare a tratamentului termic.
Aplicații ale turnării sub presiune asistate de vid
Sustenabilitate și tendințe viitoare
Eficiență îmbunătățită & și emisii reduse
Turnarea sub presiune asistată de vid contribuie la producția sustenabilă prin reducerea numărului de piese defecte. Mai puține rebuturi înseamnă mai puțin metal de retopit, ceea ce reduce semnificativ consumul de energie și emisiile asociate. Scade și consumul altor resurse, precum substanțele chimice de etanșare. Deoarece majoritatea turnătoriilor își reciclează deja intern deșeurile metalice, un randament mai mare face circuitul de reciclare mult mai eficient.
Tehnologie avansată & și automatizare
Procesul devine mai precis prin utilizarea tehnologiei. Modelele software de simulare modelează turnarea și sistemul de vid pentru a perfecționa proiectarea înainte de începerea producției. În timpul turnării, gemenii digitali și comenzile în buclă închisă folosesc datele senzorilor în timp real pentru a se asigura că fiecare injecție corespunde standardului optim. Procesul este susținut de echipamente de vid mai bune, aliaje specializate și un nivel mai ridicat de robotizare, rezultând un proces foarte automatizat și fiabil, care respectă standarde industriale stricte.
Concluzie
Deși conceptul de turnare sub presiune asistată de vid poate fi urmărit până în anii 1970 sau chiar mai devreme, acesta este încă un domeniu relativ nou și în dezvoltare în comparație cu turnarea convențională sub presiune. Totuși, este cea mai practică schimbare majoră disponibilă atunci când porozitatea, sudabilitatea sau comportamentul la tratamentul termic sunt cerințe nenegociabile.
Cu ajutorul turnării sub presiune asistate de vid, investiția inițială în scule, echipamente și instruire se amortizează prin randamente mai mari. Producătorii capătă mai multă încredere în abordarea cerințelor ambițioase de precizie dimensională și a proiectelor structurale.
Întrebări frecvente
Există aliaje specifice care beneficiază cel mai mult de turnarea sub presiune asistată de vid?
După cum am menționat anterior, această metodă de turnare poate utiliza aluminiu și magneziu. Totuși, efectul transformator se observă în special la aliajele de aluminiu. Aceste aliaje sunt predispuse la captarea gazelor și la porozitatea provocată de hidrogen, ceea ce le limitează considerabil posibilitatea de a fi tratate termic. Turnarea sub presiune asistată de vid este, așadar, deosebit de benefică pentru seriile de aluminiu de înaltă rezistență (precum A356 sau 360), destinate tratamentului termic T5 sau T6, deoarece elimină gazele care ar provoca bășicare și pierderea rezistenței.
Cum se compară costul turnării sub presiune asistate de vid cu alte metode de turnare cu porozitate redusă, precum turnarea prin comprimare sau turnarea metalului semisolid (SSM)?
Turnarea sub presiune asistată de vid este aleasă adesea ca soluție mai rentabilă pentru producția de volum mare, în comparație cu turnarea prin comprimare sau turnarea SSM. Deși toate metodele reduc porozitatea, turnarea prin comprimare necesită utilaje specializate (și adesea mai lente), iar turnarea SSM implică materiale de alimentare complexe. Turnarea sub presiune asistată de vid folosește mașini standard de turnare sub presiune înaltă, la care se adaugă un sistem suplimentar, fiind ideală pentru fabricarea a milioane de piese cu integritate ridicată și durate competitive ale ciclului.
Există forme complexe care nu sunt potrivite pentru turnarea sub presiune asistată de vid?
Da, procesul are limite. Piesele cu „buzunare” foarte adânci și înguste pot fi problematice, deoarece vidul poate să nu evacueze eficient aerul prins în aceste zone moarte înainte ca metalul să le etanșeze. În mod similar, piesele cu miezuri interne care creează cavități complexe și segmentate pot îngreuna amplasarea unor aerisiri eficiente pentru vid, lăsând eventual buzunare izolate de gaz.







