
製造プロジェクトにおいてスクイーズ鋳造と高圧ダイカストのどちらを採用するかを決めるのは難しい場合があります。一見すると両者は似ているように見えるからです。 しかし、最終的な部品の品質やコスト、さらには熱処理の可否といった点では、両者には大きな違いがあります。
本ガイドでは、気孔(ポロシティ)、強度、熱処理、コスト、設計上の制約といった観点から、これら2つの製造工法を具体的に比較します。これにより、お客様の生産計画に最適な判断を下せるようになります。
結論:どちらを選ぶべきか?
高圧ダイカスト(HPDC)の選択 外観品質に関する厳しい公差が求められ、かつT6熱処理を必要としない、薄肉の部品(ハウジング、コネクタ、ヒートシンクなど)を大量生産する場合。
スクイズ鋳造の選択 高い疲労荷重に耐える必要があったり、耐圧試験に合格する必要があったり、あるいはT6熱処理が必要な部品の場合。ただし、優れた機械的特性を得るために、サイクルタイムが長くなることを許容できる必要があります。
まだ迷っていますか? 詳細を読み進めてご確認ください。
2つの鋳造プロセスの仕組み
各プロセスの仕組みは、内部品質からサイクルタイムに至るまで、後続のあらゆる工程に影響を及ぼします。 高圧ダイカストは射出圧力によって金型キャビティを急速に充填しますが、スクイズ鋳造は金属が凝固する間、持続的に圧力を加えます。
高圧ダイカストの特徴
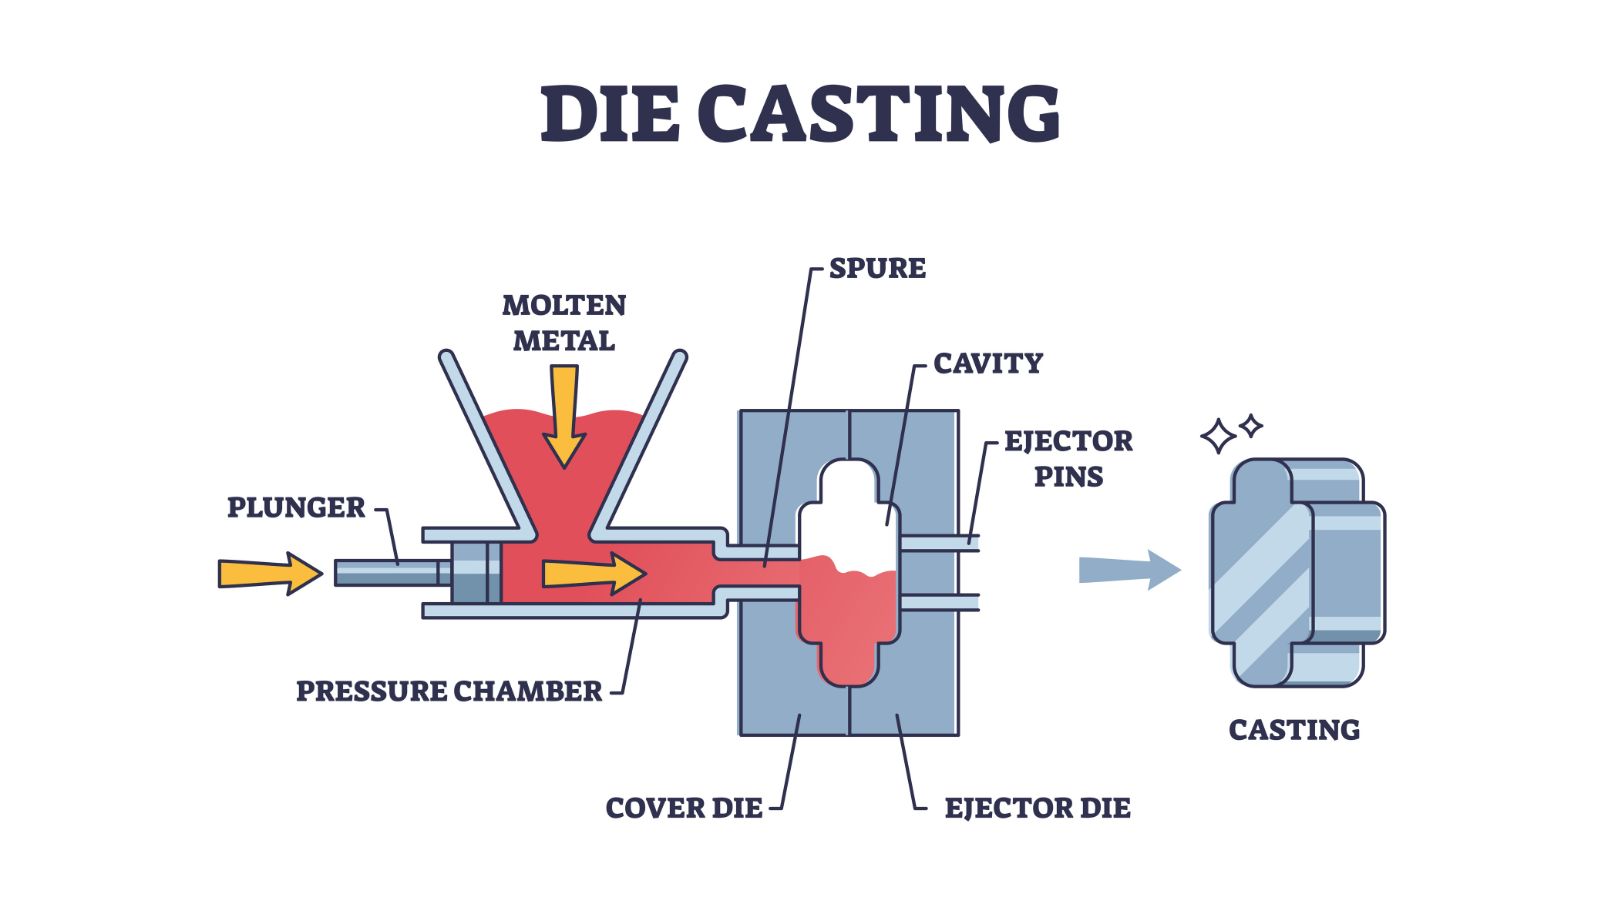
において 高圧ダイカストプロセス溶融金属は、ショットスリーブを介して高速で鋼製金型に射出されます。 射出圧力は、合金や部品の形状にもよりますが、通常10~175 MPaの範囲です。 金属はミリ秒単位で金型キャビティを充填するため、優れた寸法精度と微細な表面形状が得られます。
高速での射出には、乱流を誘発するというトレードオフがあります。 キャビティ内に空気やガスが巻き込まれ、金属の凝固後にそれらが内部の気孔(ポロシティ)となって残るのです。 射出時には圧力がかかりますが、スクイズ鋳造のように凝固段階を通じて制御された状態で圧力が維持されるわけではありません。
スクイズ鋳造の実際
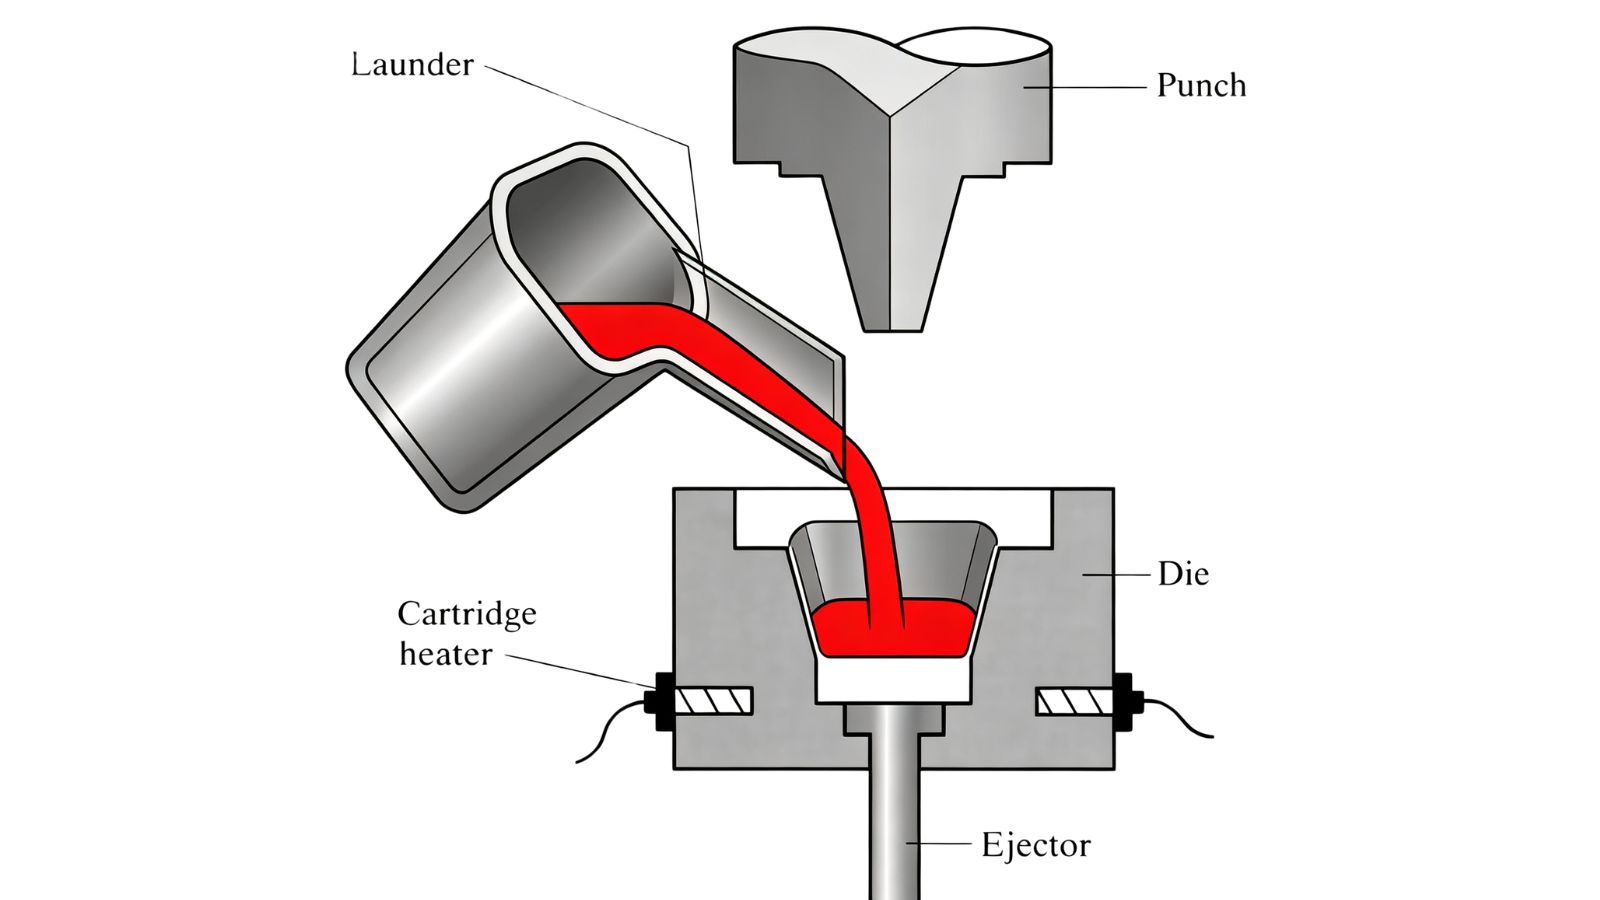
「溶湯鍛造」とも呼ばれるスクイズ鋳造は、開放された金型に溶融金属を注ぎ、油圧プレスで型を閉じて凝固中に圧力を加える工法です。 この「保圧(圧力を保持する)」工程こそが、従来のダイカストと異なる点です。 50~150 MPa程度の圧力を維持することで、金属の収縮に合わせて金型壁面へ金属を押し付け、収縮による気孔を低減させるとともに、微細な金属組織を形成します。
充填速度を抑えて制御することで、乱流ではなく層流での充填が可能になります。 空気の巻き込みが少なくなるため、より緻密で内部欠陥の少ない鋳物が得られます。
比較:スクイズ鋳造 vs. 高圧ダイカスト
| 比較項目 | 高圧ダイカスト (HPDC) | スクイズ鋳造(溶湯鍛造) |
|---|---|---|
| 充填速度 | 高速射出(乱流) | 低速・制御された充填(層流) |
| 加圧時間 | 射出工程中のみ加圧 | 凝固完了まで加圧を継続 |
| 内部気孔(ポロシティ) | ガス気孔や引け巣が多い | 気孔がほぼ皆無(緻密な組織) |
| T6熱処理への対応可否 | 不可(ブリスター発生のリスクあり) | 可能(ブリスターの発生なし) |
| 一般的な肉厚 | 薄肉化が可能(2mm未満) | 厚肉部が必要(5mm超) |
| 最適な用途 | 大量生産されるハウジング、ブラケット、筐体 | 構造部品、安全上重要な部品、または油圧関連部品 |
気孔(ポロシティ)、性能、および熱処理
内部の健全性は、これら2つのプロセスの最も重要な違いの一つです。 気孔の種類、分布、および程度は、金属の流動や凝固の過程によって大きく異なります。
ダイカストにおける気孔発生のメカニズム
高圧ダイカストでは、高速射出によって金型キャビティ内で乱流が発生します。 空気やガスは、外部へ排出される前に金属流に巻き込まれます。 金属が冷却されると、それらの気泡は「ガス気孔(ガスポロシティ)」として残り、部品全体に微小な空隙として分布します。 また、十分な圧力補填がないまま厚肉部が最後に冷却される箇所では、「引け巣(収縮気孔)」が発生することもあります。 その結果、外観品質が良好に見えても、構造的および耐圧的な完全性に影響を及ぼすような内部気孔が存在する部品となってしまいます。
これらの問題の検出および解決方法についての詳細は、以下の専門ガイドをご覧ください。 気孔の検出と防止 (ダイカストにおける)
スクイズ鋳造がもたらす品質向上
スクイズ鋳造では、凝固中に持続的な油圧をかけることで、形成されようとする収縮孔(引け巣)を押し潰します。 溶湯は金型表面に絶えず押し付けられるため、熱伝達が促進され、より微細で均一な結晶粒組織が形成されます。 また、溶湯をゆっくりと層流状態で充填させることで、初期段階でのガス巻き込みも防ぎます。 その結果、気孔率がほぼゼロの、緻密な鋳物が得られます。
製品へのメリット
非構造部品や外観部品の場合、標準的なダイカストの気孔率でも許容されることが一般的です。 しかし、耐圧部品や疲労荷重を受ける構造部品、あるいはX線検査やリークテスト(気密試験)に合格する必要がある部品においては、内部の健全性が極めて重要となります。
ここで重要になるのが 熱処理 です。
一般的な高圧ダイカスト製品には、通常T6熱処理を施すことができません。溶体化処理中に内部のガスが膨張し、ブリスター(表面の膨れ)を引き起こしてしまうためです。
一方、気孔率の低いスクイズ鋳造品であれば、ブリスターを生じさせることなくT6熱処理を施すことができ、処理後により高い強度を実現できます。
図面で熱処理後の機械的特性が規定されている場合、スクイズ鋳造の方がより適した基本プロセスとなります。
設計の自由度、形状、および主な用途
これら2つの工法は、部品の形状、肉厚、形状の複雑さに対してそれぞれ異なる制約を課します。 適切な工法は、設計上の実際の要件によって決まります。
薄肉部と厚肉構造部
高圧ダイカストは、薄肉部品の成形に適しています。 高い射出速度と圧力により、凝固が始まる前に溶融金属が微細な形状や薄肉部へと押し込まれます。 標準的な高圧ダイカストでは、2mm未満の肉厚も実現可能です。
スクイズ鋳造は、収縮(引け)が問題となりやすい厚肉部の成形に適しています。 スクイズ鋳造は射出速度が遅く圧力をかけて成形するプロセスであるため、極めて薄い肉厚部への充填は困難です。
複雑な形状とニアネットシェイプ(最終形状に近い成形)の可能性
高圧ダイカストは、アンダーカット、中子(コア)、複雑な外形形状を持つ部品をニアネットシェイプで製造するのに優れています。 金型の精度と射出速度により、微細なディテールを安定して再現できます。
スクイズ鋳造でもニアネットシェイプの部品を製造できますが、内部形状の複雑さに関しては制約が大きくなります。
どちらの工法も、砂型鋳造や金型鋳造(重力鋳造)に比べて二次加工を削減できますが、一般的に高圧ダイカストの方が、成形直後の寸法精度はより高くなります。
自動車および産業分野における一般的な用途
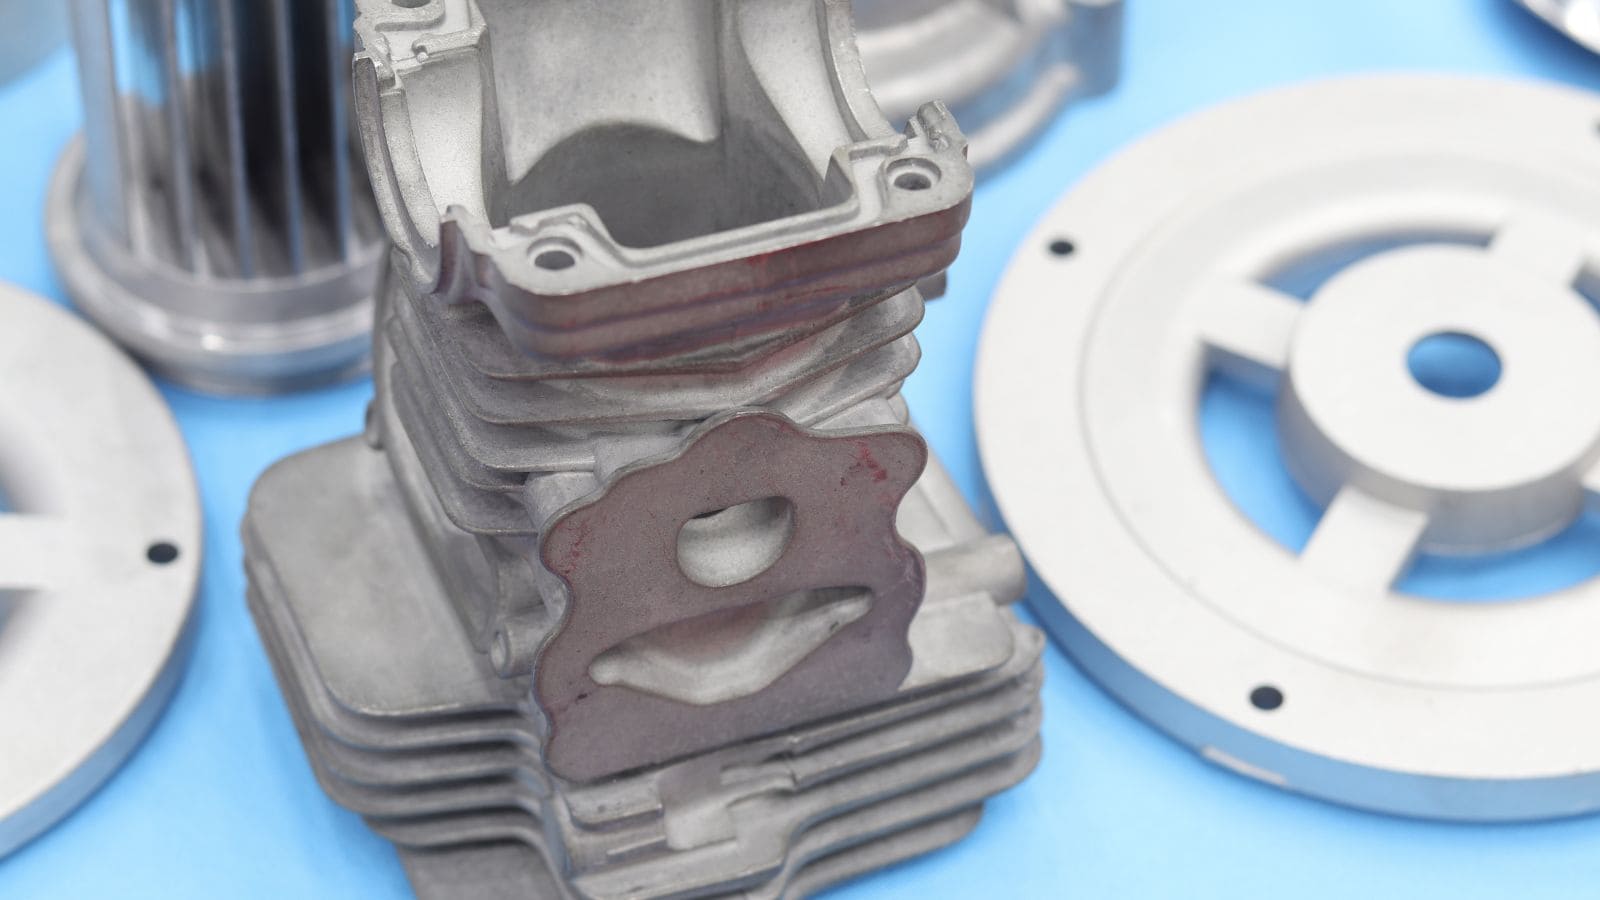
高圧ダイカストは、ヒートシンク、モーターハウジング、ブラケット、電子機器用筐体、トランスミッションハウジングなどの製造における標準的な工法です。これらは、 表面仕上げ、寸法精度、および生産量 が最も重視される部品です。
スクイズ鋳造は、以下のような用途に適しています。 機械的完全性(強度や信頼性) が重視される用途(ブレーキキャリパー、ステアリングナックル、コントロールアーム、油圧部品など)。 また、強度重量比や耐疲労性が求められる航空宇宙分野のアルミニウム合金・マグネシウム合金部品も、スクイズ鋳造の適用候補となります。
両鋳造法のコスト要因
製造プロセスの選定は、品質だけで決まるものではありません。 生産量、金型への投資額、サイクルタイムのすべてが、商業的な採算性に影響を及ぼします。
高圧ダイカスト(HPDC)の金型は 一般的に、初期費用が高くなります。 HPDCの金型には、高い射出圧力や長期間の連続生産に耐えうるよう、高級な金型鋼や精密な冷却水路加工が必要となるためです。
一方、スクイズ鋳造の金型は設計が単純で初期費用も抑えられますが、サイクルタイムが長くなるという点も考慮に入れる必要があります。
見落とされがちなコスト:スクイズ鋳造が常に最善とは限らない理由
一部のサプライヤーは、スクイズ鋳造を「優れた」プロセスとして推奨します。 しかし、彼らが必ずしも語らない真実があります。
-
サイクルタイムの長さ: スクイズ鋳造は1ショットあたり2~5分を要しますが、HPDCは30~120秒です。 大量生産においては、1時間あたりの生産個数が大幅に少なくなります。
-
金型の摩耗が激しい: 持続的な油圧負荷が金型に極度のストレスを与えるため、標準的なHPDC金型に比べて金型の寿命が短くなります。
-
部品単価が高くなる傾向: 年間生産量が5万個を超える場合、スクイーズ鋳造はサイクルタイムが長いため、HPDC(高圧ダイカスト)に比べて部品単価が30%~50%高くなることがよくあります。
そこで、率直なアドバイスをさせていただきます。もし部品が薄肉で、重量が2kg未満、かつT6熱処理を必要としないのであれば、経済的にも技術的にもダイカストが最適な選択肢です。 Moldieは大量生産のHPDCを専門としており、お客様の設計に対してスクイーズ鋳造が過剰な仕様(オーバースペック)になっていないかを見極めるお手伝いをいたします。
実用的な選定の指針
このブログの締めくくりとして、冒頭で述べた結論を、本記事で学んだ内容と照らし合わせながら、実用的な選定の指針としてまとめ直してみましょう。
高圧ダイカスト(HPDC)を選ぶべきケース:
-
年間生産量が多い場合(通常5万個以上)
-
部品が薄肉(2mm未満)または複雑な外形形状をしている場合
-
厳しい寸法公差や滑らかな表面仕上げが求められる場合
-
用途においてT6熱処理が不要な場合
-
A380やA383などのアルミニウム合金を使用する場合
-
代表的な部品:ハウジング、カバー、ブラケット、電子機器用筐体、ヒートシンク
HPDC(高圧ダイカスト)は、高速なサイクルタイム、安定した外観品質、そして大規模生産における優れたコスト効率を実現します。 大量生産を行うOEM/ODMプロジェクトにおいて、商業的にこれに勝る手法はほとんどありません。
スクイズ鋳造(Squeeze Casting)を選ぶべきケース:
-
部品に気密性試験やリークテストへの合格が求められる場合
-
高い繰り返し荷重や疲労応力がかかる用途である場合
-
最大の機械的特性を得るためにT6熱処理が必要な設計である場合
-
内部の緻密さ(密度)や構造的完全性が不可欠である場合
-
年間生産量が比較的少なく(5万個未満)、サイクルタイムの長さが許容できる場合
-
代表的な部品:ブレーキキャリパー、ステアリングナックル、コントロールアーム、油圧機器ボディ、航空宇宙関連部品
機械的信頼性が最優先される場合、サイクルタイムが長く、部品単価が高くなってもスクイズ鋳造を採用する価値があります。 形状によっては、スクイズ鋳造アルミニウム部品は鍛造品に匹敵する疲労強度を実現することもあります。
Moldieでデータに基づいた回答を入手
特定のプロジェクトや部品について専門家に相談したい場合は、ぜひMoldieにお任せください。 当社は、自動車、産業機器、電子機器などの分野にサービスを提供する、高圧ダイカスト専門の製造メーカーです。
Moldieは、CAD/CAM/CAEシミュレーションと自社での金型製造を組み合わせて対応します。 すべてのプロジェクトにおいて、三次元測定機(CMM)やX線検査を実施しています。 3Dファイルを送信して 見積もりを依頼する、お客様の部品に最適な製造プロセス選びを当社がサポートします!







