
ダイカスト用金型は、その名のとおり、ダイカスト工程で使う金型やダイを指します。適切に設計すれば、明瞭な形状、厳しい公差、安定したサイクルタイムを実現し、数十万回、ときには数百万回のショットに耐えます。
この記事では、Moldieがダイカスト用金型の要点を取り上げ、その作動の仕組み、金型ソリューション、ダイカスト技術に関係するその他の要素を詳しく解説します。
ダイカスト用金型とは?仕組みを解説
ダイカスト用金型は、二つ以上の部分で構成される、複雑で高強度の鋼製金型です。主な役割は、溶融金属に大きな圧力を加えて、最終形状に近い部品を成形することです。
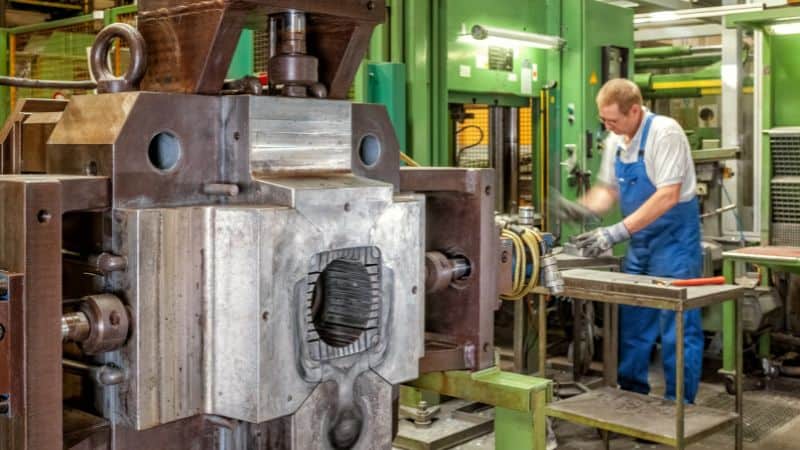
標準的なダイカスト金型は、次の二つの主要部分で構成されます:
- 固定型(固定側): ダイカストマシンの固定盤に取り付けられ、射出システムを備えます。射出システムは、ホットチャンバー方式ではグースネック、 ホットチャンバー、コールドチャンバー方式では射出スリーブです。
- 可動型(可動側): 可動盤に取り付けられ、サイクル後に凝固した鋳物を押し出すための離型システムを備えます。
ダイカストサイクルの主な四工程:
-
型締め: 射出圧力に耐えるため、金型の二つの部分を油圧で大きな力(多くの場合、数百~数千トン)で型締めします。
-
射出: 溶融金属を高速・高圧で金型キャビティへ射出します。次のセクションで詳しく説明するように、ここではホットチャンバー方式と コールドチャンバー 方式の違いが重要になります。
-
冷却: 金属はキャビティ内で凝固し、最終形状になります。金型には複雑な内部冷却回路が設けられ、水や油を循環させて凝固を制御し、厳しい熱サイクルを管理します。
-
取り出し: 型締めが開くと、可動側のエジェクタープレートが前進し、エジェクターピンで鋳物を押して金型から離型させます。
このサイクルは金型の寿命中、数秒ごとに繰り返されます。溶融金属による極端な熱応力、型締めや射出圧力による機械的応力、摩耗に金型がさらされます。金型の設計、材料、保全は、こうした過酷な環境に耐えられるよう最適化されます。
ダイカスト金型のカスタム設計
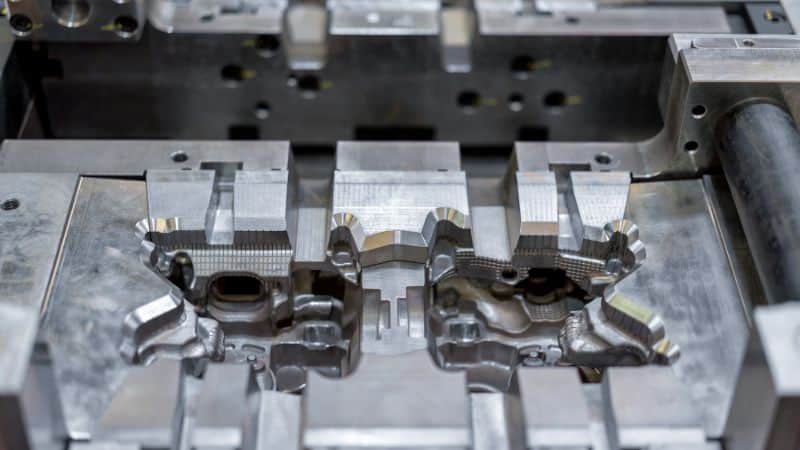
抜き勾配、曲率、肉厚
適切な 抜き勾配 を設けることは、スムーズな離型と長寿命化の第一歩です。最適な結果を得るには、外側の面に0.5~1.0度、内側のコアにはやや大きい1.0~2.0度の抜き勾配を設定します。表面にテクスチャがある場合は、離型時の製品の焼き付きを防ぐため、通常はさらに一度以上の勾配を追加する必要があります。
抜き勾配に加えて、 十分な大きさのフィレット を設けることも、部品の耐久性と品質に重要です。亜鉛では半径0.5~1.0 mm以上、アルミニウムでは1.0~2.0 mmのフィレットを使うと、鋭角を減らして応力を分散し、割れを防げます。また、溶融金属の流動性も改善します。
さらに、設計では 均一な肉厚を保ち、リブやボスを効果的に配置し、極端な薄肉部を避ける必要があります。特別な設備で成形できることが実証されている場合を除き、アルミニウムでは一般に0.8~1.0 mmを下回らないようにします。
公差と重要な基準面
部品の機能や測定に重要な、頑丈でアクセスしやすい面を使って、 明確なデータム基準 枠を設定します。形状、姿勢、位置を制御するために、 幾何公差(GD&T) を適用します。平面度、位置度、輪郭度などが該当します。このシステムで部品の機能上の限界を定義します。性能に影響しない面には緩い公差を認め、過剰な拘束を避けることで、性能を損なわず金型と製造を簡素化できます。
データムターゲットは、プローブで容易に測定できる、安定した鋳放しのパッド上に設けます。パーティングラインをまたいでターゲットを設定してはいけません。金型の半型間にわずかなずれがあると、測定誤差が生じ、基準枠の信頼性が損なわれます。
鋳放し公差は、機械加工後の公差より大きいことを覚えておきましょう。 機械加工代は重要な形状にだけ設定 し、シール面や軸受嵌合面などに限定して、その他の箇所は鋳放しのままにします。これにより二次加工を最小限にし、コストを抑えられます。
パーティング設計、スライドの削減、コスト
ダイカスト金型のコストと複雑さは、主にパーティングラインとスライド数で決まります。スライドを追加するたびに費用、保全作業、時間が大きく増えるため、設計では数を減らすことが重要です。形状を主パーティング面に合わせて配置し直すか、アンダーカットをなくすよう設計を変更できます。最善の方法は早期に連携し、 DFM解析を行うことです。スライドを統合し、リードタイムとコストを削減し、金型の耐久性を高められます。
テクスチャとロゴ
テクスチャやロゴを設計する際は、品質と耐久性を確保するための特別な配慮が必要です。テクスチャを付けると適切な離型に必要な抜き勾配が大きくなるため、ロゴを追加する際は必ず ロゴの正確な仕様をサプライヤーに確認してください。可能な限り、ロゴは重要でない非機能面に配置します。金型の擦れや摩耗を防ぐには、表面から浮き出させるより、凹ませて設けるのが適しています。
金型用鋼材と表面処理
一般的な金型用鋼材(H13、H11、マルエージング鋼)
- H13: アルミニウムダイカスト用の業界標準材で、高温強度、熱疲労抵抗、靭性に優れています。適切な熱処理と焼戻しは必須です。
- H11:靭性と耐熱衝撃性に優れますが、高温強度が低いため、アルミニウムダイカストの主要キャビティやコアにはH13ほど一般的に使用されません。
- マルエージング鋼:高強度と優れた機械加工性が求められるインサートや、積層造形とのハイブリッドインサートに適します。焼き付きを抑えるため、通常は表面改質と組み合わせます。
その他の一般的な鋼材には、亜鉛合金やマグネシウム合金向けのP20、エジェクターピンなど摩耗の大きい部品向けのD2のような高硬度鋼があります。
コーティング、窒化処理、表面改質
- 窒化処理:侵食や微小な焼き付きを防ぐ、硬く耐摩耗性のある拡散層を形成します。H13やH11に広く用いられます。
- PVD/CVDコーティング(TiN、CrN、AlCrNなど):溶湯の濡れを抑え、潤滑性を高め、焼き付きを抑制します。合金と使用温度に応じて選定します。
- 硬質クロム、ニッケル・ボロン、特殊な焼き付き防止めっき:ゲート部、高速の溶湯が衝突する領域、焼き付きやすいコアに施します。成否は表面処理の前処理と母材鋼の品質に左右されます。
熱疲労、焼き付き、侵食への耐性
- 熱疲労 は、急速な加熱と冷却が繰り返されることで金型表面にヒートチェック(熱疲労亀裂)が生じる現象です。対策の中心は、H13など熱疲労に強い金型用鋼材を使い、厳しい熱サイクルを管理するバランスの取れた冷却システムを設計することです。 生産前に金型を予熱することも、初期の熱衝撃を抑える重要な予防策です。
- 焼き付き:溶融合金が金型鋼に望ましくない形で付着する現象です。鋼材表面の局所温度が粘着しやすい温度域まで下がると悪化します。特殊コーティングや離型剤を使い、金型壁面温度を慎重に制御してこの温度域を避けることで対処できます。
- 侵食 は一般に、ゲート付近や流れが急に曲がる箇所など、高速の溶融金属が表面に衝突する部分に現れます。対策として衝突角度を緩やかにし、曲率を大きくします。重要な領域の表面を局所的に硬化すると、耐性を高められます。
金型の製作、試作、保全
金型製作の流れとリードタイム
一般的なダイカスト金型プログラムは、通常次の8段階で進みます:
初品、トライアウト、反復調整
初期サンプリングでは、充填状態、気孔、寸法安定性を検証します。ゲート寸法、ベント深さ、スプレー条件、ショット条件を調整していく必要があります。初品検査では、測定結果を図面のGD&Tに照らし合わせます。データに基づく反復調整、熱画像、キャビティ圧力の記録、真空度の確認により、勘に頼るより早く条件を収束できます。
予防保全、改修、修理
定期保全では、ベントの清掃、シャットオフ部の補修、離型部の摩耗確認、冷却配管継手の再装着などを行います。再窒化や局所溶接補修によって寿命を延ばせます。摩耗の激しいコアやゲート部には予備インサートを用意します。保全までのサイクル数や欠陥の種類を記録しましょう。金型の摩耗状態は、金型の状態を語ります。
よくある欠陥と対策
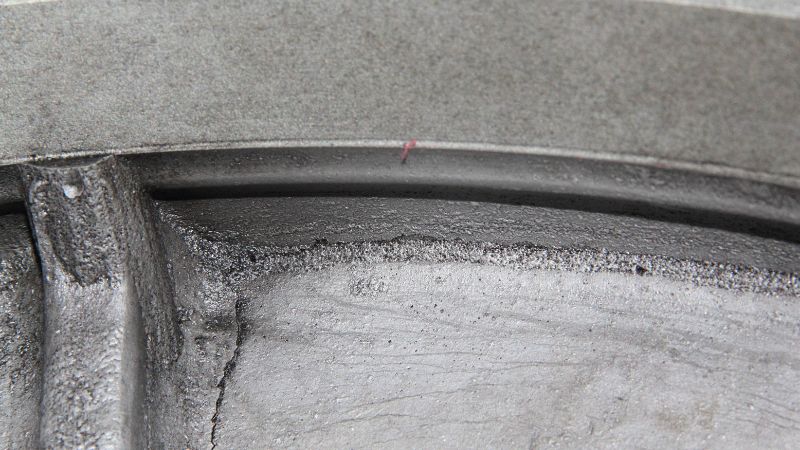
気孔、湯境、湯回り不良
- ガス気孔:ベントや真空を改善し、ゲート形状で乱流を抑え、金型温度を安定させます。気化物の巻き込みを避けるため、スプレーと潤滑の条件を調整します。
- 収縮気孔:局所的な肉厚を増すか、押湯・オーバーフローを追加します。ホットスポットで早期凝固しないよう、冷却条件を調整します。
- 湯境・湯回り不良:規定範囲内で溶湯温度と金型温度を上げ、ゲートを大きくするか位置を変えて、湯流れの先端が高温で途切れないようにします。
バリ、焼き付き、離型不良
- バリ:シャットオフ面を改善し、金型のロックを適正化し、型締力を確認します。過剰なスプレーが油圧によるくさび作用を起こす場合もあります。
- 焼き付き:鋼材表面温度を付着温度域より高くし、焼き付き防止コーティングを施し、潤滑剤の組成を調整します。ゲートの向きを変えて溶湯の直接衝突を減らします。
- 離型不良:抜き勾配を追加し、離型面を研磨し、エジェクターピンを再配置します。ボスが高い場合はエジェクタースリーブへの変更も検討します。
反りと寸法変動
- 反り:不均一な冷却と残留応力が原因です。冷却回路のバランスを取り、非対称部品にはコンフォーマル冷却回路を使い、凝固が徐々に進むよう工程条件を調整します。
- 寸法変動:長時間の生産で発生し、金型の熱膨張を示すことがあります。調整が難しい形状には、鋳造後の校正や対象部位の仕上げ加工を設計に組み込みます。
まとめ
ダイカスト用金型は、精密なエンジニアリングと戦略的な協業を通じて品質と効率を支える重要な投資です。 確立された金型製作工程 とDFMの豊富な経験を持つパートナーを選びましょう。この取り組みによって課題を安定生産へとつなげ、一貫した価値と競争優位性を実現できます。
よくある質問
部品の複雑さは、金型コストの上昇にどのようにつながりますか?サイズだけの問題ですか?
部品サイズは鋼材費に影響しますが、金型コストは材料の量だけでは決まりません。スライドが必要なアンダーカット、複雑なコア、厳しい公差の形状は、それぞれ設計時間、精密加工、将来の保全箇所を増やします。パーティングラインが明確で生産量が少ない単純な部品なら、より安価で信頼性の高い単一キャビティ金型で生産できることがあります。アンダーカットが多い部品では、キャビティ数にかかわらず複雑な多スライド金型が必要になります。
金型サンプリング/トライアウトで、将来の量産トラブルを予測する主な兆候は何ですか?
安定性に注目してください。温度や射出速度など、マシン条件をわずかに調整しただけで部品品質や欠陥が大きく変動する場合、金型設計が不安定な可能性があります。ほかにも、部品を安定して離型できない、初期ショットから焼き付きの兆候がある、良品を作れる広く安定した「工程ウィンドウ」を確立できない、といった兆候に注意してください。適格な金型は、条件変動に対して寛容で、再現性があるべきです。
複雑な形状に二次加工を使うため、より「単純な」金型を設計したほうが費用対効果が高いのはどのような場合ですか?
非常に深く細い穴、入口形状を損なえないねじ、極端に鋭い内角など、鋳造が非常に難しい、または高価になる形状では、この方法が有効なことがよくあります。ブロック状に鋳造してから二次工程で穴あけやタップ加工を行えば、金型内の壊れやすいコアピンにかかる費用や故障リスクを避けられます。部品ごとの加工費と、初期の金型の複雑さ・リスクとのトレードオフです。







