
EDM(放電加工)という用語は、主に型彫り放電加工とワイヤ放電加工という、高性能な二つの加工法を指します。どちらも制御された放電で金属を除去し、焼入れ材や導電性材料の加工に優れています。しかし実際には、対象となる形状、必要な工具、段取りや仕上げ上のトレードオフが異なります。
この記事では、型彫り放電加工とワイヤ放電加工の仕組み、用途、選定基準を分かりやすく比較します。EDM方式を決める前に、適切な加工法を選ぶためにお役立てください。
型彫り放電加工とワイヤ放電加工の仕組み
型彫り放電加工(ラムEDM)
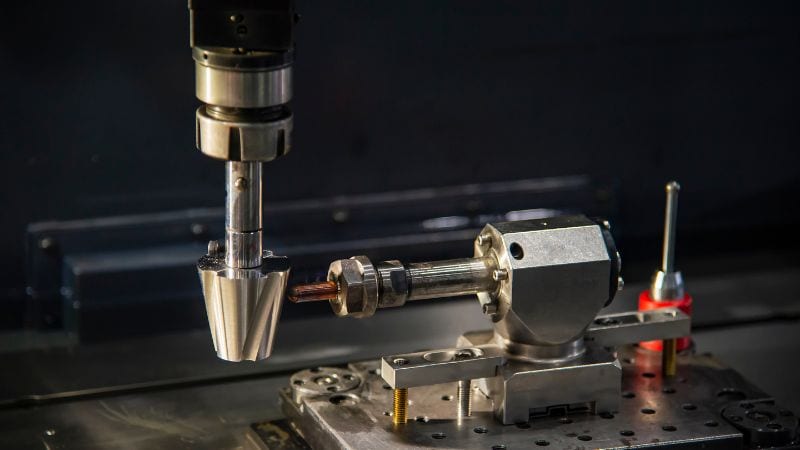
この工程では、通常グラファイトまたは銅製の成形電極を加工物へ沈めます。電極と部品を絶縁液に浸し、絶縁、冷却、侵食粒子の排出を行います。EDM工程中、電極と加工物の対向面で高速の放電が連続して発生し、電極形状を正確に転写するよう材料を侵食します。
型彫り放電加工は、金型キャビティ、ダイの細部、複雑な3D形状など、工具のたわみや到達性の悪さによりフライス加工が困難な止まり形状の製作に適しています。主なトレードオフは電極です。特注電極の設計と製作が必要で、荒加工用と仕上げ用に複数本を用意する場合もあり、段取り時間とコストが増えます。一方、焼入れ鋼などの難削材に深く高アスペクト比の形状を加工する場合、信頼できる唯一の方法となることもよくあります。
ワイヤ放電加工(ワイヤカット放電加工)
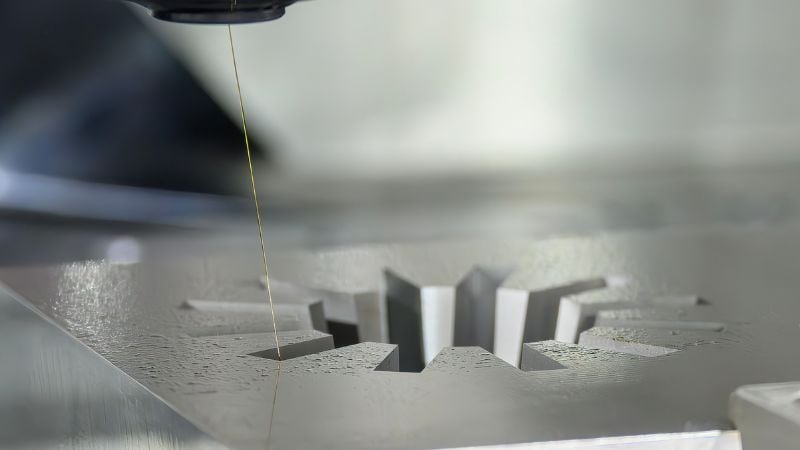
ワイヤ放電加工では、直径0.010”程度の細いワイヤを電極として連続供給します。金属ワイヤは主にX/Y平面上のプログラム経路に沿って移動し、上下のガイドを独立して動かすことでテーパーや複雑な輪郭を切断できます。ワイヤはリールから連続的に送られるため、常に新しい部分が切削を行い、安定した性能を保ちます。
この加工は貫通切断に限られるため、内部形状にはあらかじめスタート穴を開ける必要があります。プログラムが非常に速く、治具も簡単なため、パンチ、金型、精密な平板部品の製作や、板材から複雑形状を切り出す用途に適しています。優れた再現性と細かな表面仕上げを得られます。
型彫り放電加工とワイヤ放電加工の機械的な違い
| 特性 | 型彫り放電加工 | ワイヤ放電加工 |
| 形状とアクセス性 | 底のあるキャビティ、深いリブ、内部スプラインなどの止まり形状に優れます。貫通アクセスは不要です。 | 貫通切断に限られます。複雑な2D輪郭に適し、露出した端面またはスタート穴が必要です。 |
| 公差と仕上げ | 厳しい公差(±0.0002–0.001″)を実現可能 | 厳しい公差(±0.0001–0.0002″)を安定して維持し、複数回の仕上げパスによって高精度な仕上げを得られます。 |
| 主な利点 | 他の工具では到達できない複雑な3Dキャビティを製作できます。 | 段取りを最小限に抑え、2D輪郭を高精度に加工できます。「ワイヤ」工具は汎用性があります。 |
| 材料 | どちらの工程も、硬度に左右されず、焼入れ工具鋼、超硬合金、特殊合金など幅広い導電性材料を加工できます。 | |
最小コーナーRと細部
ワイヤ放電加工 は非常に小さな内角と細部を加工できます。主な制約はワイヤ径とコーナー制御です。極小のフィレットが必要な場合は、細いワイヤ(例:0.006–0.004 in)と複数回の仕上げパスを使用します。
型彫り放電加工では、最小形状は電極の形状と剛性に左右されます。先端を細くできますが、壊れやすく放電にも時間がかかります。鋭利なパンチ輪郭や繊細なスロットには、通常ワイヤ放電加工のほうがきれいに仕上がります。
抜き勾配、深さ、アスペクト比
型彫り放電加工 はさまざまな深さに対応できます。適切な洗浄と段階的な電極使用を前提に、高アスペクト比のリブ、深いポケット、抜き勾配がほとんどない高い壁面も一般的に加工できます。
ワイヤ放電加工 は、機械の最大Z軸移動量(加工物高さ)とアクセス性に制約されます。テーパー加工や高い断面の切断は可能ですが、極端に深い形状や貫通アクセスできない形状には対応できません。深く底のある形状には型彫り放電加工が適しています。
熱影響部、再凝固層、応力
どちらの工程でも、放電侵食によって薄い再凝固層と熱影響部が生じます。工具圧力がないため、一般に残留応力は最小限です。厳しい航空宇宙・医療仕様を満たすには、仕上げパス、最適化した加工条件、工程後の研磨またはエッチングによって再凝固層を減らせます。
ワイヤ放電加工と型彫り放電加工の速度・コストの違い
段取りと治具
ワイヤ放電加工 は段取り効率に優れます。部品を簡単に固定でき、プログラミングも容易です。注意点はアクセス性で、内部輪郭にはスタート穴が必要です。同一の2D形状をロット生産する場合、ワイヤ加工は非常に安定し経済的です。
型彫り放電加工では電極の使い方が段取りを大きく左右します。時間とコストは、電極の設計・加工・認定、および放電条件の確認にかかります。治具の自由度は高く、重要な点として、表面上の任意の位置から加工を開始できます。フライス加工が難しい深く複雑なキャビティでは、他の方法では現実的でない形状を作れるため、初期費用を回収できることがよくあります。
電極とワイヤの消耗
ワイヤ放電加工 ではワイヤを連続的に消費します。消耗品の費用は予測しやすく、切断長と板厚に応じて増減します。
型彫り放電加工 では電極を消耗し、形状によっては複数本必要になります。電極摩耗や仕上げパス用の電極複製が、加工費全体の大きな割合を占めることがあります。見積もりでは電極の本数と複雑さが重要な要因です。
自動化の可能性
最新のワイヤ・型彫りEDMには、工具交換装置、パレット式治具、信頼性の高い無人運転などの自動化機能があります。ワイヤ放電加工は、重ねた板やネスティング部品の無人加工に特に適しています。型彫り放電加工も、放電計画を検証すれば、複数の電極を順番待ちさせ、機内測定を行いながら無人運転できます。
それぞれの用途例
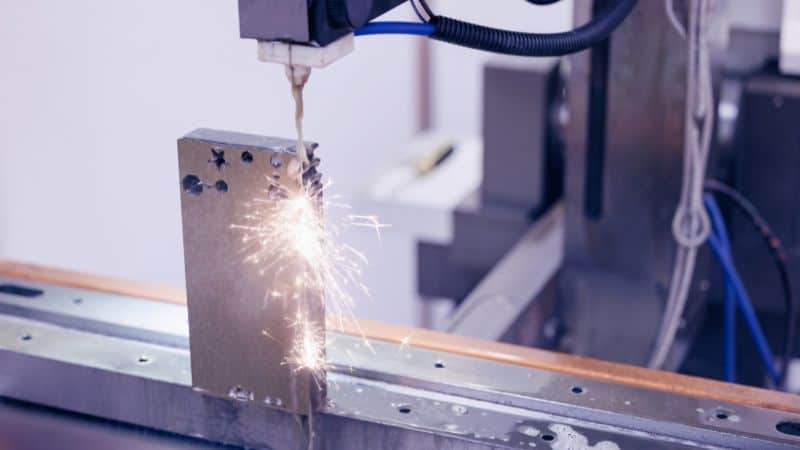
型彫り放電加工の用途
ダイカスト金型 のコアやキャビティ、エジェクターポケット、コンフォーマル形状、深いリブ、内部スプラインには型彫り放電加工が適しています。到達性、工具のたわみ、小さなRによって機械切削が危険または不可能な場合、硬質材のフライス加工を補完します。止まり形状、または深さが変化する本質的な3D形状には型彫り放電加工が必要な制御性を提供します。
ワイヤ放電加工の用途
ワイヤ放電加工は貫通輪郭に適しています。パンチや金型、歯車やスプロケット、手術器具のブランク、インサートの切り出し、板材からの精密な平板部品の切断などです。厳しい公差、ロット間の再現性、優れたエッジ品質が得られ、仕上げパス後はそのまま使える場合もよくあります。
統合ワークフロー
複雑な工具では、両方の方式を組み合わせると効果的な場合があります。たとえば、ワイヤ放電加工で内部スロットを荒加工したり、材料を大まかに除去して型彫り放電の時間を短縮したりできます。その後、型彫り放電加工で細かな3D形状や止まり形状を仕上げます。この複合手法はサイクルタイムと電極本数を減らし、全体の経済性を高めます。
実用的な選定チェックリスト
選定前に確認する質問
- 形状は貫通切断ですか、それとも止まりキャビティですか?
- 機能面に必要な公差と表面仕上げは何ですか?
- 材料、板厚または部品高さはどの程度ですか?
- 極めて小さな内Rや鋭角はありますか?
- 生産量と再現性の要件は何ですか?
- アクセス上の制約(スタート穴が必要か、外周端面がないか)はありますか?
EDMメーカーに提供する情報
- EDM形状を明記した3D CADデータ(GD&T付き2D図面も)
- 材料仕様と硬度・状態
- 部品の板厚/高さとテーパー要件
- 各面の目標公差と表面仕上げ指示
- 形状の目的:止まりキャビティか貫通切断か、最小R
- 数量、納期目標、無人運転または自動化の希望
まとめ:「より優れた」EDM方式はある?
単純に優劣を決めることはできません。より妥当な答えは「作業に適した工具を選ぶ」ことです。型彫り放電加工は複雑な3Dキャビティと止まり形状に優れ、ワイヤ放電加工は精密な貫通輪郭で他の方式に並ぶものがありません。最適な選択はさまざまな条件によって決まります。
よくある質問
コーティング、めっき、後処理との適合性に問題はありますか?
EDMで生じる薄い再凝固層は、コーティングやめっきの密着や拡散に影響する可能性があります。メーカーは 表面仕上げ (仕上げ放電や軽い研削・研磨など)で除去または最小化できます。後工程に熱処理を予定している場合は事前に伝えてください。再凝固層や軟化との不整合を避けるため、メーカーが放電条件を調整したり、熱処理後にEDMを行う計画にしたりする場合があります。
ワイヤ放電加工でワイヤが切れる一般的な原因と対策は何ですか?
断線には、不適切な洗浄、材料断面に対して過大な放電エネルギー、ワイヤ張力やガイドの位置ずれ、材料中の研磨性介在物、急なコーナー加工など、多くの原因が考えられます。
ワイヤ切れを防ぐため、メーカーは洗浄経路の最適化、重要形状付近での低エネルギーパス、複数回加工、剛性の高い治具固定などを採用します。
EDM加工で壊れやすい薄肉部品はどのように固定すべきですか?
分割式の支持具、犠牲バックプレート、荷重を分散するソフトクランプ、段階的な切削方法(低エネルギーでの荒加工など)を使用します。非常に薄い部品や壊れやすい部品では、変形を抑え加工を可能にするため、キャリアプレートへの接着や積み重ね・ネスティングをメーカーから提案されることがあります。







