
Quando acquistano servizi di pressofusione ad alta pressione dell’alluminio, gli acquirenti OEM necessitano di più di una panoramica di base sul processo. Le domande reali sono se la HPDC può rispettare gli obiettivi di costo, sostenere i volumi annuali, garantire qualità stabile dei componenti e giustificare l’investimento nelle attrezzature.
Questa guida si concentra sugli aspetti più importanti per i team di ingegneria e acquisti: applicazioni più adatte alla HPDC, vantaggi, effetti della scelta di leghe e macchinari sulle prestazioni e informazioni necessarie ai fornitori per formulare preventivi accurati.
Perché la HPDC è la scelta predefinita per componenti in alluminio ad alto volume
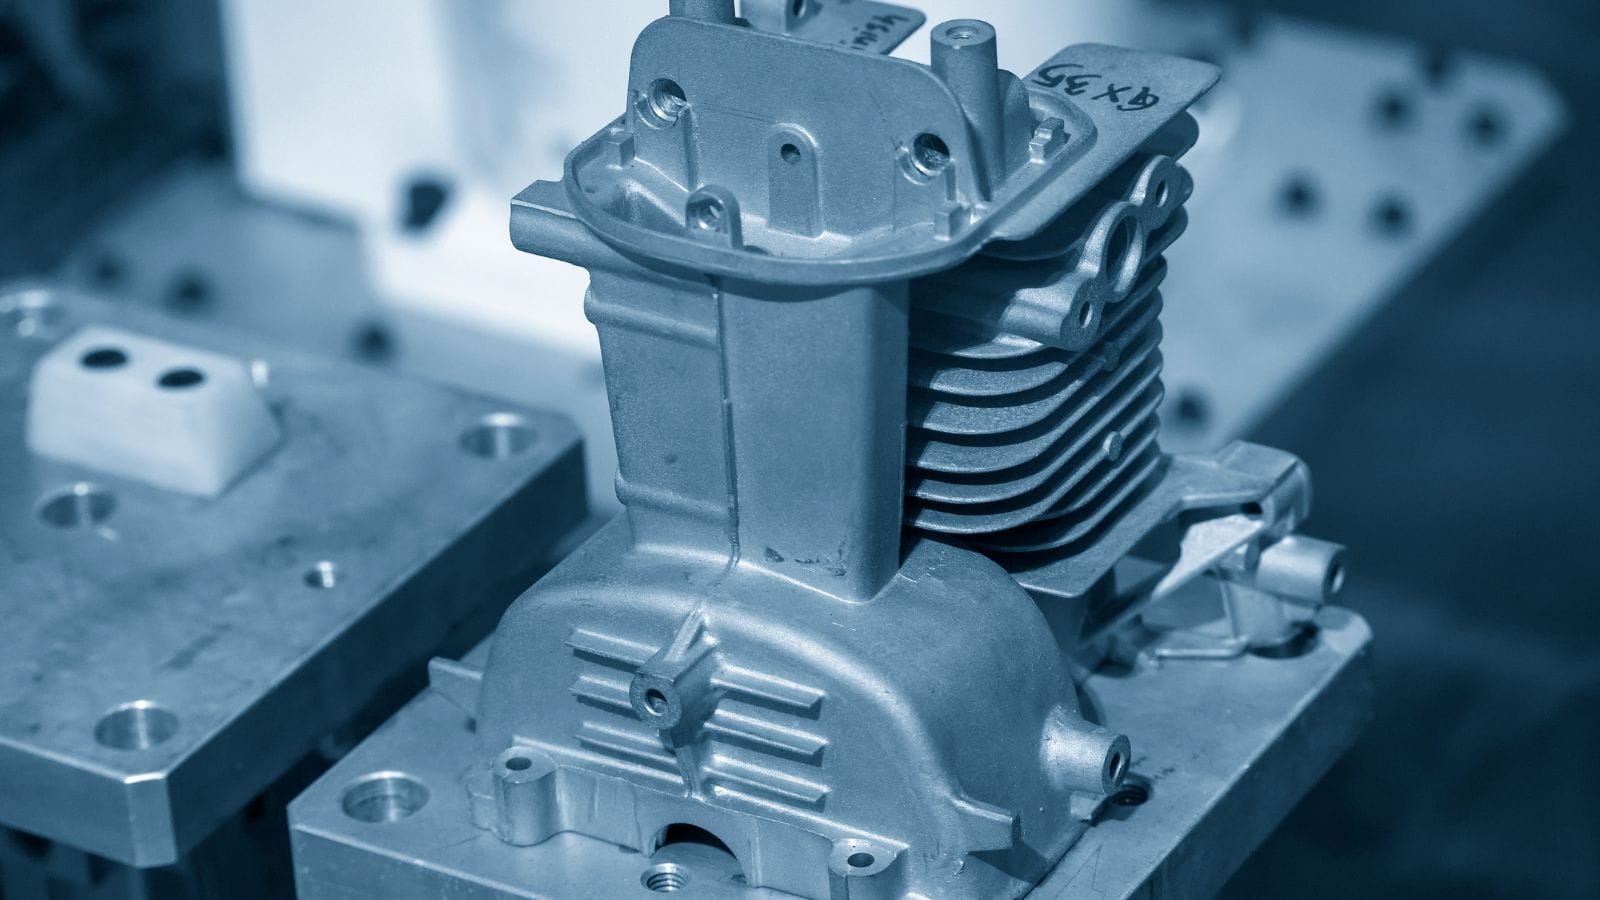
La pressofusione ad alta pressione consiste nello spingere metallo fuso in una cavità d’acciaio temprato mediante una pressione elevatissima. Poiché la cavità si riempie ad alta velocità, il metallo solidifica in pochi secondi. Questo ciclo estremamente rapido aumenta notevolmente la capacità produttiva della pressofusione, rendendola lo standard per i programmi di produzione ripetibile e ad alta produttività.
Per le applicazioni industriali, l’alluminio colato offre un eccellente rapporto resistenza/peso, precisione dimensionale uniforme e finitura superficiale di alta qualità.
La convenienza economica della HPDC aumenta sensibilmente nelle vere produzioni ad alto volume, in genere decine di migliaia di unità all’anno. A questi volumi, il ciclo rapido ammortizza rapidamente l’investimento iniziale nelle attrezzature.
Applicazioni della HPDC dell’alluminio nei diversi settori
Poiché consente geometrie complesse, pareti sottili e tempi ciclo brevi, la pressofusione ad alta pressione dell’alluminio è particolarmente comune nei settori con grandi volumi produttivi ed esigenze di uniformità dimensionale.
Applicazioni della pressofusione dell’alluminio nel settore automobilistico
Nel settore automobilistico, la HPDC viene spesso utilizzata per alloggiamenti di trasmissioni, coperture motore, staffe, corpi pompa, supporti strutturali e diversi componenti leggeri per involucri. La spinta verso veicoli più leggeri ed elettrificati ha aumentato ulteriormente l’importanza della pressofusione dell’alluminio, in particolare per i componenti dei veicoli elettrici che richiedono sia resistenza sia dissipazione del calore.
Componenti pressofusi in alluminio per l’industria
Per attrezzature e macchinari industriali, le applicazioni comuni includono corpi valvola, componenti per compressori, alloggiamenti per riduttori, componenti idraulici e involucri per sistemi di controllo. Questi componenti beneficiano spesso dell’equilibrio offerto dall’alluminio tra resistenza alla corrosione, lavorabilità e riduzione del peso.
Componenti HPDC in alluminio per elettronica ed elettricità
Nell’elettronica di consumo e nelle applicazioni elettriche, la HPDC dell’alluminio è spesso utilizzata per dissipatori, alloggiamenti per illuminazione LED e motori, corpi connettore e involucri protettivi. Il processo è adatto a componenti che richiedono buona conducibilità termica, dimensioni stabili e superfici pulite per rivestimento o finitura.
Altri esempi comuni includono involucri per telecomunicazioni, componenti per elettrodomestici, custodie per utensili elettrici e involucri per apparecchiature medicali. In pratica, i prodotti più adatti combinano in genere complessità medio-alta e volumi annuali sufficienti a giustificare attrezzature dedicate.
Vantaggi principali della pressofusione ad alta pressione dell’alluminio
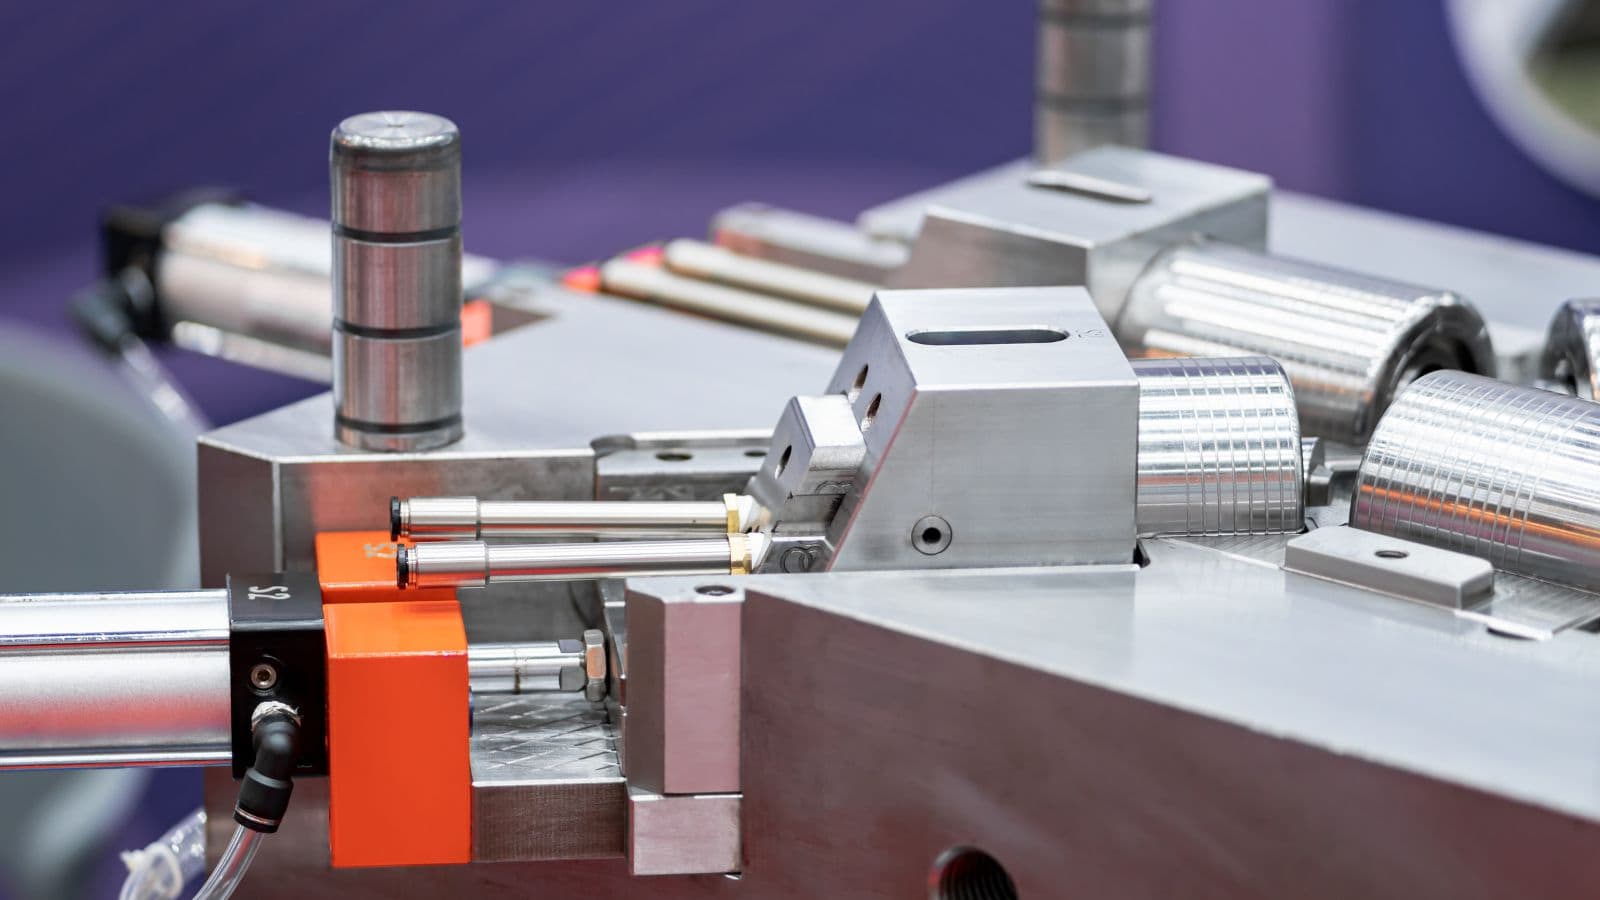
La pressofusione ad alta pressione dell’alluminio offre diversi vantaggi pratici agli OEM e ai team acquisti, soprattutto nella progettazione per programmi produttivi ad alto volume:
- Consolidamento dei componenti ed efficienza progettuale: La HPDC può integrare geometrie complesse, incluse pareti sottili, nervature, bossoli e caratteristiche di montaggio, in un unico getto. Ciò riduce sensibilmente il numero di componenti e semplifica l’assemblaggio successivo.
- Scalabilità per programmi di lungo periodo: Dopo la convalida dello stampo in acciaio, la HPDC offre una produzione rapida e ripetibile. Questa uniformità riduce il costo unitario e minimizza i rischi della catena di fornitura per i lotti di grandi dimensioni.
- Prestazioni strutturali leggere: L’alluminio offre un eccellente rapporto resistenza/peso e rappresenta una scelta fondamentale per applicazioni automobilistiche e industriali che puntano a ridurre la massa complessiva del sistema senza sacrificare la durata.
- Eccellente conducibilità termica ed elettrica: L’alluminio dissipa il calore in modo molto efficace, rendendo la HPDC il processo preferito per dissipatori, alloggiamenti motore e involucri elettronici.
- Resistenza alla corrosione intrinseca: Molte leghe di alluminio per pressofusione resistono naturalmente alla corrosione e assicurano prestazioni affidabili in ambienti operativi difficili, senza richiedere sempre rivestimenti protettivi pesanti.
- Riduzione delle operazioni secondarie: Grazie a forme prossime a quelle finali e a buone finiture superficiali allo stato di colata, la HPDC riduce al minimo la necessità di lavorazioni estese, saldature o fissaggi successivi.
Pressofusione a camera fredda e scelta della lega di alluminio
A causa dell’elevato punto di fusione dell’alluminio, la maggior parte della pressofusione dell’alluminio utilizza macchine acamera fredda, diverse da quelle impiegate per metalli a temperatura di fusione più bassa come lo zinco. Quando valutate fornitori multi-materiale, verificate che i loro impianti di colata siano ottimizzati specificamente per la produzione dell’alluminio a camera fredda.
Nella scelta della lega, gli acquirenti dovrebbero evitare di inseguire semplicemente il valore di resistenza alla trazione più elevato indicato nella scheda tecnica. La lega ottimale per la pressofusione è quella che riempie in modo affidabile la cavità specifica dello stampo, si lavora meccanicamente in modo prevedibile e resiste all’ambiente d’uso finale.
Per geometrie a parete sottile o complesse in cui l’estetica è importante, privilegiate leghe note per l’elevata capacità di riempimento e la stabilità dimensionale.
Al contrario, se il componente ha una funzione strutturale o opera in ambienti corrosivi, date priorità alla durata del materiale e alla compatibilità con i rivestimenti.
Per ulteriori informazioni sulle leghe di alluminio comuni per pressofusione, consultate il nostro articolo sulle leghe di alluminio per pressofusione.
Fattori fondamentali che determinano la qualità del processo di colata
I difetti produttivi nella pressofusione derivano di solito da variabili di processo controllabili che gli acquirenti dovrebbero valutare. I fornitori affidabili gestiscono la qualità attraverso tre meccanismi principali:
- Dinamica del flusso del metallo: La progettazione strategica di attacchi, canali, sfiati e pozzetti di sfioro determina se l’alluminio riempie lo stampo in modo pulito o presenta aria intrappolata e porosità.
- Controllo preciso dell’iniezione: Il profilo di iniezione della macchina, comprese le curve di velocità e la temporizzazione dell’intensificazione della pressione, deve essere programmato con precisione.
- Stabilità termica: La temperatura dello stampo deve rimanere rigorosamente controllata. Derive termiche possono causare deformazioni dimensionali e tassi di difetto imprevedibili anche se tutte le altre variabili restano costanti.
Quando valutare metodi produttivi alternativi
Pur essendo potente, la HPDC non è una soluzione universale. Se i volumi annuali sono bassi, il costo elevato degli stampi in acciaio incide negativamente sul ritorno sull’investimento (ROI); in questi casi, colata in sabbia o lavorazione CNC possono essere scelte commercialmente migliori.
Inoltre, se un componente richiede tenuta alla pressione estrema, la HPDC può incontrare difficoltà a causa della porosità interna. Con requisiti così rigorosi, gli OEM dovrebbero valutare processi alternativi come colata con compressione o pressofusione a bassa pressione (LPDC).
In generale, la HPDC è preferita per produzioni ad alto volume, geometrie a parete sottile e tempi ciclo rapidi, mentre la LPDC può essere presa in considerazione per componenti che richiedono riempimento più controllato e caratteristiche specifiche di qualità interna.
Ottimizzare la RFQ per ottenere un preventivo accurato
Per evitare scambi di comunicazioni interminabili e ottenere un preventivo preciso, gli OEM devono fornire in anticipo dati completi. Una richiesta di preventivo (RFQ) affidabile deve includere:
- Un file STEP 3D della geometria del componente.
- Disegni 2D con quote e tolleranze critiche per la qualità (CTQ) evidenziate.
- Proiezioni accurate dei volumi annuali (fondamentali per pianificare la durata degli stampi).
- Requisiti specifici di finitura, rivestimento o lavorazione meccanica.
- Eventuali requisiti di prova di tenuta o soglie di pressione.
Queste informazioni consentono al fornitore di valutare con precisione la complessità del componente, progettare un riempimento adeguato della cavità e proporre attrezzature in grado di sostenere l’aumento dei volumi produttivi.
Pronti a far crescere il vostro programma di pressofusione dell’alluminio?
Per garantire una produzione affidabile e ad alta capacità di pressofusione dell’alluminio serve un partner produttivo con capacità comprovate, controlli qualità rigorosi e attrezzature adeguate ai volumi richiesti.
Dal 2008, Moldie fornisce stampi e prodotti pressofusi di precisione agli OEM. Ecco perché i team di ingegneria e acquisti si affidano a noi per programmi in alluminio ad alto volume:
- Capacità di colata per impieghi gravosi: Dotati di 10 macchine per pressofusione a camera fredda, da 180T fino a 2500T.
- Lavorazioni CNC complete: Oltre 30 centri di lavorazione CNC e torni interni garantiscono tolleranze ristrette e operazioni secondarie affidabili.
- Finitura superficiale chiavi in mano: Trattamenti completi dopo la colata in un’unica sede, tra cui sbavatura, sabbiatura, verniciatura a polvere, galvanica e verniciatura elettroforetica.
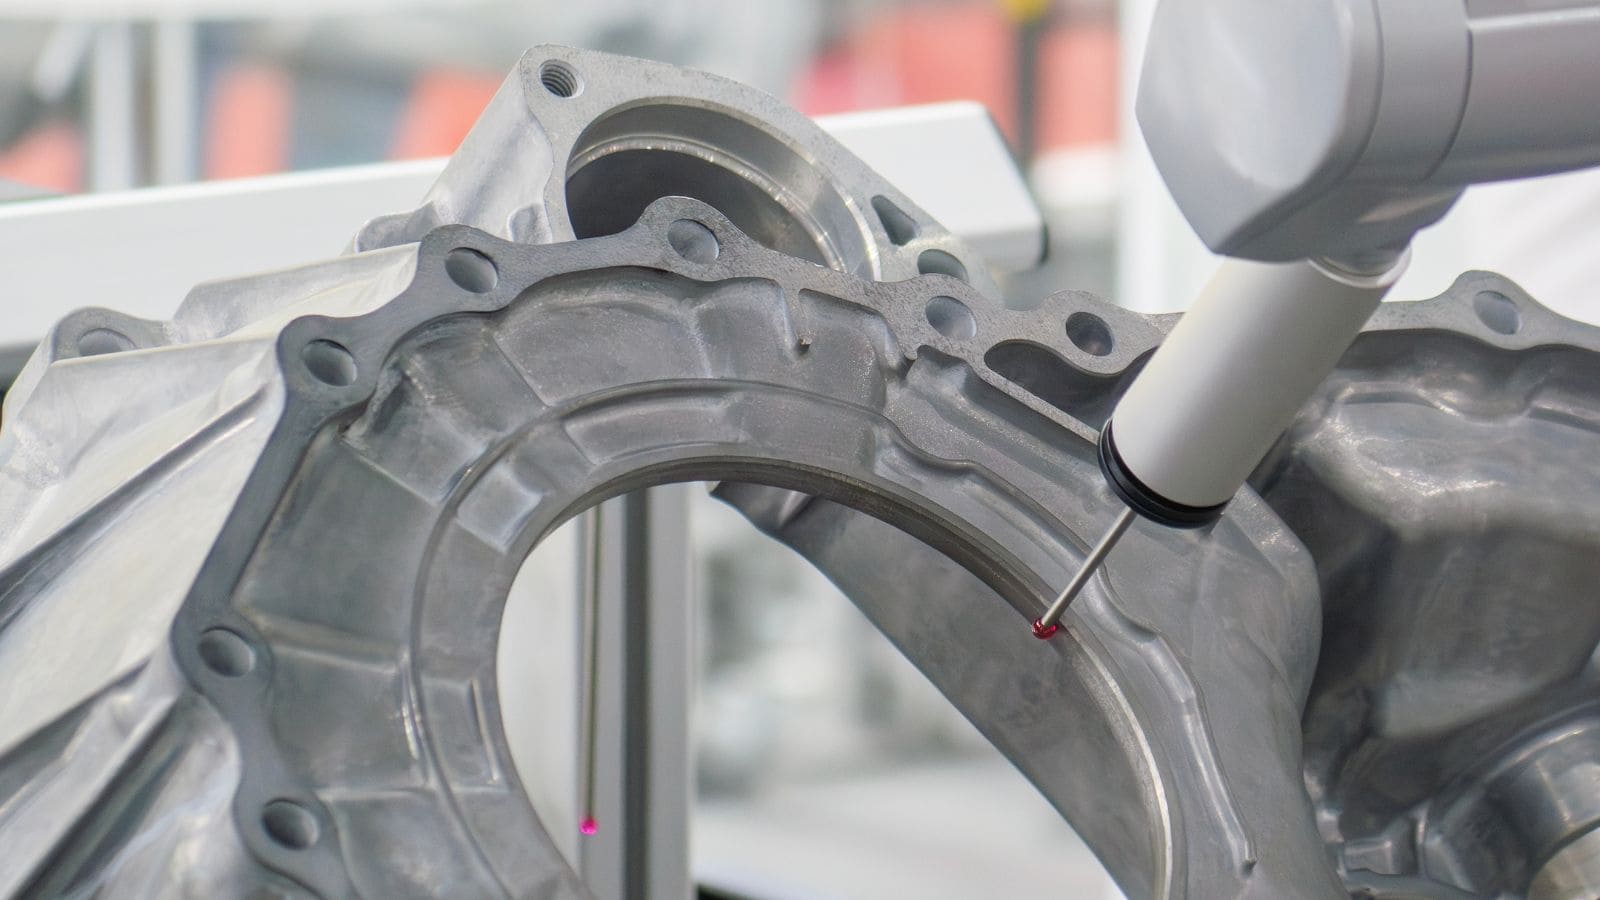
- Prove rigorose interne: Verifiche qualità avanzate con CMM per la precisione dimensionale, spettrometri per la composizione precisa delle leghe e camere a nebbia salina per le prove di corrosione.
- Ingegneria completa: Dalla traduzione dei disegni alla progettazione e produzione degli stampi fino alla produzione di massa, il nostro team di ingegneri garantisce un’integrazione fluida delle vostre specifiche.
Che abbiate bisogno di consulenza sulla scelta della lega, sulla progettazione dello stampo o di un preventivo accurato per il prossimo programma, il nostro team di ingegneria è pronto a esaminare il progetto. Visitate moldiecasting.com oggi per inviare la vostra RFQ e iniziare a realizzare componenti migliori.
Domande frequenti (FAQ)
Qual è il volume produttivo ideale per la pressofusione ad alta pressione (HPDC)?
La HPDC è progettata specificamente per la produzione ad alto volume. Poiché l’investimento iniziale negli stampi in acciaio temprato è significativo, è generalmente consigliata per produzioni di almeno 10.000 unità all’anno.
A questi volumi elevati, il ciclo rapido della HPDC ammortizza velocemente i costi delle attrezzature e riduce notevolmente il prezzo per componente. Per volumi inferiori, lavorazione CNC o colata in sabbia possono offrire un ritorno sull’investimento migliore.
Quanto dura in genere uno stampo per pressofusione dell’alluminio?
La durata di uno stampo per pressofusione dipende molto dalla lega specifica colata, dalla complessità della geometria del componente e dalla capacità del fornitore di gestire la stabilità termica durante la produzione.
In media, uno stampo in acciaio ben mantenuto per HPDC dell’alluminio può produrre tra 50.000 e 100.000 iniezioni prima di richiedere una revisione importante o la sostituzione.
I componenti pressofusi in alluminio possono essere completamente a tenuta?
Sì, ma occorre una progettazione precisa. Poiché la HPDC inietta metallo fuso a velocità molto elevate, una lieve porosità interna dovuta all’aria intrappolata è una caratteristica naturale del processo.
Se il componente deve garantire tenuta alla pressione o alle perdite, i fornitori possono riuscirci ottimizzando progettazione degli attacchi e sfiati, utilizzando pressofusione assistita dal vuoto oppure applicando un’impregnazione dopo la colata per sigillare la microporosità. Indicate sempre chiaramente i requisiti di tenuta e pressione nella RFQ.







