
La porosità dovuta a gas intrappolati o al ritiro durante la solidificazione compromette l’integrità dei pezzi pressofusi. Tuttavia, grazie ai moderni strumenti di rilevamento e diagnosi della porosità, i produttori trasformano questi difetti di porosità in dati utili, che permettono di quantificare i rischi, individuare rimedi convenienti e, in definitiva, garantire efficienza e qualità dei getti.
Metodi di rilevamento della porosità nella pressofusione
Il rilevamento accurato della porosità assicura durata, tenuta e integrità dimensionale dei componenti pressofusi. Gli ingegneri si affidano a diversi metodi di controllo non distruttivo (NDT) per individuare e valutare vuoti interni e superficiali senza danneggiare i pezzi. Il metodo più adatto dipende dal materiale del getto, dallo spessore delle pareti, dalla posizione dei difetti e dal livello di qualità richiesto.
Ispezione a raggi X e controllo radiografico (RT)

L’ispezione a raggi X e il controllo radiografico (RT) rilevano i vuoti interni facendo attraversare il getto dai raggi X o gamma. Le zone metalliche più dense assorbono più radiazioni rispetto ai pori pieni d’aria, generando contrasti in scala di grigi su una pellicola o su un rilevatore digitale.
Gli ingegneri possono osservare direttamente nell’immagine distribuzione, dimensione e forma della porosità. Questa chiarezza visiva rende la RT utile per i getti pressofusi in alluminio e zinco, poiché la porosità interna da gas incide notevolmente sulla tenuta e sulla resistenza.
Vantaggi:
- Rileva con precisione difetti interni e nascosti.
- Crea una registrazione permanente delle immagini per la tracciabilità.
- È adatta a componenti con forme complesse o pareti spesse.
Controllo a ultrasuoni (UT) e a correnti indotte (ET)

Il controllo a ultrasuoni (UT) introduce onde ultrasonore ad alta frequenza nel getto. Quando l’onda incontra un poro o una variazione di densità, una parte dell’energia viene riflessa. Misurando il tempo e l’ampiezza dell’eco, i tecnici individuano e dimensionano i difetti interni. L’UT è efficace nelle sezioni più spesse e fornisce rapidamente misure quantitative.
Il controllo a correnti indotte (ET) si basa sull’induzione elettromagnetica. Una bobina attraversata da corrente alternata genera correnti parassite nello strato superficiale del getto. Porosità o cricche le perturbano, producendo variazioni misurabili del segnale. L’ET è rapido e utile per materiali non ferrosi conduttivi come le leghe di alluminio e rame.
| Metodo | Ideale per | Punti di forza | Limiti principali |
|---|---|---|---|
| UT | Porosità interna o prossima alla superficie | Elevata profondità di penetrazione e buona sensibilità | Richiede tecnici esperti e una superficie liscia |
| ET | Difetti prossimi alla superficie | Rapido, senza contatto e sicuro | Limitato ai materiali conduttivi e a una ridotta profondità |
Tomografia computerizzata (scansione CT)
La tomografia computerizzata (CT) o la scansione CT industriale fornisce un’immagine tridimensionale del volume interno. Diverse proiezioni radiografiche vengono ricostruite digitalmente per mostrare dimensione, distribuzione e posizione esatte dei pori.
La CT è più precisa della RT 2D ed è quindi ideale per componenti di precisione e di alto valore, come alloggiamenti automobilistici o getti aerospaziali. Consente inoltre di misurare con precisione la percentuale volumetrica dei pori e di mapparne la posizione negli studi di ispezione della porosità.
La scansione di pezzi grandi può tuttavia richiedere molto tempo. Gli ingegneri la riservano spesso all’analisi dei prototipi, alla convalida del processo o alle indagini sulle cause alla radice, quando altri metodi NDT non sono sufficienti.
Ispezione visiva e controllo della porosità superficiale
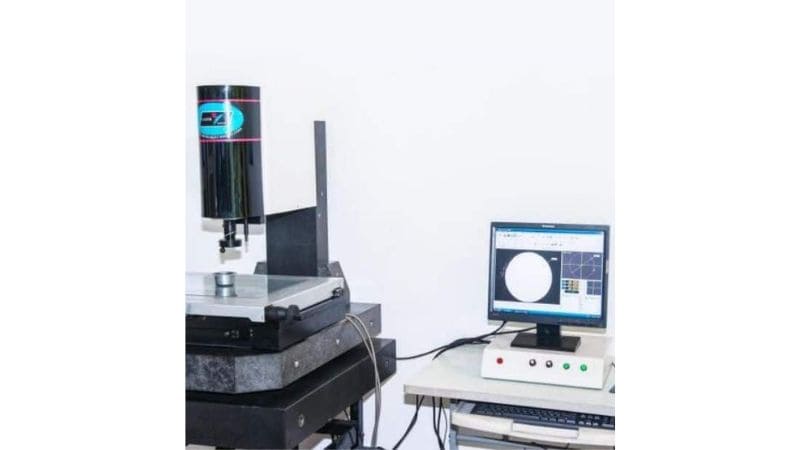
L’ispezione visiva resta il metodo più semplice e immediato per verificare la porosità. I tecnici esaminano la superficie del getto con un’illuminazione adeguata, talvolta usando lenti d’ingrandimento o telecamere ottiche, per individuare pori aperti, bolle o vaiolature.
Per i pori più piccoli, il controllo con liquidi penetranti (PT) o un contrasto cromatico possono migliorarne la visibilità facendo affiorare i difetti sulla superficie. Questo metodo è rapido, economico e adatto a grandi volumi di produzione quando non è necessaria un’analisi interna approfondita.
I controlli superficiali sono efficaci per individuare percorsi di perdita, difetti di lavorazione o problemi di adesione del rivestimento. Non rilevano però i vuoti chiusi; per una copertura completa del rilevamento della porosità, i produttori li combinano spesso con altri metodi di controllo.
Valutazione e classificazione della porosità
Una valutazione accurata della porosità consente di stabilire se un getto in lega di alluminio soddisfa i requisiti strutturali, di tenuta e funzionali. Dimensione, distribuzione e frequenza dei pori incidono direttamente sulla resistenza meccanica e sulla tenuta all’aria, mentre simulazioni basate sui dati e norme di riferimento assicurano la costanza tra i lotti di produzione.
Norme di classificazione della porosità
La classificazione della porosità definisce limiti misurabili per i difetti accettabili nei getti pressofusi. Norme come ISO e ASTM classificano i getti in lega di alluminio in base a dimensione, densità e posizione dei pori. Questi livelli guidano i criteri di accettazione sia per i controlli visivi sia per quelli non distruttivi.
Analisi quantitativa: dimensione e distribuzione dei pori
L’analisi quantitativa delle prestazioni del getto si basa sull’esame della dimensione dei pori e della loro distribuzione spaziale. Micropori fini inferiori a 0.1 mm possono non indebolire la struttura, ma ridurre l’efficacia della tenuta nei componenti idraulici o del motore.
I tecnici calcolano spesso la percentuale di porosità come rapporto tra l’area dei pori e l’area totale della sezione trasversale. Anche piccoli gruppi di pori vicino a zone sottoposte a sollecitazioni critiche possono ridurre la resistenza a fatica. Nei getti pressofusi in alluminio è preferibile una distribuzione uniforme di pori fini rispetto a pochi vuoti isolati e grandi.
La mappatura spaziale o la ricostruzione 3D individuano le zone in cui i difetti si concentrano: vicino agli attacchi, alle pareti spesse o ai nodi di raffreddamento. Questi risultati aiutano gli ingegneri a regolare pressione d’iniezione, sfiato e velocità di raffreddamento per ridurre l’intrappolamento locale dei gas.
Analisi statistica e simulazione
L’analisi statistica e gli strumenti di simulazione aiutano a prevedere gli andamenti della porosità prima della produzione finale. Gli ingegneri utilizzano studi di regressione e correlazione per collegare parametri di processo come temperatura del metallo fuso, velocità di iniezione e livello di vuoto alla probabilità che si formi porosità.
I modelli di simulazione computerizzata della colata, soprattutto per le leghe di alluminio, stimano il rischio di difetti visualizzando l’intrappolamento dell’aria e il ritiro durante la solidificazione. I modelli convalidati vengono confrontati con i risultati dei controlli CT o a ultrasuoni per migliorarne la precisione.
I dati raccolti da cicli di produzione ripetuti alimentano carte di controllo o indici di capacità del processo (Cpk). Quando le statistiche mostrano un aumento del numero di pori, i parametri vengono regolati di conseguenza. Questo ciclo di feedback assicura una qualità costante e aiuta i produttori a rispettare gli standard qualitativi interni ed esterni.
Rimedi alla porosità e trattamenti successivi
La correzione della porosità nei pezzi pressofusi comporta spesso la sigillatura dei vuoti microscopici, il miglioramento della densità superficiale e la verifica dell’integrità del materiale in condizioni di pressione controllata. Questi trattamenti migliorano le prestazioni del pezzo, riducono le perdite e rafforzano i componenti soggetti a sollecitazioni meccaniche o termiche.
Impregnazione sottovuoto e sigillatura a pressione
L’impregnazione sottovuoto sigilla la microporosità che attraversa la sezione del pezzo. Il processo utilizza una camera a vuoto per estrarre l’aria intrappolata nei pori, quindi vi introduce un sigillante a bassa viscosità, in genere una resina polimerica. Dopo la polimerizzazione, i pori sigillati formano una barriera continua che impedisce la fuoriuscita di fluidi o gas.
Questa tecnica è particolarmente utile per i getti pressofusi in alluminio e magnesio impiegati nei motori o nei componenti idraulici. Un vantaggio importante è che mantiene la precisione dimensionale del getto migliorandone al contempo la tenuta alla pressione. Molti produttori eseguono poi una prova di pressione per confermare l’integrità della sigillatura.
| Fase | Operazione | Scopo |
|---|---|---|
| 1 | Ciclo sottovuoto | Rimuove l’aria dai pori interni |
| 2 | Impregnazione | Introduce la resina sigillante |
| 3 | Polimerizzazione | Indurisce la resina creando una sigillatura permanente |
| 4 | Prova di pressione | Verifica l’assenza di perdite |
Un’impregnazione efficace migliora l’affidabilità del componente, soprattutto nelle applicazioni che richiedono il contenimento prolungato di fluidi.
Finitura superficiale e anodizzazione

La finitura superficiale migliora l’aspetto e le prestazioni funzionali, riducendo al contempo il rischio di corrosione. L’anodizzazione—comune per i getti pressofusi in alluminio—forma uno strato controllato di ossido che aumenta la durezza e la resistenza all’usura.
Prima dell’anodizzazione, la superficie deve essere pulita e levigata per rimuovere i contaminanti e chiudere i pori poco profondi. Tecniche come la lucidatura meccanica o la sabbiatura abrasiva possono migliorare l’adesione del rivestimento.
Se dopo la fusione rimane porosità, l’anodizzazione può mettere in evidenza i difetti invece di nasconderli. Per evitarlo, spesso si effettua l’impregnazione prima dell’anodizzazione, così da garantire la sigillatura superficiale. Il componente finito offre maggiore resistenza alla corrosione, uniformità estetica e una vita utile più lunga.
I comuni metodi di finitura superficiale includono:
- Anodizzazione: Rivestimento di ossido per la resistenza alla corrosione
- Elettrolucidatura: Rimuove le asperità per ottenere finiture più lisce
- Verniciatura a polvere: Aggiunge strati protettivi e decorativi
Pressatura isostatica a caldo (HIP) e controllo qualità
La pressatura isostatica a caldo (HIP) rimuove la porosità interna applicando alta pressione del gas e temperatura in modo uniforme intorno al getto. In queste condizioni, gli atomi di metallo diffondono attraverso le pareti dei pori, chiudendo i vuoti interni senza fondere il pezzo. Il processo aumenta la densità e la resistenza meccanica, risultando ideale per componenti aerospaziali o automobilistici critici.
La HIP avviene all’interno di un recipiente in pressione, utilizzando un gas inerte a temperature elevate (inferiori al punto di fusione della lega) e pressioni isostatiche. Spesso è seguita da controlli non distruttivi per confermare l’eliminazione dei pori e rilevare eventuali difetti strutturali.
Come ottenere un controllo affidabile della porosità in produzione
Un eccellente controllo della porosità è un vantaggio competitivo che ogni produttore attento alla qualità dovrebbe perseguire. Per questo noi di Moldie miglioriamo qualità e precisione dei prodotti grazie a attrezzature avanzate e team esperti nel settore della pressofusione. Contattateci oggi per ottenere pezzi più leggeri, resistenti e tolleranti ai difetti!
Domande frequenti (FAQ)
In che modo la porosità influisce sulla riciclabilità o sull’efficienza dei costi dei componenti pressofusi?
La porosità di per sé non ostacola la riciclabilità dei rottami metallici. Tuttavia, una porosità significativa comporta il rifiuto e lo scarto dei pezzi, aumentando il consumo energetico complessivo e il costo per ogni pezzo utilizzabile. Rilevare e prevenire efficacemente la porosità è quindi fondamentale per migliorare l’efficienza dei materiali e favorire una produzione economicamente sostenibile.
L’impregnazione sottovuoto influisce sul peso o sulla lavorabilità di un pezzo?
L’aumento di peso dovuto alle resine d’impregnazione è in genere trascurabile. Per quanto riguarda la lavorabilità, il sigillante correttamente polimerizzato all’interno dei pori generalmente non ostacola le lavorazioni. Anzi, può impedire ai fluidi da taglio di rimanere intrappolati nei vuoti e prolungare la vita dell’utensile creando una struttura del materiale più uniforme.
Qual è il metodo di rilevamento della porosità più rapido per le linee di produzione?
Per lo screening ad alta velocità dei difetti superficiali su materiali conduttivi, come l’alluminio, il controllo a correnti indotte (ET) è spesso il più rapido. Per il controllo volumetrico, i sistemi radiografici automatizzati possono fornire riscontri rapidi. La scelta dipende dal fatto che la criticità principale riguardi difetti superficiali o interni.
È possibile eliminare completamente la porosità nella pressofusione?
È difficile eliminare completamente la porosità nella pressofusione standard. L’obiettivo dell’ottimizzazione del processo è ridurla e controllarla entro livelli accettabili, definiti in base alla funzione del pezzo. Tecniche come la pressofusione assistita dal vuoto e il trattamento HIP successivo alla fusione vengono utilizzate per ottenere una porosità prossima allo zero nelle applicazioni più impegnative.







