
A nyomásos öntőszerszám – ahogy a neve is sugallja – magában foglalja az öntési folyamat során használt formákat és szerszámokat. A megfelelő tervezés éles részleteket, szoros tűréshatárokat és stabil ciklusidőket eredményez, akár több százezer vagy millió öntési ciklus során is.
Ebben a cikkben a Moldie szakemberei összefoglalják a nyomásos öntőszerszámokkal kapcsolatos legfontosabb tudnivalókat, és segítenek jobban megérteni a működési mechanizmust, a szerszámozási megoldásokat, valamint az öntéstechnológia egyéb releváns tényezőit.
Mi az a nyomásos öntőszerszám, és hogyan működik?
Lényegét tekintve a nyomásos öntőszerszám egy összetett, nagy szilárdságú acélból készült forma, amely két vagy több félből áll. Elsődleges feladata, hogy a megolvadt fémet hatalmas nyomás alatt a végleges formájú alkatrésszé alakítsa.
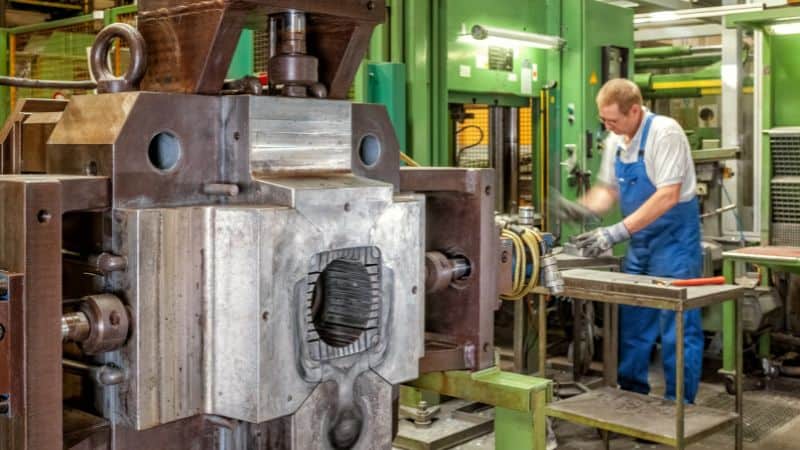
A szabványos nyomásos öntőszerszám két fő félből áll:
- Fix szerszámfél (rögzített oldal): Ez a fél az öntőgép rögzített lapjára van szerelve, és tartalmazza a befecskendező rendszert – legyen szó akár a hattyúnyakról (a melegkamrás) vagy az öntőhüvelyről (hidegkamrás eljárás esetén).
- Kidobó szerszámfél (mozgó fél): Ez a fél a mozgó lapra van rögzítve, és magában foglalja a kidobórendszert, amely a ciklus végén kinyomja a megszilárdult öntvényt.
A nyomásos öntési ciklus négy fő lépése:
-
Összehúzatás (szerszámzárás): A szerszám két felét hidraulikusan, hatalmas erővel (gyakran több száz vagy ezer tonnás erővel) szorítják össze, hogy ellenálljanak a befecskendezés nagy nyomásának.
-
Befecskendezés: Az olvadt fémet nagy sebességgel és nyomással fecskendezik be a szerszámüregbe. Itt válik döntő fontosságúvá a különbség a melegkamrás és a hidegkamrás rendszerek között, amint azt a következő szakasz részletezi.
-
Hűtés: A fém megszilárdul az üregben, és felveszi végső alakját. A szerszám bonyolult belső hűtőcsatornákkal rendelkezik, amelyekben víz vagy olaj kering; ezek szabályozzák a dermedési folyamatot és kezelik a szélsőséges hőciklusokat.
-
Kidobás: A szerszámzárás old, és a mozgó félben lévő kidobólap előremozog, a kidobótüskéket az öntvénynek nyomva, hogy kiszabadítsa azt a szerszámból.
Ez a ciklus a szerszám teljes élettartama alatt néhány másodpercenként megismétlődik, így a szerszámot szélsőséges hőterhelés (az olvadt fém miatt), mechanikai igénybevétel (az összehúzatási és befecskendezési nyomás miatt) és koptató hatás éri. A szerszám kialakítását, anyagait és karbantartását úgy optimalizálják, hogy ellenálljon ennek a zord környezetnek.
Egyedi öntőforma-tervezés nyomásos öntőszerszámokhoz
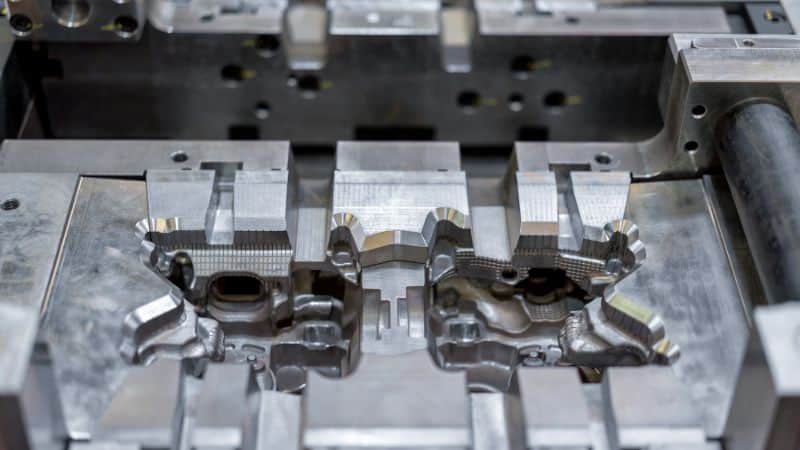
Kioldási szög, lekerekítések és falvastagság
Alkalmazás Megfelelő kiemelési dőlésszög Ez az első lépés a tiszta kiemelés és a hosszabb élettartam felé. Az optimális eredmény érdekében alkalmazzon 0,5–1,0 fokos dőlésszöget a külső felületeken, és kissé meredekebb, 1,0–2,0 fokos szöget a belső magokon. Emellett, ha a felület texturált, még nagyobb dőlésszögre – jellemzően további egy fokra vagy többre – van szükség a textúra figyelembevételéhez és annak megakadályozásához, hogy az alkatrész a kiemelés során beszoruljon.
A dőlésszögeken túl kulcsfontosságú a bőséges lekerekítések alkalmazása az alkatrész tartóssága és minősége szempontjából. A cink esetében legalább 0,5–1,0 mm-es, alumíniumnál pedig 1,0–2,0 mm-es sugarú lekerekítések használata segít a feszültség eloszlásában, és az éles sarkok kiküszöbölésével megelőzi a repedezést. Ez az eljárás az olvadt fém áramlását is javítja.
Továbbá a tervezés során biztosítani kell az egyenletes falvastagságot, alkalmazzon célszerűen elhelyezett bordákat és rögzítőkiemelkedéseket, és kerülje a rendkívül vékony falakat. Alumíniumnál általában maradjon 0,8–1,0 mm felett, kivéve, ha az adott eljárásról igazoltan tudható, hogy a vékonyabb falakat is kezeli.
Tűrések és kritikus vonatkoztatási pontok
Határozzon meg egy egyértelmű vonatkoztatási rendszert olyan stabil, hozzáférhető felületek felhasználásával, amelyek kritikus fontosságúak az alkatrész működése és mérése szempontjából. Alkalmazás Geometriai méretezés és tűrésmegadás (GD&T) az alak, a tájolás és a helyzet – például a síklapúság, a pozíció és a profil – szabályozására. Ez a rendszer határozza meg az alkatrész funkcionális határait. Kerülje a terv túlzott korlátozását azáltal, hogy lazább tűréseket enged meg a nem kritikus felületeken; ez egyszerűsíti a szerszámozást és a gyártást anélkül, hogy befolyásolná a teljesítményt.
A bázispontokat (datum targets) stabil, öntött állapotú felületeken kell elhelyezni, amelyek könnyen hozzáférhetők a mérőfejek számára. Soha ne jelöljön ki bázispontot az osztósíkon átnyúlóan, mivel a szerszámfelek közötti csekély eltolódás mérési hibákat okozhat, és veszélyeztetheti a vonatkoztatási rendszert.
Ne feledje, hogy az öntött állapotú tűrések tágabbak, mint a megmunkált felületekéi. Csak a kritikus elemeknél alkalmazzon megmunkálási ráhagyást, például tömítőfelületeknél vagy csapágyillesztéseknél, a többi területet pedig hagyja öntött állapotban. Ez minimalizálja az utólagos műveleteket és csökkenti a költségeket.
Osztási stratégia, csúszkák minimalizálása és költségek
A nyomásos öntőszerszámok költségét és összetettségét elsősorban az osztósík és a csúszkák száma határozza meg. Mivel minden egyes csúszka jelentős többletköltséggel, karbantartási igénnyel és időráfordítással jár, kulcsfontosságú tervezési cél ezek minimalizálása. Ez elérhető az elemek fő osztósíkhoz igazításával vagy olyan áttervezéssel, amely megszünteti az alámetszéseket. A legjobb megközelítés a korai együttműködés és a DFM-elemzés (gyárthatósági elemzés), amely lehetővé teszi a csúszkák számának csökkentését, a gyártási átfutási idők rövidítését, a költségek mérséklését és a szerszám élettartamának növelését.
Felületi textúrák és logók
A textúrák és logók tervezése speciális lépéseket igényel a minőség és a tartósság biztosítása érdekében. Bármilyen textúra alkalmazása nagyobb kiemelési szögeket (dőlésszögeket) igényel a megfelelő kiszedés érdekében, ezért mindig egyeztessen a beszállítóval a pontos előírásokról logók elhelyezésekor. A logókat lehetőség szerint nem kritikus, nem funkcionális felületeken célszerű elhelyezni. Előnyösebb, ha a felületbe süllyesztik őket, ahelyett, hogy kiemelkednének abból; ezzel megelőzhető a szerszám kopása és sérülése.
Szerszámacél anyagok és felületkezelések
Gyakori szerszámacélok (H13, H11, maraging acélok)
- H13: Az iparágban széles körben alkalmazott alapanyag alumínium nyomásos öntéshez; jó melegszilárdsággal, hőfáradással szembeni ellenállással és szívóssággal rendelkezik. A megfelelő hőkezelés és megeresztés elengedhetetlen.
- H11: Jó szívósságot és hősokk-ellenállást biztosít, ám alumínium nyomásos öntésnél – a fő üregek és magok esetében – ritkábban használják a H13-nál, alacsonyabb melegszilárdsága miatt.
- Maraging acélok: Hasznosak olyan betétekhez, amelyek nagy szilárdságot és kiváló megmunkálhatóságot igényelnek, vagy hibrid, additív gyártással készült betétek esetében; jellemzően felületkezeléssel kombinálják őket az anyagösszeolvadás (tapadás) mérséklése érdekében.
Egyéb gyakori acélfajták közé tartozik a cink- és magnéziumötvözetekhez használt P20, valamint a nagy keménységű acélok – például a D2 –, amelyeket kidobótüskék és egyéb, nagy kopásnak kitett alkatrészek gyártásához alkalmaznak.
Bevonatok, nitridálás és felülettechnológia
- Nitridálás: Kemény, kopásálló diffúziós réteget hoz létre, amely ellenáll az eróziónak és a mikrohegesedésnek. Széles körben alkalmazzák H13/H11 acélokon.
- PVD/CVD bevonatok (pl. TiN, CrN, AlCrN): Csökkenti a nedvesedést, javítja a kenőképességet és mérsékli a ráhegedést (forrasztódást). A választás az ötvözettől és az üzemi hőmérséklettől függ.
- Keménykróm, nikkel-bór és speciális, ráhegedésgátló bevonatok: Beömlőnyílásoknál, nagy sebességű fémbeáramlási zónákban és a tapadásra hajlamos magokon alkalmazzák. A siker a felület-előkészítéstől és az alapacél minőségétől függ.
Hőfáradással, ráhegedéssel és erózióval szembeni ellenállás
- Hőfáradás A szerszámfelületen repedezés (ún. hőrepedés) formájában jelentkezik, amelyet a gyors, ciklikus melegedés és hűlés okoz. A megelőzés fő módszerei közé tartozik a nagy hőfáradási ellenállású szerszámacélok (pl. H13) alkalmazása, valamint a kiegyensúlyozott hűtőrendszerek tervezése a szélsőséges hőciklusok kezelésére. A gyártás előtti szerszám-előmelegítés kritikus fontosságú megelőző intézkedés a kezdeti hősokk csökkentése érdekében.
- Ráhegedés, azaz az olvadt ötvözet nemkívánatos tapadása a szerszámacélhoz; a jelenség súlyosbodik, ha a helyi acélhőmérséklet egy „tapadós” tartományba süllyed. Ez speciális bevonatokkal, formaleválasztó szerekkel, valamint a szerszámfal hőmérsékletének gondos szabályozásával – a kritikus tartomány elkerülése érdekében – ellensúlyozható.
- Erózió Jellemzően a beömlőnyílások közelében vagy éles áramlási irányváltásoknál jelentkezik, ahol a nagy sebességű olvadt fém nekiütközik a felületnek. Ennek kiküszöbölésére lágyítani kell a becsapódási szögeket, növelni a lekerekítési sugarakat, a kritikus zónák felületei pedig a nagyobb ellenállás érdekében helyileg edzhetők.
Szerszámok készítése, próbázása és karbantartása
Szerszámkészítési munkafolyamat és átfutási idők
Egy tipikus nyomásos öntőszerszám-projekt általában 8 lépésből áll:
Első minta, próbák és iterációk
A kezdeti mintavétel során ellenőrzik a kitöltést, a porozitást és a méretstabilitást. Számítani kell a beömlőméretek, a légtelenítő csatornák mélysége, a formaleválasztó-permetezési paraméterek és a lövetparaméterek módosítására (iterációjára). Az első minta ellenőrzése során a mért eredményeket összevetik a rajzon szereplő GD&T (méret- és alakpontossági) előírásokkal. Az adatalapú folyamatok, a hőkamerás vizsgálat, a fészeknyomás-görbék és a vákuumszintek segítenek a gyorsabb optimalizálásban, szemben a találgatáson alapuló módszerekkel.
Megelőző karbantartás, felújítás és javítás
A rutinszerű megelőző karbantartás magában foglalja a légtelenítők tisztítását, a zárófelületek felújítását, a kidobórendszer kopásának ellenőrzését és a hűtőcsatlakozók újbóli rögzítését. Az újranitridálás és a ponthegesztéses javítások meghosszabbítják az élettartamot. Alkalmazzunk tartalékbetét-stratégiát a nagy kopásnak kitett magok és beömlőterületek esetében. Kövessük nyomon a karbantartások közötti ciklusszámot és a hibatípusokat: a szerszámok a kopási mintázataikon keresztül „beszélnek”.
Gyakori hibák és megoldások
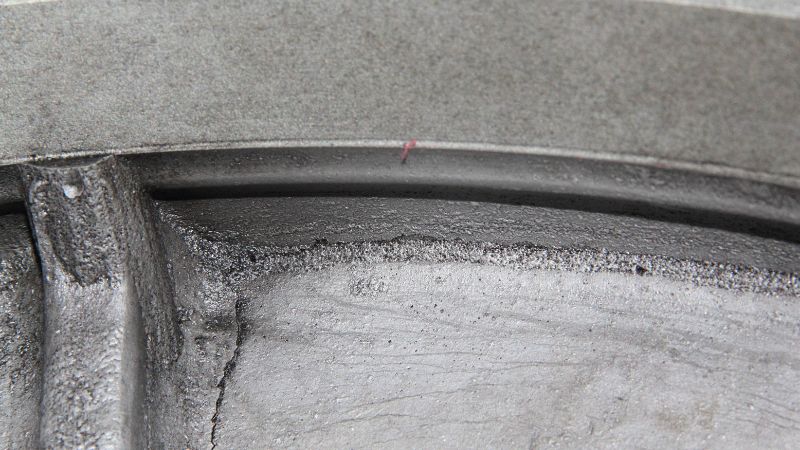
Porozitás, hidegfolyás és hiányos kitöltés
- Gázporozitás: Javítsuk a légtelenítést/vákuumot, csökkentsük a turbulenciát a beömlő geometriájának módosításával, és stabilizáljuk a szerszám hőmérsékletét. Állítsa be újra a permetezést és a kenést a gőzök rekedésének elkerülése érdekében.
- Zsugorodási porozitás: Növelje a falvastagságot az érintett részeken, vagy alkalmazzon tápfejeket/túlfolyókat; módosítsa a hűtést, hogy elkerülje az idő előtti megszilárdulást a hőgócokban.
- Hidegfolyás / hiányos kitöltés: Növelje az olvadék és a szerszám hőmérsékletét a megengedett tartományon belül, növelje a beömlők méretét, vagy módosítsa azok elhelyezkedését az olvadékfront hőmérsékletének és folyamatosságának megőrzése érdekében.
Sorja, ráhegedés és letapadás
- Sorja: Javítsa a zárófelületek illeszkedését, korrigálja a szerszámzárást, és ellenőrizze a záróerőt. A túlzott mértékű formaleválasztó-permetezés hidraulikus ékhatást is okozhat.
- Ráhegedés: Növelje az acélfelület hőmérsékletét a tapadási tartomány fölé, alkalmazzon tapadásgátló bevonatokat, és módosítsa a kenőanyag összetételét. Csökkentse a közvetlen becsapódást a beömlők irányának megváltoztatásával.
- Letapadás: Növelje a kiemelési szöget, polírozza a kiemelési felületeket, helyezze át a kidobócsapokat, vagy alkalmazzon kidobóhüvelyeket a magasabb kiemelkedések (bossok) esetében.
Vetemedés és méreteltérés
- Vetemedés: Egyenetlen hűtés és maradó feszültség okozza. Hangolja össze a hűtőköröket, alkalmazzon kontúrkövető hűtőcsatornákat aszimmetrikus alkatrészeknél, és módosítsa a folyamatparamétereket a fokozatos dermedés érdekében.
- Méreteltérés: Hosszú sorozatoknál fordulhat elő, a szerszám hőtágulására utalva. Nehezen kezelhető geometriai jellemzők esetén tervezzen be öntés utáni kalibrálást vagy célzott utómegmunkálást.
Összegzés
A nyomásos öntőszerszámokba történő beruházás kulcsfontosságú; a precíziós tervezés és a stratégiai együttműködés révén biztosítja a minőséget és a hatékonyságot. Olyan partnereket érdemes választani, akik rendelkeznek bevált szerszámgyártási folyamattal és széles körű tapasztalattal a DFM (gyárthatósági szempontú tervezés) terén. Ez a megközelítés a kihívásokat megbízható gyártási folyamattá alakítja, állandó értéket és versenyelőnyt biztosítva.
Gyakran ismételt kérdések
Hogyan növeli az alkatrész összetettsége a szerszámköltségeket? Csak a méret számít?
Bár az alkatrész mérete befolyásolja az acélköltséget, a szerszámköltség nem csupán a felhasznált anyag mennyiségétől függ. Minden egyes csúszkát igénylő alászúrás, minden bonyolult mag és minden szigorú tűrésű részlet növeli a tervezési időt, a precíziós megmunkálási igényt és a későbbi karbantartási feladatok számát. Egy egyszerűbb, tiszta osztósíkkal rendelkező és kis darabszámban gyártott alkatrész gyakran gyártható olcsóbb, megbízhatóbb, egyfészkes szerszámmal. A sok alászúrást tartalmazó alkatrész viszont – a fészekszámtól függetlenül – bonyolult, több csúszkával ellátott szerszámot igényel.
Melyek azok a kulcsfontosságú mutatók a szerszámpróba során, amelyek előrevetítik a későbbi gyártási problémákat?
Érdemes az egyenletességre figyelni. Ha a gépparaméterek, például a hőmérséklet vagy a befecskendezési sebesség kisebb módosítása jelentős minőségingadozást vagy hibákat okoz, a szerszám kialakítása instabil lehet. További figyelmeztető jel a darabok egyenletes kidobásának nehézsége, a fém ráhegedése az első löveteknél, illetve az, ha nem alakítható ki széles, stabil technológiai tartomány, amelyben jó alkatrészek készülnek. A megfelelő szerszámnak tolerálnia kell a kisebb eltéréseket és megismételhető eredményt kell biztosítania.
Mikor költséghatékonyabb „egyszerűbb” szerszámot tervezni, és a bonyolultabb részleteket utólagos megmunkálással kialakítani?
Ez a megközelítés gyakran célravezető olyan részletek esetében, amelyeket rendkívül nehéz vagy költséges öntéssel létrehozni – ilyenek például a nagyon mély, kis átmérőjű furatok, a tökéletes menetprofilt igénylő menetek vagy a rendkívül éles belső sarkok. Ha tömör tömböt öntünk, majd utólagos művelettel fúrjuk ki vagy vágjuk bele a menetet, elkerülhetjük a szerszámban lévő törékeny magcsapok költségeit és potenciális meghibásodási kockázatait. Itt az alkatrészenkénti megmunkálási költség és a szerszám kezdeti bonyolultsága, illetve kockázata közötti kompromisszumról van szó.







