
Azoknak a mérnököknek és beszerzési vezetőknek, akik a nyomásos öntést mérlegelik közepes vagy nagy sorozatú alkatrészek esetében: a gravitációs öntés praktikus középút. Egyensúlyt teremt a szerszámozási költségek, a méretpontosság, a felületi minőség és az alkatrész szerkezeti integritása között.
Ebben a bejegyzésben áttekintjük a gravitációs kokillaöntés folyamatát és anyagait, valamint – ami még fontosabb – az eljárás előnyeit, korlátait és költségtényezőit.
Tartalomjegyzék
[Click the title below to navigate this blog.]
- Gravitációs kokillaöntési eljárás
- Anyagok
- Előnyök és korlátok
- Alkalmazási területek és termékek
- Költségszámítás
- Komplex gyártási partner kiválasztása
Hogyan működik a gravitációs kokillaöntési eljárás?
A gravitációs öntési folyamat meghatározott lépések sorozatából áll; az egyes szakaszokban hozott döntések közvetlenül befolyásolják az öntvény minőségét, méretpontosságát és a későbbi megmunkálási igényeket.
A kokilla előkészítése és bevonatolása
Bármilyen művelet megkezdése előtt a kokillát szabályozott hőmérsékletre – az ötvözettől függően jellemzően 150 és 300 Celsius-fok közé – melegítik elő.
Az előmelegítés megszünteti az üreg belsejében azokat a hideg pontokat, amelyek egyébként idő előtti dermedést és hiányos kitöltést okoznának.
Az előmelegítést követően tűzálló bevonatot vagy formaleválasztó szert visznek fel az üreg felületére. Ez a bevonat két célt szolgál:
- Segíti a kész öntvény tisztán, felületi sérülés nélküli eltávolítását
- Védi a kokilla acélanyagát az olvadt fémmel való ismételt érintkezés okozta eróziótól
A bevonat vastagsága és típusa egyaránt befolyásolja a felületi minőséget és a hőátadás sebességét a dermedés során.
Ebben a szakaszban alakítják ki a légtelenítést is. A kokilla osztósíkjánál és a levegőrekedésre hajlamos területeken elhelyezett kis szellőzőnyílások lehetővé teszik a kiszorított levegő távozását, miközben a fém kitölti az üreget.
Olvadék öntése az öntőcsatorna-rendszeren keresztül
Ezt követően az olvadt fémet öntőedényből az öntőcsatorna-rendszerbe öntik; ez a rendszer egy kapurendszeren keresztül vezeti a fémet a szerszámüregbe.
Az öntőcsatorna és a kapu geometriája határozza meg az áramlási sebességet, a töltés irányát, valamint a fémben keletkező turbulencia mértékét az üregbe való belépéskor.
A szerszámkialakítás gyakran tartalmaz tápfejeket is, amelyek olvadt fémet juttatnak az öntvénybe a dermedés közbeni zsugorodás ellensúlyozására, így megakadályozva a zsugorodási üregek kialakulását a vastagabb falú részeken.
Dermedés, hűtés és kivetés
Az üreg megtelte után a fém dermedni kezd. A hűlés a szerszámfalaknál – ahol a hőátadás a leggyorsabb – indul meg, és onnan halad befelé.
A hűtési idő a falvastagságtól, az ötvözettől és a szerszám hőmérsékletétől függ; amint az öntvény kellő mértékben megszilárdult, a szerszám kinyílik, és a kidobócsapok kitolják az alkatrészt az üregből anélkül, hogy a még meleg öntvény deformálódna.
Sorjázás, CNC-megmunkálás és utófeldolgozás
Először az osztósíknál keletkezett sorját távolítják el. Ezt követően az öntvények CNC-megmunkáláson eshetnek át, hogy olyan, szigorú tűrést igénylő elemeket alakítsanak ki rajtuk – például furatokat, meneteket vagy illeszkedő felületeket –, amelyeket önmagában a szerszám nem tudna létrehozni.
Az alkatrész végfelhasználási követelményeitől függően felületkezelési lépések következnek, például szemcseszórás, porszórás, eloxálás vagy festés.
Gravitációs kokillaöntés: anyagok, ötvözetek és alkatrészjellemzők
Gravitációs kokillaöntésnél az ötvözet kiválasztása nem másodlagos jelentőségű döntés. Az öntőanyag megválasztása befolyásolja a folyékonyságot az öntőforma kitöltésekor, a dermedési viselkedést, a mechanikai tulajdonságokat, a felületi minőséget, valamint azt, hogy az alkatrész hőkezelhető-e öntés után.
Alumínium kokillaöntés szerkezeti és hőtechnikai alkalmazásokhoz
Az alumínium kokillaöntés az egyik legelterjedtebb gravitációs öntési eljárás gyakorlati okokból: alacsony sűrűség, jó folyékonyság, megfelelő hővezető képesség és kiváló mechanikai tulajdonságok az öntést követően.
Jól reagálnak a hőkezelésre is, ami alkalmassá teszi őket szerkezeti és hajtáslánc-alkatrészekként való felhasználásra.
A kokillaöntéshez gyakran használt alumíniumötvözetek közé tartoznak az alábbiak:
Számos ilyen ötvözet esetében alkalmazható hőkezelés – konkrétan a T6-os ciklus, amely oldó izzításból és az azt követő mesterséges öregítésből áll –, ami jelentősen növeli a folyáshatárt és a keménységet az öntött állapothoz képest.
Cink- és Zamak-minőségek precíziós alkatrészekhez
A cinkötvözetek – köztük a Zamak család – alacsony olvadásponttal és kiváló folyási tulajdonságokkal rendelkeznek, így képesek pontosan kitölteni az apró részleteket is. Zamak 3 Ez a legelterjedtebb minőség, amely jó egyensúlyt kínál a szilárdság, a képlékenység és a méretstabilitás között.
A cinköntvények szoros tűréshatárok betartását teszik lehetővé, és sima, természetes felületet biztosítanak, ami csökkenti a dekorációs és precíziós szerelvények utólagos megmunkálási igényét. Elektromos vezetőképességük és könnyű galvanizálhatóságuk révén az elektronikai iparban és csatlakozóházak gyártásánál is hasznosak.
A hátrányt a sűrűség jelenti. A cink lényegesen nehezebb az alumíniumnál, ami korlátozza a felhasználását a tömegérzékeny alkalmazásokban.
Magnéziumötvözetek speciális követelményekhez
Az olyan magnéziumötvözetek, mint például az AZ91D és az AM60B a legkisebb sűrűséggel rendelkeznek a szerkezeti öntvényanyagok között. Az AM50 jó energiaelnyelő képességet biztosít az ütközésbiztonság szempontjából kritikus autóipari alkatrészek számára.
Ahol a tömegcsökkentés alapvető követelmény, ott a magnézium gravitációs öntés olyan szilárdság-tömeg arányt biztosít, amelyet az alumínium nem tud felülmúlni.
Előnyök, korlátok és minőségi eredmények
A gravitációs kokillaöntés egyedi előnyeivel járul hozzá a gyártási folyamatokhoz, ugyanakkor korlátai is vannak. Ezen tényezők – különösen a következők – közötti összefüggések pontos ismerete szerszámköltség, gyártási volumen és öntvény-minőség – határozza meg a különbséget egy jó és egy költséges beszerzési döntés között.
Miért javítják az újrafelhasználható kokillák az ismételhetőséget?
A gravitációs kokillaöntés állandó öntőformát (kokillát) alkalmazó eljárás, amelynél ugyanazt az acélformát használják több ezer öntési ciklushoz. Az üreg geometriája változatlan marad, így a méretpontosság és a felületi minőség az elsőtől a tízezredik öntvényig állandó marad.
Az újrafelhasználható kokillák lehetővé teszik a forma kialakításának időbeli optimalizálását is. A hűtőcsatornák elhelyezése, a beömlő geometriája és a légtelenítés finomhangolható az első minta ellenőrzése (FAI) során nyert adatok alapján, így a szerszám teljes újragyártása nélkül is növelhető a kihozatal.
Az alacsony gázporozitás további szerkezeti előny. Mivel a gravitációs töltés lassabb és kevésbé turbulens, mint a nagynyomású befecskendezés, a fém kevesebb levegőt zár magába, miközben kitölti az üreget. A szabályozott, irányított dermedés ezután sűrűbb mikroszerkezetet eredményez, amely lehetővé teszi a hőkezelést, és javítja az üzemi kifáradással szembeni ellenállást.
Az eljárás korlátai
A szerszámozási beruházás jelenti a legfőbb belépési akadályt. A gravitációs öntéshez használt kokillákat szerszámacélból munkálják meg, előállításuk pedig költségesebb, mint a homoköntéshez használt modelleké. Kis volumenű gyártás esetén az egy darabra jutó szerszámköltség magas marad, így az eljárás elveszíti gazdasági előnyét.
A gravitációs öntéshez tervezett kokillák geometriai bonyolultsága is korlátozott. Az alámetszések és a befelé hajló (re-entrant) részletek homokmagok vagy szétszedhető kokillarészek alkalmazását teszik szükségessé, ami növeli a költségeket és a ciklusidőt. A mély belső járatokkal vagy rendkívül összetett geometriával rendelkező alkatrészek esetében célravezetőbb lehet a viaszmodell-öntés (precíziós öntés) vagy az alacsony nyomású kokillaöntés alkalmazása.
A gyártási sebesség is alacsonyabb, mint a nagynyomású öntésnél. A gravitációs töltés több időt vesz igénybe, mint a nyomás alatti befecskendezés, ami korlátozza a gépi műszakonkénti kibocsátást.
A legfontosabb minőségellenőrzési szempontok
Gravitációs kokillaöntésnél a méretpontosság függ a szerszámacél minőségétől, a kokilla hőmérsékletének egyenletes szabályozásától és a stabil öntési eljárástól. Bármelyik tényező ingadozása méreteltérést okozhat a gyártási sorozat során.
A beszállítói folyamatok szerves részét kell képeznie a belső minőségellenőrzésnek – különösen a zsugorodási üregek kimutatására szolgáló röntgenvizsgálatnak és a kritikus méretek koordináta-mérőgépes (CMM) ellenőrzésének. A szerszámpróbákat követő teljes körű méretellenőrzési jegyzőkönyvek segítenek igazolni, hogy a szerszám a specifikációnak megfelelő alkatrészeket állít elő, még a sorozatgyártás megkezdése előtt.
A felületi minőséget közvetlenül befolyásolja a szerszámbevonat állapota és a szerszám hőmérséklete. A bevonat kopásával vagy a szerszámhőmérséklet ingadozásával a felület minősége romlik. Ennek megelőzésére szolgálnak a rendszeres karbantartási ütemtervek és a folyamatfelügyelet.
Tipikus kokillaöntött termékek
A kokillaöntési eljárás alkalmazási területei az alkatrésztípusok, méretek és ötvözetigények széles skáláját ölelik fel. Közös jellemzőjük a méretpontosság, a mechanikai integritás és az olyan felületi minőség iránti folyamatos igény, amely mérsékli az utólagos megmunkálás költségeit.
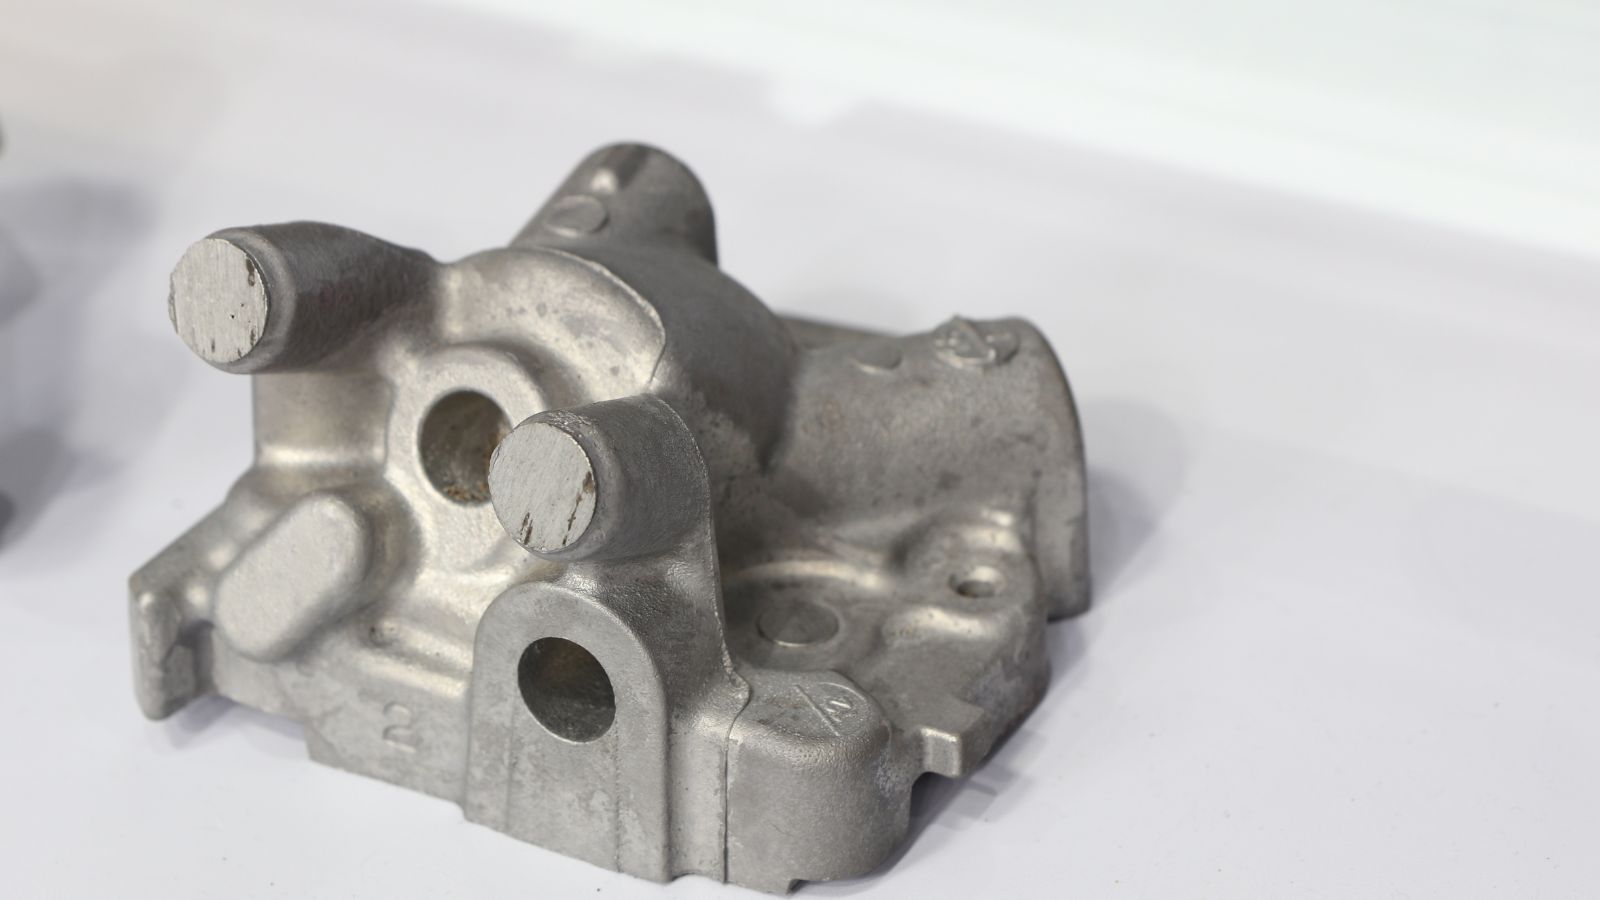
Gépjármű- és hajtáslánc-alkatrészek
A kokillaöntést széles körben alkalmazzák az autóiparban, mivel lehetővé teszi kiváló szerkezeti integritású, szélsőséges hő- és mechanikai terhelést is elviselő alumíniumalkatrészek előállítását. Főként az alábbiak gyártására használják:
- Hengerfejek
- Motorblokkok
- Dugattyúk
- Sebességváltó-házak
- Felfüggesztési alkatrészek
- Féknyergek
Elektronikai, világítástechnikai és hőtechnikai alkatrészek
Az alumínium kokillaöntés előnyös választás elektronikai, világítástechnikai és hőkezelési (hőelvezetési) alkatrészek gyártásánál, köszönhetően az alumínium kiváló hővezető képességének, valamint annak, hogy az eljárással mérettartó, azonnal felhasználható házak állíthatók elő. Íme néhány példa:
- Elektronikai házak
- Hűtőbordák
- LED-lámpaházak
- Távközlési és ipari elektronikai készülékházak
Ipari berendezések és folyadékkezelő rendszerek alkatrészei
A gravitációs kokillaöntést széles körben alkalmazzák ipari berendezések és folyadékkezelő alkatrészek gyártásánál, különösen akkor, ha a rendszer teljesítménye szempontjából kritikus fontosságú a nyomásállóság, a korrózióállóság és a bonyolult belső geometria. Ebbe a termékkörbe tartoznak például:
- Szelepházak
- Szivattyúházak
- Elosztóblokkok (manifoldok)
A gravitációs kokillaöntés költségeinek kiszámítása
A gravitációs kokillaöntés költsége a szerszámköltség, az egy darabra jutó gyártási költség, az ellenőrzési költségek, valamint az utólagos megmunkálás és felületkezelés költségeinek összege, a teljes gyártási mennyiségre vetítve. Az egyes költségtényezők ismerete segíti a beszerzési vezetőket és a mérnököket a hatékonyabb tárgyalásban, valamint abban, hogy elkerüljék a váratlan helyzeteket a szerszámgyártás megkezdése után.
-
Szerszámköltség Ez a legjelentősebb kezdeti költség, amelyet leginkább az alkatrész bonyolultsága határoz meg. Egy egyszerű, kétrészes kokilla (pl. tartóelemhez) sokkal olcsóbb, mint egy többfészkű, homokmagokat is igénylő szerszám (pl. szelepházhoz vagy hengerfejhez). A költséget befolyásolja a szerszámacél minősége, a szerszám mérete, a fészkek száma és a megmunkálási idő.
-
Egy darabra jutó gyártási költség Ez a ciklusidőtől, az ötvözet árától, a selejtaránytól és a munkaerőköltségtől függ. Az ötvözet ára a nyersanyagpiaci ingadozásokkal együtt változik, és közvetlen hatással van az alkatrész árára a nehéz vagy vastag falú öntvények esetében. A selejtarányt a szerszámtervezés minősége, a folyamatszabályozás és a szerszám időbeli állapota határozza meg.
-
CNC-megmunkálási költség A költségek a szigorú tűrésű jellemzők számával, az előírt tűrésekkel és a befogás bonyolultságával arányosan nőnek. A több megmunkálási lépést vagy precíziós pozicionáló felületet igénylő alkatrészek elkészítése költségesebb.
-
Felületkezelési költség Az eljárás típusától, a kezelt felület nagyságától és a tételmérettől függően változik. A porszórás, az eloxálás, a festés és a hasonló eljárások – az alkatrésszel szemben támasztott végső követelményektől függően – további idő- és munkaerő-ráfordítást igényelnek.
-
Ellenőrzési költség Az első minta ellenőrzésének, a gyártásközi vizsgálatoknak és a végső ellenőrzésnek a körétől függ. A röntgenvizsgálat, a koordináta-mérőgépes (CMM) ellenőrzés és a méretjegyzőkönyvek elkészítése növeli a költségeket, ugyanakkor segít csökkenteni a minőségi kockázatot a sorozatgyártás megkezdése előtt.
Amikor egy teljes körű gyártási partner értéket teremt
A több beszállítóval dolgozó OEM- és ODM-megrendelők számára a szerszámtervezés, az öntés, a megmunkálás, az ellenőrzés és a felületkezelés egyetlen partnernél történő összpontosítása csökkentheti a koordinációs feladatokat és lerövidítheti az átfutási időt. Emellett a kommunikációt is egyszerűsíti, mivel egyetlen csapat felel a teljes folyamatért, a szerszámfejlesztéstől egészen a végső kiszállításig.
Az a beszállító, amely házon belüli formaáramlás-szimulációval rendelkezik, még a szerszám gyártásának megkezdése előtt azonosíthatja a töltési problémákat, így elkerülhetők az első darab ellenőrzése után szükségessé váló, költséges szerszámmódosítások. Ha ugyanaz a beszállító CMM- és röntgenvizsgálatot, valamint házon belüli CNC-megmunkálást és felületkezelést is végez, sokkal gyorsabban tud méret- és belső minőségi jelentéseket készíteni, mint egy olyan konstrukcióban, amely külső laboratóriumoktól függ.
Egy teljes körű szolgáltatást nyújtó öntőszerszám- és öntvénygyártó fő értéke nem csupán az alacsonyabb darabköltség. A valódi előnyt a szorosabb mérnöki folyamatfolytonosság, az egyértelműbb felelősségvállalás és a gyártás során felmerülő problémák gyorsabb megoldása jelenti.







