
Le moulage sous pression rapide est une approche de fabrication qui associe des décisions rapides en matière d’outillage, un choix d’alliage adapté et une conception de pièce prête pour le procédé afin de faire passer les composants métalliques du plan à la production dans des délais réduits.
Pour les équipes techniques et les responsables des achats soumis à des contraintes de calendrier, ce procédé offre des avantages, mais met aussi davantage de pression sur les décisions techniques initiales. Cet article examine l’efficacité du moulage sous pression rapide et explique comment un fabricant qualifié peut améliorer les résultats de votre projet.
Qu’est-ce qui rend le moulage sous pression rapide ?
Le moulage sous pression rapide réduit la durée totale de production grâce à des cycles de remplissage rapides, à une production à forme quasi définitive, et à la possibilité de former des géométries complexes en une seule injection. Le principal avantage apparaît lorsque le procédé, la stratégie d’outillage et le volume de production sont correctement adaptés dès le départ.
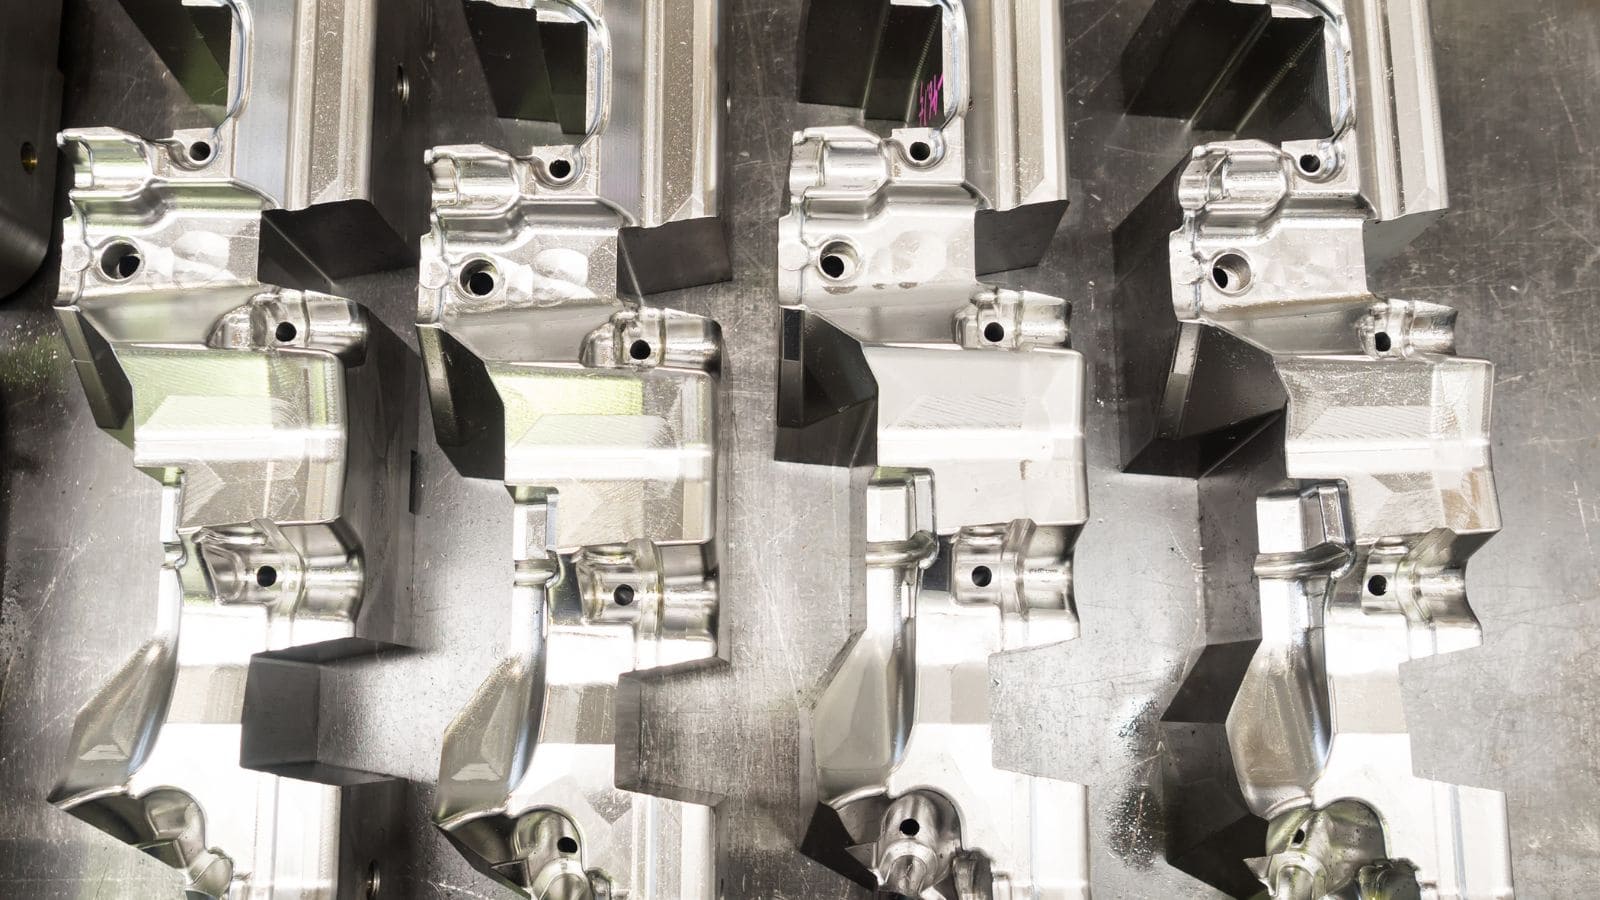
Comment le procédé de moulage sous pression raccourcit le temps de cycle
Le moulage sous pression rapide réduit la durée totale de production grâce à plusieurs avantages clés du procédé :
- Cycles de remplissage rapides: Le métal en fusion est injecté sous haute pression dans un moule en acier trempé et remplit l’empreinte en une fraction de seconde.
- Production à forme quasi définitive: Les parois, bossages, nervures et éléments extérieurs sont formés en une seule opération, ce qui réduit considérablement les étapes d’usinage en aval.
- Temps d’arrêt minimal: Le métal refroidit rapidement, la pièce est éjectée et la machine est immédiatement prête pour l’injection suivante, hautement répétable.
- Économies d’échelle: Lorsque la demande atteint plusieurs centaines ou milliers de pièces, l’investissement initial dans l’outillage est rapidement compensé par une main-d’œuvre réduite et des cadences plus élevées.
Quand le moulage rapide l’emporte sur l’usinage CNC
L’usinage CNC reste préférable pour les très petites quantités, les éléments internes très spécifiques ou les pièces réalisées dans des matériaux qui ne peuvent pas être moulés. Mais pour les composants métalliques aux géométries extérieures complexes, aux parois minces et à la demande répétitive, le moulage sous pression rapide offre généralement un coût unitaire inférieur et des cadences nettement plus élevées.
Le seuil de rentabilité dépend de la taille et de la complexité de la pièce, mais le moulage sous pression devient souvent plus compétitif lorsque la demande atteint plusieurs centaines ou quelques milliers de pièces. À ce stade, l’investissement initial dans l’outillage est compensé par une production plus rapide, une main-d’œuvre réduite et une meilleure régularité entre les pièces.
Place du prototypage rapide, de l’impression 3D et du moulage sous vide
Les méthodes de prototypage rapide, comme l’impression 3D et le moulage sous vide, sont utiles au début du développement produit, notamment pour vérifier la géométrie, l’ajustement de l’assemblage et l’aspect visuel. Elles aident les équipes à prendre des décisions de conception avant de s’engager dans un outillage dur.
Leur limite est que les méthodes de prototypage ne reproduisent pas entièrement le comportement des parois, les propriétés mécaniques ni l’état de surface d’une véritable pièce métallique moulée sous pression. Pour les équipes qui ont besoin d’échantillons représentatifs de la production, l’outillage rapide constitue souvent une meilleure transition entre la validation du concept et la fabrication à plus grande échelle.
Pourquoi les décisions relatives à l’outillage et à la DFM doivent être prises tôt
Les décisions relatives à l’outillage et à la DFM déterminent les limites en matière de rapidité, de régularité dimensionnelle et de qualité des pièces. De nombreux retards attribués à la production sont en réalité dus à des problèmes qui auraient dû être résolus avant le début de l’usinage.
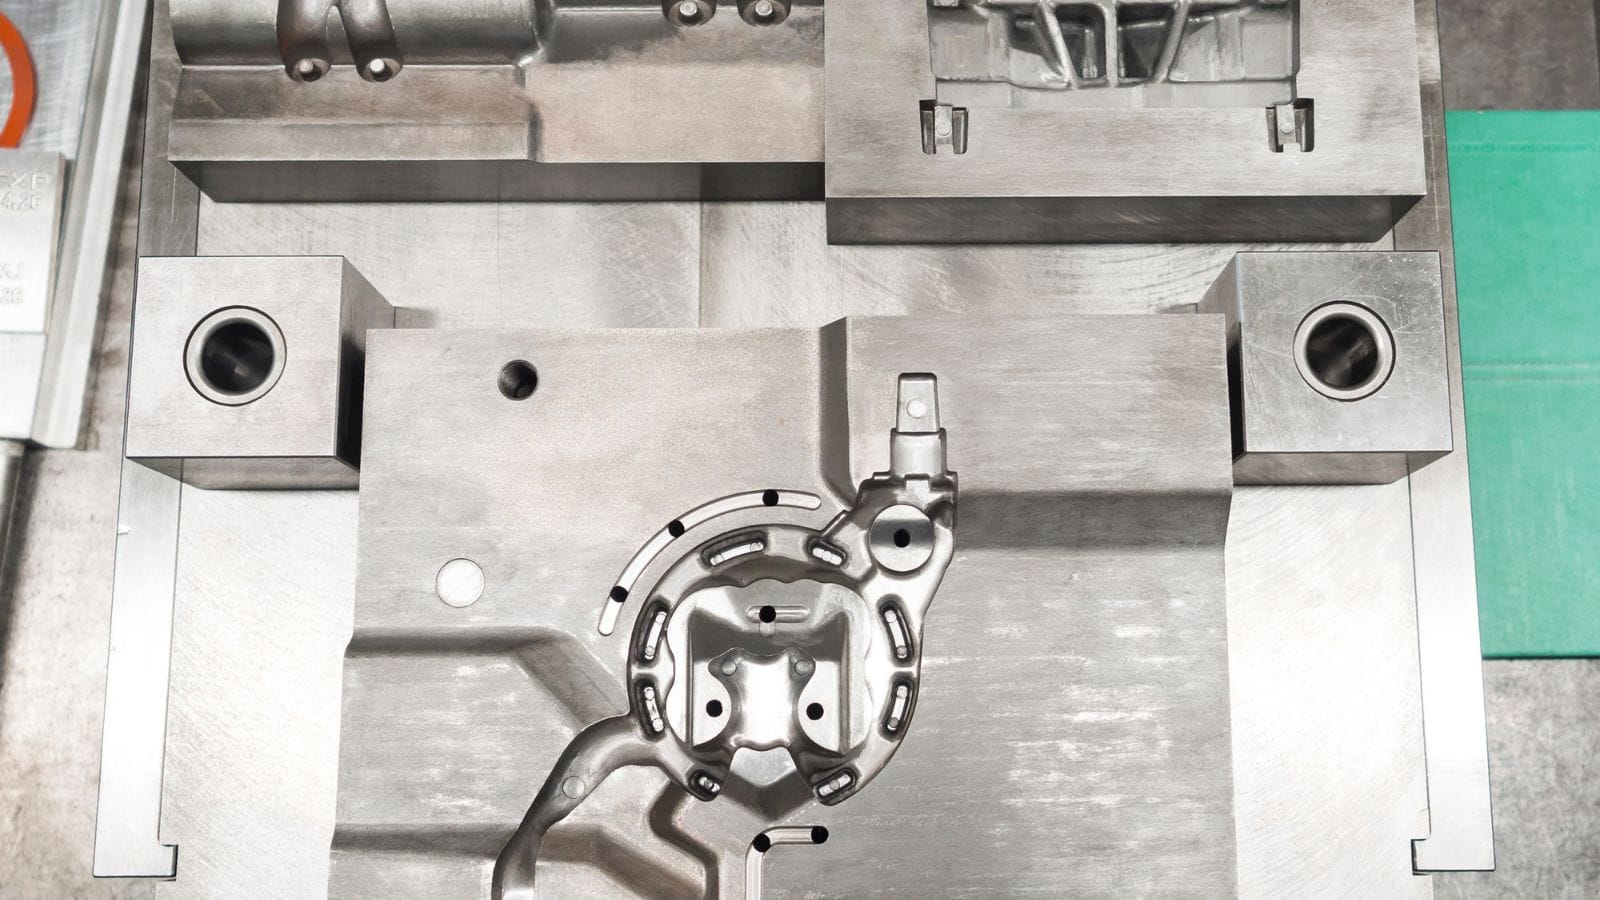
Incidence de la conception du moule sur la rapidité et la qualité des pièces
Le moule est responsable de chaque pièce de la série ; une mauvaise ingénierie lors de l’étape d’outillage se répercute donc rapidement sur le temps de cycle, le taux de rebut et les variations dimensionnelles.
La configuration du refroidissement, la stratégie d’éventage, la conception de l’alimentation et l’éjection influent toutes sur la fiabilité du procédé dès le début de l’échantillonnage.
Une bonne conception du moule favorise un remplissage uniforme du métal, un refroidissement régulier et une éjection propre. Elle améliore l’état de surface, réduit le risque de porosité et limite les ajustements nécessaires après le premier essai.
Principales priorités DFM avant la fabrication du moule
Pour garantir la stabilité du procédé et éviter les retards d’outillage, les revues DFM doivent porter sur les points de conception essentiels suivants :
- Dépouilles: Elles doivent être appliquées aux parois verticales afin de permettre un démoulage propre et rapide.
- Épaisseur des parois: Elle doit rester dans une plage pratique. Des parois trop minces compliquent le remplissage ; des parois trop épaisses allongent les cycles et augmentent le risque de retassure.
- Contre-dépouilles: À réduire autant que possible. Les tiroirs et extracteurs augmentent la complexité et le coût de l’outillage, ainsi que les risques de défaillance.
- Angles et éléments géométriques: Évitez les angles internes vifs. Dimensionnez correctement les nervures, goussets et bossages par rapport aux sections de paroi voisines.
Outillage de production ou outillage pour petites séries
Dans le moulage sous pression rapide, la stratégie d’outillage est le principal levier de maîtrise du délai de mise sur le marché. L’outillage de production complet et l’outillage plus souple pour petites séries diffèrent fortement, mais le bon choix permet de ne pas sacrifier la rapidité à une durée de vie inutilement longue de l’outil. La meilleure solution dépend du volume prévu, de la date de lancement et de la probabilité d’une montée en cadence rapide après validation :
| Type d’outillage | Exemple de matériau | Coût initial et délai | Durabilité et cycle de vie | Adapté à |
|---|---|---|---|---|
| Outillage de production complet | Acier à outils H13 | Investissement plus élevé, délai plus long | Excellente durabilité, stabilité à long terme | Longues séries, conceptions validées, production de masse |
| Outillage pour petites séries (souple) | Alliages plus tendres / acier prétraité | Coût initial plus faible, délai plus court | Durée de vie réduite, stabilité moindre dans le temps | Validation de présérie, programmes à faible volume |
Matériaux et alliages pour le moulage sous pression rapide
Le moulage sous pression rapide repose sur des alliages non ferreux ; l’aluminium, le zinc et le magnésium couvrent la plupart des applications de production. Chaque famille de matériaux offre un équilibre différent entre poids, résistance, finesse des détails, résistance à la corrosion et aptitude à la finition.
Alliages d’aluminium pour pièces structurelles légères
Moulage sous pression de l’aluminium est largement utilisé pour les carters, supports, dissipateurs thermiques et composants automobiles, car il offre un bon équilibre entre réduction du poids, résistance à la corrosion et performances thermiques.
L’A380 constitue souvent le choix de départ par défaut, car il associe aptitude au moulage, usinabilité et résistance mécanique. L’A360 offre une meilleure résistance à la corrosion et une ductilité légèrement supérieure, tandis que l’A413 est souvent choisi pour les parois plus minces et les géométries plus complexes, où la fluidité devient plus importante.
L’ADC12 est également courant dans les applications électroniques et automobiles où la régularité dimensionnelle et l’usinabilité sont prioritaires.
Alliages de zinc pour parois minces et détails fins
Les alliages de zinc pour moulage sous pression sont mis en œuvre à des températures plus basses que l’aluminium, ce qui favorise des cycles plus rapides et réduit les contraintes thermiques sur l’outillage. Cette combinaison rend le zinc intéressant pour les pièces très détaillées, une longue durée de vie du moule et des tolérances de production plus serrées.
Le Zamak 3 est le choix standard de nombreux programmes commerciaux grâce à sa stabilité dimensionnelle, à son état de surface lisse à l’état brut de moulage et à sa bonne compatibilité avec le placage. Le Zamak 5 contient davantage de cuivre pour améliorer la résistance et la dureté ; il est utile lorsqu’une performance mécanique légèrement supérieure est nécessaire.
Le zinc convient particulièrement aux pièces à parois minces, aux petits composants de précision et aux pièces nécessitant un placage décoratif ou protecteur.
Alliages de magnésium pour applications où le poids est déterminant
Les alliages de magnésium sont les matériaux structurels les plus légers utilisés en moulage sous pression en production. Ils sont donc adaptés à l’automobile, à l’électronique et à d’autres applications où la réduction de masse constitue un objectif de conception majeur.
L’AZ91D est la nuance la plus courante grâce à son équilibre éprouvé entre aptitude au moulage, résistance à la corrosion et résistance mécanique. L’AM60B et l’AM50 sont mieux adaptés lorsqu’une ductilité ou une résistance aux chocs supérieure est importante.
Par rapport à l’aluminium et au zinc, le magnésium exige une manipulation du métal en fusion plus soigneuse et une maîtrise plus stricte du procédé, mais il présente des avantages nets lorsque l’allègement est une exigence prioritaire.
Applications typiques du moulage sous pression rapide
Le moulage sous pression rapide est la solution privilégiée pour les composants qui nécessitent une géométrie répétable aux volumes de production. Les applications courantes comprennent :
- Boîtiers électroniques: Enveloppes nécessitant des parois minces, un blindage contre les interférences électromagnétiques ou une finition esthétique particulière.
- Supports automobiles: Composants structurels nécessitant un rapport résistance/poids élevé.
- Couvercles structurels: Enveloppes de protection rigides pour équipements industriels ou grand public.
- Composants de dissipation thermique: Dissipateurs thermiques pour lesquels la conductivité thermique du matériau est essentielle.
- Quincaillerie industrielle: Pièces mécaniques nécessitant une grande durabilité et une régularité dimensionnelle.
Quand choisir le moulage sous pression rapide
Dans de nombreux cas, le meilleur choix dépend autant du contexte de production que de la forme de la pièce. Le moulage sous pression rapide est particulièrement utile dans les situations suivantes :
- Complexité sous contrainte de coût: Lorsqu’une pièce associe une forme extérieure relativement complexe à des contraintes de coût qui rendent l’usinage CNC complet trop coûteux ou trop lent.
- Montée en cadence: Lorsque les équipes ont besoin d’une pièce métallique pouvant passer efficacement de la validation initiale du prototype à une fabrication évolutive.
- Besoin de répétabilité: Lorsque la qualité constante est indispensable sur des séries de production moyennes à grandes.
Moldie : votre fournisseur de confiance pour le moulage sous pression rapide
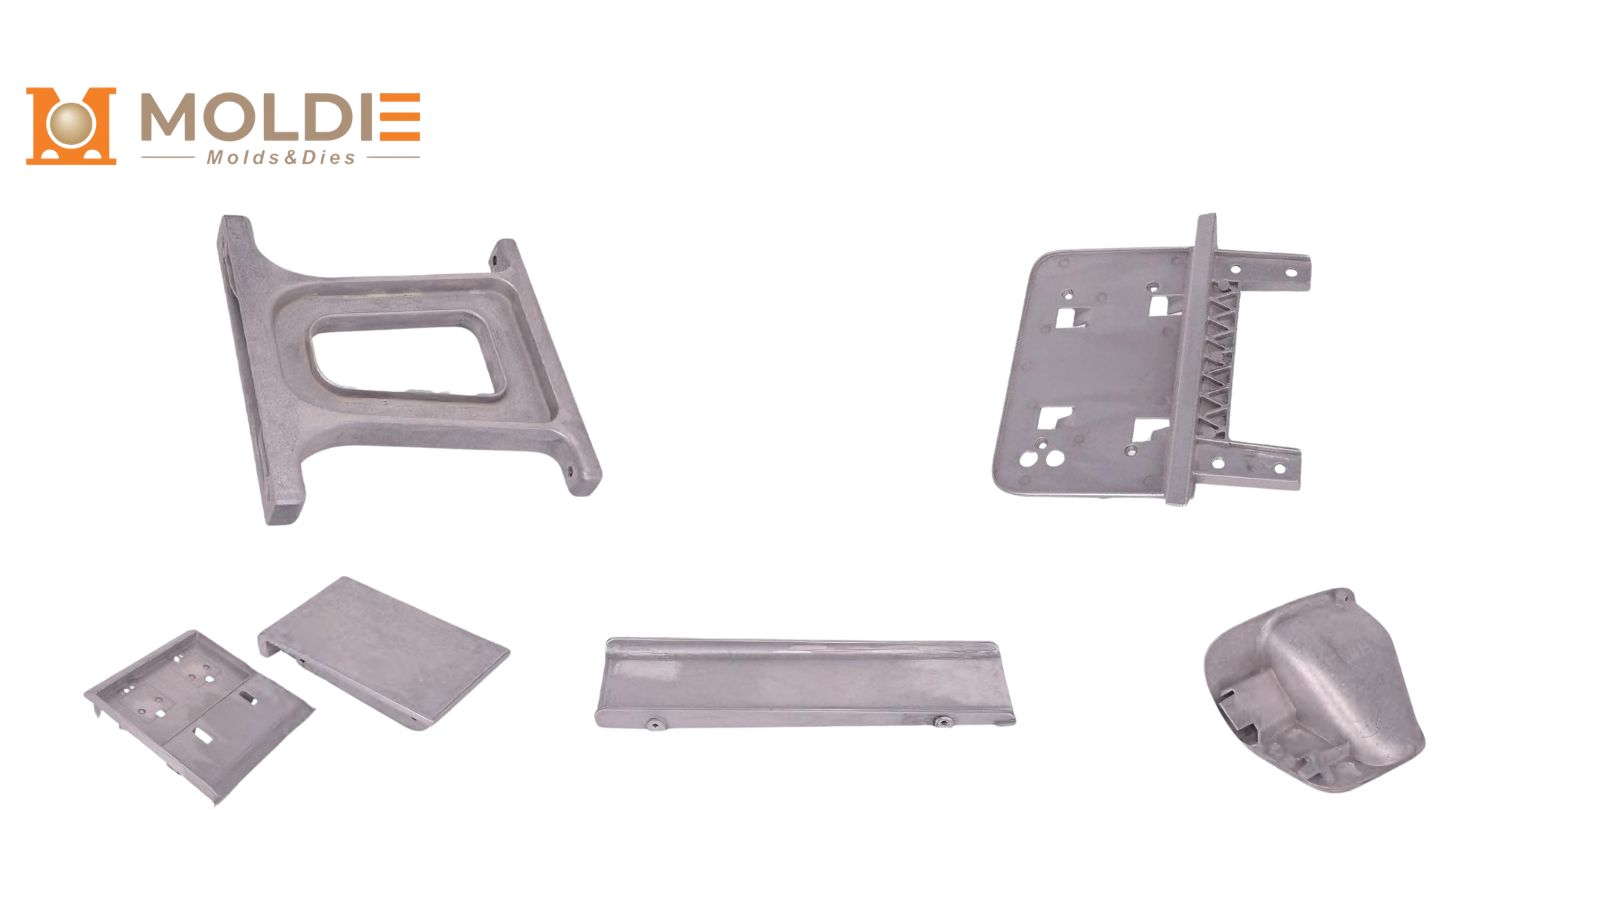
Un service de moulage sous pression rapide de qualité repose sur une stratégie d’outillage, une discipline DFM, un choix d’alliage et une planification de production coordonnés dès le départ. Si vous êtes soumis à des contraintes de calendrier et avez besoin de pièces moulées représentatives de la production, l’équipe de Moldie peut vous aider à valider la faisabilité tôt et à passer du plan à une production évolutive.
Envoyez-nous les détails de votre pièce pour une évaluation rapide :
- Fichier 3D / plan 2D (STEP/IGES + PDF)
- Alliage visé (ou exigences de performance si le choix n’est pas encore arrêté)
- Volume annuel estimé et calendrier de lancement
- Dimensions critiques pour la qualité et exigences de finition de surface
Si vous comparez différentes options, vous pouvez également consulter notre site officiel pour découvrir nos capacités en moulage sous pression de l’aluminium, moulage sous pression du zinc, et moulage sous pression du magnésium et obtenir des conseils adaptés à votre application.







