
L’outillage de moulage sous pression comprend, comme son nom l’indique, les moules et matrices utilisés dans ce procédé. Une conception soignée permet d’obtenir des détails nets, des tolérances serrées et des temps de cycle stables sur des centaines de milliers, voire des millions de tirs. Dans cet article, Moldie présente les principes essentiels de cet outillage et vous aide à mieux comprendre son fonctionnement, les solutions disponibles et les autres facteurs liés à la technologie du moulage sous pression.
Qu’est-ce que l’outillage de moulage sous pression et comment fonctionne-t-il ?
À la base, l’outillage de moulage sous pression est un moule complexe en acier à haute résistance, composé de deux moitiés ou plus. Sa fonction principale consiste à donner au métal en fusion, sous une pression considérable, la forme quasi définitive de la pièce.
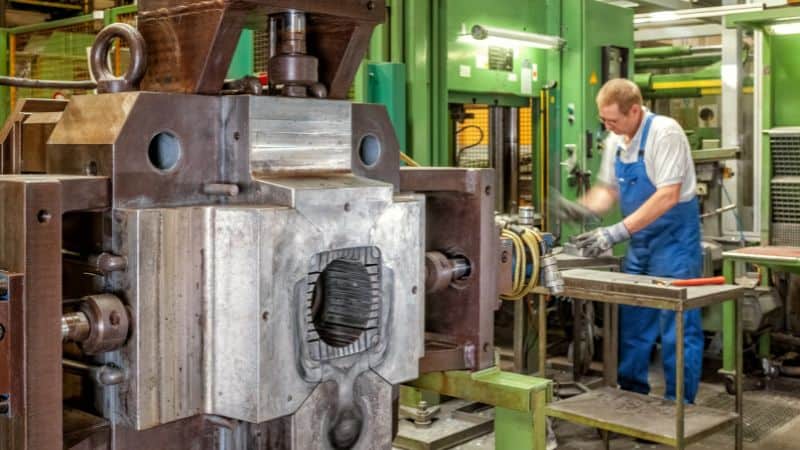
Un outillage standard de moulage sous pression comprend deux moitiés principales :
- La partie fixe (côté injection) : Cette moitié est fixée au plateau fixe de la machine et contient le système d’injection, soit le col de cygne (en chambre chaude) soit le fourreau d’injection (en chambre froide).
- La partie mobile (côté éjection) : Cette moitié est montée sur le plateau mobile et contient le système d’éjection qui expulse la pièce solidifiée à la fin du cycle.
Le cycle de moulage sous pression en quatre étapes clés :
-
Fermeture : Les deux moitiés de la matrice sont serrées hydrauliquement avec une force considérable, souvent de plusieurs centaines à plusieurs milliers de tonnes, afin de résister à la pression d’injection.
-
Injection : Le métal en fusion est injecté dans l’empreinte à grande vitesse et sous pression. La différence entre les systèmes à chambre chaude et à chambre froide devient alors déterminante, comme expliqué dans la section suivante.
-
Refroidissement : Le métal se solidifie dans l’empreinte et prend sa forme définitive. L’outillage comporte des canaux internes de refroidissement complexes où circulent de l’eau ou de l’huile afin de contrôler la solidification et de gérer les cycles thermiques extrêmes.
-
Éjection : Le système de fermeture s’ouvre et la plaque d’éjection de la moitié mobile avance, poussant les broches contre la pièce pour la libérer de la matrice.
Ce cycle se répète toutes les quelques secondes pendant toute la durée de vie de l’outillage, qui subit des contraintes thermiques extrêmes dues au métal en fusion, des contraintes mécaniques dues au serrage et à la pression d’injection, ainsi qu’une usure abrasive. La conception, les matériaux et la maintenance sont optimisés pour résister à ces conditions rigoureuses.
Conception de moules sur mesure pour le moulage sous pression
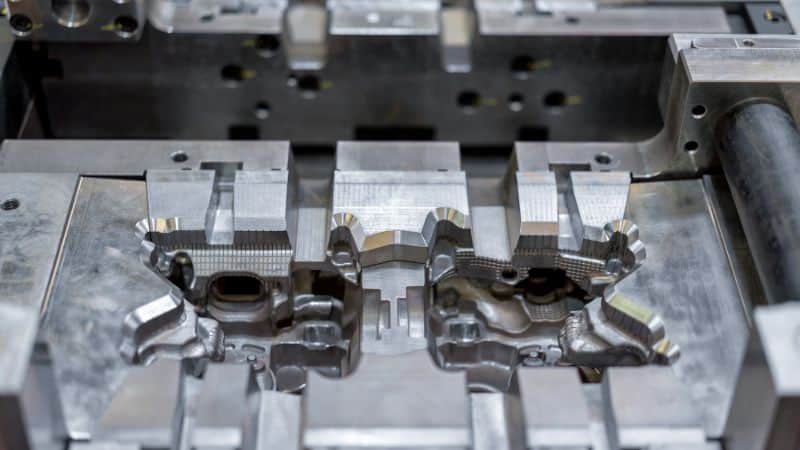
Dépouilles, rayons et épaisseur des parois
Prévoir une dépouille suffisante est la première condition pour obtenir une éjection nette et prolonger la durée de service. Pour des résultats optimaux, prévoyez un angle de dépouille de 0.5 à 1.0 degré sur les faces extérieures et un angle légèrement supérieur, de 1.0 à 2.0 degrés, sur les noyaux intérieurs. Si la surface est texturée, augmentez encore la dépouille, généralement d’un degré ou plus, pour tenir compte du relief et éviter que la pièce ne reste collée lors de l’éjection.
Au-delà des angles de dépouille, l’ajout de congés généreux est essentiel à la durabilité et à la qualité de la pièce. Des congés d’un rayon d’au moins 0.5 à 1.0 mm pour le zinc et de 1.0 à 2.0 mm pour l’aluminium répartissent les contraintes et évitent les fissures en supprimant les angles vifs. Ils améliorent également l’écoulement du métal en fusion.
En outre, les conceptions doivent conserver une épaisseur de paroi uniforme, prévoir des nervures et des bossages aux endroits utiles et éviter les parois extrêmement minces. Pour l’aluminium, il est généralement recommandé de rester au-dessus de 0.8 à 1.0 mm, sauf si la configuration a démontré qu’elle permet de faire moins.
Tolérances et références fonctionnelles
Établissez un repère de référence clair à partir de surfaces robustes et accessibles, essentielles à la fonction et au contrôle de la pièce. Appliquez le cotage et tolérancement géométriques (GD&T) pour contrôler la forme, l’orientation et la position, par exemple la planéité, la position et le profil. Ce système définit les limites fonctionnelles de la pièce. Évitez de surcontraindre la conception : des tolérances plus larges sur les surfaces non critiques simplifient l’outillage et la fabrication sans nuire aux performances.
Les cibles de référence doivent être placées sur des plages stables à l’état brut de coulée, facilement accessibles aux palpeurs. Ne placez jamais une cible sur le plan de joint : de légers décalages entre les moitiés du moule entraîneraient des erreurs de mesure et compromettraient le repère.
N’oubliez pas que les tolérances à l’état brut de coulée sont plus larges que celles obtenues après usinage. Ne prévoyez une surépaisseur d’usinage que pour les caractéristiques critiques comme les surfaces d’étanchéité ou les portées de roulement ; laissez les autres zones à l’état brut de coulée. Cela réduit les opérations secondaires et les coûts.
Stratégie de plan de joint, réduction des tiroirs et maîtrise des coûts
Le coût et la complexité des matrices de moulage sous pression dépendent principalement du plan de joint et du nombre de tiroirs. Chaque tiroir entraînant des coûts, de la maintenance et du temps supplémentaires, il est essentiel d’en réduire le nombre. On peut réorienter les caractéristiques par rapport au plan de joint principal ou revoir la conception pour supprimer les contre-dépouilles. La meilleure approche consiste à collaborer dès le début et à effectuer une analyse de conception pour la fabrication (DFM), afin de regrouper les tiroirs, raccourcir les délais, réduire les coûts et améliorer la durabilité de l’outillage.
Textures et logos
La conception de textures et de logos doit respecter certaines règles pour garantir qualité et durabilité. Toute texture exige des angles de dépouille plus importants pour faciliter l’éjection ; il faut donc toujours consulter votre fournisseur pour connaître ses spécifications précises avant d’ajouter des logos. Dans la mesure du possible, placez les logos sur des surfaces non critiques et non fonctionnelles. Il est préférable de les graver en creux plutôt que de les faire ressortir, afin d’éviter les éraflures et l’usure de l’outillage.
Aciers à outils et traitements de surface
Aciers à outils courants (H13, H11, maraging)
- H13: l’acier de référence de l’industrie pour le moulage sous pression de l’aluminium, grâce à sa bonne résistance à chaud, à la fatigue thermique et à sa ténacité. Un traitement thermique et un revenu adaptés sont indispensables.
- H11: offre une bonne ténacité et une bonne résistance aux chocs thermiques, mais est moins utilisé que le H13 pour les empreintes principales et les noyaux du moulage sous pression de l’aluminium, en raison de sa résistance à chaud plus faible.
- Aciers maraging: utiles pour les inserts qui exigent une grande résistance et une excellente usinabilité, ou pour les inserts hybrides fabriqués par fabrication additive ; ils sont généralement associés à une ingénierie de surface pour limiter l’adhérence de l’alliage au moule.
Les autres aciers courants comprennent le P20 pour les alliages de zinc et de magnésium, ainsi que les aciers à dureté élevée comme le D2 pour les broches d’éjection et les autres composants très exposés à l’usure.
Revêtements, nitruration et ingénierie de surface
- Nitruration: crée une couche de diffusion dure et résistante à l’usure, qui protège contre l’érosion et la micro-adhérence de l’alliage. Elle est largement utilisée sur les aciers H13/H11.
- Revêtements PVD/CVD (p. ex. TiN, CrN, AlCrN): réduisent le mouillage, améliorent la lubrification et limitent l’adhérence de l’alliage au moule. Le choix dépend de l’alliage et de la température de fonctionnement.
- Chromage dur, nickel-bore et revêtements anti-adhérence spécialisés: appliqués aux zones de seuil, aux zones d’impact du métal à grande vitesse et aux noyaux sujets au collage. La réussite dépend de la préparation de surface et de la qualité de l’acier de base.
Résistance à la fatigue thermique, à l’adhérence de l’alliage et à l’érosion
- La fatigue thermique se manifeste par des fissures de faïençage sur la surface de la matrice, provoquées par des cycles rapides de chauffage et de refroidissement. Pour la limiter, on utilise principalement des aciers à outils résistants à la fatigue thermique, comme le H13, et on conçoit des circuits de refroidissement équilibrés pour maîtriser les cycles extrêmes. Le préchauffage de la matrice avant la production est une mesure préventive essentielle contre le choc thermique initial.
- L’adhérence de l’alliage au moule, c’est-à-dire le collage indésirable de l’alliage en fusion sur l’acier de la matrice, est favorisée lorsque la température locale de l’acier tombe dans une plage où il devient collant. Des revêtements spécialisés, des agents de démoulage et un contrôle précis de la température des parois permettent d’éviter cette plage critique.
- L’érosion apparaît généralement près des seuils ou dans les zones où l’écoulement change brusquement de direction et où le métal en fusion à grande vitesse frappe la surface. Pour la combattre, réduisez l’angle d’impact, augmentez les rayons et durcissez localement les surfaces des zones critiques.
Fabrication, échantillonnage et maintenance de l’outillage
Étapes de fabrication de l’outillage et délais
Un programme type d’outillage de moulage sous pression comprend généralement 8 étapes :
Première pièce, essais et itérations
Les premiers essais vérifient le remplissage, la porosité et la stabilité dimensionnelle. Il faut prévoir des ajustements des dimensions des seuils, de la profondeur des évents, des paramètres de pulvérisation et des réglages de tir. Le contrôle de la première pièce compare les résultats mesurés au GD&T du plan. Les cycles fondés sur les données, l’imagerie thermique, les relevés de pression dans l’empreinte et les niveaux de vide accélèrent la mise au point par rapport aux essais empiriques.
Maintenance préventive, remise en état et réparation
La maintenance préventive régulière comprend le nettoyage des évents, la remise en état des portées de fermeture, le contrôle de l’usure du système d’éjection et le repositionnement des raccords de refroidissement. Une nouvelle nitruration et des réparations par soudage local prolongent la durée de vie. Prévoyez des inserts de rechange pour les noyaux et zones de seuil très exposés à l’usure. Suivez le nombre de cycles entre maintenances et les modes de défaut : l’usure de l’outillage fournit de précieux indices.
Défauts courants et solutions
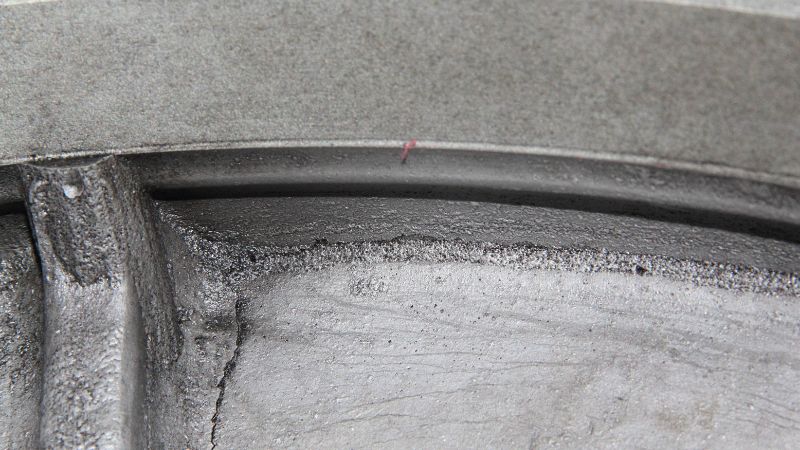
Porosité, reprises à froid et défauts de remplissage
- Porosité gazeuse: améliorez l’évacuation de l’air ou le vide, réduisez les turbulences en adaptant la géométrie des seuils et stabilisez la température de la matrice. Rééquilibrez la pulvérisation et le lubrifiant afin d’éviter les vapeurs piégées.
- Porosité de retrait : épaississez localement les sections ou ajoutez des attaques d’alimentation et des masselottes ; ajustez le refroidissement pour éviter une solidification prématurée dans les zones chaudes.
- Reprises à froid ou défauts de remplissage : augmentez la température du métal et de la matrice dans les limites prescrites, élargissez ou repositionnez les seuils pour maintenir un front d’écoulement chaud et continu.
Bavures, adhérence et collage
- Bavures : améliorez les plans de fermeture, corrigez le verrouillage de la matrice et vérifiez la force de serrage. Une pulvérisation excessive peut aussi provoquer un effet de coin hydraulique.
- Adhérence de l’alliage au moule : augmentez la température de surface de l’acier au-dessus de la plage d’adhérence, appliquez des revêtements anti-adhérence et ajustez la composition du lubrifiant. Réduisez l’impact direct en réorientant les seuils.
- Collage : augmentez la dépouille, polissez les surfaces d’éjection, redistribuez les broches ou remplacez-les par des douilles d’éjection lorsque les bossages sont hauts.
Gauchissement et dérive dimensionnelle
- Gauchissement : il résulte d’un refroidissement inégal et de contraintes résiduelles. Équilibrez les circuits de refroidissement, utilisez des canaux conformes sur les pièces asymétriques et ajustez les paramètres pour obtenir une solidification progressive.
- Dérive dimensionnelle : elle peut apparaître au fil des longues séries et signaler une dilatation thermique de la matrice. Pour les caractéristiques difficiles à stabiliser, prévoyez un calibrage après moulage ou un usinage de finition ciblé.
Conclusion
L’outillage de moulage sous pression est un investissement essentiel qui garantit qualité et efficacité grâce à une ingénierie de précision et à une collaboration stratégique. Choisissez des partenaires dotés d’un processus de fabrication de moules éprouvé et d’une solide expérience en DFM. Cette démarche transforme les difficultés en une production fiable et apporte une valeur constante ainsi qu’un avantage concurrentiel.
Foire aux questions
Comment la complexité d’une pièce se traduit-elle concrètement par un coût d’outillage plus élevé ? Est-ce uniquement une question de taille ?
La taille de la pièce influe sur le coût de l’acier, mais le coût de l’outillage ne se limite pas à la quantité de matériau. Chaque contre-dépouille nécessitant un tiroir, chaque noyau complexe et chaque caractéristique à tolérance serrée augmente le temps d’ingénierie, d’usinage de précision et les besoins futurs de maintenance. Une pièce plus simple, avec un plan de joint net et un faible volume de production, peut souvent être fabriquée dans un outillage à une empreinte, plus fiable et moins coûteux. Une pièce comportant de nombreuses contre-dépouilles nécessite un outillage complexe à tiroirs multiples, quel que soit le nombre d’empreintes.
Quels indicateurs pendant la phase d’échantillonnage ou d’essai prédisent des problèmes de production futurs ?
Nous recommandons de surveiller la régularité. Si de petits ajustements des paramètres de la machine, comme la température ou la vitesse d’injection, entraînent de fortes variations de qualité ou de défauts, la conception de l’outillage peut être instable. Les difficultés à éjecter les pièces de façon régulière, les signes d’adhérence sur les premiers tirs ou l’impossibilité d’établir une large fenêtre de procédé stable sont également des signaux d’alerte. Un outillage qualifié doit être tolérant aux variations et reproductible.
Dans quels cas est-il plus économique de concevoir un outillage « simplifié » et d’usiner ensuite les caractéristiques complexes ?
Cette approche est souvent judicieuse pour les caractéristiques très difficiles ou coûteuses à mouler, comme les trous très profonds de petit diamètre, les filetages aux fonds parfaitement formés ou les angles intérieurs extrêmement vifs. En moulant un bloc plein puis en le perçant et en le taraudant lors d’une opération secondaire, on évite le coût et les risques de défaillance des broches de noyau fragiles dans le moule. Il s’agit d’un compromis entre le coût d’usinage par pièce et la complexité ou le risque initial de l’outillage.







