
Le contrôle qualité du moulage est le processus qui permet de vérifier que les produits moulés respectent des exigences précises de forme, de dimensions, de résistance et d’état de surface. Cette étape est essentielle pour détecter les défauts et éviter de livrer des pièces susceptibles de poser problème par la suite. Chaque fabricant s’appuie sur des mesures, des inspections et des essais rigoureux pendant la production.
Un contrôle qualité rigoureux garantit des produits sûrs, fiables et durables. Sans lui, la moindre erreur de moulage peut entraîner des défaillances coûteuses. Découvrez avec Moldie les techniques utilisées pour maintenir la qualité et leur importance.
Principaux aspects du contrôle qualité du moulage
Le contrôle qualité du moulage aide à garantir que les produits répondent aux exigences strictes de dimensions, de résistance et de fiabilité. Plusieurs méthodes sont combinées pour identifier et prévenir les défauts, vérifier les mesures et contrôler chaque étape du procédé de moulage.
Mesures fondamentales de contrôle qualité
L’assurance qualité en fonderie commence par le contrôle des matières premières et se poursuit à chaque étape de la production. Les opérateurs surveillent la composition du matériau, la température de coulée et la qualité du moule. L’inspection visuelle permet de repérer les défauts de surface, comme les fissures, les pores ou les inclusions de laitier.
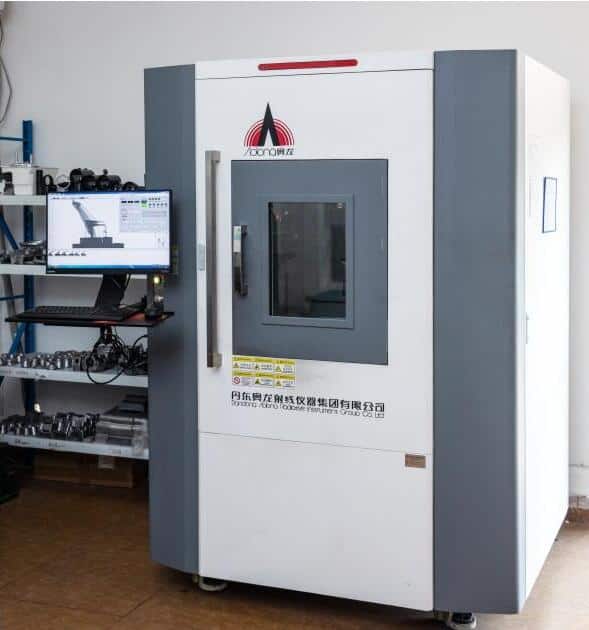
Des échantillons de matière peuvent faire l’objet d’essais chimiques et mécaniques afin de vérifier leur résistance et leur composition. Les méthodes de contrôle non destructif, comme la radiographie ou les ultrasons, peuvent révéler des défauts cachés. Chaque étape renforce la fiabilité des pièces moulées en conditions réelles d’utilisation.
Contrôle dimensionnel et précision
Un contrôle dimensionnel précis garantit que les produits s’ajustent et fonctionnent correctement. Les outils courants comprennent les pieds à coulisse, les micromètres et les machines à mesurer tridimensionnelles (MMT). Les MMT sont très précises et permettent de contrôler automatiquement les pièces complexes.
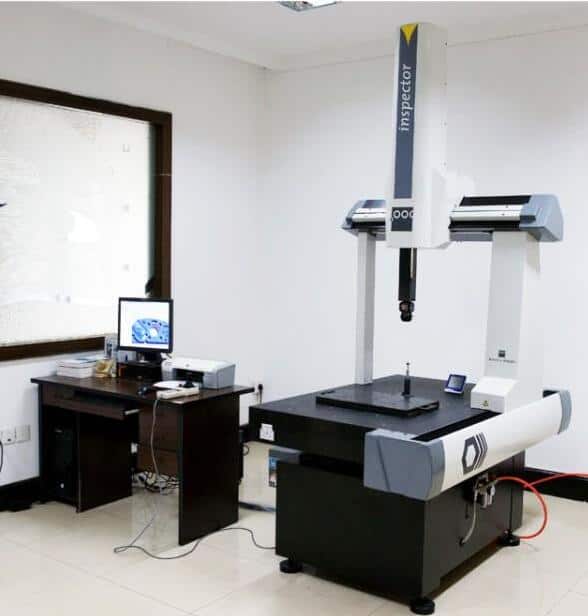
Les inspecteurs mesurent des caractéristiques comme le pas des filetages, le diamètre des trous et la rectitude. Les mesures sont comparées aux plans de conception à l’aide de tableaux de tolérances. Le suivi du retrait et de l’usure des outils permet de maintenir les dimensions dans les limites acceptables.
Contrôle et suivi des procédés
Le contrôle des procédés vise à prévenir les défauts en surveillant des variables clés comme la température, le temps et l’écoulement du matériau. Les fonderies modernes utilisent souvent des systèmes d’exécution de la fabrication (MES) pour suivre chaque lot et chaque paramètre de procédé.
En contrôlant des étapes comme la préparation du moule et les vitesses de refroidissement, les fabricants réduisent les risques de retassures, de fissures et d’autres défauts de moulage. Des revues régulières des procédés et l’entretien des équipements contribuent à la stabilité et à la régularité des résultats.
Relier le moulage et l’usinage : gagner en précision grâce à l’intégration
Alors que les contrôles dimensionnels ci-dessus vérifient la qualité de la pièce brute de fonderie, la plupart des pièces moulées ne sont pas des produits finis. Elles nécessitent un usinage CNCcomplémentaire — fraisage, tournage, perçage ou taraudage — pour atteindre les tolérances précises, les états de surface lisses et les filetages spécifiés dans la conception finale.
Les capacités d’usinage CNC intégrées au fabricant comprennent :
-
Maîtriser l’ensemble du flux de travail de la pièce brute de fonderie au composant fini, en évitant les difficultés de coordination et les écarts de qualité entre fournisseurs distincts.
-
Vérifier les dimensions finales des surfaces usinées avec nos équipements MMT, afin de s’assurer que chaque caractéristique respecte vos plans techniques.
-
Réduire les délais en transférant directement les pièces moulées de notre fonderie à notre atelier d’usinage, sans retard lié au transport.
Cette approche intégrée vous livre un composant prêt à l’emploi, et non une pièce moulée qui nécessite encore des opérations secondaires.
Méthodes d’inspection et d’essai des pièces moulées
Un contrôle efficace des pièces moulées est nécessaire pour détecter les défauts internes et externes, vérifier les dimensions et garantir que chaque pièce respecte les normes de qualité.
Inspection visuelle
L’inspection visuelle est la méthode la plus élémentaire de contrôle des pièces moulées. Elle consiste à examiner leur surface à l’œil nu ou à l’aide d’instruments grossissants pour repérer les défauts visibles. Les problèmes courants comprennent les fissures, les piqûres, les déformations et les remplissages incomplets.
Rapide et peu coûteuse, cette méthode constitue la première étape du contrôle qualité. Les inspecteurs recherchent les bavures excessives, les aspérités et les inclusions visibles. L’éclairage et l’angle d’observation sont importants pour repérer les petits défauts de surface. Toute zone dont le résultat est incertain peut être signalée pour un examen plus approfondi.
L’inspection visuelle est souvent associée à des outils de mesure simples. Les règles, les pieds à coulisse et les jauges permettent de vérifier les dimensions. Bien qu’elle ne détecte pas les défauts internes, elle reste essentielle pour contrôler l’aspect extérieur de chaque produit avant d’appliquer des méthodes plus avancées.
Avantages :
- Rapide et simple
- Aucun équipement spécial nécessaire
- Aide à détecter les défauts de surface évidents
Inconvénients :
- Ne détecte pas les défauts internes
- Peut ne pas révéler les petites fissures
Contrôles non destructifs
Les méthodes de contrôle non destructif (CND) permettent aux fonderies d’examiner les pièces moulées à la recherche de défauts cachés sans les endommager. Elles révèlent les problèmes de surface et les défauts internes et sont donc importantes pour l’assurance qualité des pièces critiques.
Principales méthodes de CND :
- Contrôle par ressuage (DPI) : Un colorant visible ou fluorescent est appliqué sur la surface et pénètre dans les fissures. Après avoir éliminé l’excédent, l’inspecteur recherche les traces révélant des défauts.
- Contrôle radiographique (RT) : Des rayons X ou gamma traversent la pièce moulée et produisent des images révélant les vides internes ou les inclusions.
- Contrôle par ultrasons (UT) : Des ondes sonores à haute fréquence sont envoyées dans la pièce moulée. Elles se réfléchissent sur des interfaces internes, comme les vides, et produisent des signaux qui révèlent les défauts cachés.
Le choix des méthodes CND dépend de la taille et du matériau de la pièce moulée ainsi que du niveau de détection requis. Elles fournissent des informations détaillées pour décider d’accepter ou de rejeter la pièce. Plus coûteuses que les contrôles visuels, elles améliorent la fiabilité, en particulier lorsque la sécurité et les performances sont essentielles.
Magnétoscopie
La magnétoscopie (MPI) sert à détecter les défauts de surface et proches de la surface dans les pièces moulées ferromagnétiques. La pièce est d’abord aimantée à l’aide d’un courant électrique ou d’un aimant puissant. Pendant l’aimantation, de fines particules de fer, sèches ou en suspension dans un liquide, sont répandues sur la surface.
En présence d’une fissure ou d’une discontinuité, le champ magnétique change rapidement et attire les particules vers le défaut, formant une indication visible. La magnétoscopie est ainsi utile pour détecter des fissures très fines ou étroites que d’autres méthodes peuvent manquer.
Elle est souvent réalisée après l’inspection visuelle, mais s’applique uniquement aux matériaux aimantables, comme le fer ou les alliages d’acier. Très sensible aux défauts débouchant en surface, elle est fréquemment utilisée pour des composants automobiles, aéronautiques et structurels. L’interprétation nécessite des opérateurs formés, car une surface sale ou rugueuse peut produire de fausses indications.
Points forts :
- Détecte les défauts de surface et proches de la surface
- Rapide et fiable sur les matériaux ferreux
Limites :
- Réservée aux métaux ferromagnétiques
- Une préparation de surface peut être nécessaire
Contrôle par ultrasons
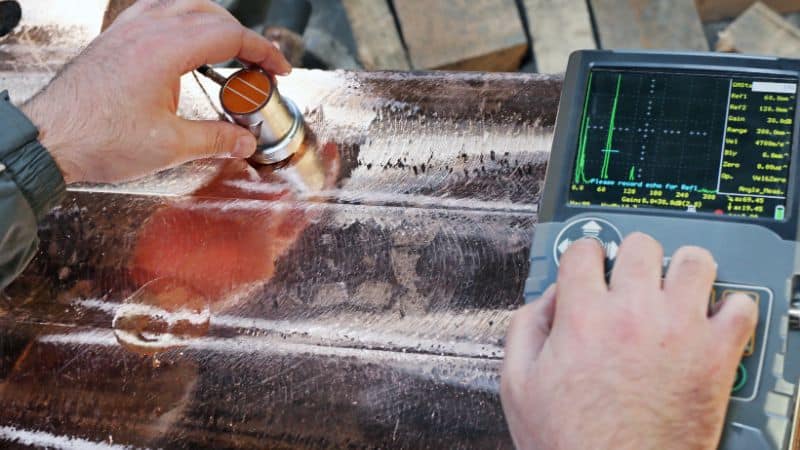
Le contrôle par ultrasons (UT) est une méthode CND importante pour détecter les défauts internes des pièces moulées métalliques. Une sonde placée sur la surface génère des ondes sonores à haute fréquence. Celles-ci traversent le matériau et se réfléchissent sur les interfaces ou les défauts internes.
En mesurant le temps de retour et l’intensité des signaux, les inspecteurs déterminent la présence, la taille et la position de défauts internes, comme les vides, les inclusions ou les cavités de retrait. Le contrôle UT reste efficace sur les pièces moulées épaisses ou denses et convient donc aux blocs-moteurs, aux engrenages et aux composants structurels.
Cette méthode est propre et n’endommage pas la pièce. Des techniciens qualifiés interprètent les signaux ultrasonores à l’aide d’affichages numériques ou de graphiques. La rugosité de surface ou la complexité des formes peut toutefois réduire la précision ; un bon contact avec la surface est donc nécessaire.
Avantages :
- Sensible aux petits défauts cachés
- Fonctionne sur de nombreuses tailles de pièces et de matériaux
- Fournit immédiatement des résultats numériques
Limites :
- Nécessite des opérateurs qualifiés
- La surface doit être accessible et relativement lisse
Essais destructifs et certification
Les essais destructifs montrent comment les pièces moulées se comportent sous l’effet de contraintes, de chaleur et de chocs réels. Associés à la certification du secteur, ils vérifient les propriétés mécaniques et garantissent la conformité des produits aux normes établies.
Essai de traction
L’essai de traction mesure l’allongement d’une pièce moulée et sa résistance à la rupture lorsqu’elle est tirée. Un échantillon prélevé sur la pièce est étiré dans une machine de contrôle.
Les principales données relevées sont :
| Propriété | Description |
|---|---|
| Résistance ultime | Force maximale avant rupture |
| Limite d’élasticité | Force à laquelle apparaît une déformation permanente |
| Allongement | Degré d’étirement de l’échantillon |
L’analyse de ces résultats permet aux fonderies de vérifier si le métal peut supporter les charges requises et de définir des limites d’utilisation sûres.
L’essai de traction est essentiel pour les pièces qui supportent un poids, se plient ou sont soumises à une traction en service. Les résultats aident aussi les ingénieurs à choisir les alliages et à établir des critères de qualité.
Essai de dureté
L’essai de dureté mesure la résistance de la surface d’une pièce moulée aux rayures, à la pression ou à l’usure. Un appareil presse une pointe dure sur le métal et mesure la profondeur ou la taille de l’empreinte.
Les méthodes courantes comprennent :
- Essai de dureté Brinell
- Essai de dureté Rockwell
- Essai de dureté Vickers
Chaque méthode utilise une échelle et une technique différentes, mais toutes permettent de déterminer si une pièce résistera suffisamment aux bosses et à l’usure de surface.
Une bonne dureté contribue à prolonger la durée de vie d’une pièce et à la protéger contre les outils et les pièces mobiles. L’essai est rapide et souvent réalisé à plusieurs endroits pour obtenir des résultats précis.
Essai de résilience
L’essai de résilience détermine l’énergie qu’une pièce moulée peut absorber avant de se rompre sous un choc soudain. Le plus courant est l’essai de choc Charpy, dans lequel un marteau oscillant frappe une éprouvette entaillée.
L’énergie absorbée avant la rupture constitue une mesure claire de la ténacité.
Les résultats montrent si une pièce moulée peut résister à des chocs, à des chutes ou à des collisions sans se briser. La résistance au choc est importante pour les pièces exposées à des impacts accidentels ou à des conditions extrêmes.
Une faible résistance au choc peut entraîner des défaillances dangereuses ; cet essai est donc essentiel pour les pièces moulées critiques pour la sécurité.
Certification et normes
La certification associe les résultats des essais aux normes du secteur. Des organismes comme ASTM et ISO définissent des valeurs minimales pour les propriétés mécaniques afin que les pièces moulées fonctionnent comme prévu.
Les fonderies conservent, pour chaque lot, les dossiers d’essais, les nuances de matériau et les données de traçabilité. Celle-ci relie le produit fini à ses matières premières, à ses étapes de fabrication et à ses contrôles qualité.
Les audits peuvent vérifier que les essais destructifs requis ont été réalisés. La certification renforce la confiance des clients et facilite la circulation des produits dans les chaînes d’approvisionnement en attestant leur conformité aux exigences locales ou internationales.
Foire aux questions
La qualité du moulage dépend de normes claires, de procédés rigoureux et de dossiers précis. Chacun de ces éléments aide les fabricants à détecter et à maîtriser les problèmes potentiels des pièces métalliques.
Comment le niveau de qualité des pièces moulées est-il classé et mesuré ?
Les pièces moulées sont classées selon des facteurs comme les dimensions, la forme, l’état de surface, la résistance du matériau et la présence de défauts. Les outils de mesure peuvent comprendre des jauges, des appareils de mesure de dureté et des systèmes d’imagerie numérique.
Les résultats sont comparés aux normes du secteur ou du client. Les systèmes de classement courants utilisent parfois des codes ou des chiffres pour indiquer le type et la gravité des défauts.
Quelles étapes du procédé de moulage sont les plus importantes pour garantir la qualité ?
La préparation du moule est importante, car les problèmes à cette étape peuvent provoquer des défauts de surface ou de forme. La fusion et la coulée doivent être réalisées à la bonne température afin d’éviter les zones fragiles et la porosité.
Le contrôle du refroidissement et de la solidification est également essentiel. Un refroidissement irrégulier peut entraîner des fissures ou des déformations. Une inspection après moulage permet de détecter les problèmes persistants avant l’expédition.
Quels documents sont généralement nécessaires au contrôle qualité du moulage ?
Les fabricants conservent des fiches de procédé, des rapports d’inspection et des comptes rendus d’essais pour chaque lot de pièces moulées. Ces dossiers peuvent contenir des mesures, des résultats d’essais et des notes issues des contrôles visuels.
La traçabilité repose souvent sur des numéros de lot ou des codes-barres. Cette documentation prouve que les pièces respectent les normes requises et facilite la résolution des problèmes de qualité.







