
Mecanizado de postes de fundición, combinado con el proceso de fundición a presión, produce piezas terminadas, dimensionalmente precisas. Pero el verdadero desafío de producción no es de la mano de la mano de la mano de la mano de la mano de la mano de la mano de la mano de la mano de la mano de la mano, en aislamiento; está diseñando ambos pasos para trabajar juntos para que los tiempos del ciclo se mantengan cortos, la chatarra permanece baja, y las partes cumplen los parámetros esperados.
¿Por qué son necesarias operaciones CNC después de Fundición a presión
Las razones comunes para añadir operaciones CNC incluyen:
- Lograr tolerancias más estrictas que la capacidad de transmisión
- Crear borrones de precisión, hilos y superficies de sellado
- Remoción de marcas línea de partición
- Características de apertura que no pueden ser lanzadas
CNC Operaciones y tolerancias para el Proceso de fundición a presión
Incluso el mejor proceso de fundición a presiónX tiene límites sobre las tolerancias y acabado superficiales que puede lograr en el estado de transmisión. mecanizado CNC puentes que abren, aportando características críticas a los niveles de precisión requeridos para ajuste, función y apariencia.
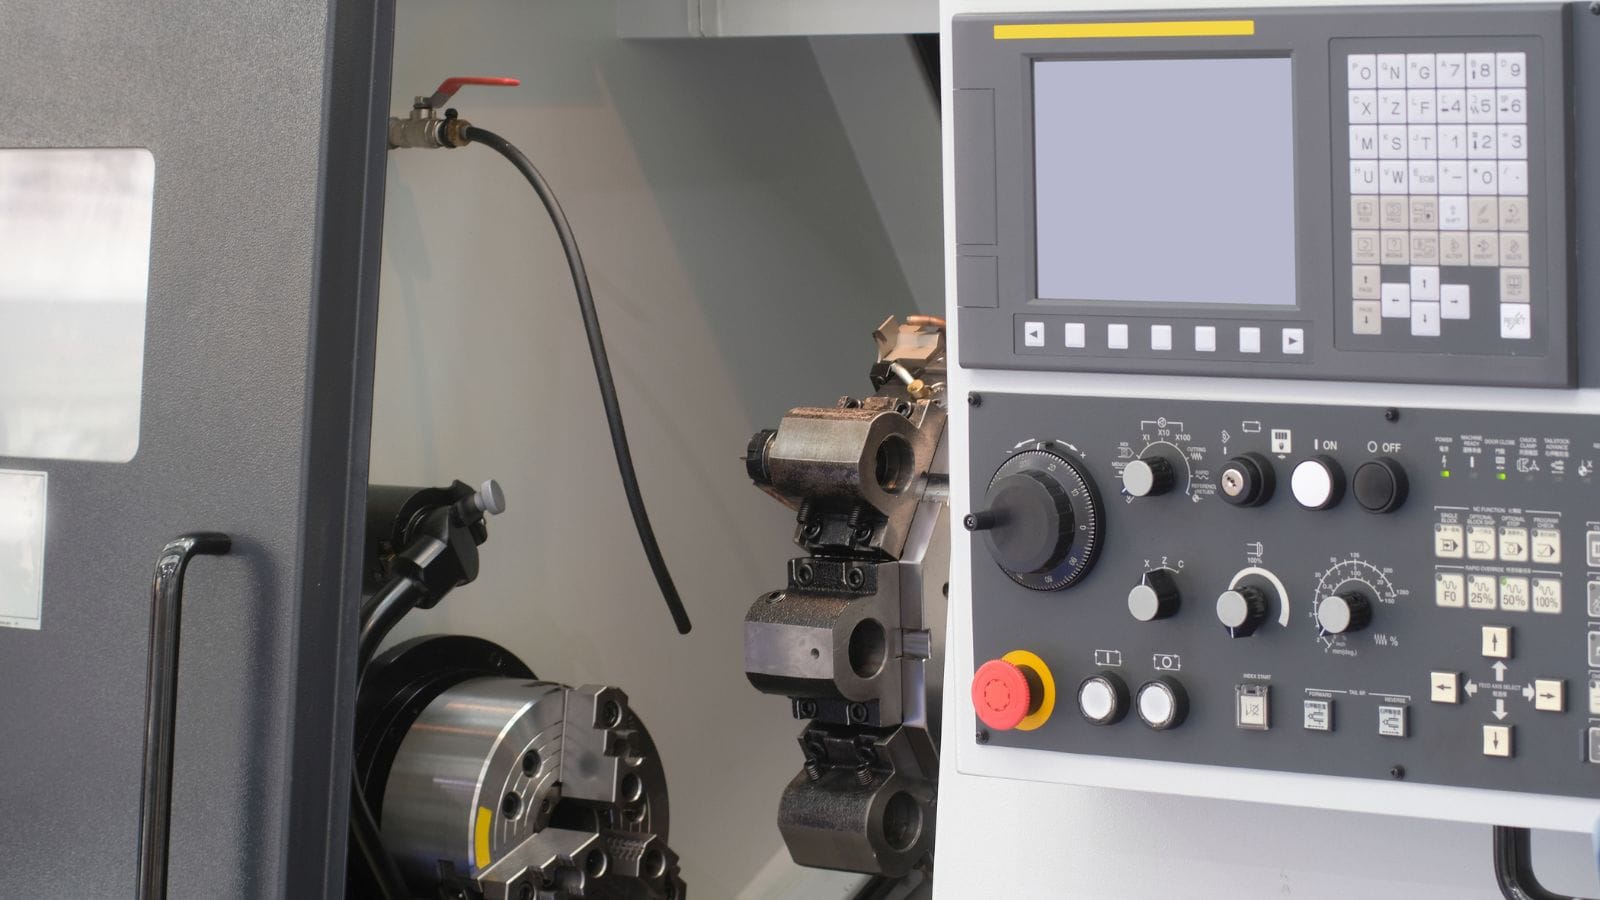
CNC Pasos para los componentes de caché
Las operaciones de mecanizado más frecuentes realizadas en piezas fundidas incluyen:
- Milling: Superficies de apareamiento, creación de bolsillos y contornos complejos de mecanizado
- Perforación y manipulación: Producir agujeros de precisión y características roscadas
- Turning: Mecanizado de características redondas, a menudo en piezas fijadas en una mesa de torno o giratorio
- Deburring: Eliminación de bordes afilados y flash residual de las características de fundición y máquina
- Grinding y pulido: Lograr la multa XXT0000 XX en áreas funcionales o cosméticas
As-Cast Capability vs Machined Precision
El casting die ofrece una buena precisión dimensional mediante estándares de fundición, y algunas de las partes producidas por el método no requieren mecanizado, pero hay límites reales, como se ve en este gráfico:
| Parámetro | As-Cast (Típico)) | Después de la máquina CNC |
|---|---|---|
| Tolerancia lineal | ±0,1 mm a ±0,3 mm | ±0.01 mm a ±0.05 mm |
| La rugosidad de la superficie (Ra) | 1.6 a 6,3 μm | 0.4 a 1.6 μm |
| Flatness | 0,1 a 0,3 mm sobre 100 mm | 0,02 mm o mejor |
| Posición verdadera (agujeros)) | ±0,2 mm | ±0.05 mm o mejor |
Las tolerancias a medida se definen por normas como NADCA e ISO 8062. . . ..
Además, los tratamientos superficiales como la anodización requieren química de aleación específica, y los objetivos de rugosidad de superficie mecanizada deben ser compatibles con el método de acabado.
Normas de diseño que reducen el tiempo de mecanizado post
Smart diseño de molde es la forma más eficaz de cortar el tiempo y el coste del mecanizado. Las decisiones sobre la fijación, ventilación, geometría de pared y colocación datum realizadas durante diseño de utillaje controlan directamente la calidad, consistencia y maquinabilidad de la parte as-cast.
Mold Layout, Gating y Venting Fundamentals
Un troquel de fundición a presión consiste en dos mitades: la cubierta muere (estacionaria) y el eyector muere (movible), y donde se encuentran es el línea de partición que determina la ubicación flash e influencias que las superficies necesitan post-maquinación. Además, los sistemas de fijación y los canales de ventilación también influyen mucho en la calidad de las piezas, lo que a su vez afecta el mecanizado.
El sistema de gating incluye los estribos, corredores y puertas que dirigen el metal fundido en la cavidad. La ubicación de la puerta y el tamaño afectan el patrón de llenado, el riesgo de entrada de aire, y la ubicación de la puerta vestige en la parte final. Una puerta mal colocada puede causar relleno turbulento, cierres fríos y porosidad en áreas que más tarde necesitan mecanizado.
Venting permite escapar aire atrapado y gases durante la inyección. Las ventosas son canales delgados cortados en el línea de partición o colocados en las últimas áreas para llenar. El venteo insuficiente conduce a la penetración del aire y la porosidad, especialmente dañina cuando esas regiones requieren superficies de sellado mecanizado.
Herramientas avanzadas diseño de molde, incluyendo el software CAD/CAM/CAE y análisis de flujo de molde (tiempo de llenado, distribución de temperatura, presión de aire, predicción de contracción), ayudan a los ingenieros a optimizar las ubicaciones de puertas y la colocación de ventilación antes de cortar acero.
Geometría de parte para fuerza, flujo y liberación
Varios reglas de diseño impacto directo si un casting puede cumplir objetivos dimensionales con mecanizado mínimo:
- Borradores ángulos: Todas las superficies paralelas a la dirección de apertura de la rotura necesitan cintura para la eyección limpia. El aluminio normalmente necesita al menos 1:100 (0.6°); el zinc puede usar tan poco como 1:200 (0.3°)).
- Fillets: Reemplazar esquinas internas agudas con radio para mejorar el flujo de metal y reducir las concentraciones de estrés. Esto también puede reducir el desgaste prematuro del molde.
- Ribs: Agregue rigidez estructural sin aumentar espesor de pared. Mantener el grosor de la costilla en aproximadamente 60-80% de la pared adyacente puede evitar las marcas de fregadero.
- Uniforme espesor de pared: Grandes variaciones en espesor de pared pueden causar enfriamiento desigual, warpage y porosidad interna. La sección más gruesa debe permanecer bajo 13 mm cuando sea posible.
- Bosses: Use espesor de pared consistente alrededor de los patrones de montaje para reducir la porosidad de la contracción.
Características de planificación y estrategia Datum
Las características que se mecanizarán deben diseñarse con una asignación de stock adecuada, típicamente de 0,5 mm a 1,0 mm, dependiendo del tamaño de la parte y la aleación. Demasiado poco stock significa que el cortador de mecanizado puede golpear la porosidad de la radio; demasiado añade tiempo de ciclo y desgaste de la herramienta.
La estrategia Datum es igualmente importante. Las superficies datum son los puntos de referencia utilizados para fijar la fundición en la máquina CNC. Estos deben ser:
- Superficies de transmisión con flash mínimo o distorsión
- Ubicado para permitir una configuración estable de tres puntos (3-2-1)
- Consistente de disparo a tiro para evitar la dispersión de posición durante el mecanizado
Ingenieros que planifican esquemas datum y accesorios en la etapa diseño de molde, en lugar de después de la fundición, ahorran tiempo significativo en la configuración del mecanizado y reducen la chatarra de características mallocadas.
Defectos, inspección y garantía de calidad
Incluso un proceso de fundición a presiónX bien diseñado produce partes que deben ser verificadas antes del envío. Casting y mecanizado defectos cada uno introduce riesgos únicos, y un sistema de aseguramiento de la calidad completa captura problemas antes de llegar a la línea de montaje.
Defectos comunes de fundición y mecanizado
Morir defectos de fundición incluir:
- Porosidad: Pequeños vacíos causados por gas atrapado o encogimiento durante la solidificación
- Cierres fríos: Líneas visibles donde dos frentes de flujo se encontraron pero no se fusible completamente
- Flash, por lo que,
- Misruns: Relleno de cavidad incompleta debido a una temperatura o presión metálica insuficiente
- Ampollas superficiales: Utilizado por bolsillos de gas subsuperficie que se expanden durante el tratamiento térmico o el mecanizado
Los defectos relacionados con el mecanizado incluyen:
- Marcas de herramientas o chatter de cortes usados o ajustados indebidamente
- Características fuera de la tolerancia de errores de fijación o cambio datum
- Porosidad expuesta cuando el mecanizado elimina la capa de la piel densa del casting
Cómo la porosidad y la entrada de aire afectan las operaciones secundarias
La porosidad es el único defecto más común que conecta la calidad del casting con los resultados del mecanizado. La piel exterior de un fundición a presión, típicamente 0,5 mm de espesor, es densa y relativamente libre de poro porque se solidifica rápidamente contra la pared de la muerte. El interior puede contener porosidad de gas o vacíos de encogimiento.
Cuando el mecanizado elimina esta piel densa, puede exponer poros que comprometen la capacidad de sellado, acabado superficial, e integridad estructural. Es por ello que la asignación de acciones de mecanizado, la colocación de las puertas y la ventilación deben tener en cuenta el riesgo de porosidad en regiones que serán mecanizadas.
El análisis de flujo moldeado, específicamente la presión del aire y las simulaciones de agujero encogedor, ayuda a predecir dónde se producirá la porosidad para que los diseñadores puedan mover la función, agregar ventilación o ajustar los parámetros del proceso.
Métodos de inspección para la aprobación de producción
Un sistema de calidad confiable utiliza múltiples métodos de inspección en diferentes etapas:
- Inspección dimensional: Coordinar las máquinas de medición (CMMs) verificar las dimensiones críticas contra el dibujo de la pieza. Los informes de inspección de primer nivel son estándar para nuevas herramientas.
- Inspección de rayos X: El examen no destructivo revela la porosidad interna y las inclusiones sin cortar la parte. Esencial para fundición estructural y resistente a la presión.
- Escaneo 3DComparación con nosotros. Útil para detectar desviaciones, cambios y perfil.
- Pruebas materiales: Análisis del espectrometro confirma química de aleación. La dureza y la prueba de tracción verifican las propiedades mecánicas.
- Inspección visual: Los proyectores y comparadores ópticos verifican la calidad de la superficie, residuos flash y defectos cosméticos.
Los proveedores con certificaciones como ISO 9001:2015 e IATF 16949 siguen planes de calidad documentados que definen frecuencia de inspección, equipos de medición, procedimientos de acción correctivos y trazabilidad.
Aplicaciones y controladores de costes de mecanizado Fundición a presión
El mecanizado de fundición die sirve una amplia gama de mercados, y el costo total de una parte terminada depende mucho más que el precio de fundición por pieza. Las decisiones inteligentes de abastecimiento comienzan con la combinación de la aplicación a la aleación correcta, proceso y socio de fabricación.
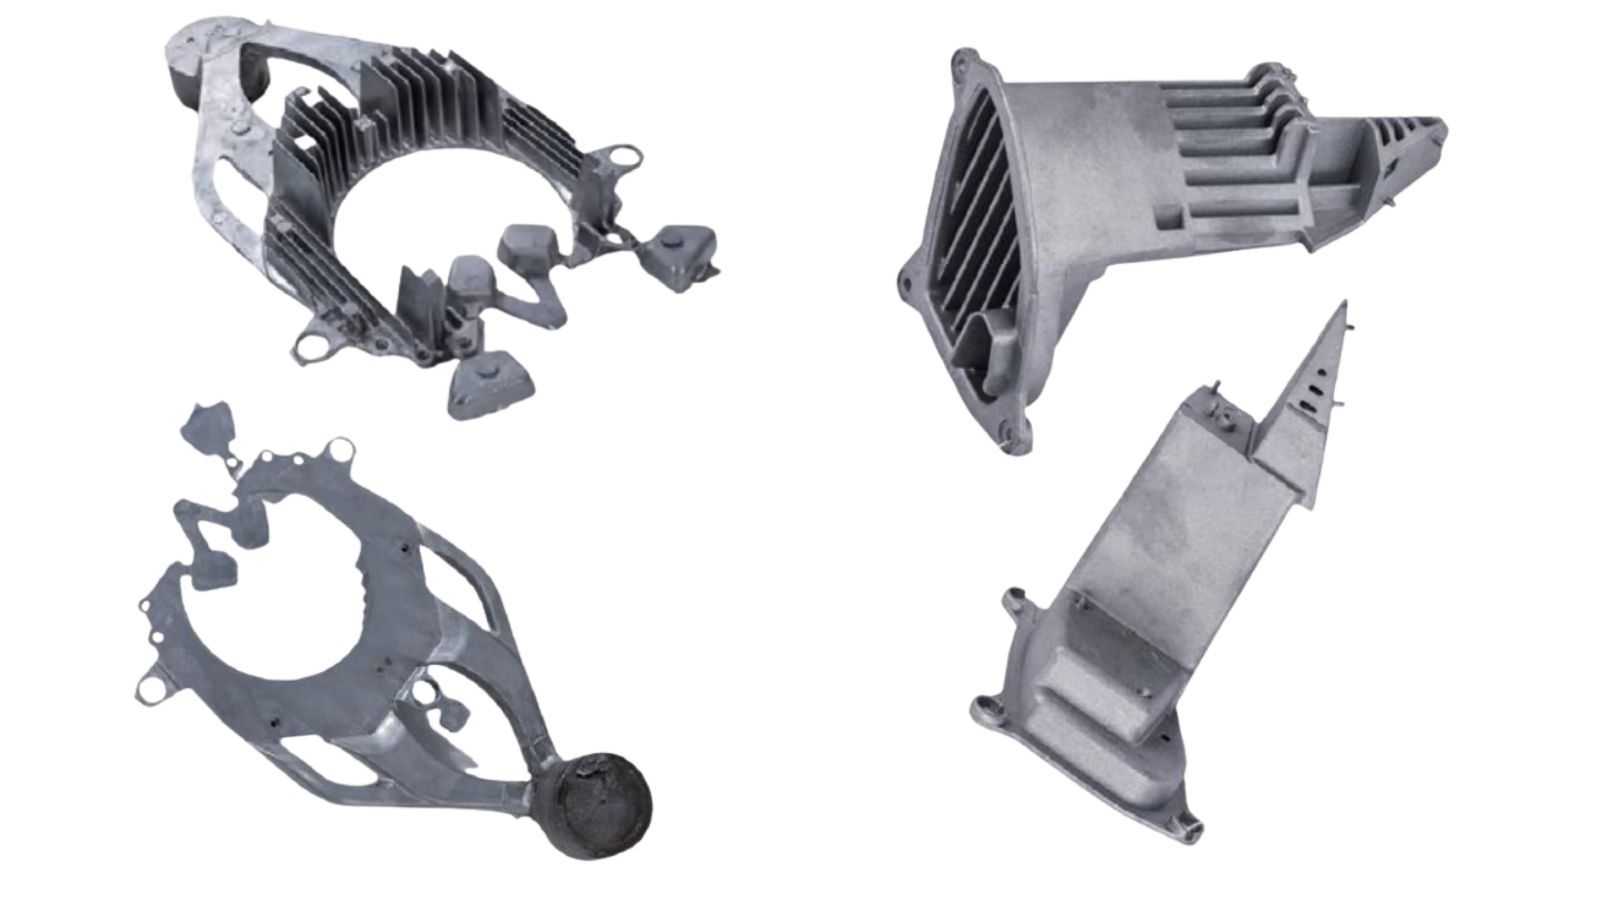 Nuestras piezas fundición a presión con procesamiento post CNCX[/capción]
Industrias Best-Fit y Tipos de Piezas Típicos
Automoción es el mayor consumidor de piezas fundidas y mecanizadas. Los bloques de motor, las carcasas de transmisión, los corchetes estructurales y los recintos de batería EV dependen de aluminio o fundición a presión de magnesio seguido de operaciones de precisión CNC.
Aeroespacial exige piezas ligeras y de alta integridad. Las fundición de magnesio y aluminio se mecanizan a tolerancias estrechas e inspeccionadas por rayos X para la solidez interna.
Consumer electronics utiliza zinc y fundición a presión de aluminio para carcasas de dispositivos, fregaderos de calor y cuerpos de conector. La calidad de acabado superficial es crítica para productos orientados al consumidor.
Industrial and Equipo médico beneficios de la repetibilidad de fundición a presión para carcasas de motor, cuerpos de válvulas y recintos que requieren consistencia dimensional en grandes carreras de producción.
Qué Conduce Costo de mecanizado
El tiempo del ciclo está dominado por la densidad de características y dificultad del toolpath. Panes, borrones de precisión, caras de sellado, bolsillos profundos, agujeros de intersección y contornos complejos añaden cambios de herramientas, caminos de corte más largos y alimentaciones más lentas para la estabilidad. El costo aumenta especialmente rápido cuando las tolerancias ajustadas están emparejados con pobre acceso a herramientas o herramientas de larga extensión, ya que el control de chatter a menudo requiere pases adicionales semi-acabado/acabado.
El recuento de configuración es el predictor más fiable de la escalada de costos. Cada re-clamp adicional añade manejo, probing, riesgo de cambio datum, y a menudo una fijación dedicada. Incluso si el tiempo de corte es similar, múltiples configuraciones reducen el rendimiento y aumentan la probabilidad de piezas fuera de la tolerancia, por lo que el costo eficaz de mecanizado se convierte en «costo por parte conformante», no «costo por ciclo.”
Variabilidad en los convertidos de fundición en costos de mecanizado ocultos. Cuando la condición as-cast varía, los fabricantes compensan con más probing, hipótesis de stock más grandes, parámetros más lentos y a veces el touch-up manual. Esas compensaciones aumentan tanto el tiempo como el desgaste de las herramientas, y aumentan la probabilidad de que los bucles de rework sean caros pero raramente visibles en las citas por pieza.
La pérdida de rendimiento es el controlador de costo silencioso. Cualquier condición que cause que las partes fallen después del mecanizado, ya sea debido a la no conformidad dimensional, fallas de fuga o rechazos cosméticos, amplifica el costo porque el tiempo de mecanizado ya se ha gastado.
Elegir un socio de servicio completo que protege coste, calidad y tiempo de plomo
La manera más rápida de reducir el riesgo en el mecanizado fundición a presión es tratar la herramienta, el casting, mecanizado CNCX, el acabado y la inspección como un proceso integrado, no una cadena de entregas. Consolidar estos pasos bajo un único socio de servicio completo suele acortar los plazos de ejecución, simplifica la rendición de cuentas y reduce la posibilidad de que se introduzcan daños o variaciones entre los proveedores.
Si quieres pasar de “¿Pueden hacerlo?” a “Pueden hacerlo fiable a escala?”, Molinyectado a presióning puede ayudar: llegar a nosotros para una amplia cobertura de aleación y proceso con soporte de ingeniería, así como equipo de mecanizado en casa, certificaciones reconocidas (ISO9001 y IATF16949) y capacidad completa después del procesamiento!



