
Decidir entre squeeze casting y fundición a alta presión (HPDC) para sus proyectos de fabricación puede ser difícil, ya que estos dos procesos parecen similares en la superficie. Sin embargo, la última parte de calidad, costo, e incluso si usted puede tratar calor son mundos separados.
En esta guía, le mostraremos exactamente cómo estos procesos de fabricación se comparan con la porosidad, la fuerza, el tratamiento térmico, el costo y los límites de diseño, para que pueda hacer la llamada correcta para su programa de producción.
Veredicto rápido: cuál debe elegir?
Elija Fundición a presión (HPDC) si necesita piezas de alto volumen y paredes delgadas (como carcasas, conectores, fregaderos de calor) con tolerancias cosméticas ajustadas, y no requiere tratamiento térmico T6.
Elija Casting Squeeze si su parte debe soportar altas cargas de fatiga, pasar pruebas de resistencia a la presión, o requiere tratamiento térmico T6 – y usted está dispuesto a aceptar un tiempo de ciclo más largo para propiedades mecánicas premium.
¿Todavía no está seguro? Lea y descubra más.
Cómo funcionan los dos procesos de fundición
Los mecánicos de cada proceso fijan expectativas para todo lo más abajo, desde la calidad interna hasta el tiempo de ciclo. Alta presión fundición a presión llena una cavidad rápida bajo presión de inyección, mientras que squeeze casting aplica presión sostenida como solidifica el metal.
Lo que Fundición a alta presión (HPDC) hace diferente
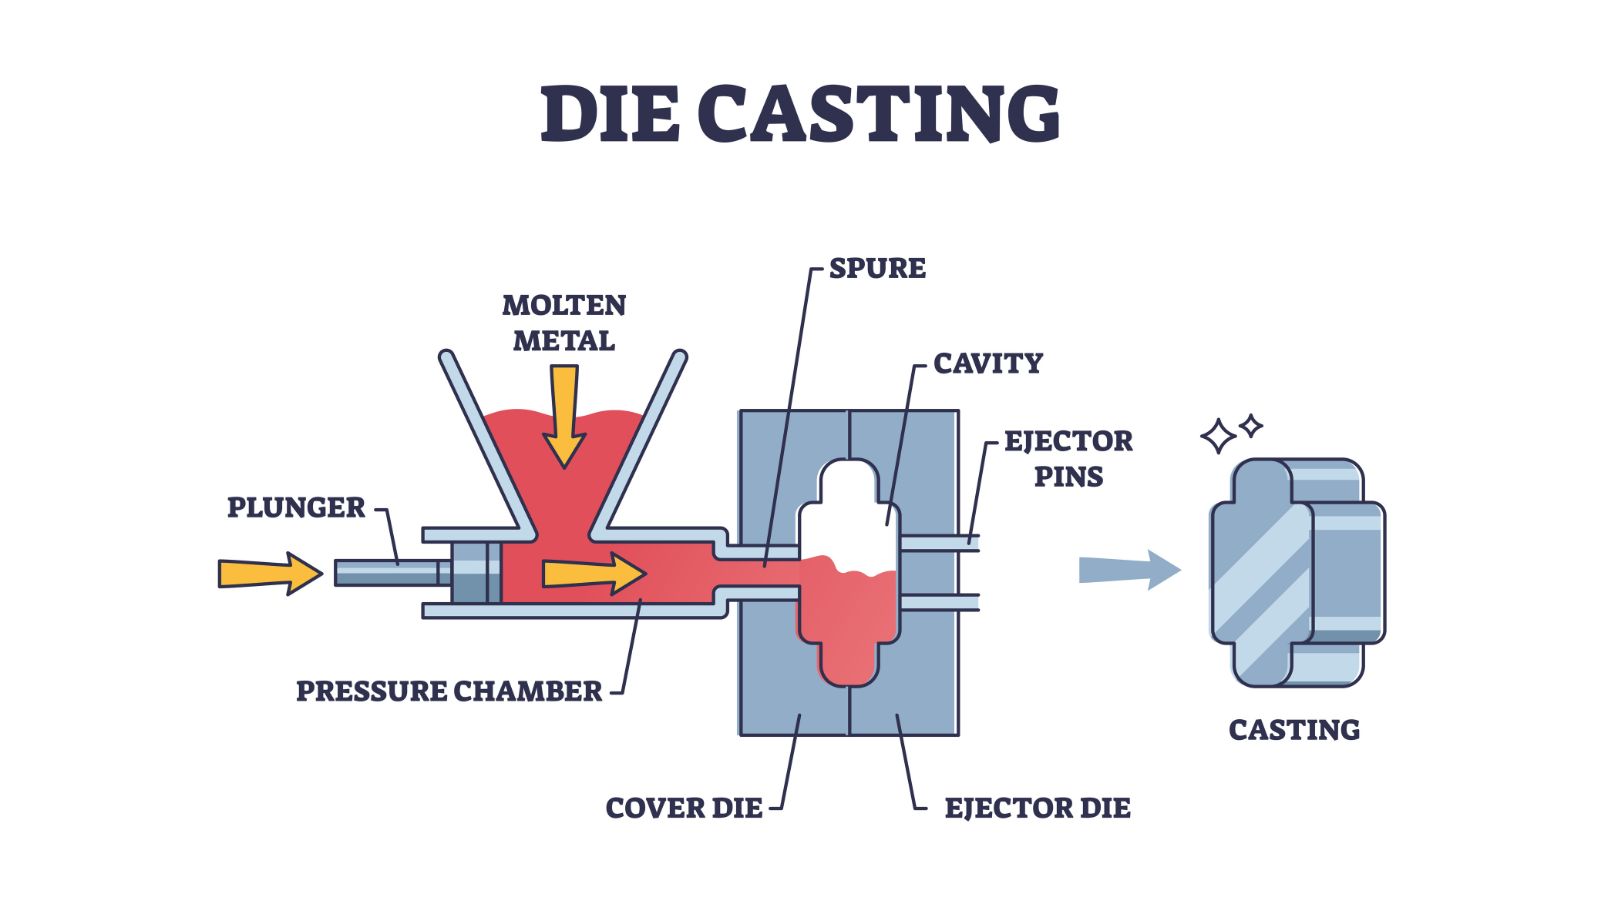
In Proceso fundición a alta presión (HPDC), metal fundido se inyecta en un molde de acero a alta velocidad a través de una manga de inyección. La presión de inyección suele oscilar entre 10 y 175 MPa dependiendo de la aleación y la geometría parcial. El metal llena la cavidad del molde en milisegundos, que produce excelente precisión dimensional y fino detalle de la superficie.
La compensación es que la inyección rápida promueve el flujo turbulento. El aire y el gas quedan atrapados en la cavidad, y ese gas atrapado se convierte en porosidad interna después de que el metal se solidifica. La presión se aplica durante la inyección pero no se sostiene a través de la fase de solidificación de la misma manera controlada que squeeze casting.
Lo que significa el casting en la práctica
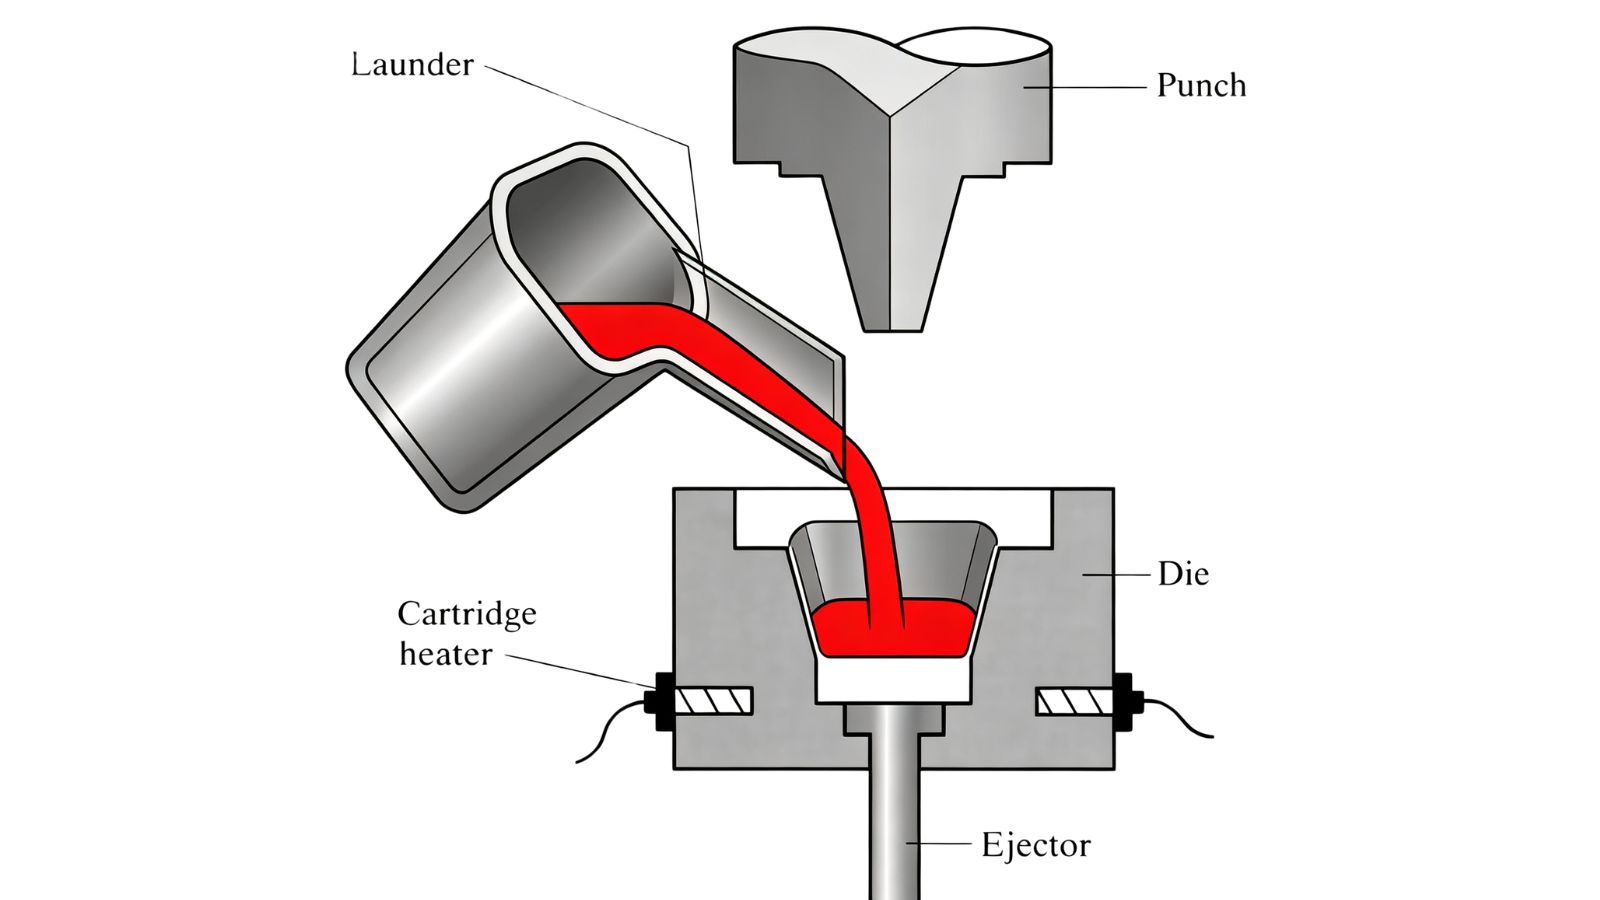
A veces se llama fundición de metal líquido, vierte metal fundido en un molde abierto y luego cierra una presión hidráulica para aplicar presión durante la solidificación. Esa fase de retención de presión es lo que la separa de la tradicional fundición a presión. La presión sostenida, a menudo entre 50 y 150 MPa, obliga al metal contra las paredes de molde mientras se contrae, reduciendo la porosidad de contracción y refinando la microestructura.
El relleno más lento y controlado produce flujo laminar en lugar de inyección turbulenta. Menos aire está atrapado, y la fundición resultante es más densa con menos defectos internos.
Comparación lado a lado: Casting Squeeze vs. Alta presión Fundición a presión
| Factor de comparación | Alta Presión Fundición a presión (HPDC) | Esqueeze Casting (Liquid Metal Forging) |
|---|---|---|
| Llenar Velocity | Inyección de alta velocidad (flujo turbulento) | Relleno lento y controlado (flujo laminar) |
| Duración de la presión | Presión sólo durante la fase de inyección | Presión sostenida a través de la solidificación |
| Porosidad interna | Gas superior " porosidad de contracción " | Porosidad casi cero (micrestructura condensada)) |
| T6 Tratamiento de calor compatible? | NO (riesgo de la ampolla) | SÍ (sin ampollas)) |
| Espesor de pared típico | Paredes finas posibles (corado)) | Requerimiento de secciones delgadas (pág.) |
| Mejor aplicación | Viviendas de alto volumen, corchetes, recintos | Componentes estructurales, críticos de seguridad o hidráulicos |
Porosidad, rendimiento y tratamiento de calor
La solidez interna es una de las diferencias más consiguientes entre los dos procesos. Tipo de porosidad, distribución y severidad varían significativamente en función de cómo los flujos de metal y solidifica.
Por qué Formas de Porosidad En Fundición a presión
En alta presión fundición a presión, la inyección de alta velocidad crea flujo turbulento dentro de la cavidad del molde. El aire y el gas se doblan en la corriente de metal antes de que puedan escapar. Como el metal se enfría, esos bolsillos permanecen como porosidad de gas: pequeños vacíos distribuidos a través de la parte. La porosidad del riego también puede formar donde las secciones más gruesas se enfrían por último sin una compensación de presión adecuada.El resultado es una parte con poros interiores mensurables que afectan la integridad estructural y de presión, incluso si la calidad cosmética se ve bien.
Para una inmersión más profunda en cómo detectamos y resolvemos estos temas, lea nuestra guía dedicada sobre detección y prevención de la porosidad en fundición a presión.
Cómo cierra el casting Squeeze The Gap
En squeeze casting, la presión hidráulica sostenida durante la solidificación cierra los vacíos de reducción al tratar de formar. El metal se ve forzado contra la superficie de la muerte continuamente, acelerando la transferencia de calor y produciendo una estructura de granos más fino y uniforme. El relleno laminar más lento también impide la entrada de gas desde el principio. El resultado es una parte más densa con porosidad casi cero.
Lo que significa para tu parte
Para piezas no estructurales o cosméticas, los niveles de porosidad en la norma fundición a presión son a menudo aceptables. Pero para componentes que contienen presión, estructuras cargadas de fatiga, o partes que deben pasar rayos X o pruebas de fuga, la solidez interna se vuelve crítica.
Aquí también es donde tratamiento térmico entra.
Las partes inyectado a presiónX de alta presión no suelen someterse al tratamiento térmico T6 — el gas interno se expande durante el tratamiento de solución y causa la ampolla.
Piezas de yeso, con su reducida porosidad, toleran T6 sin ampollas, alcanzando mayor fuerza post-tratamiento.
Cuando las propiedades mecánicas tratadas con calor se especifican en el dibujo, squeeze casting es el proceso de referencia más adecuado.
Libertad de diseño, geometría y aplicaciones típicas
Ambos procesos imponen diferentes limitaciones en la geometría parcial, espesor de pared y presentan complejidad. El proceso adecuado depende de lo que el diseño realmente requiere.
Thin Walls Versus Thick Structural Sections
La alta presión fundición a presión maneja bien partes de paredes delgadas. La alta velocidad de inyección y la presión empujan el metal en características finas y secciones delgadas antes de que comience la solidificación. Los espesores de pared por debajo de 2 mm son prácticos en estándar HPDC.
Esqueeze casting es mejor adecuado para secciones más gruesas donde la contracción es de otro modo un problema. Paredes muy finas son más difíciles de llenar bajo la secuencia más lenta, aplicada a presión squeeze casting.
Geometrías complejas y potencial de forma casi neta
La alta presión fundición a presión se destaca en la producción casi en red de piezas geométricamente complejas con atajos, núcleos y características externas intrincadas. La precisión del molde y la velocidad de la inyección reproducen el detalle fino sistemáticamente.
El casting Squeeze también produce partes de forma neta cercanas, pero la complejidad de las características internas es más limitada.
Ambos procesos reducen el mecanizado secundario en comparación con la arena o fundición en molde permanente, pero HPDC generalmente ofrece una precisión dimensional inicial más ajustada.
Casos comunes de uso automotriz e industrial
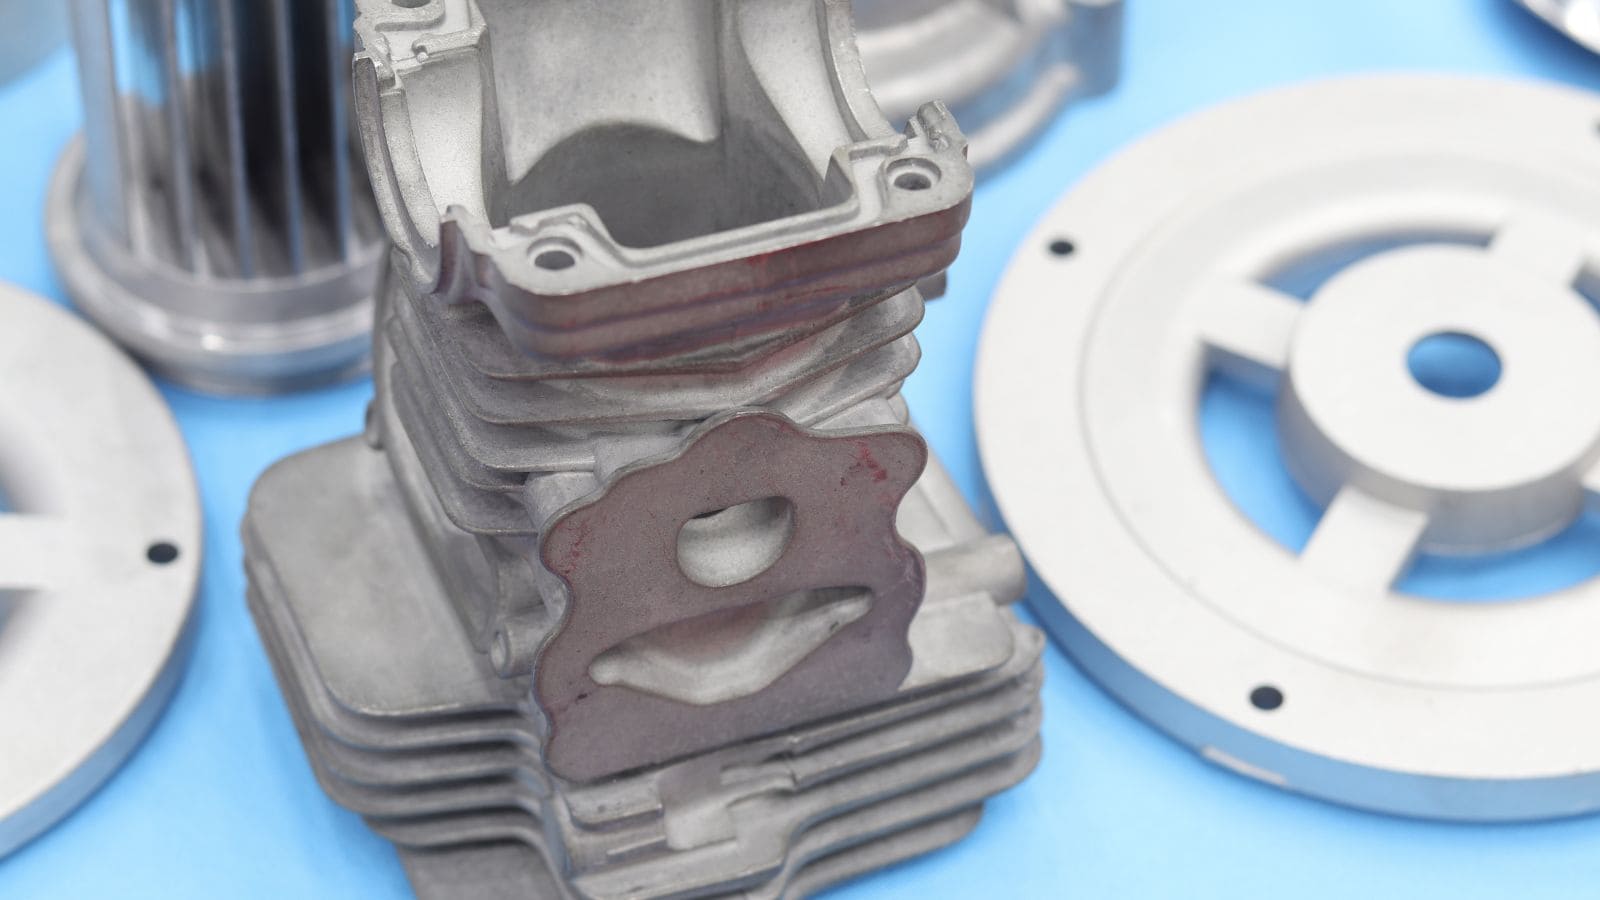
fundición a presiónX de alta presión es el proceso estándar para fregaderos de calor, carcasas de motor, corchetes, recintos electrónicos y carcasas de transmisión donde acabado superficial, precisión dimensional y volumen la mayoría.
Squeeze casting objetivos aplicaciones donde integridad mecánica es la prioridad: calipers de freno, nudillos de dirección, brazos de control y componentes hidráulicos. Los componentes aeroespaciales en aluminio y aleaciones de magnesio también son candidatos para squeeze casting, donde se especifica la relación resistencia-al peso y la resistencia a la fatiga.
Factores de coste de ambos métodos de fundición
La selección de procesos rara vez se hace solo en calidad. Volumen de producción, inversión de herramientas y tiempo de ciclo todos afectan la viabilidad comercial.
Alta presión utillaje de fundición a presión es generalmente más caro. HPDC dies requiere acero para herramientas premium y mecanizado de canal de enfriamiento preciso para manejar altas presiones de inyección y largas carreras de producción.
La fundición de Squeeze dies es más simple en diseño y cuesta menos inicialmente, pero esta ventaja debe ser ponderada contra el tiempo de ciclo más largo del proceso.
El Costo Oculto: ¿Por qué el Casting Squeeze NO es siempre mejor
Algunos proveedores utilizarán squeeze casting como el proceso «superior». Pero aquí está la verdad que no siempre te dirán:
-
Hora del ciclo más largo: El casting Squeeze tarda de 2 a 5 minutos por disparo, frente a 30–120 segundos por HPDC. A escala, eso significa significativamente menos partes por hora.
-
Tejido de herramientas superiores: La presión hidráulica sostenida coloca el estrés extremo en la matriz, lo que lleva a un menor vida útil del molde en comparación con la herramienta estándar HPDC.
-
Más costoso por parte: Para volúmenes anuales superiores a 50.000 piezas, el tiempo de ciclo más lento a menudo hace squeeze casting 30% a 50% más caro por parte que HPDC.
Así que aquí está nuestro consejo honesto: Si su parte es de paredes delgadas, menos de 2 kg, y no requiere tratamiento T6, fundición a presión es la opción económica y técnicamente superior. Moldie se especializa en volumen alto HPDC, y podemos ayudarle a discernir si squeeze casting es sobrematado para su diseño.
Un marco de selección práctica
Para terminar este blog, vamos a retratar el veredicto rápido en el principio con lo que aprendemos en el blog para formar un marco de selección práctica completo:
Elija Alta Presión Fundición a presión (HPDC) si:
-
Su volumen de producción anual es alto (normalmente por encima de 50.000 piezas))
-
Su parte tiene paredes delgadas (bajo 2 mm) o características externas complejas
-
Requiere tolerancias dimensionales y suaves acabado superficiales
-
Su aplicación no requiere tratamiento térmico T6
-
Usted está trabajando con aleaciones de aluminio como A380 o A383
-
Piezas típicas: carcasas, cubiertas, corchetes, recintos electrónicos, fregaderos de calor
HPDC ofrece tiempos de ciclo rápido, calidad cosmética consistente, y excelente rentabilidad a escala. Es difícil vencer comercialmente para el programa de alto volumen OEM/ODM.
Elija el casting Squeeze si:
-
Su parte debe pasar pruebas de presión o pruebas de fuga
-
La aplicación implica cargas cíclicas altas o estrés de fatiga
-
Su diseño requiere tratamiento térmico T6 para alcanzar las máximas propiedades mecánicas
-
La densidad interna y la integridad estructural no son negociables
-
Su volumen anual es menor (bajo 50.000 piezas), compensando los tiempos de ciclo más largos
-
Piezas típicas: calipers de freno, nudillos de dirección, brazos de control, cuerpos hidráulicos, componentes aeroespaciales
El casting Squeeze justifica su tiempo de ciclo más largo y mayor coste por parte cuando la fiabilidad mecánica es la máxima prioridad. En algunas geometrías, las piezas de aluminio fundido pueden acercarse a la resistencia a la fatiga a nivel de forja.
Obtenga respuestas de datos de Moldie
Si todavía desea consultar a expertos sobre sus proyectos o partes específicos, Moldie es más que dispuesto a ayudar. Somos un sector dedicado de alta presión fabricante de moldes de fundición a presión que sirve automotriz, industrial y electrónica, y más.
Moldie combina la simulación CAD/CAM/CAE con fabricación de moldes. CMM e inspección de rayos X para cada programa. Enviar su archivo 3D solicitud de presupuesto, y vamos a ayudarle a elegir el proceso que se ajuste a su parte!



