
Die casting es un proceso de fundición de metal que obliga a fundir metal en un acero específico del proyecto muere bajo alta presión. Produce piezas precisas y complejas con superficies lisas y tolerancias estrechas, por lo que es ampliamente utilizado para la producción repetible de alto volumen.
La mayoría de los componentes inyectado a presión utilizan metales no ferrosos como aluminio, zinc y magnesio. En la práctica, el factor decisivo a menudo no es la aleación sola, sino el sistema de herramientas que controla el llenado, ventilación, enfriamiento y eyección en miles de ciclos.
Si usted está planeando un nuevo programa fundición a presión, comience desde la matriz: estrategia línea de particiónX, diseño de gating y ventilación, y equilibrio térmico. Estas decisiones determinan en gran medida el riesgo de porosidad, el flash, la deriva dimensional y la estabilidad a largo plazo.
¿Por qué elegir Fundición a presión (y por qué asuntos de herramientas))
El casting de muerte es ampliamente utilizado porque ofrece un fuerte equilibrio de rendimiento, consistencia y costo a escala.
- Alta precisión: Las tolerancias de la lucha pueden reducir el mecanizado.
- Producción rápida: Tiempos cortos del traje de volumen.
- Capacidad de paredes delgadas: Soporta diseños ligeros con geometría compleja.
- Acabado smooth: A menudo adecuado para recubrimiento o chapado después de la preparación adecuada de la superficie.
- Bajo costo de unidad en volumen: El costo de la herramienta se amortiza en muchas partes.
Sin embargo, estos beneficios aparecen de forma sistemática sólo cuando el die está diseñado y construido correctamente. Las opciones de calidad y diseño de herramientas (gating, venteo, enfriamiento, eyección) afectan fuertemente el tiempo de ciclo, la tasa de chatarra, y si la fundición es resistente a la presión, soldado o adecuado para el acabado de aguas abajo.
Planificación de un proyecto de herramientas? Envíe su dibujo para una discusión de viabilidad de herramientas y revisión de diseño die a través de nuestra fundición a presión fabricación de moldes servicio.
Proceso de fundición a presión: Lo que ocurre en cada ciclo
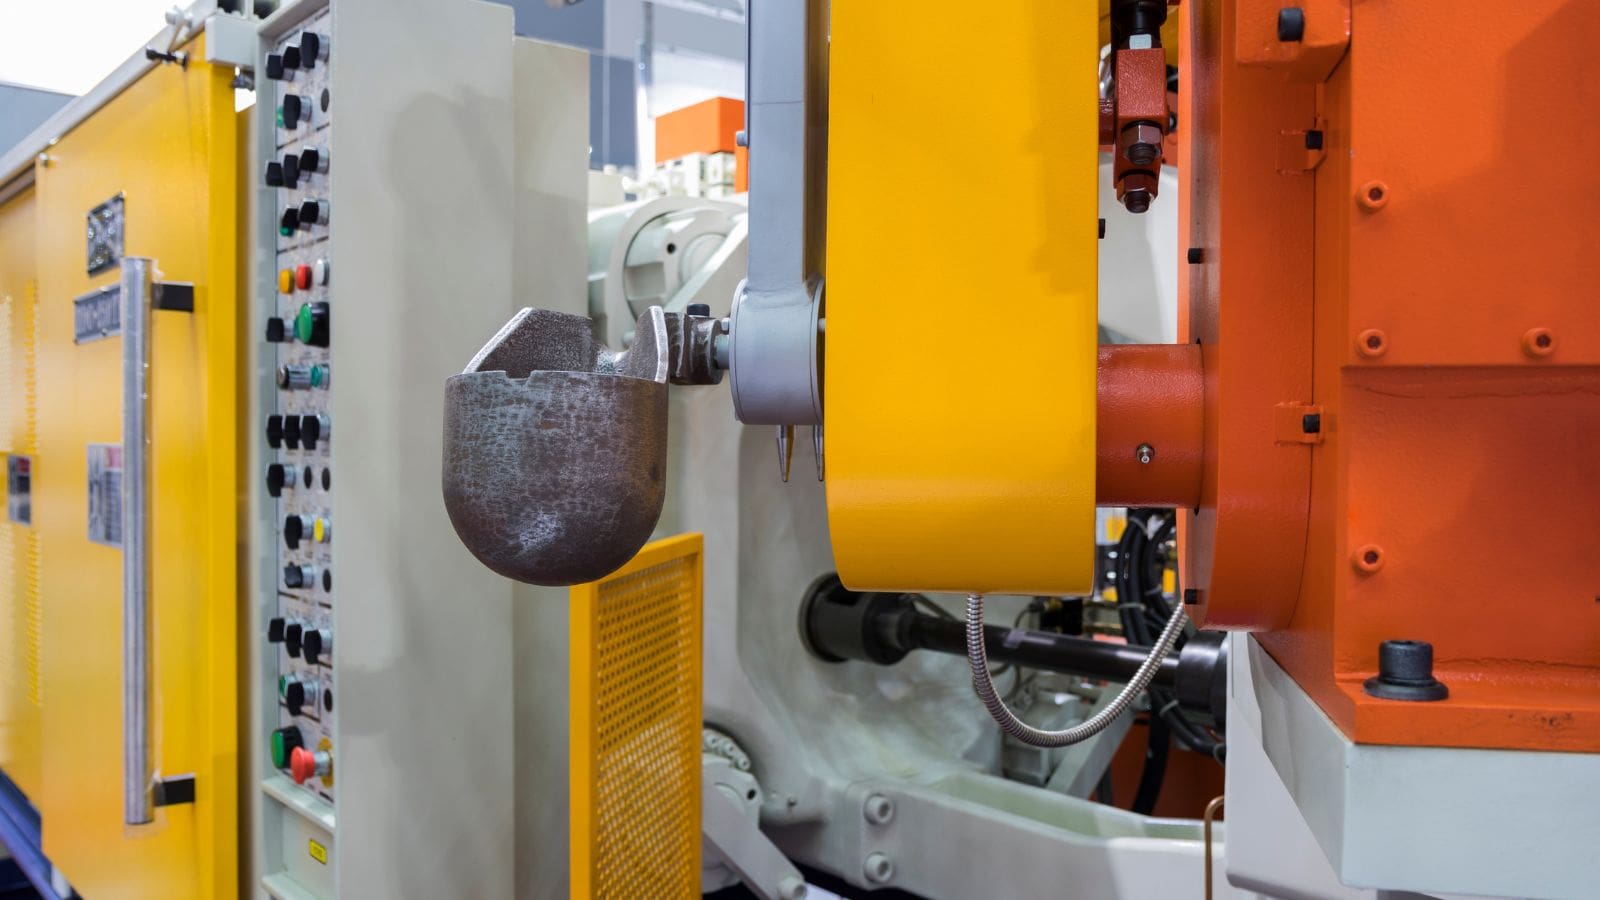
A un nivel alto, un ciclo fundición a presión incluye preparación de la muerte, inyección/filling, solidificación, eyección y trimming. En producción, los detalles que más importan son cómo los controles de la muerte flujo de metal, evacuación aérea, y Eliminación de calorporque estos definen la repetición.
- Preparación para morir: La muerte está cerrada y sujetada; lubricante / liberación se aplica según sea necesario.
- Relleno (inyección): Aleación fundida entra en la cavidad a través del sistema de corredor y puerta.
- Enfriamiento de solidificación: Canales de enfriamiento y equilibrio térmico disminuyen el comportamiento y la estabilidad dimensional.
- Ejección: El sistema Ejector libera el casting; el diseño de eyección afecta las marcas y el riesgo de deformación.
- Finalización de Trimming: Se eliminan corredores/reflujos/reflujo; el mecanizado y acabado pueden seguir.
Debido a que los defectos repiten de ciclo a ciclo, robustos precisión de herramientas y control de procesos son esenciales para una producción de masa estable.
Tipos de Fundición a presión: Cámara caliente vs cámara fría
Las dos configuraciones de máquinas fundición a presiónX más comunes son cámara caliente y cámara fría. En muchos casos, la aleación determina en gran medida cuál se utiliza.
| Tipo | Uso típico | Notas clave |
|---|---|---|
| Cámara caliente fundición a presión | Común para aleaciones de menor fundición (a menudo zinc; algunos magnesio) | Tiempos de ciclo rápido; los componentes de la máquina y la muerte deben tolerar el entorno de metal fundido. |
| Cámara fría fundición a presión | Común para aleaciones de fundición superior (a menudo aluminio) | que se ha descuido de la. |
Independientemente de la cámara caliente o fría, el diseño de la matriz (puertas, ventos, enfriamiento, eyección) es lo que permite una calidad de llenado consistente y de producción estable.
Métodos principales Fundición a presión: HPDC, Vacuum Variants, LPDC y Gravity
“Die casting” se utiliza a menudo para referirse a de alta presión fundición a presión (HPDC), pero los compradores también pueden evaluar alternativas de baja presión o gravedad dependiendo de las necesidades internas de calidad y los requisitos de corriente.
Alta Presión Fundición a presión (HPDC)
Alta presión fundición a presión es el proceso comercial más común para producir piezas de aluminio, zinc y magnesio con alta repetibilidad. Debido a que el relleno puede ser rápido y turbulento, ventilación adecuada, diseño de desbordamiento y control térmico son importantes para reducir la porosidad y estabilizar dimensiones.
Vacuo-Asistado Fundición a presión (HPDC Variante)
Vacuno fundición a presión elimina el aire de la cavidad antes o durante la inyección. Esto ayuda a reducir la penetración de gas y la porosidad, mejorando la calidad interna de las aplicaciones donde se requiere presión, soldadura o acabado exigente. La preparación para el vacío es principalmente una diseño de utillaje tema: estrategia de sellado, vía de ventilación y colocación de válvula/porto deben ser planificados en el molde.
Presión baja Fundición a presión (LPDC)
Bajo presión fundición a presión utiliza relleno controlado impulsado por baja presión de gas. A menudo se considera cuando la integridad interna se prioriza a máxima velocidad, especialmente para ciertos requisitos estructurales o relacionados con el tratamiento térmico.
Gravity Fundición a presión (Permanent Mold)
Serie fundición en molde permanente (a menudo agrupado con «fundición a presión» en discusiones de compradores) llena el molde usando la gravedad en lugar de la presión de inyección. Se puede considerar para volúmenes inferiores o cuando la selección de procesos está influenciada por las necesidades de tratamiento térmico y objetivos de calidad interna. La selección depende en gran medida de la geometría parcial, la aleación y los requisitos de rendimiento.
Fundición a presión Tooling (Dies): Lo que el Die Incluye
Un troquel de fundición a presión es un sistema completo que forma la parte y controla cómo fluye el metal, las aberturas, los enfriamientos y los ejects. Los sistemas de morir típicos incluyen:
- Core " cavity (insertos) que forman la geometría de la parte
- Sistema de puerta para entregar metal fundido en la cavidad
- Vents " overflows para evacuar el aire y capturar óxidos/impuridades
- Canales de refrigeración para manejar la temperatura y el tiempo de ciclo
- Sistema de inyección para liberar el casting fiable
- Slides/lifters (cuando los atajos o las características laterales los requieren)
En Moldie, el diseño y la fabricación de la matriz pueden ser compatibles con mecanizado CNC, EDM, medidas de precisión y herramientas de simulación utilizadas para optimizar la fijación, enfriamiento y eyección para resultados consistentes. Más información sobre nuestras capacidades en troqueles de fundición a presión página.
Opciones de diseño de herramientas clave (y por qué afectan la calidad)
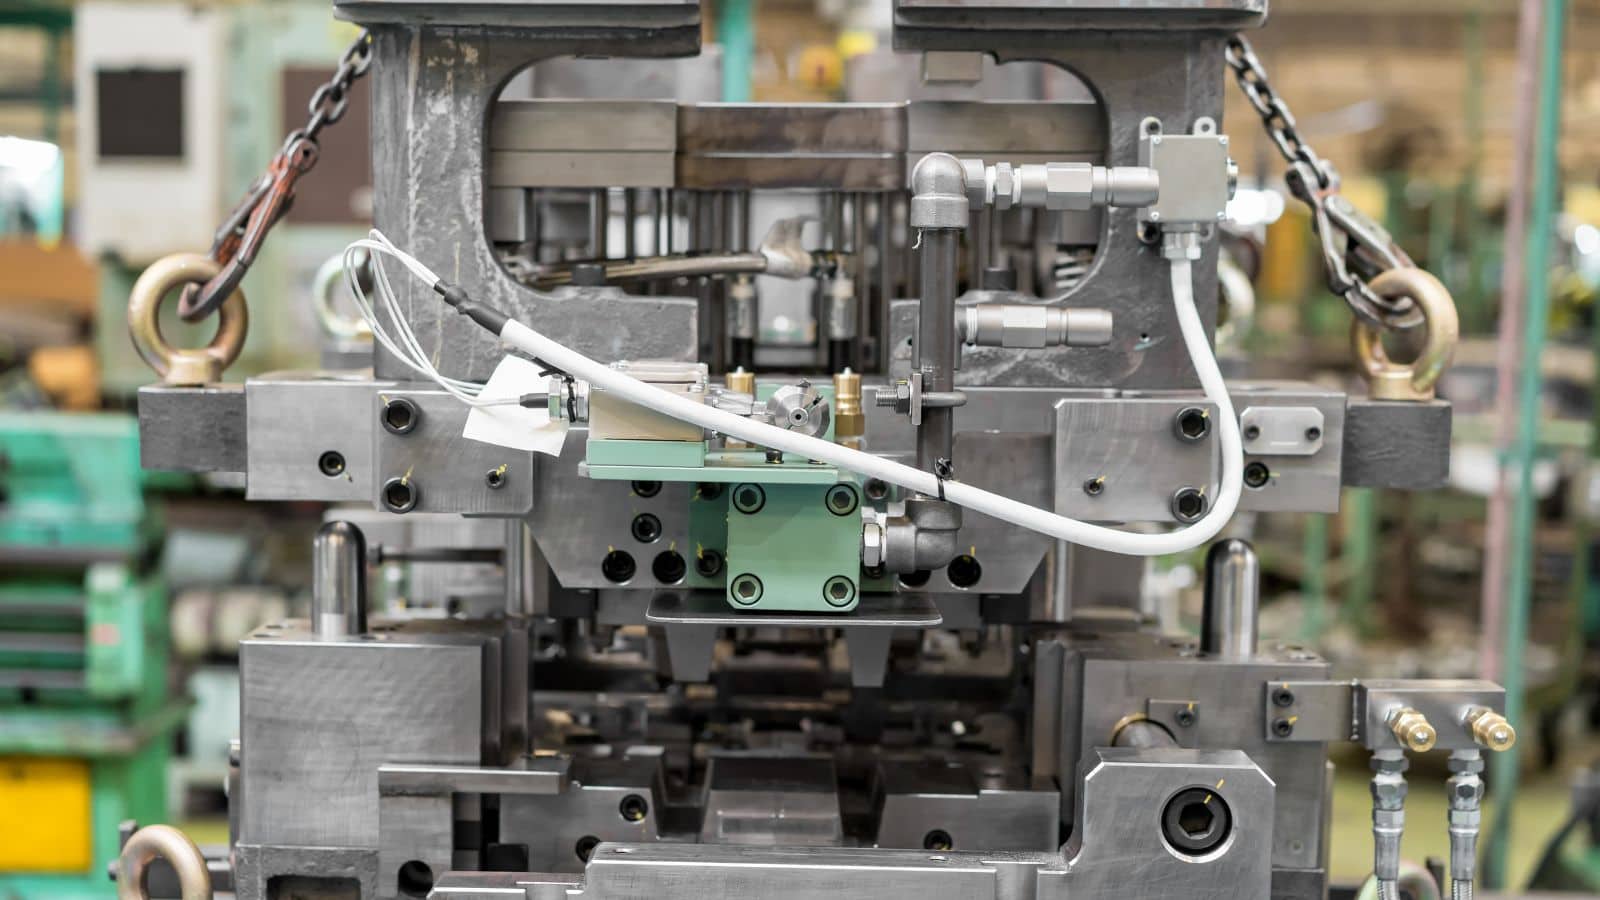
Parting Line Strategy
La selección de líneas de separación afecta el riesgo flash, superficies cosméticas, la estrategia de mecanizado datum, y cómo aparecerán las marcas de eyector. Buenas decisiones línea de partición pueden reducir el trabajo secundario y mejorar la estabilidad a largo plazo.
Corredores, puertas y balance de llenado
El diseño del corredor y la puerta determina cómo se llena la cavidad. El relleno equilibrado reduce los cierres fríos y el riesgo de llenado incompleto, y también puede reducir la porosidad relacionada con la turbulencia. La ubicación de la puerta también impacta la calidad cosmética y el esfuerzo posterior al procesamiento.
Venting, Overflows, and Vacuum Readiness
La evacuación aérea es una de las causas más comunes detrás de la porosidad y los defectos superficiales. Los caminos de ventilación adecuados y la colocación de desbordamiento ayudan a eliminar los gases y contaminantes atrapados. Si se necesita la fundición asistida al vacío, el die debe diseñarse para sellar y colocar el puerto de vacío desde el principio.
Refrigeración y equilibrio térmico
El diseño de refrigeración controla el tiempo de solidificación, el comportamiento de reducción, el riesgo de distorsión y el tiempo de ciclo. Una muerte equilibrada térmicamente ayuda a reducir la deriva dimensional durante largas carreras de producción.
Ejection Layout
Colocación y secuencia del pin Ejector influencian la estabilidad de liberación, las marcas de eyección y el riesgo de deformación, especialmente en paredes delgadas o superficies cosméticas.
Selección de materiales)
La elección del material afecta a la vida, el tiempo del ciclo, el costo y el rendimiento final de la parte. También cambia cómo se debe diseñar la muerte para el flujo, ventilación y eliminación de calor.
Aleaciones de aluminio Fundición a presión
El aluminio es ampliamente utilizado porque ofrece una fuerte mezcla de fuerza, ahorro de peso y resistencia a la corrosión. La mayoría de los programas de aluminio utilizan máquinas de cámara fría debido a la temperatura de fusión superior.
- A380 / ADC12: Aleaciones de uso general con fuerte castabilidad.
- A360: A menudo elegido cuando se necesita una mejor resistencia a la corrosión y ductilidad.
- A383: A menudo utilizado para partes delgadas y complejas.
Si su programa está basado en aluminio, vea nuestro Piezas fundición a presión de aluminio resumen de la capacidad.
Aleaciones Zinc Fundición a presión
Zinc fundición a presión se utiliza comúnmente para piezas pequeñas con detalle fino y excelente acabado superficial. Los programas Zinc a menudo se benefician de ciclos rápidos y larga vida útil cuando el die está correctamente diseñado y mantenido.
Aleaciones de Magnesio Fundición a presión
El magnesio es el metal estructural más ligero fundición a presión y a menudo se utiliza cuando la reducción de peso es una prioridad.
Aprender más acerca de nuestro Piezas fundición a presión de magnesio capacidades.
Control de calidad, defectos comunes y operaciones secundarias
El control de calidad es esencial en fundición a presión porque los defectos pueden repetirse de un ciclo a otro. Problemas comunes incluyen porosidad, cierres fríos, flash y deriva dimensional.
Defectos comunes y típicos
- Porosidad: A menudo ligado a la captación de aire, el venteo insuficiente o el flujo de carga, o parámetros de proceso inestables.
- Persianas frías / errores: A menudo ligado al equilibrio, el diseño de las puertas, la temperatura o el perfil de disparos.
- Flash: A menudo ligado al ajuste línea de particiónX, fuerza de la fijación, desgaste, o pérdida de distorsión / desequilibrio térmico.
- Diapositiva dimensional: A menudo vinculado a la variación de temperatura de muerte, desgaste o control de proceso inconsistente.
Métodos de inspección
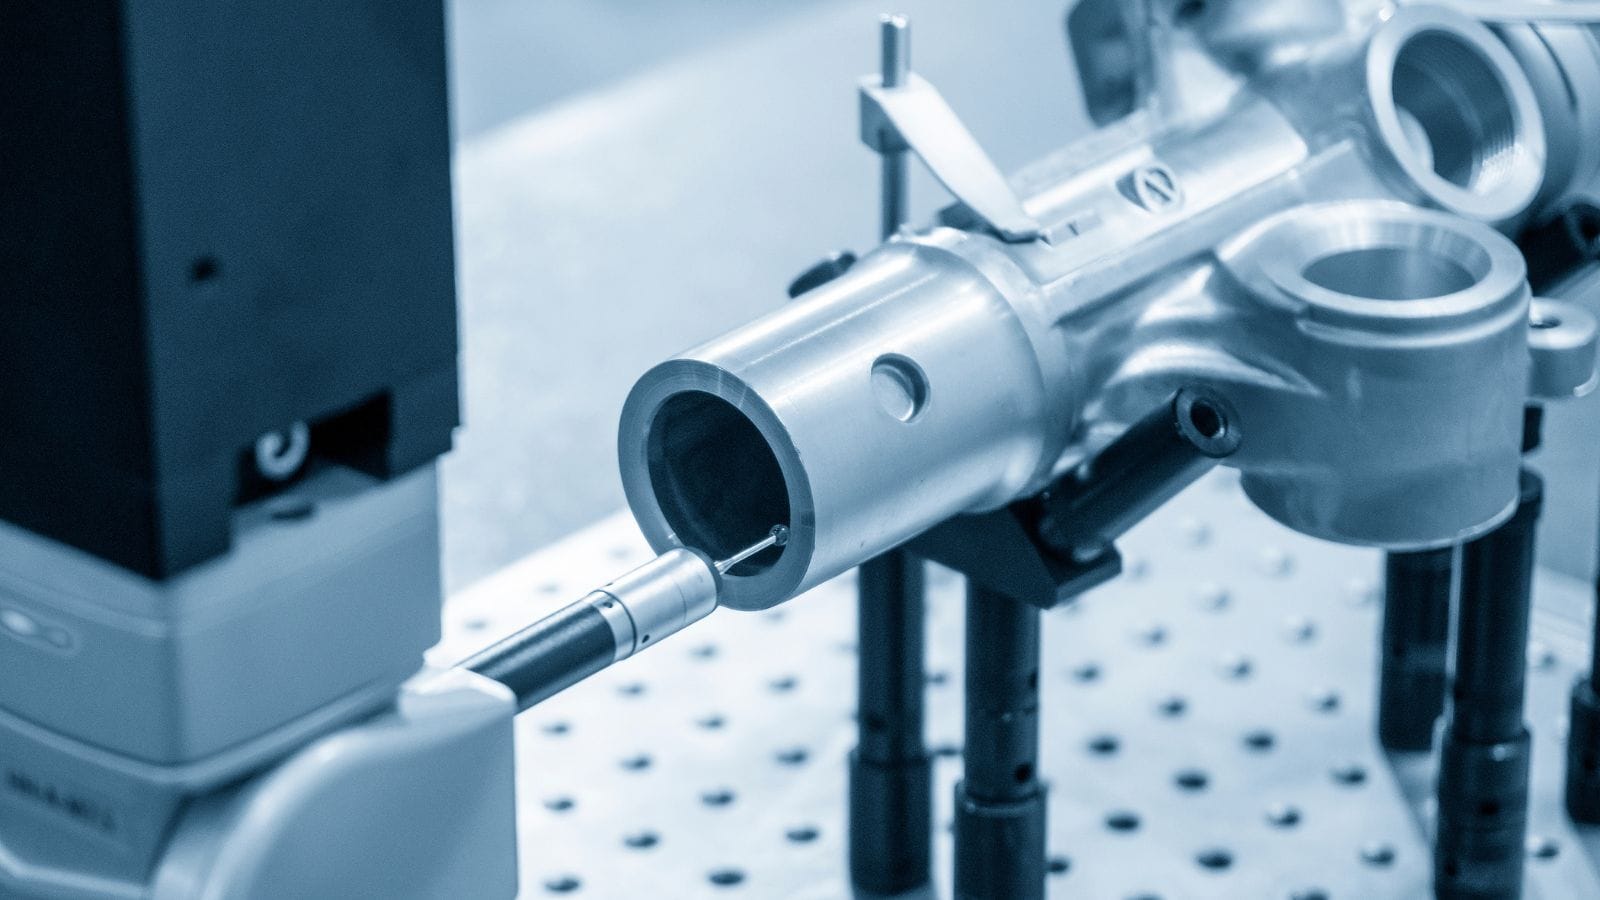
La inspección CMM controla las dimensiones críticas, mientras que la inspección de rayos X ayuda a identificar la porosidad interna. El escaneo 3D también es útil para la comparación de primer artículo y validación de herramientas.
Finalización y mecanizado
Muchas partes inyectado a presiónX necesitan trabajo secundario antes del uso final. mecanizado CNC y acabado superficialing ayudar a cumplir con los requisitos de tolerancia, apariencia y corrosión.
Costo: Cuando Fundición a presión hace sentido (Tooling-First View)
La fundición de rotura es rentable cuando el volumen de producción es lo suficientemente alto para distribuir el costo de la herramienta en muchas partes. La inversión inicial de herramientas es mayor que los procesos más simples, pero el costo de la unidad puede ser mucho menor a escala cuando el tiempo del ciclo y la tasa de chatarra se controlan.
Controladores de costos de herramientas clave
- Complejidad parcial (funciones profundas, paredes delgadas, requisitos cosméticos)
- Slides/lifters (los controles y las acciones laterales aumentan la complejidad de las herramientas)
- Necesidades de venta/venida/vacuo
- Complejidad de refrigeración y los requisitos de equilibrio térmico
- Volumen de producción previsto y objetivos de durabilidad (Planificación de vida de la muerte)
Qué pedir un Fundición a presión Die Fabricantes
- ¿Apoyas la optimización del diseño de die para la gating, enfriamiento y eyección (incluyendo la simulación si es necesario)?
- Cómo validará la herramienta (plano de ensayo, enfoque de inspección y controles de estabilidad)?
- ¿Puede apoyar las necesidades de corriente baja como mecanizado y acabado superficialing como parte de una solución única?
Si desea estimar el enfoque de herramientas y el costo, contacte con Moldie a través de nuestro fundición a presión fabricación de moldes servicio y compartir su dibujo, preferencia de aleación y volumen anual esperado.
FAQ
Es fundición a presión principalmente sobre la máquina o la muerte?
Ambos importan, pero la muerte es a menudo el mayor conductor de la calidad repetible. Las decisiones de puerta/vent/cooling/ejection determinan cómo se llena la cavidad, cómo se escapa el aire y cómo se elimina el calor en miles de ciclos.
cámara caliente vs cámara fría, que debería elegir?
En muchos casos, la aleación lo determina en gran medida. La cámara caliente es común para aleaciones de menor fundición (a menudo zinc), mientras que la cámara fría es común para aleaciones de mayor fundición (a menudo de aluminio). La elección final debe confirmarse sobre la base de geometría parcial, requisitos de calidad y objetivos de producción.
Cómo reducir la porosidad en fundición a presión?
La reducción de la porosidad suele implicar un mejor diseño de ventilación y desbordamiento, un perfil estable de disparos y temperaturas, y en algunos casos de fundición asistida al vacío. Muchas de estas mejoras comienzan en la etapa diseño de utillaje.
Cuando es fundición a presión rentable?
El casting se vuelve más atractivo cuando el volumen es lo suficientemente alto para amortizar el costo de la herramienta y cuando la repetibilidad reduce el trabajo secundario y la chatarra. El punto de ruptura adecuado depende de la geometría, aleación, requisitos de calidad y objetivos del tiempo del ciclo.
Las piezas inyectado a presiónX requieren mecanizado y acabado?
Muchos lo hacen. El mecanizado se utiliza a menudo para calculos críticos, hilos y superficies de sellado, mientras que el acabado ayuda a cumplir con los requisitos de apariencia y corrosión. Vea nuestro acabado superficialing opciones para necesidades típicas de posprocesamiento.
Puede Moldie soporte troqueles de fundición a presión para aluminio, zinc y magnesio?
Sí. Moldie se especializa en la fabricación de aleaciones de aluminio, cinc y magnesio, y puede apoyar el proceso desde el diseño parcial/prototipado a través de la fabricación de die y soporte de producción de aguas abajo. Ver detalles sobre nuestro troqueles de fundición a presión página de servicio.
& nbsp;



