
Wenn der Begriff EDM (Funkenerosion (EDM)) angesprochen wird, bezieht es sich hauptsächlich auf zwei sehr leistungsfähige Prozesse, Senkerodiermaschine (Sinker EDM) und Draht-EDM. Beide entfernen Metall mit kontrollierten Funken und sind auf gehärteten, leitfähigen Materialien hervorragend. In der Praxis dienen sie jedoch unterschiedlichen Arten von Merkmalen, erfordern verschiedene Werkzeuge und bringen unterschiedliche Kompromisse bei Einrichtung und Oberflächenqualität mit sich.
Dieser Leitfaden zielt darauf ab, Senkerodiermaschine (Sinker EDM) vs Draht-EDM mit mehr Klarheit über ihre Mechanik, Anwendungen und Auswahlkriterien zu analysieren. Er wird Ihnen sicherlich helfen, die richtige Wahl zu treffen, bevor Sie sich auf eine bestimmte EDM-Bearbeitungsmethode festlegen.!
Wie Senkerodiermaschine (Sinker EDM) und Draht-EDM funktionieren
Senkerodiermaschine (Sinker EDM) Bearbeitung (Ram EDM)
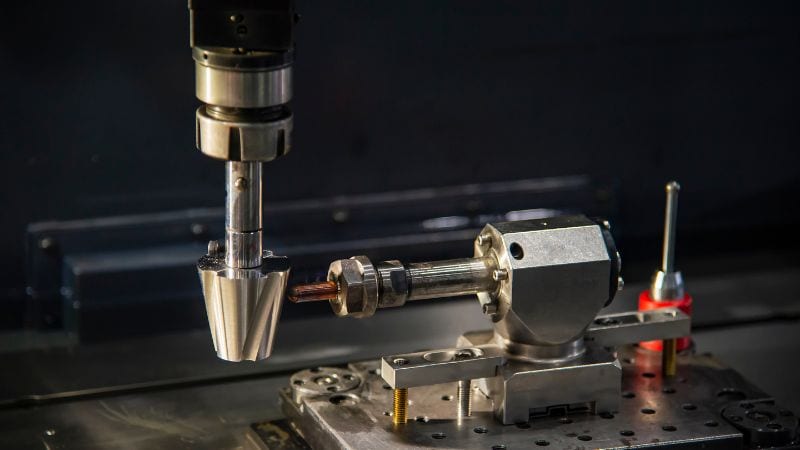
Dieser Prozess taucht eine geformte Elektrode, typischerweise aus Graphit oder Kupfer, in das Werkstück ein. Sowohl die Elektrode als auch das Werkstück werden in Dielektrikum getaucht, das isoliert, kühlt und die abgetragenen Partikel wegspült. Während des EDM-Prozesses bilden sich eine Reihe schneller elektrischer Entladungen auf der Kontaktfläche zwischen der Elektrode und dem Werkstück, die Material abtragen, um die Form der Elektrode präzise zu spiegeln..
Senkerodiermaschine (Sinker EDM) ist die bevorzugte Methode zur Erstellung von verdeckten Merkmalen – wie Formhohlräumen, Stanzdetails und komplexen 3D-Formen –, die aufgrund von Werkzeugabweichung oder schlechter Reichweite nicht gefräst werden könnten. Der hauptsächliche Nachteil ist die Elektrode selbst; das Entwerfen und Herstellen von kundenspezifischen Elektroden, oft mehrere für Schruppen und Schlichten erforderlich, erhöht die Rüstzeit und die Kosten.Bei tiefen, hoch-aspekt-ratio Merkmalen in harten Materialien wie gehärtetem Stahl ist es jedoch oft die einzige zuverlässige Lösung..
Draht-EDM Bearbeitung (Drahterodieren))
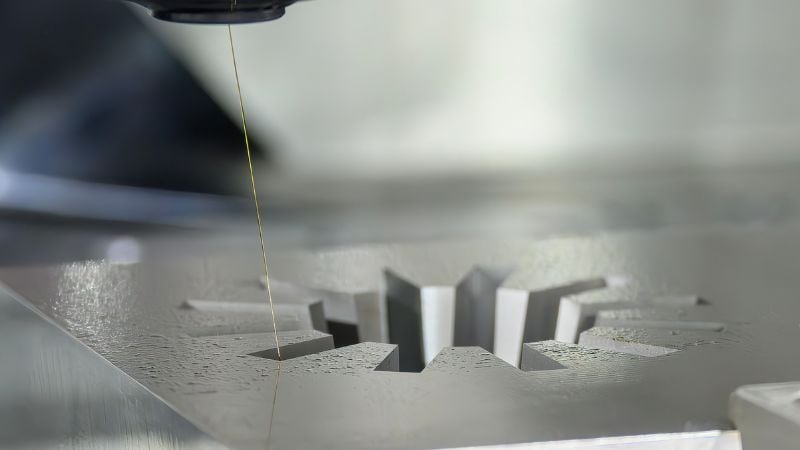
Draht-EDM verwendet einen dünnen Draht (oft 0,010” im Durchmesser), der kontinuierlich als Elektrode zugeführt wird. Der Metalldraht bewegt sich entlang eines programmierten Pfades, hauptsächlich in der X/Y-Ebene, während obere und untere Führungen unabhängig bewegt werden können, um Konen oder komplexe Konturen zu schneiden. Da der Draht ständig von einer Spule zugeführt wird, führt immer ein frischer Abschnitt den Schnitt aus, wodurch eine gleichmäßige Leistung gewährleistet wird..
Dieser Bearbeitungsprozess ist auf Durchgangsschnitte beschränkt und erfordert für alle inneren Merkmale ein vorgebohrtes Startloch. Er ist außergewöhnlich schnell zu programmieren und einfach zu spannen, wodurch er ideal für die Herstellung von Stempeln, Matrizen, Präzisionsflachteilen und zum Heraustrennen komplexer Formen aus Platten mit ausgezeichneter Wiederholgenauigkeit und feinen Oberflächenfinishen geeignet ist..
Mechanische Unterschiede zwischen Senkerodiermaschine (Sinker EDM) und Draht-EDM
| Funktion | Senkerodiermaschine (Sinker EDM) | Draht-EDM |
| Geometrie & Zugang | Exzellent bei verborgenen Merkmalen wie geschlossenen Hohlräumen, tiefen Rippen und inneren Verzahnungen. Es erfordert keinen Durchgangszugang. | Auf Durchgangsschnitte beschränkt. Ideal für komplexe 2D-Profile und Konturen. Erfordert eine freiliegende Kante oder ein Einstiegsloch. |
| Toleranzen & Oberflächenqualität | Kann enge Toleranzen erreichen (±0,0002–0,001″) | Halten routinemäßig enge Toleranzen (±0,0001–0,0002″) und liefern feine Oberflächen direkt aus mehreren Skim-Durchgängen. |
| Hauptvorteil | Erstellt komplexe 3D-Hohlräume, die von anderen Werkzeugen nicht erreichbar sind. | Hochpräzise für 2D-Konturen mit minimalem Setup; das „Draht“-Werkzeug ist universell. |
| Materialien | Beide Prozesse bearbeiten eine große Vielfalt an leitfähigen Materialien, einschließlich gehärtetem Werkzeugstahl, Hartmetall und exotischen Legierungen, ohne von der Härte beeinflusst zu werden.. | |
Mindest-Radien und Eckdetails
Draht-EDM liefert extrem enge Innenkanten und feine Details, die hauptsächlich durch den Drahtdurchmesser und die Eckenkontrolle begrenzt sind. Verwenden Sie einen kleineren Draht (z. B. 0,006–0,004 in) und mehrere Nachbearbeitungsgänge, wenn ultrafeine Radien erforderlich sind.
Senkerodiermaschine (Sinker EDM)Die kleinsten Merkmale hängen von der Elektrodengeometrie und -steifigkeit ab: feinere Spitzen sind möglich, aber sie sind zerbrechlicher und brennen langsamer. Für rasiermesserscharfe Stanzprofile oder empfindliche Schlitze ist Draht in der Regel die sauberere Wahl..
Entwurf, Tiefe und Seitenverhältnis
Senkerodiermaschine (Sinker EDM) kann mit verschiedenen Tiefen umgehen. Hochaspectige Rippen, tiefe Taschen und hohe Wände mit minimalem Entwurf sind im Senkerodiermaschine (Sinker EDM)-Prozess üblich, vorausgesetzt, es wird eine geeignete Spülung und gestufte Elektroden verwendet.
Draht-EDM wird durch die maximale Maschine Z (Werkstückhöhe) und den Zugang eingeschränkt: Während es verjüngen und hohe Abschnitte schneiden kann, sind extreme Tiefen oder Merkmale ohne Durchgangszugang nicht machbar. Wenn das Design eine tiefe, geschlossene Geometrie erfordert, lean sinker.
Wärmebeeinflusste Zone, Neuguss-Schicht und Spannung
Beide Prozesse erzeugen eine dünne Rückschicht und eine wärmebeeinflusste Zone durch Funkenerosion. In der Regel gibt es nur minimale Restspannungen, da kein Werkzeugdruck ausgeübt wird. Abschlussdurchgänge, optimierte Parameter sowie Nachbearbeitung durch Polieren oder Ätzen können die Rückschicht reduzieren, um anspruchsvolle Luftfahrt- oder Medizinspezifikationen zu erfüllen..
Geschwindigkeits- und Kostenunterschiede zwischen Draht-EDM und Senkerodiermaschine (Sinker EDM)
Aufbau und Vorrichtung
Draht-EDM hervorragend in der Einrichtungseffizienz. Teile können einfach eingespannt werden, und die Programmierung ist unkompliziert. Das einzige Manko ist der Zugang: Ein Startloch wird für interne Profile benötigt. Bei Chargen identischer 2D-Formen ist der Draht außergewöhnlich konsistent und wirtschaftlich..
Senkerodiermaschine (Sinker EDM)Der Aufbau wird von der Elektrodenstrategie dominiert. Zeit und Kosten liegen im Entwerfen, Bearbeiten und Qualifizieren von Elektroden sowie in der Überprüfung der Brennparameter. Die Vorrichtung ist flexibel und entscheidend ist, dass der Prozess an jedem Punkt der Oberfläche starten kann. Bei tiefen, komplexen Hohlräumen, bei denen das Fräsen Schwierigkeiten hat, zahlt sich das Senken oft durch die Herstellung von Merkmalen aus, die sonst unpraktisch wären..
Elektroden- und Drahtverbrauch
Draht-EDM verbraucht Draht kontinuierlich: Verbrauchsmaterialien sind vorhersehbar und skalieren mit Schnittlänge und Dicke.
Senkerodiermaschine (Sinker EDM) verbraucht Elektroden, manchmal mehrere pro Merkmal. Elektrodenverschleiß und Vervielfältigung für Endbearbeitungsschritte können einen erheblichen Anteil der Gesamtkosten darstellen. Bei der Angebotserstellung für Senkerodiermaschine (Sinker EDM) sind Elektrodenanzahl und Komplexität wichtige Hebel.
Automatisierungspotenzial
Moderne Draht- und Senkerodiermaschine (Sinker EDM)-Plattformen unterstützen robuste Automatisierung: Werkzeugwechsler, palettierte Werkstückspannung und zuverlässigen unbeaufsichtigten Betrieb. Draht-EDM eignet sich besonders gut für den Betrieb ohne Aufsicht bei gestapelten Platten oder verschachtelten Teilen: Senkerodiermaschine (Sinker EDM) kann ebenfalls unbeaufsichtigt mit mehreren in der Warteschlange stehenden Elektroden und Maschinenmessung betrieben werden, vorausgesetzt, der Brennplan ist validiert..
Jeweilige Anwendungsszenarien
Anwendungen von Senkerodiermaschine (Sinker EDM)
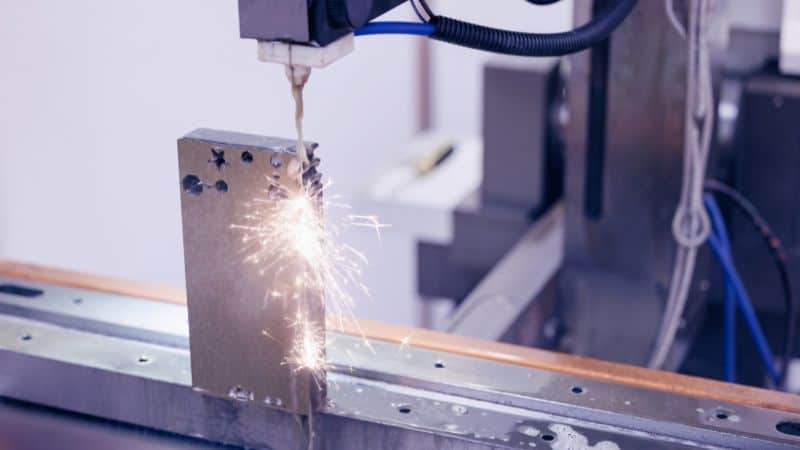
Kerne und Kavitäten, Auswerfertaschen, konforme Merkmale, tiefe Rippen und innere Verzahnungen von Druckgusswerkzeug zeigen auf Senkerodiermaschine (Sinker EDM). Es ergänzt auch das Hartfräsen, wenn Reichweite, Werkzeugbiegen oder kleine Radien das mechanische Schneiden riskant oder unmöglich machen. Wenn das Merkmal blind oder grundsätzlich 3D mit unterschiedlichen Tiefen ist, liefert Senkerodiermaschine (Sinker EDM) die notwendige Kontrolle.
Anwendungen von Draht-EDM
Draht-EDM dominiert durch Profile: Stempel und Matrizen, Zahnräder und Kettenräder, Rohlinge für chirurgische Instrumente, EDM-Herstellung von Einsätzen und Trennung von präzisen flachen Bauteilen aus Platten. Erwarten Sie enge Toleranzen, Wiederholbarkeit über Chargen hinweg und exzellente Kantenqualität, oft direkt von der Maschine nach dem Planschleifen..
Integrierte Arbeitsabläufe
Komplexe Werkzeuge profitieren oft von beidem. Zum Beispiel kann Draht-EDM innere Nuten grob ausarbeiten oder überschüssiges Material entfernen, um die Senkerelektroden-Brennzeit zu verkürzen. Senkerodiermaschine (Sinker EDM) vollendet dann feine 3D-Details und verdeckte Merkmale. Dieser hybride Ansatz verkürzt die Zykluszeit, reduziert die Anzahl der Elektroden und verbessert die Gesamtkostenstruktur..
Praktische Auswahl-Checkliste
Fragen, die man vor der Auswahl stellen sollte
- Ist die Funktion ein Durchgangsschnitt oder ein blinder Kavität?
- Welche Toleranz und Oberflächenfinish werden auf Funktionsflächen benötigt?
- Was ist das Material und die Dicke/Teilhöhe?
- Gibt es extrem kleine Innenradien oder scharfe Ecken?
- Wie hoch ist das Produktionsvolumen und die Wiederholgenauigkeitsanforderung??
- Gibt es Zugangsbeschränkungen (Benötigen eines Anlauflochs oder keine äußere Kante))?
Daten, die Sie Ihrem EDM-Hersteller bereitstellen sollten
- 3D-CAD (und 2D-Zeichnungen mit GD&T) mit klar gekennzeichneten EDM-Merkmalen
- Materialangabe und Härte/Zustand
- Teiledicke/Höhe und alle Taper-Anforderungen
- Zieltoleranzen und Oberflächenfinish-Angaben pro Oberfläche
- Funktionsabsicht: blinde Hohlräume vs Durchbrüche: minimale Radien
- Menge, Lieferziele und alle Licht-aus- oder Automatisierungspräferenzen
Fazit: Gibt es eine „bessere“ EDM-Bearbeitungsmethode?
Dies ist keine einfache Ja-oder-Nein-Frage, und eine vernünftigere Antwort wäre „Wählen Sie das richtige Werkzeug für die jeweilige Aufgabe“. Senkerodiermaschine (Sinker EDM) ist hervorragend für komplexe 3D-Hohlräume und Blindbearbeitungsmerkmale, während Draht-EDM für präzise Durchgangsprofile unübertroffen ist. Die optimale Wahl wird letztlich von einer Vielzahl von Kriterien bestimmt..
Häufig gestellte Fragen
Gibt es Kompatibilitätsprobleme mit Beschichtungen, Galvaniken oder nachfolgenden Oberflächenbehandlungen?
EDM führt eine dünne Umbau-Schicht ein, die die Haftung oder Diffusion von Beschichtungen/Plattierungen beeinflussen kann; Hersteller können sie entfernen oder minimieren mit Oberflächenfinishes wie das Abschließen von Brennvorgängen oder leichtes Schleifen/Polieren. Wenn Sie eine nachgelagerte Wärmebehandlung planen, geben Sie dies von Anfang an an – Hersteller können die Brennparameter anpassen oder EDM nach der Wärmebehandlung einplanen, um Konflikte durch erneutes Aufschmelzen/Weichwerden zu vermeiden.
Was sind die häufigen Ursachen für den Drahtbruch Draht-EDM und wie werden sie gemindert??
Es gibt viele mögliche Gründe für Bruch: unsachgemäßes Spülen, übermäßige Funkenergie für den Abschnitt, Drahtspannung oder Führungsfehlstellung, abrasive Einschlüsse im Material, aggressives Kurvenfahren usw..
Um zu verhindern, dass der empfindliche Draht reißt, wenden Hersteller oft optimierte Spülwege, niedrigere Energiezuführungen in der Nähe kritischer Merkmale, Mehrfachdurchgänge, festere Spannungen und so weiter an..
Wie sollten zerbrechliche oder dünne Bereiche für EDM gespannt werden??
Verwenden Sie segmentierte Stützen, opferbare Trägerplatten, weiche Klammern, die die Last verteilen, und gestufte Schneidstrategien (vorgrobe Schnitte mit geringerer Energie). Für sehr dünne/empfindliche Teile können Hersteller empfehlen, sie auf einer Trägerplatte zu befestigen oder zu stapeln/nestieren, um Verformungen zu reduzieren und zu ermöglichen


