
Hersteller vergleichen oft Kokillenguss und Druckguss wenn sie starke, präzise Metallteile benötigen. Beide Verfahren verwenden wiederverwendbare Metallformen, aber sie füllen diese Formen auf sehr unterschiedliche Weise. Dieser einzelne Unterschied beeinflusst Kosten, Geschwindigkeit, Oberflächenfinish und Teilefestigkeit.
Druckguss vs Kokillenguss: Die grundlegenden Unterschiede
Dauerformguss und Druckguss verwenden beide eine wiederverwendbare Form, aber das Werkzeugkonstruktion und wie sie geschmolzenes Metall in die Form bewegen Kavität variieren stark.
Füllmechanismen und Prozessübersicht
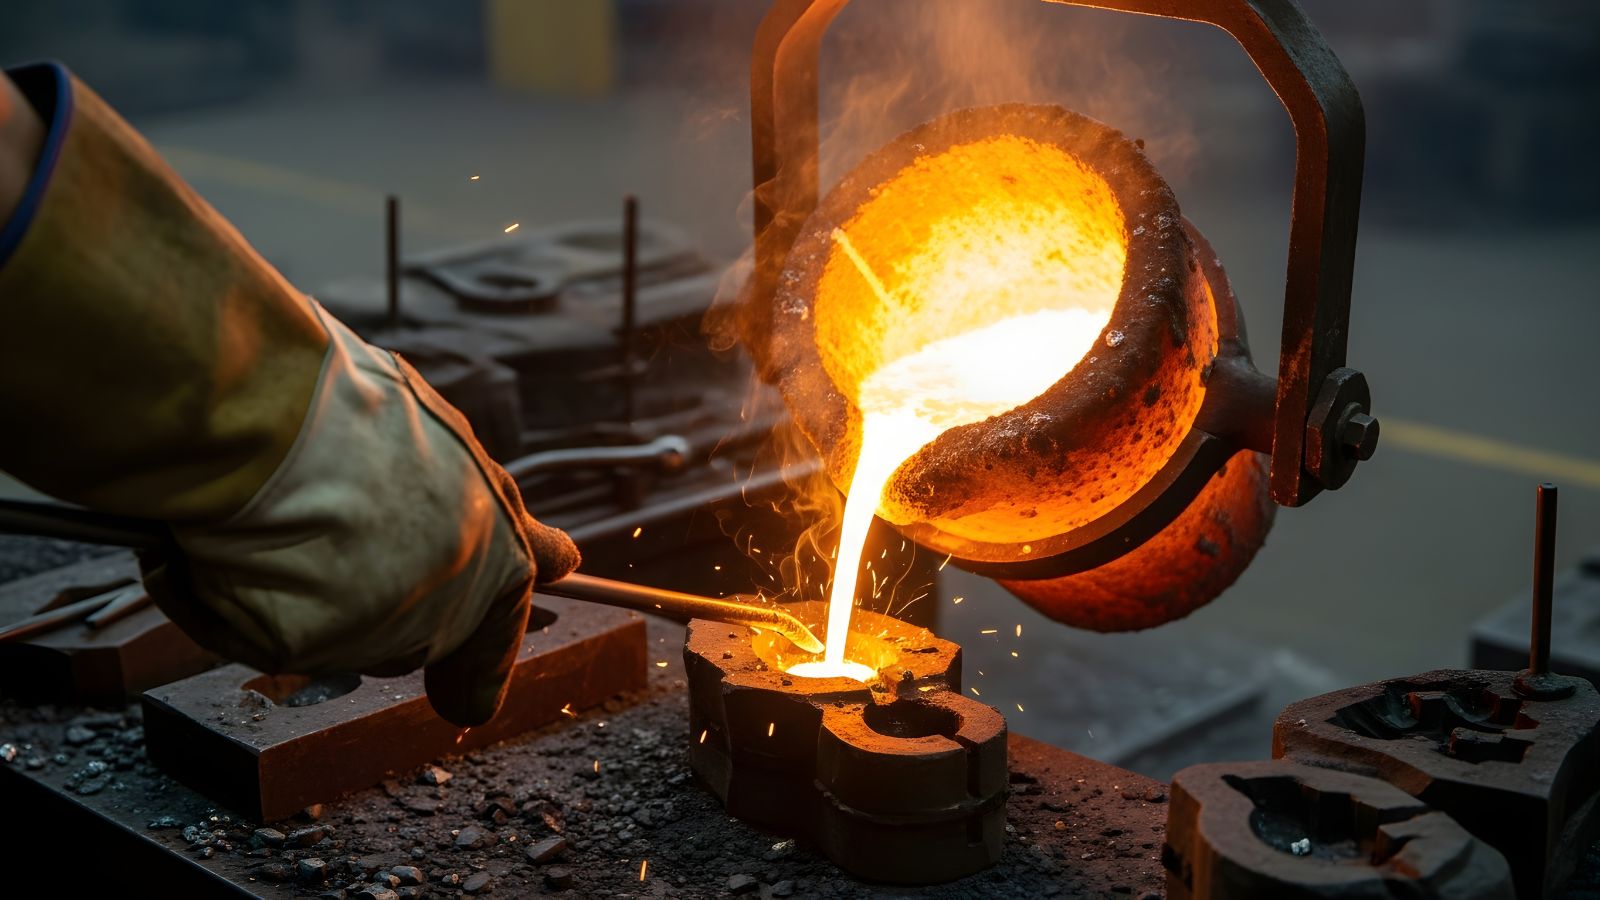
Das Gießverfahren mit Dauerformen verwendet eine schwerkraftgestützte Methode. Die Bediener gießen geschmolzenes Metall in eine erhitzte Dauerform, und die Schwerkraft zieht das Metall in die Kavität. Nachdem das Metall abgekühlt und erstarrt ist, öffnen die Arbeiter die Form und entnehmen das Teil. Die Produktionsraten liegen oft zwischen etwa 5 und 50 Gussteilen pro Stunde, abhängig von der Größe des Teils..
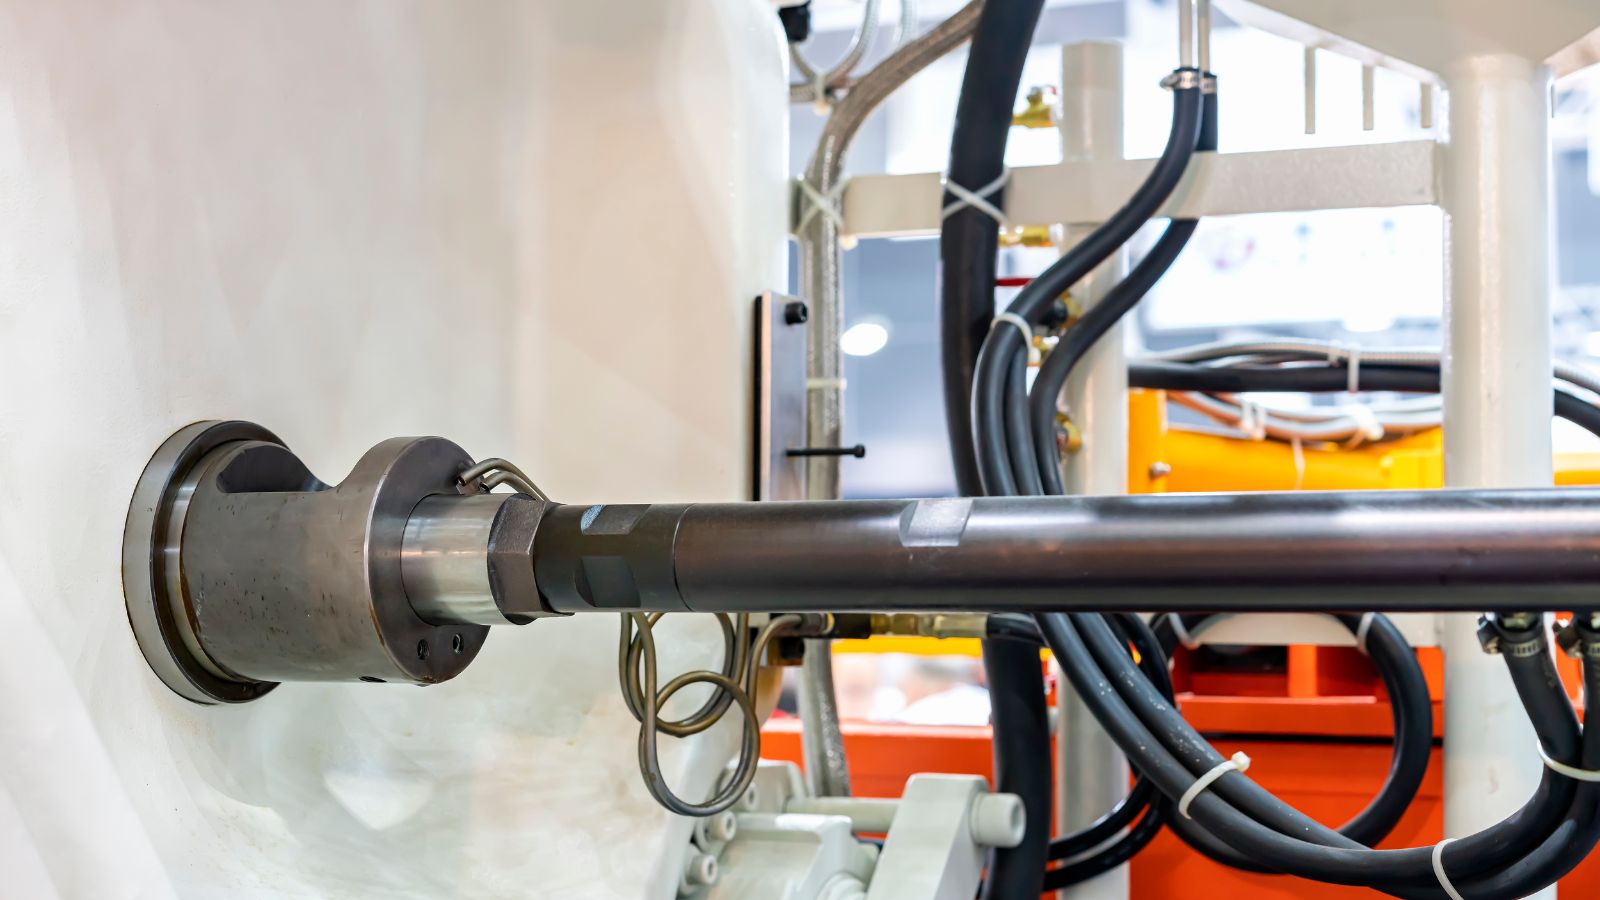
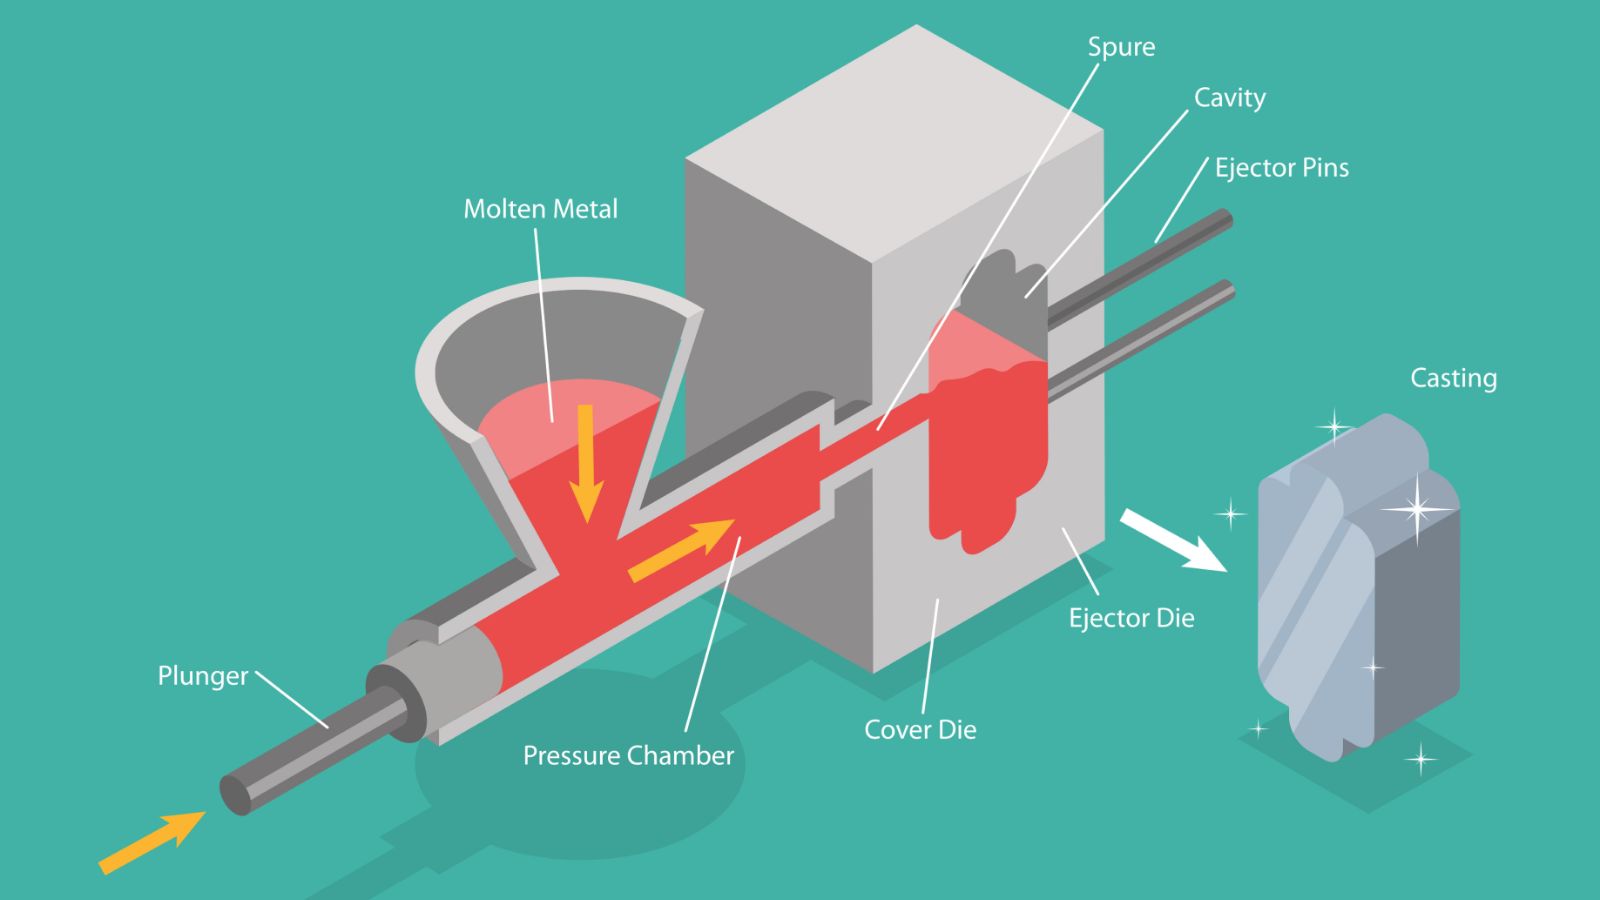
Druckguss funktioniert auf eine andere Weise. Es zwingt geschmolzenes Metall unter hohem Druck, oft über 100 Bar, in eine Form, was eine hohe Effizienz bietet. Einige Druckguss-Systeme können bis zu 200 Teile pro Stunde herstellen, was große Produktionsserien unterstützt..
Beide Methoden verwenden Metallformen, aber die Art und Weise, wie sie diese Formen füllen und durchlaufen, bildet die Grundlage für alle anderen Unterschiede..
Wiederverwendbare Formkonstruktion
Beide Prozesse basieren auf einer wiederverwendbaren Form, doch die Formmaterialien und das Design unterscheiden sich..
In Kokillenguss stellen Hersteller die Dauerform oft aus Gusseisen, Graphit oder Werkzeugstahl her. Diese Formen müssen wiederholtes Erhitzen und Abkühlen aushalten, müssen jedoch extremem Einspritzdruck nicht standhalten. In einigen Fällen werden auch Sandkerne verwendet.
Im Gegensatz dazu verwendet Druckguss gehärtete und angelassene Legierungsstahlwerkzeuge, da diese Werkzeuge hohen Einspritzdrücken und wiederholten Spannkräften standhalten müssen. Für die mechanische Struktur umfasst das Werkzeug oft bewegliche Schieber und Auswerferstifte. Dieses Design ermöglicht es, dass das Druckguss-Teil schnell freigegeben wird und dünne Wände sowie enge Toleranzen unterstützt..
Werkzeuge für Druckguss kosten normalerweise mehr, weil sie höheren Belastungen und engeren Präzisionstoleranzen standhalten müssen.
Verwendete Materialien und Legierungen
Die Materialwahl bestimmt Stärke, Gewicht, Korrosionsbeständigkeit und Kosten in beiden Prozessen. Die meisten Teile verwenden Nichteisenmetalle, aber jede Methode bevorzugt bestimmte Legierungen, basierend darauf, wie das Metall die Form füllt und abkühlt..
Häufige Metalle in Kokillenguss
Das Dauerformgießen verwendet oft Magnesium, einige Kupferlegierungen und Aluminiumlegierungen, insbesondere A356 und andere Legierungen der Serie 300. Diese Legierungen fließen unter Schwerkraft gut und bieten nach der Wärmebehandlung gute Festigkeit.
In einigen Fällen verwenden Hersteller Gusseisen in Dauerformen, obwohl dies weniger verbreitet ist als Aluminium. Der Prozess eignet sich für mittlere Produktionsmengen und unterstützt Teile, die eine geringere innere Porosität benötigen..
Bevorzugte Legierungen für Druckguss
Druckguss basiert auf Legierungen, die Hochdruckeinspritzungen aushalten. Die gängigste Wahl ist Zinklegierung wie Zamak und Aluminiumlegierung A380, bekannt für gute Fließfähigkeit und Maßstabilität. Hersteller verwenden häufig Magnesiumlegierungen auch in Druckguss, da sie geringes Gewicht und gute Festigkeit bieten.
Beim Druckgießen wird selten Eisen verwendet, da hohe Schmelztemperaturen die Stahlformen beschädigen und die Kosten erhöhen würden. Der Prozess funktioniert am besten mit niedrig schmelzenden, gut gießbaren Nichteisenmetallen..
Für beide Prozesse bleibt Aluminium die häufigste Wahl, aber Zink-, Magnesium- und Kupferlegierungen sowie begrenzte Eisenanwendungen erfüllen jeweils spezifische Designziele..
Oberflächenfinish und Maßgenauigkeit
Oberflächenbeschaffenheit und Maßgenauigkeit bestimmen oft die Wahl zwischen Kokillenguss und Druckguss. Jeder Prozess erzeugt unterschiedliche Niveaus von wie gegossen Oberflächenfinish, enge Toleranzen und Bedarf an Nachbearbeitung.
Toleranzen und geometrische Präzision
Beide Methoden verwenden Metallformen, sodass sie ein glatteres gegossenes Oberflächenfinish als Sandguss erzeugen. Die starren Formwände begrenzen die Oberflächenrauheit und erzeugen sauberere Kanten.
Was die Maßgenauigkeit betrifft, kann Kokillenguss gute Maßtoleranzen einhalten und eine gute Ausrichtung über das Trennebene unterstützen, aber es drückt das Kavität nicht mit Kraft. Im Vergleich dazu erreicht Druckguss eine hohe Maßgenauigkeit, da Druck das Metall in jeden Teil des Kavität presst..
Sekundäre Bearbeitungsanforderungen
Der Prozess von Kokillengusss erfordert oft leichtes Bearbeiten an kritischen Oberflächen. Werkstätten können Lagerflächen, Dichtungsflächen oder Gewindebereiche bearbeiten, um enge Toleranzen einzuhalten. Dies beinhaltet jedoch in der Regel immer noch weniger Bearbeitung im Vergleich zu Sandguss..
Druckguss kann die Bearbeitung von nicht kritischen Oberflächen aufgrund seiner hohen Genauigkeit und glatten Oberfläche minimieren, und viele Teile verlassen die Form versandbereit zur Montage..
Dennoch benötigen zusätzliche Merkmale wie Präzisionsbohrungen oder Dichtflächen in beiden Prozessen oft eine Nachbearbeitung..
Mechanische Eigenschaften und Gussqualität
Die mechanische Leistung hängt davon ab, wie das Metall die Form ausfüllt und abkühlt. Festigkeit, Porositätsgrade und die Fähigkeit, komplexe Formen zu bilden, beeinflussen alle, wie das Endteil in der tatsächlichen Nutzung funktioniert..
Strukturelle Festigkeit und Porosität
Das Dauerformgießen erzeugt oft Teile mit guter bis hoher Festigkeit. Das Schwerkraftgießen sorgt für einen gleichmäßigen Metallfluss, und die kontrollierte Abkühlung in einer Metallform verbessert die Kornstruktur. Dieser Prozess kann im Vergleich zu vielen Sandverfahren Schrumpflücken reduzieren..
Die Porositätsgrade sind oft mäßig bis gering, aber dicke Abschnitte können Gas einschließen, wenn die Entlüftung schlecht ist. Eine richtige Angussführung und Werkzeugkonstruktion bleiben entscheidend..
Druck Druckguss verwendet eine hohe Einspritzkraft, oft über 100 bar. Der Druck hilft, dünne Wände und kleine Details zu füllen. Er kann auch Oberflächenhohlräume in kleinen Teilen begrenzen..
Jedoch kann Druckguss konfrontiert werden Porositätsprobleme, besonders in dickeren Bereichen. Eingeschlossene Luft und schnelles Befüllen können innere Gasblasen erzeugen. Diese Blasen können die Duktilität verringern und die Tragfähigkeit struktureller Bauteile reduzieren.
Komplexe Geometrien und interne Merkmale
Dauerformgießen kann komplexe Geometrien erzeugen, wenn es Sand- oder Metallkerne verwendet. Der Ansatz des halbpermanenten Forms ermöglicht innere Hohlräume, Kanäle und hohle Abschnitte, die Druckguss möglicherweise schwer zu formen sind..
Diese Flexibilität hilft bei Teilen wie Gehäusen mit inneren Durchgängen. Sie unterstützt auch dickere Querschnitte ohne extremen Druck..
Druckguss eignet sich hervorragend zum Formen dünner Wände und scharfer Details. Hoher Druck drängt Metall in enge Hohlräume, was komplexe äußere Formen und kleine Radien unterstützt..
Bewegliche Kerne ermöglichen einige innere Merkmale, aber sehr komplexe innere Hohlräume können die Werkzeugkosten und die Designgrenzen erhöhen. Ingenieure müssen die Formkomplexität, Werkzeugkonstruktion und die erwarteten mechanischen Eigenschaften abwägen, wenn sie zwischen den beiden Prozessen wählen..
Werkzeuge, Produktionsvolumen und wirtschaftliche Überlegungen
Werkzeugkonstruktion, erwartetes Produktionsvolumen und Zykluszeit bestimmen die Kostenstruktur beider Prozesse. Dauerformgießen und Druckguss verwenden Stahlformen, aber sie unterscheiden sich in Werkzeugkosten, Lebensdauer und das Ausmaß der von ihnen unterstützten Massenproduktion.
Werkzeugkosten und Produktionsvolumen
Das Dauerformgießen verwendet wiederverwendbare Stahlformen, die durch Schwerkraft gefüllt werden, wodurch die Werkzeugkosten moderat bleiben. Während diese Formen langlebig sind, nutzen sie sich unter thermischen Zyklen schneller ab als Hochdruckwerkzeuge..
Die in Druckguss verwendeten Formen erfordern gehärteten Stahl und sind so konzipiert, dass sie hohen Spritzdrücken, komplexen Kühlleitungen und automatischen Auswurfssystemen standhalten. Diese Komplexität treibt die anfänglichen Werkzeugkosten deutlich höher..
Diese robusten Werkzeuge sind jedoch auf Langlebigkeit ausgelegt und können während ihrer Lebensdauer erfolgreich Hunderttausende oder sogar über eine Million Teile produzieren, weshalb Druckguss speziell auf die Massenproduktion in großem Umfang abzielt, wie zum Beispiel Automobilteile oder Gehäuse für Unterhaltungselektronik.
Produktionseffizienz
Dauerformgießen beruht auf der Schwerkraft oder kontrolliertem Niederdruck, um die Stahlform zu füllen. Die Zykluszeiten sind konstant, aber langsamer als Druckguss, da das Füllen und Erstarren länger dauert..
Operatoren verwalten oft mehr manuelle Schritte, wie beispielsweise das Vorwärmen der Form und die Beschichtungskontrolle. Dies begrenzt, wie schnell der Prozess ablaufen kann, besonders bei dickeren Teilen..
Druckguss arbeitet mit hohen Produktionsraten. Es spritzt geschmolzenes Metall unter hohem Druck in die Form, wodurch dünne Wände schnell gefüllt und die Erstarrungszeit verkürzt werden. Automatisierte Systeme übernehmen das Sprühen, Schließen, Spritzen, Kühlen und Auswerfen..
Die richtige Vorgehensweise für Ihr Projekt wählen
Hersteller müssen bei der Wahl eines Gießverfahrens für Ihr Projekt Produktionsvolumen, Teilekomplexität, Werkzeugbudgets und Materialanforderungen abwägen..
Hier werden wir einige Beispiele dafür auflisten, wie diese Prozesse in der realen Welt angewendet werden.:
- Automobil: Die Industrie verlässt sich auf beide Methoden. Hochvolumige, dünnwandige Teile wie Getriebegehäuse und Halterungen werden typischerweise Druckguss. Teile, die extreme strukturelle Festigkeit und reduzierte Porosität erfordern, wie Aluminium-Motorblöcke und Zylinderköpfe, verwenden hingegen oft Kokillenguss..
- Verbrauchsgüter und Elektronik: Dieser Sektor ist stark auf die Geschwindigkeit und Präzision von Druckguss angewiesen. Es ist das bevorzugte Verfahren zur Herstellung von Geräteschalen, kosmetischen Abdeckungen und Rahmenstrukturen, bei denen enge Toleranzen erforderlich sind, um Sekundärbearbeitung zu minimieren..
- Schweres Gerät und Industrie: Diese Sektoren bevorzugen häufig die Dauerform- (Schwerkraft-) Gießerei. Für Komponenten wie Pumpengehäuse, Ventilkörper und Schwerlastwinkel sind langfristige Haltbarkeit und innere Unversehrtheit weit wichtiger als die Erzielung der höchstmöglichen Produktionsgeschwindigkeit..
Bringen Sie Ihr nächstes Casting-Projekt zu Moldie
Die Auswahl der idealen Gießmethode ist nicht immer eine einfache Entscheidung. Wenn Sie unsicher sind, welcher Weg die beste Rendite für Ihr spezifisches Bauteil bietet, ist Moldie hier, um zu helfen.. Kontaktieren Sie Moldie noch heute um Ihre Fertigungsziele zu besprechen, ein umfassendes Angebot anzufordern und unsere Experten Sie zur perfekten Gießlösung für Ihr nächstes Projekt zu führen!


