
Tlakové lití je výrobní proces, při kterém se roztavený neželezný kov vstřikuje do ocelové formy pod vysokým nebo nízkým tlakem. Po ochlazení se díl vyjme jako součást s tvarem velmi blízkým konečnému provedení, připravená k použití nebo k dalšímu opracování.
Hlavní přednost je prostá: výroba složitých kovových dílů během několika sekund, se stálou kvalitou a minimálním odpadem. Pro inženýry a nákupní týmy, které zvažují různé možnosti výroby, je tato kombinace rychlosti a přesnosti často rozhodujícím faktorem.
Tento proces má však i svá úskalí. Počáteční náklady na nástroje jsou značné a ne každá slitina či geometrie dílu je pro tuto metodu vhodná. Tento průvodce se zabývá variantami procesu, možnostmi materiálů, běžnými způsoby využití a praktickými aspekty, které vám pomohou posoudit, zda je tlakové lití vhodné pro váš projekt.
Princip tlakového lití
Při tlakovém lití se používá dvoudílná ocelová forma – tvořená pevnou a pohyblivou polovinou – upevněná ve stroji na tlakové lití. Dutina formy je obrobena tak, aby odpovídala požadovanému tvaru dílu. Roztavený kov je pod tlakem vtlačen do této dutiny, ponechán v ní krátkou dobu k tuhnutí a následně vyhozen.
Stroj se skládá ze dvou klíčových systémů:
-
Vstřikovací systém – vhání roztavený kov do formy
-
Upínací systém – udržuje poloviny formy sevřené pod vysokým tlakem během vstřikování
Doba cyklu je krátká – od vstřiku po vyhození dílu často uplyne jen několik sekund – díky čemuž je tento proces vysoce produktivní při výrobě středních a velkých sérií.
Vysokotlaké vs. nízkotlaké tlakové lití
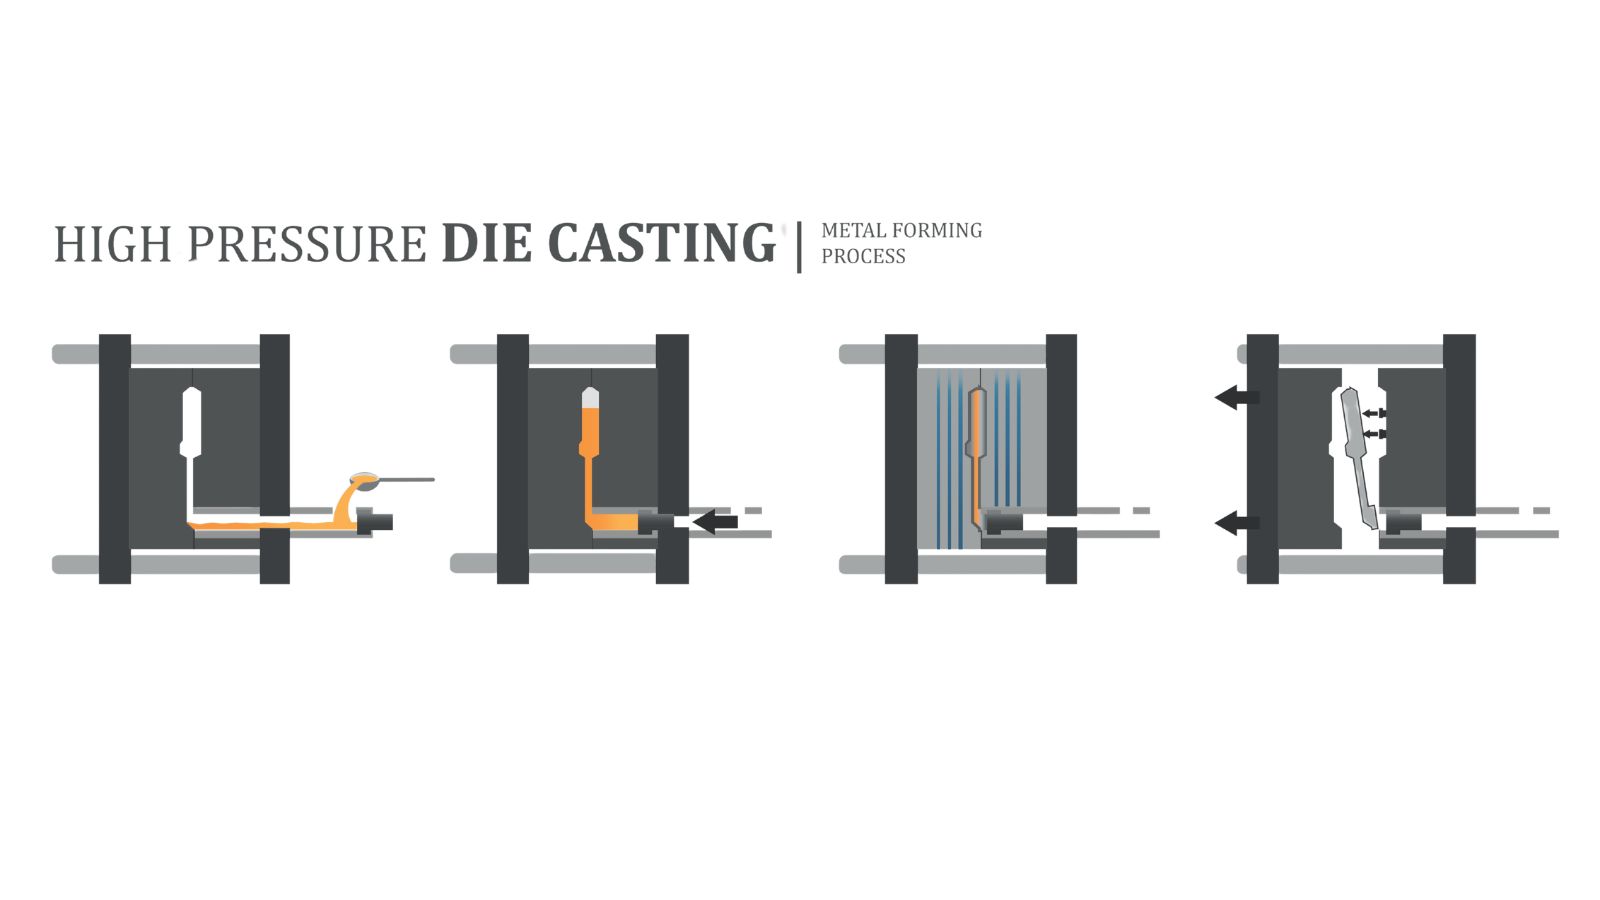
Vysokotlaké tlakové lití (HPDC) probíhá při tlaku 1 500–25 400 psi, přičemž forma se plní v řádu milisekund. Umožňuje dosáhnout úzkých tolerancí, hladkých povrchů a rychlých výrobních cyklů, díky čemuž představuje standardní volbu pro velkosériovou výrobu dílů z hliníku, zinku a hořčíku. Hlavní nevýhodou je riziko uzavření vzduchu, což může vést ke vzniku poréznosti.
Nízkotlaké tlakové lití (LPDC) využívá tlak 2–15 psi a formu plní pomaleji a šetrněji. Tím se omezuje turbulence i poréznost a vznikají díly s lepší vnitřní celistvostí. Často se používá pro konstrukční díly, jako jsou automobilová kola, ačkoli výrobní cykly jsou delší.
Tlakové lití s horkou komorou vs. se studenou komorou
Volba mezi stroji s horkou a studenou komorou závisí na teplotě tání slitiny:
-
Horká komora – Vstřikovací mechanismus je ponořen v roztaveném kovu. Rychlé cykly, minimální oxidace. Vhodné pro zinek, hořčík a další slitiny s nízkou teplotou tání. Nevhodné pro hliník protože hliník narušuje ocelové součásti.
-
Studená komora – Kov se taví v samostatné peci a poté se naběračkou přenáší do vstřikovací komory. Tento systém umožňuje zpracování hliníku, mědi a dalších slitin s vysokou teplotou tání. Krok ručního dávkování (nabírání) sice prodlužuje výrobní čas, ale pro tyto materiály představuje jedinou praktickou metodu.
Většina výroby hliníkových odlitků tlakovým litím probíhá na strojích se studenou komorou.
Běžné materiály pro proces tlakového lití
| Tlakové lití z různých materiálů | Běžné slitiny | Klíčové vlastnosti |
|---|---|---|
| Tlakové lití hliníku | A380, ADC12, A360 | Nízká hmotnost, odolnost proti korozi, dobrá tepelná vodivost |
| Tlakové lití zinku | Zamak 3, Zamak 5 | Vynikající prokreslení detailů, hladký povrch, dlouhá životnost nástrojů |
| Tlakové lití hořčíku | AZ91D, AM60 | Nejlepší poměr pevnosti k hmotnosti, vhodné pro tenké stěny |
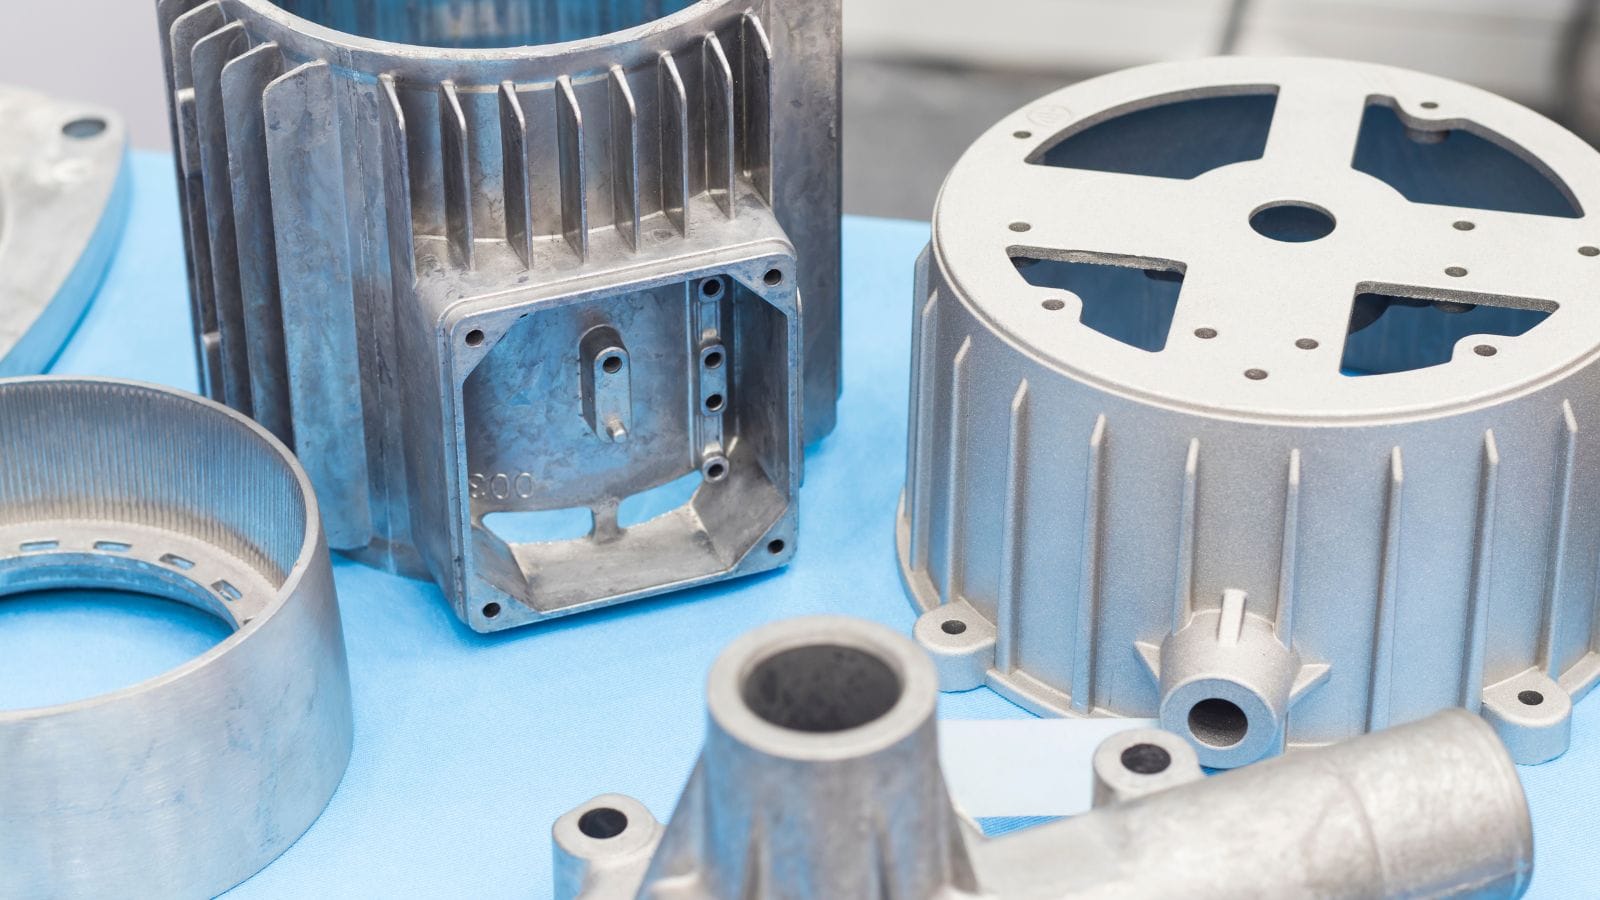
Tlakové lití hliníku je nejrozšířenější technikou díky vyváženému poměru pevnosti, slévatelnosti a nákladů. Zinek vyniká u malých, složitých dílů, kde záleží na povrchových detailech, zatímco hořčík se volí v případech, kdy je prioritou snížení hmotnosti.
Typické aplikace tlakového lití
| Odvětví | Běžné díly |
|---|---|
| Automobilový průmysl | Bloky motorů, skříně převodovek, držáky |
| Spotřební elektronika | Rámy zařízení, chladiče, konektory |
| Letecký a kosmický průmysl | Konstrukční držáky, skříně |
| Průmysl | Skříně čerpadel, tělesa ventilů, skříně motorů |
| Obecné použití | Kování, součásti spotřebičů, dekorativní díly |
Konstrukce a základy forem pro tlakové lití
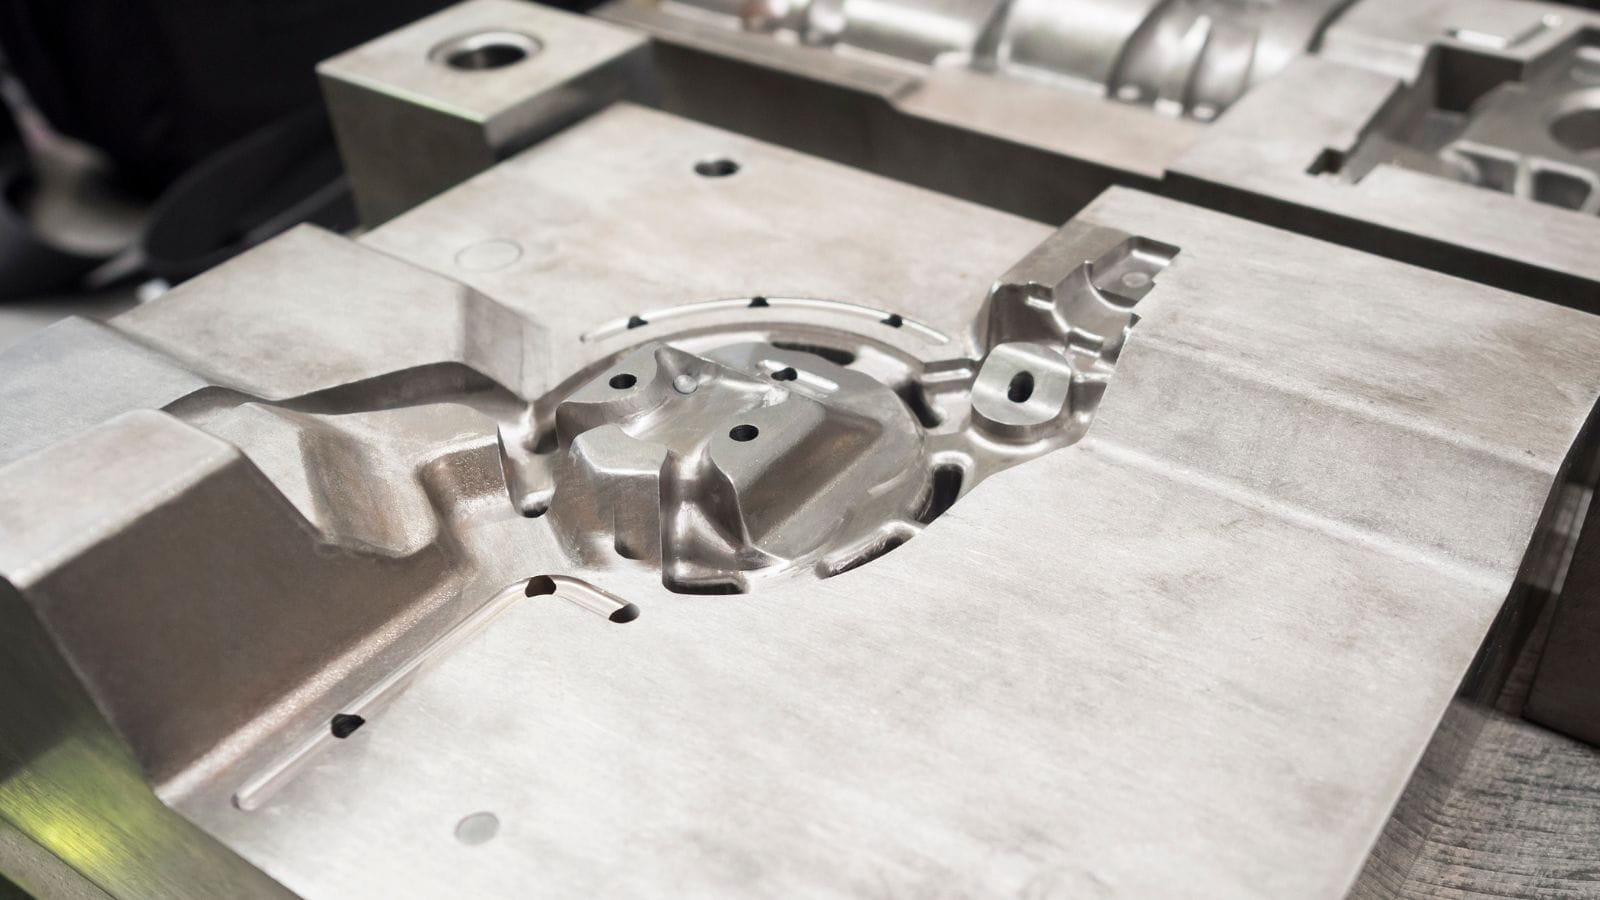
Forma se obvykle vyrábí obráběním z nástrojové oceli H13. Kvalitu a náklady ovlivňuje několik konstrukčních faktorů:
-
Tloušťka stěny – Technologie HPDC umožňuje výrobu stěn o tloušťce pouhých 1–2 mm. Důležitá je rovnoměrná tloušťka, aby se předešlo smršťování a deformacím. Náhlé změny tloušťky stěny způsobují problémy s tokem taveniny a chlazením.
-
Vtoková soustava a rozvody – Systém, který přivádí kov do dutiny formy. Umístění a velikost vtoku určují rychlost plnění a charakter proudění. Nevhodné řešení vtokové soustavy vede ke vzniku studených spojů a neúplnému vyplnění formy.
-
Odvzdušnění – Vzduch z dutiny formy musí unikat ven. Správné odvzdušňovací kanálky zabraňují vzniku plynové poréznosti. Přepadové jímky na konci dráhy toku zachycují první kov, který s sebou nese většinu uzavřeného vzduchu.
-
Úhly úkosu – Mírné zkosení svislých stěn usnadňuje čisté vyjmutí dílu z formy.
Simulace toku taveniny se využívá při návrhu k předvídání průběhu plnění a odhalení problémů ještě před zahájením výroby formy.
Časté vady a jejich řešení při tlakovém lití
| Vada | Příčina | Typické řešení |
|---|---|---|
| Porozita | Uzavřený vzduch nebo nerovnoměrné tuhnutí | Zlepšení odvzdušnění, úprava rychlosti chlazení |
| Studené spoje | Čela taveniny se setkají, aniž by se spojila | Zvýšení teploty, úprava vtokové soustavy |
| Nedolití | Kov tuhne dříve, než se zcela zaplní dutina formy | Zvýšit teplotu taveniny, upravit rychlost plnění |
| Otřepy | Únik kovu v dělicí rovině | Zvýšit uzavírací sílu, zkontrolovat ustavení formy |
Většina vad má původ v parametrech procesu nebo stavu nástrojů a má tendenci se opakovat v každém cyklu. Rychlé odhalení příčiny je klíčové pro udržení nízkého podílu zmetků.
Ekonomika nákladů a objemu výroby u tlakového lití
Náklady na nástroje pro tlakové lití se mohou pohybovat od několika tisíc do desítek tisíc dolarů v závislosti na složitosti dílu a počtu dutin. Tyto náklady jsou fixní bez ohledu na množství vyrobených dílů.
Při nízkých objemech výroby jsou náklady na nástroje připadající na jeden díl vysoké— ekonomicky výhodnější může být lití do písku nebo gravitační lití.
Při objemech nad 5 000 dílů ročně, se tlakové lití stává konkurenceschopným.
Při objemech nad 50 000 dílů ročně, jde obvykle o nejlevnější variantu pro hliníkové a zinkové díly s přísnými požadavky na rozměrovou přesnost.
Doba cyklu je hlavním faktorem ovlivňujícím cenu jednotlivého dílu poté, co jsou nástroje připraveny. Kratší cykly znamenají více dílů na směnu. Vícedutinové formy mohou dále snížit náklady na díl, ale zvyšují složitost nástrojů a počáteční investiční náklady.
Otázky pro dodavatele tlakového lití
Než investujete do nástrojů (forem), zvažte následující otázky:
-
Jaké nástroje pro simulaci toku taveniny ve formě používáte a poskytnete nám výslednou zprávu?
-
Jaká jakost nástrojové oceli je specifikována a jakou životnost formy garantujete?
-
Jaké kontroly a výstupy (zprávy) zajišťujete při schvalování prvního vzorku a během sériové výroby?
-
Provádíte následné operace (obrábění, povrchové úpravy, montáž) interně, nebo je zadáváte externím dodavatelům?
-
Jaká je dodací lhůta od schválení návrhu po dodání prvních sériových dílů?
Dodavatelé, kteří zajišťují celý proces – od návrhu formy až po hotové díly – obvykle nabízejí vyšší stálost kvality než ti, kteří provádějí pouze samotné lití a následné práce předávají externím partnerům.
Chcete zjistit, zda je pro váš projekt vhodné tlakové lití?
Tlakové lití přináší rychlost, přesnost a nákladovou efektivitu při velkoobjemové výrobě. Umožňuje realizaci složitých tvarů z hliníkových, zinkových a hořčíkových slitin – avšak počáteční náklady na formy a řízení procesu vyžadují pečlivé plánování.
Pokud vaše aplikace vyžaduje střední až vysoké objemy výroby, úzké tolerance a použití neželezných kovů, jen těžko najdete lepší výrobní proces.
Zašlete poptávku našemu technickému týmu. Posoudíme návrh vašeho dílu, doporučíme vhodnou slitinu i variantu výrobního procesu a poskytneme orientační odhad nákladů na formy – abyste se mohli kvalifikovaně rozhodnout ještě předtím, než vyčleníte rozpočet.







