
Zakázkové tlakové lití představuje přesný způsob sériové výroby složitých kovových dílů. Využívá opakovaně použitelné formy (tzv. kokily) k tvarování roztavených kovů, jako je hliník, zinek nebo hořčík, do přesných podob. Zajišťuje stálou kvalitu, dodržení přísných tolerancí a efektivní výrobu pro odvětví vyžadující odolné a přesné komponenty.
Mnoho výrobců volí zakázkové tlakové lití v případech, kdy standardní díly nevyhovují jejich požadavkům. Tento proces umožňuje vytvářet specifické tvary, rozměry a povrchové úpravy odpovídající jedinečným návrhům. Od krytů v automobilovém průmyslu až po pouzdra elektroniky – metoda podporuje jak funkční pevnost, tak vizuální atraktivitu.
Pochopení principů zakázkového tlakového lití, dostupných materiálů a možností povrchových úprav pomáhá při výběru správného postupu pro daný projekt. Znalost výrobního procesu a nákladových faktorů zaručuje, že každý díl splní jak požadavky na výkon, tak rozpočtové cíle.
Co je zakázkové tlakové lití?
Pro pochopení tlakového lití je nejprve nutné jej definovat. Tato kapitola přináší podrobnosti o třech tématech: definici, rozdílech a výhodách.
Definice a přehled
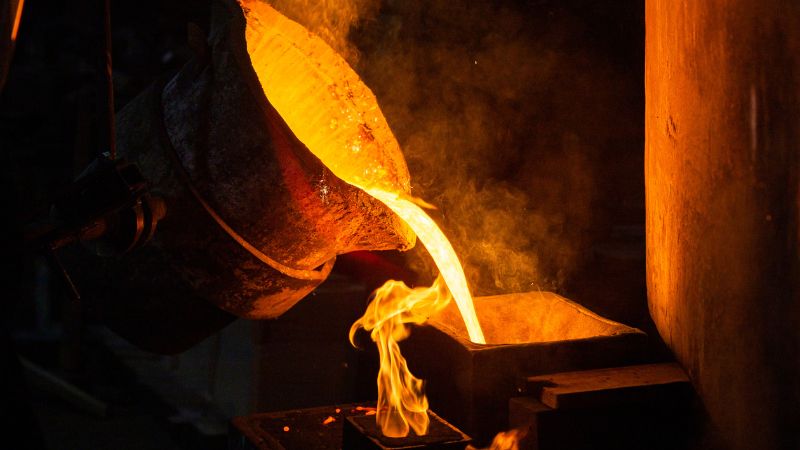
Zakázkové tlakové lití je výrobní proces, při kterém se roztavený kov vstřikuje do formy vyrobené na zakázku pod vysokým tlakem. Forma je zhotovena tak, aby přesně odpovídala specifikacím týkajícím se rozměrů, povrchových vlastností a konstrukčních požadavků daného dílu.
Na rozdíl od univerzálních forem jsou formy zhotovené na zakázku přizpůsobeny konkrétnímu výrobku nebo aplikaci. To zajišťuje stálou kvalitu při velkosériové výrobě a minimalizuje nutnost následného opracování.
Tento proces umožňuje výrobu složitých tvarů s jemnými detaily, jako jsou tenké stěny, členité žebrování a integrované upevňovací prvky. Díky tomu je vhodný pro automobilové díly, kryty elektroniky a součásti zdravotnických prostředků.
Rozdíly oproti standardnímu tlakovému lití
Standardní tlakové lití využívá již existující nebo univerzální formy, které nemusí přesně odpovídat požadavkům výrobku. Při zakázkovém tlakovém lití se forma navrhuje od základu pro konkrétní díl.
Zakázkové tlakové lití obvykle dosahuje přísnějších tolerancí, někdy až s přesností ±0,005 palce. To je důležité u dílů, které musí zapadat do sestavy s ostatními součástmi bez nutnosti dalšího obrábění.
Umožňuje také optimalizovat využití materiálu, čímž se snižuje množství odpadu a zlepšují vlastnosti dílu. Vyžaduje však důkladnější plánování v počáteční fázi, včetně tvorby detailních CAD modelů a testování prototypů.
Klíčové výhody pro výrobce
Zakázkové tlakové lití nabízí flexibilitu návrhu. Výrobci mohou vytvářet díly s jedinečnou geometrií, integrovanými prvky a specifickou texturou povrchu, aniž by bylo nutné provádět více kroků montáže.
Umožňuje velkosériovou výrobu při zachování stálé kvality, neboť automatizované stroje dokážou po dokončení formy vyrobit tisíce identických dílů.
Tento proces rovněž zlepšuje nákladovou efektivitu v průběhu času. Ačkoli jsou počáteční náklady na nástroje vyšší, náklady na kus při velkých sériích výrazně klesají.
Mezi další výhody patří pevnější díly díky rovnoměrnému toku materiálu, menší potřeba následného obrábění a možnost použití slitin splňujících specifické průmyslové požadavky, jako jsou lehké rámy automobilů nebo korozivzdorné součásti pro námořní techniku.
Služby zakázkového tlakového lití
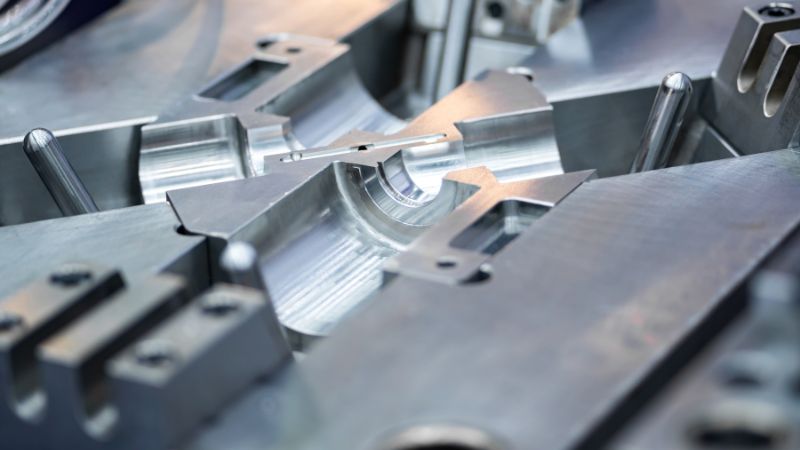
Služby zakázkového tlakového lití umožňují výrobcům produkovat kovové díly s přesnými tvary, stálou kvalitou a efektivní rychlostí výroby. Tyto služby zvládnou objemy výroby od malých po velké série, podporují širokou škálu slitin a umožňují integraci kroků konečné úpravy či obrábění pro splnění přesných specifikací.
Možnosti služeb
Poskytovatelé zakázkového tlakového lití nabízejí lití slitin hliníku, zinku a hořčíku pomocí metod s horkou nebo studenou komorou.
Tlakové lití se studenou komorou se často používá pro hliník kvůli jeho vyššímu bodu tání, zatímco metody s horkou komorou jsou vhodné pro zinek a hořčík díky rychlejším výrobním cyklům.
Někteří poskytovatelé nabízejí také návrh nástrojů, rychlou tvorbu prototypůa povrchovou úpravu například práškové lakování, pokovování nebo běžné lakování. Kontrola kvality často zahrnuje kontrolu rozměrů, rentgenovou zkoušku na přítomnost pórovitosti a analýzu toku taveniny ve formě před zahájením sériové výroby.
Odvětví využití
Zakázkové tlakové lití se hojně využívá v automobilovém průmyslu při výrobě součástí motorů, skříní a držáků.
V leteckém a kosmickém průmysluumožňuje výrobu lehkých konstrukčních dílů s vysokým poměrem pevnosti k hmotnosti. Elektronika Výrobci elektroniky jej využívají pro kryty, chladiče a konektory díky schopnosti vytvářet jemné detaily.
Mezi další odvětví patří:
- Průmyslová zařízení pro výrobu odolných strojních součástí
- Spotřební zboží například kryty spotřebičů a technické komponenty
- Zdravotnické prostředky vyžadující přesnost a odolnost proti korozi
Dodavatelé často přizpůsobují výrobní procesy tak, aby splňovaly oborové normy, jako jsou ISO 9001 nebo IATF 16949, čímž zajišťují, že díly splňují požadavky na funkčnost a bezpečnost.
Hlediska návrhu dílu na zakázku
Při návrhu dílu pro tlakové lití musí inženýři vyvážit funkčnost, vyrobitelnost a náklady.
Mezi klíčové faktory ovlivňující kvalitu odlitků patří tloušťka stěn – rovnoměrné stěny pomáhají omezit vady a zajišťují úplné vyplnění formy – a úhly úkosu (mírné zešikmení), které usnadňují vyjmutí odlitku z formy bez poškození dílu. Použití žebrování může zvýšit pevnost odlitku, aniž by se výrazně zvýšila jeho hmotnost. Důležité je také dodržení vhodných tolerancí; v případech, kdy jsou vyžadovány úzké tolerance, může být pro dosažení požadované přesnosti nutné následné obrábění.
Volba materiálu ovlivňuje odolnost proti korozi, pevnost a hmotnost. Například tlakové lití hliníku nabízí dobré tepelné vlastnosti, zatímco tlakové lití zinku umožňuje dosáhnout vynikajících detailů a vysoké odolnosti proti opotřebení.
Včasná spolupráce s dodavatelem služeb tlakového lití pomáhá optimalizovat konstrukci, vybrat správnou slitinu a naplánovat nástroje tak, aby podporovaly efektivní a kvalitní výrobu.
Stroje pro tlakové lití a výrobní proces
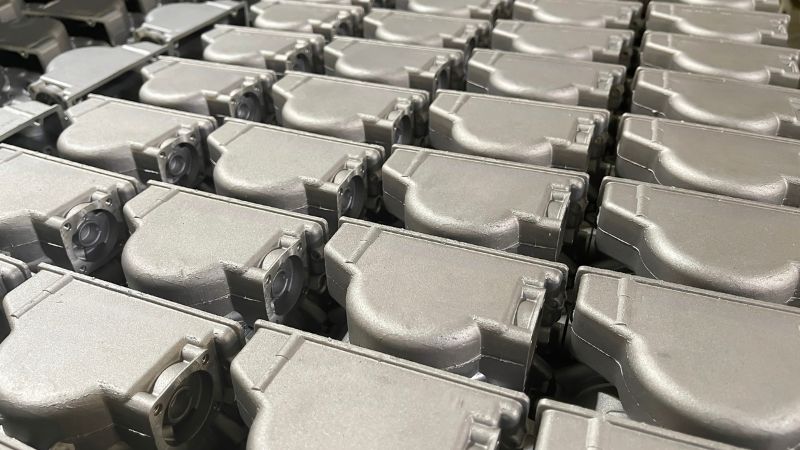
Při tlakovém lití se používají speciální stroje, které pod vysokým tlakem vstřikují roztavený kov do přesných forem. Volba stroje a jednotlivé kroky výrobního procesu přímo ovlivňují kvalitu dílů, dobu cyklu a efektivitu výroby.
Typy strojů pro tlakové lití
Stroje pro tlakové lití se dělí do dvou hlavních kategorií: s horkou komorou a se studenou komorou.
Stroje s horkou komorou udržují zásobu roztaveného kovu přímo uvnitř stroje. Hydraulický nebo pneumatický píst vtlačuje kov do formy. Tato metoda je vhodná pro slitiny s nízkou teplotou tání, jako je zinek, cín a olovo. Umožňuje rychlejší výrobní cykly, ale není vhodná pro kovy, jako je hliník, které reagují s konstrukčními prvky stroje.
U strojů se studenou komorou se kov taví v samostatné peci. Obsluha nebo automatizované systémy přenášejí roztavený kov do nevyhřívané vstřikovací komory před samotným vstřikováním pod vysokým tlakem. Tato metoda je vhodná pro slitiny hliníku, hořčíku a mědi. Vzhledem k fázi přenosu kovu má delší cykly, ale umožňuje zpracování kovů s vyšší teplotou tání.
| Typ stroje | Vhodné kovy | Rychlost cyklu | Typická velikost výrobku |
|---|---|---|---|
| Horká komora | Zinek, cín, olovo | Vysoká | Malé až střední |
| Studená komora | Hliník, hořčík, měď | Střední | Střední až velké |
Výrobní postup
Výrobní proces začíná přípravou formy. Aplikují se maziva pro regulaci teploty a usnadnění vyjmutí dílu. Poté se forma uzavře a sevře.
Následně se roztavený kov vstřikuje do dutiny formy pod tlakem v rozmezí 10 až 175 MPa. Vysoký tlak zajišťuje úplné vyplnění formy, a to i v tenkých částech.
Jakmile kov ztuhne, forma se otevře a vyhazovací kolíky vytlačí odlitek ven. Odpadní materiál, jako jsou vtoky a nálitky, se odděluje.
Následné zpracování může zahrnovat odstranění přebytečného materiálu, obrábění, povrchovou úpravu nebo nanášení povlaků. Tyto kroky připravují díl na montáž nebo konečné použití.
Kontrola kvality ve výrobě
Kontrola kvality začíná kalibrací strojů pro zajištění správného tlaku, teploty a časování. Jakékoli odchylky mohou způsobit vady, jako je pórovitost nebo neúplné vyplnění formy.
Vizuální kontrola odhaluje povrchové vady, zatímco rozměrová měření ověřují přesnost. Metody nedestruktivního zkoušení, například rentgenová kontrola, odhalují vnitřní vady kritických dílů.
Systémy monitorování procesu zaznamenávají výrobní data pro každý vstřik. To operátorům umožňuje identifikovat trendy a upravit nastavení dříve, než se vady rozšíří. Důsledná kontrola v průběhu výroby pomáhá udržet kvalitu dílů a snižovat množství odpadu.
Povrchové úpravy a následné zpracování
Povrchové úpravy mění vzhled, odolnost a užitné vlastnosti zakázkových odlitků. Tyto úpravy mohou zvýšit odolnost proti korozi, vytvořit jednotnou texturu a připravit povrch pro nanášení povlaků nebo montáž. Každá metoda využívá specifické nástroje, materiály a postupy k dosažení měřitelných výsledků.
Eloxování
Eloxování je elektrochemický proces, který zvyšuje tloušťku přirozené vrstvy oxidu na hliníkových odlitcích. Tato vrstva zlepšuje odolnost proti korozi a opotřebení. Vytváří také povrch schopný absorbovat barviva pro dosažení barevné úpravy.
Proces zahrnuje ponoření dílu do lázně s kyselým elektrolytem a průchod elektrického proudu. Vrstva oxidu narůstá přímo ze základního kovu, čímž se stává nedílnou součástí dílu, nikoli pouze povlakem, který by se mohl odloupnout.
Eloxované povrchové úpravy mohou být bezbarvé pro zachování přirozeného vzhledu kovu, nebo barevné pro účely identifikace či designu. Tloušťka vrstvy oxidu se měří v mikronech a lze ji upravit podle konkrétní aplikace.
U kriticky důležitých dílů se eloxování typu II běžně používá pro dekorativní účely a ochranu proti korozi, zatímco typ III (tvrdé eloxování) se využívá v prostředí s vysokým namáháním a opotřebením.
Pokovování
Při pokovování se na povrch odlitku nanáší tenká vrstva kovu, například niklu, chromu nebo zinku. Tato vrstva může zlepšit odolnost proti korozi, elektrickou vodivost nebo vzhled.
Elektrolytické pokovování využívá elektrický proud k navázání pokovovacího kovu na díl. Bezproudové pokovování využívá chemickou lázeň bez použití elektřiny, což umožňuje dosáhnout rovnoměrnějšího pokrytí u složitých tvarů.
Běžné typy povrchových úprav (pokovení) pro tlakové odlitky:
| Typ povrchové úpravy | Hlavní výhoda | Typické použití |
|---|---|---|
| Niklování | Odolnost proti korozi, tvrdost | Mechanické součásti |
| Chromování | Estetický vzhled, odolnost proti opotřebení | Spotřební zboží |
| Zinkování | Obětovaná anodická ochrana proti korozi | Automobilové díly |
Povrchová úprava vyžaduje pečlivou přípravu povrchu, která často zahrnuje čištění, leštění nebo tryskání kuličkami pro zajištění přilnavosti.
Tryskání kuličkami
Při tryskání kuličkami se k čištění a úpravě textury povrchu používají jemné skleněné kuličky metané vysokou rychlostí. Odstraňují povrchové nečistoty, drobné otřepy a malé nerovnosti, aniž by došlo k výraznému úbytku základního materiálu.
Tento proces vytváří stejnoměrný matný povrch který může zlepšit přilnavost nátěru nebo povlaku. Často se používá před eloxováním nebo pokovením, aby se zajistily konzistentní výsledky.
Tryskání kuličkami je méně agresivní než pískování, a proto je vhodné pro měkčí kovy, jako je hliník a zinek. Velikost kuliček a tlak tryskání lze upravit a tím regulovat výslednou texturu.
Je také účinná při zarovnávání oprav povrchu tak, aby ladily s okolními oblastmi.
Kartáčování
Kartáčování vytváří směrovou saténovou povrchovou úpravu pomocí brusných pásů nebo kartáčů. Tento proces vytváří na povrchu jemné, rovnoběžné linie, což zajišťuje čistý a jednotný vzhled.
Často se používá u pohledových dílů, kde je žádoucí hladký, avšak neodrážející povrch. Kartáčování může také pomoci skrýt drobné povrchové vady vzniklé při procesu odlévání.
Vzhled povrchu lze ovlivnit změnou hrubosti brusiva a rychlosti posuvu dílu. Hrubší zrnitost vytváří výraznější linie, zatímco jemnější zrnitost dává měkčí vzhled.
Kartáčované povrchy mohou vyžadovat nanesení čirého laku nebo eloxování, aby se zachoval jejich vzhled a zabránilo se korozi, zejména v exteriéru nebo v prostředí s vysokou vlhkostí.
Často kladené otázky
Jaká je obvyklá doba realizace výroby zakázkových tlakově litých dílů?
Doba realizace se často pohybuje v rozmezí 4 až 12 týdnů.
Zahrnuje návrh a výrobu formy, samotné odlévání dílů a případné požadované dokončovací procesy.
Projekty se složitým designem nebo speciálními povrchovými úpravami mohou trvat déle.
Jak vybrat vhodnou kovovou slitinu pro můj projekt tlakového lití?
Výběr slitiny závisí na požadované pevnosti, hmotnosti, odolnosti proti korozi a tepelných vlastnostech dílu.
Slitiny hliníku jsou běžné pro lehké díly s dobrou odolností proti korozi.
Slitiny zinku se často používají pro vysoce pevné díly s jemnými detaily.
Jaká jsou rozměrová omezení pro zakázkové díly vyráběné tlakovým litím?
Velikost dílu je omezena kapacitou licího stroje a samotné formy.
Malé součásti mohou vážit jen několik gramů, zatímco velké mohou dosahovat hmotnosti několika kilogramů.
U velmi velkých dílů může být nutné využít alternativní metody odlévání.







