
Basınçlı döküm, karmaşık metal parçalar üretmek için yaygın biçimde kullanılan bir imalat yöntemi olsa da ürünlerin kalitesini ve işlevselliğini tehlikeye atabilecek kusurlarla karşılaşabilir. Bu kusurları gidermek için nedenlerini anlamak, etkili çözümler uygulamak ve önleyici tedbirler almak gerekir.
Gözeneklilik
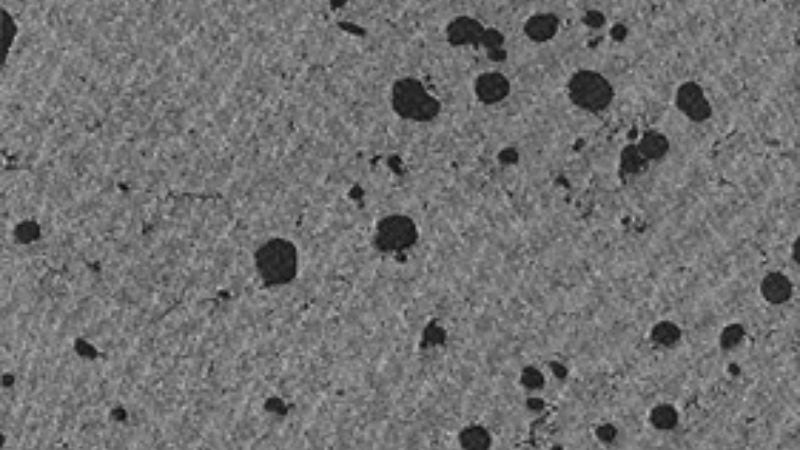
Tanım:
Gözeneklilik, sıkışan gazlar veya hatalı katılaşma nedeniyle döküm içinde küçük boşlukların ya da kabarcıkların oluştuğu bir kusurdur. Dökümün yapısal bütünlüğünü zayıflatarak dayanım veya hava sızdırmazlığı gerektiren uygulamalar için uygunsuz hâle getirir.
Nedenleri:
- Sıkışan hava veya gazlar: Enjeksiyon sırasında sıvı metalde hapsolan hava katılaşma sırasında dışarı çıkamaz ve boşluklara neden olur.
- Yetersiz havalandırma: Kalıptaki havalandırma kanallarının yetersizliği gazların çıkmasını engelleyerek gözenekliliği artırır.
- Türbülanslı metal akışı: Kararsız veya düzensiz sıvı metal akışı havanın sıkışmasına yol açar.
- Gaz sıkışması: Kalıp ayırıcı veya yağlayıcıların aşırı kullanımı kalıp boşluğunda gaz oluşturabilir.
Çözümler:
- Havalandırma sistemini optimize edin: Doğru havalandırma, sıkışan gazların katılaşmadan önce çıkmasını sağlar. Taşma kanalları ve havalandırma yolları eklemek yardımcı olabilir.
- Enjeksiyon hızını ayarlayın: Türbülansı azaltıp düzenli metal akışı sağlamak için enjeksiyonu yavaşlatın.
- Metal sıcaklığını kontrol edin: Düzgün dolum için eşit ve optimum metal sıcaklığını koruyun.
- Vakum sistemleri kullanın: Dökümdeki hava ve kirleticileri gidermek için vakum destekli süreç uygulayın.
Önleme:
- Doğru taşma sistemleri tasarlayın: Gazları yönlendirmek ve metal akışını düzenlemek için taşma kanalları ekleyin.
- Metal sıcaklığını tutarlı tutun: Gaz sıkışmasını azaltmak için aşırı ısıtmadan veya ani soğumadan kaçının.
- Kalıbın düzenli bakımını yapın: Gaz birikimini önlemek için kalıbı temiz ve kirleticilerden arındırılmış tutun.
- Doğru giriş ve yolluk tasarımı: En az türbülansla kalıbın tamamen dolmasını sağlayacak boyutta girişler ve yolluklar tasarlayın.
Soğuk Birleşmeler
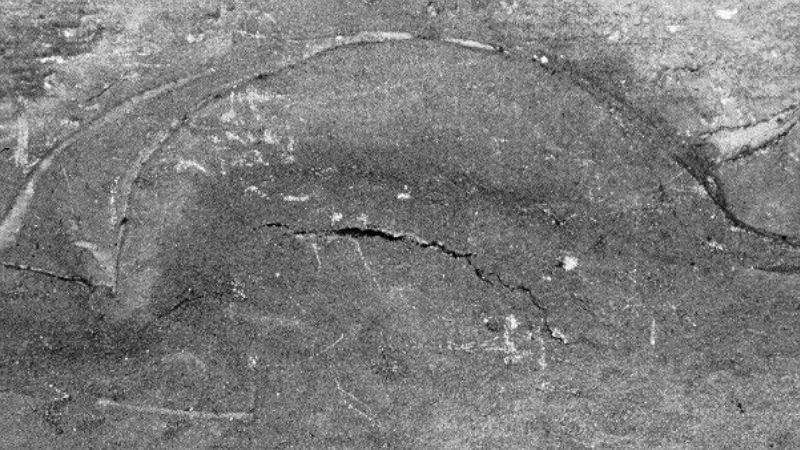
Tanım:
Soğuk birleşme, iki sıvı metal akışının karşılaşıp düzgün biçimde kaynaşamaması sonucu görünür bir çizgi veya zayıf bir bağ bırakmasıdır. Bu kusur dökümün hem görünümünü hem de dayanımını etkiler.
Nedenleri:
- Düşük metal sıcaklığı: Yetersiz sıcaklık sıvı metalin erken katılaşmasına yol açar.
- Yavaş enjeksiyon hızı: Metal akışındaki gecikmeler birleşmeden önce kısmi soğumaya neden olur.
- Yetersiz metal akışı: Hatalı giriş tasarımı nedeniyle düzensiz metal akışı tam birleşmeyi engeller.
- Yetersiz havalandırma: Sıkışan hava sıvı metal akışlarının birleşmesini bozabilir.
Çözümler:
- Metal sıcaklığını artırın: Sıvı metalin düzgün akıp birleşmesini sağlamak için sıcaklığı yükseltin.
- Enjeksiyon hızını optimize edin: Düzgün ve kesintisiz metal akışı elde etmek için hızı ayarlayın.
- Giriş tasarımını iyileştirin: Metal akışını etkili biçimde yönlendirmek için girişleri doğru konumlandırın.
- Havalandırma yerleşimini iyileştirin: Sıkışan havanın çıkmasını sağlamak için önemli noktalara havalandırma kanalları ekleyin.
Önleme:
- Metal sıcaklığını düzenli izleyin: Süreç boyunca sıvı metalin eşit ısıtıldığından emin olun.
- Kalıp sıcaklığını düzenli kontrol edin: Erken soğumayı önlemek için optimum kalıp sıcaklığını koruyun.
- Giriş konumunu doğru tasarlayın: Metal akışını iyileştirip türbülansı azaltmak için girişleri stratejik biçimde konumlandırın.
- Enjeksiyon hızını optimum düzeyde tutun: Tutarlı dolum sağlarken soğumayı önleyecek hızı ayarlayın.
Sıcak Noktalar
Tanım:
Sıcak noktalar, kalıp içindeki bölgesel aşırı ısınma alanlarıdır; eşit olmayan soğumaya ve dökümde eğilme ya da boyutsal tutarsızlık gibi kusurlara yol açarlar.
Nedenleri:
- Eşit olmayan kalıp sıcaklığı: Tutarsız soğutma, bazı bölgelerde aşırı ısı birikmesine neden olur.
- Yetersiz soğutma tasarımı: Kalıpta etkili soğutma kanallarının bulunmaması bölgesel sıcak noktalara yol açar.
- Yetersiz yağlama: Yağlayıcının yetersiz veya eşit olmayan biçimde uygulanması ısı sorunlarını artırabilir.
- Metal birikmesi: Bazı bölgelerdeki fazla metal ısıyı daha uzun süre tutabilir.
Çözümler:
- Soğutma kanallarını dengeleyin: Isıyı eşit dağıtmak için optimize edilmiş bir soğutma kanalı ağı tasarlayın.
- Kalıp sıcaklığını ayarlayın: Üretim sırasında kalıp sıcaklığını yakından izleyip düzenleyin.
- Yağlamayı optimize edin: Yüksek kaliteli yağlayıcıların tutarlı ve yeterli miktarda uygulanmasını sağlayın.
- Parça tasarımını değiştirin: Isıyı tutmaya yatkın kalın kesitleri ortadan kaldırın.
Önleme:
- Soğutma sistemine düzenli bakım yapın: Soğutma kanallarını temizleyin ve tıkanıklık veya verimsizlik olup olmadığını kontrol edin.
- Kalıp sıcaklığını doğru kontrol edin: Eşit soğutma için gelişmiş sıcaklık izleme sistemleri kullanın.
- Yağlayıcıyı tutarlı uygulayın: Eşit miktarda yağlayıcı uygulayan otomatik sistemlere yatırım yapın.
- Isıl dağılımı izleyin: Üretim sırasında ısı yoğunlaşma noktalarını bulmak için termal görüntüleme kullanın.
Eksik Dolum/Kısa Atış
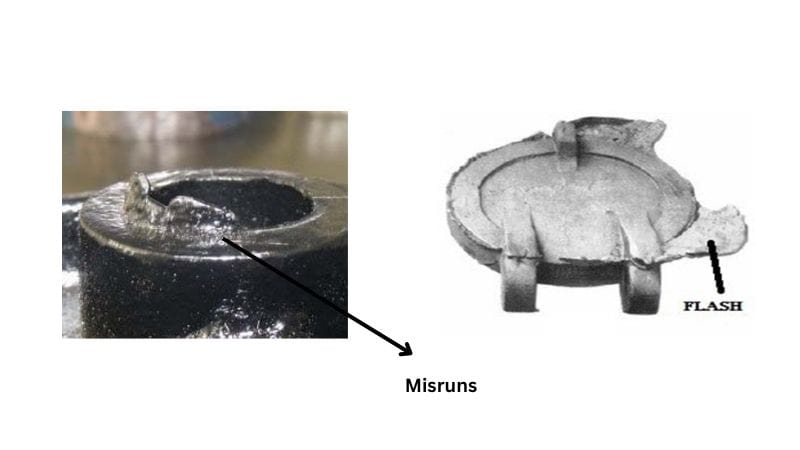
Tanım:
Eksik dolum veya kısa atış, sıvı metalin kalıp boşluğunu tamamen dolduramaması sonucu dökümün bazı bölümlerinin eksik kalması ya da hiç oluşmamasıdır.
Nedenleri:
- Yetersiz metal hacmi: Sıvı metal hacmi kalıbı doldurmaya yetmez.
- Düşük enjeksiyon basıncı: Yetersiz basınç metalin tamamen yayılmasını engeller.
- Yetersiz metal akışı: Engeller veya hatalı giriş tasarımı uygun akışı önler.
- Soğuk kalıp sıcaklığı: Soğuk kalıp sıvı metalin erken katılaşmasına neden olur.
Çözümler:
- Metal hacmini artırın: Her atışta yeterli metal bulunduğundan emin olun.
- Enjeksiyon basıncını ayarlayın: Metalin kalıbı tamamen doldurmasını sağlamak için basıncı artırın.
- Giriş konumunu optimize edin: Eşit dolum ve düzgün akış için girişleri doğru yerleştirin.
- Kalıbı uygun biçimde ısıtın: Erken katılaşmayı önlemek için kalıbı önceden ısıtın.
Önleme:
- Atış hacmini düzenli kontrol edin: Her atışta doğru miktarda sıvı metal bulunduğundan emin olun.
- Kalıp sıcaklığını tutarlı koruyun: Kalıp ısıtıcıları veya sıcaklık kontrolörleri kullanın.
- Yolluk sistemini doğru tasarlayın: Kolay ve tam metal akışını sağlayacak yolluklar tasarlayın.
- Enjeksiyon parametrelerini izleyin: Basıncı, hızı ve zamanlamayı düzenli kontrol edip ince ayarlayın.
Çapak
Tanım:
Çapak, kalıp ayırma yüzeylerindeki boşluklardan metal sızması nedeniyle döküm kenarlarında oluşan ince ve fazla metal tabakasıdır.
Nedenleri:
- Aşırı enjeksiyon basıncı: Yüksek basınç metali kalıp boşluğunun dışına iter.
- Aşınmış kalıp yüzeyleri: Kalıp kenarları aşındıkça zaman içinde boşluklar oluşur.
- Yetersiz kilitleme kuvveti: Zayıf kilitleme metalin aralıktan sızmasına izin verir.
- Hizası bozuk kalıplar: Yanlış hizalama metalin sızabileceği aralıklar oluşturur.
Çözümler:
- Enjeksiyon basıncını ayarlayın: Taşmayı önlemek için aşırı basıncı azaltın.
- Aşınmış kalıpları onarın veya değiştirin: Kalıp kenarlarını yenileyin ya da aşınmış takımları değiştirin.
- Kilitleme kuvvetini artırın: Ayırma yüzeylerini kapatmaya yetecek kuvvet sağlayın.
- Kalıp hizasını düzeltin: Boşlukları gidermek için hizayı düzenli kontrol edip ayarlayın.
Önleme:
- Kalıba düzenli bakım yapın: Ayırma çizgilerini ve sızdırmazlık yüzeylerini sık sık inceleyin.
- Kilitleme kuvvetini izleyin: Üretim sırasında kalıbın güvenli biçimde kapalı olduğundan emin olun.
- Kalıp hizasını sık sık kontrol edin: Düzenli hizalama ayarları planlayın.
- Ayırma çizgisini doğru tasarlayın: Olası sızıntı yollarını en aza indirin.
Çekinti
Tanım:
Çekinti, soğuma sırasındaki eşit olmayan katılaşma nedeniyle dökümün içinde veya yüzeyinde boşlukların oluştuğu bir kusurdur.
Nedenleri:
- Eşit olmayan soğumaya yol açan farklı et kalınlıkları.
- Katılaşma sırasında sıvı metal beslemesinin yetersiz olması.
- Yetersiz kalıp soğutma tasarımı.
- Düşük enjeksiyon basıncı veya kısa basınç tutma süresi.
Çözümler:
- Eşit et kalınlığı sağlamak için parça tasarımını optimize edin.
- Katılaşma sırasında ek malzeme sağlamak için besleyiciler kullanın.
- Kontrollü katılaşma sağlamak için kalıp soğutmasını iyileştirin.
- Enjeksiyon basıncını artırın ve basınç tutma süresini uzatın.
Önleme:
- Döküm parçaları tutarlı et kalınlığıyla tasarlayın.
- Sıcak noktaları önlemek için uygun kalıp soğutma analizi yapın.
- Enjeksiyon basıncı ve süresi gibi proses parametrelerini düzenli izleyip ayarlayın.
İnklüzyon
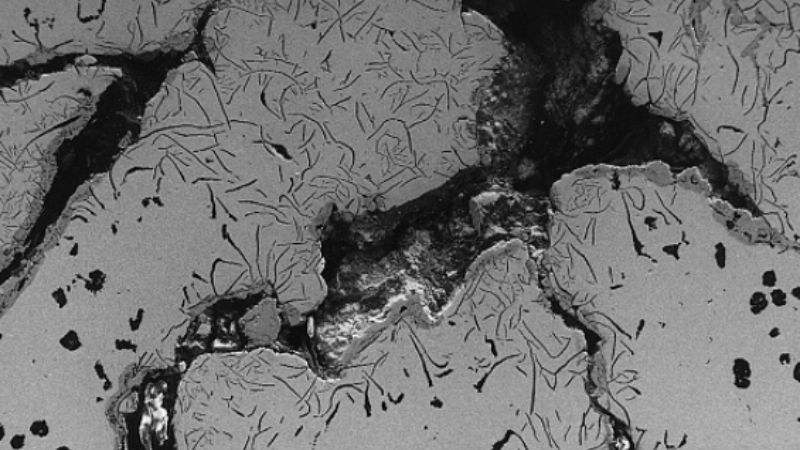
Tanım:
İnklüzyonlar, cüruf veya oksitler gibi yabancı maddelerin düzensiz biçimli parçacıklar hâlinde döküm içinde hapsolmasıdır; iç zayıflıklara veya yüzey kusurlarına neden olurlar.
Nedenleri:
- Saf olmayan veya kirli sıvı metal.
- Kepçeyle aktarım sırasında giderilmeyen cüruf veya kalıntılar.
- Kalıp boşluğunun veya takımların yetersiz temizlenmesi.
- Sıvı metalin yetersiz karıştırılması.
Çözümler:
- Yüksek saflıkta fırın girdisi kullanın; kepçeleri ve takımları iyice temizleyin.
- Dökmeden önce sıvı metaldeki cüruf ve kalıntıları sıyırarak alın.
- Her üretim çevriminden önce kalıpları ve kalıp boşluğunu temizleyin.
- Gaz giderme veya filtreleme gibi metal arıtma süreçlerini iyileştirin.
Önleme:
- Temiz ve kontrollü bir eritme süreci sağlayın.
- Kirlenme riskini azaltan kalıp ayırıcılar kullanın.
- Kalıp boşluğunu ve ekipmanı düzenli inceleyip temizleyin.
Çatlaklar
Tanım:
Çatlaklar, çekme gerilimleri nedeniyle katılaşma sırasında veya sonrasında döküm yüzeyinde ya da içinde oluşabilen doğrusal veya düzensiz kırıklardır.
Nedenleri:
- Yetersiz kalıp sıcaklığı kontrolü nedeniyle eşit olmayan katılaşma.
- Tutarsız et kalınlığının neden olduğu anormal çekinti.
- Çıkarma sırasında aşırı iç gerilim veya dengesizlik.
- Zararlı elementlerin fazla olduğu uygunsuz alaşım bileşimi.
Çözümler:
- Kalıp sıcaklığını önerilen aralıkta (180°C–280°C) optimize edin.
- Çekinti gerilimlerini önlemek için dökümleri eşit et kalınlığıyla tasarlayın.
- Çıkarma pimlerini ayarlayarak veya ekleyerek çıkarma kuvvetlerini dengeleyin.
- Fe gibi zararlı elementleri kontrol ederek doğru alaşım bileşimini sağlayın.
Önleme:
- Dengeli yapılar tasarlamak için simülasyon araçları kullanın.
- Uygun ısıtma sistemleriyle kalıp sıcaklığının tutarlılığını koruyun.
- Eritme sırasında alaşım bileşimini düzenli izleyin.
Sıyırma İzleri ve Kalıba Yapışma
Tanım:
Sıyırma izleri, çıkarma sırasında oluşan hasar veya sürtünmeden kaynaklanan şerit biçimli çiziklerdir. Kalıba yapışma ise sıvı metalin anormal biçimde kalıba tutunması ve malzeme birikintileri bırakmasıdır.
Nedenleri:
- Dökümde yetersiz draft açıları veya ters açılar.
- Hasarlı ya da pürüzlü kalıp boşluğu yüzeyleri.
- Aşırı ısınmış sıvı metal veya kalıp.
- Kalitesiz kalıp ayırıcı madde ya da yetersiz yağlama.
Çözümler:
- Draft açılarını artırın ve ters açıları ortadan kaldırın.
- Yüzey pürüzlülüğünü iyileştirmek için kalıp boşluğunu onarıp parlatın.
- Sıvı metal ve kalıp sıcaklıklarını optimum aralıkta ayarlayın.
- Yüksek kaliteli kalıp ayırıcılar kullanın ve kalıpları uygun biçimde yağlayın.
Önleme:
- Parça tasarımını uygun draft açılarıyla optimize edin.
- Düzenli kalıp bakımı ve parlatma yapın.
- Aşırı ısınmayı önlemek için sıcaklıkları izleyip kontrol edin.
Kabarcıklar
Tanım:
Kabarcıklar, katılaşma sırasında yüzey altına hapsolan gazın genleşmesi nedeniyle döküm yüzeyinde oluşan şişkinliklerdir.
Nedenleri:
- Kalıpta yetersiz havalandırma tasarımı.
- Kalıp ayırıcıların veya yağlayıcıların aşırı kullanımı.
- Sıvı metalin yetersiz gaz giderme işleminden geçirilmesi.
- Dayanımı azaltan aşırı kalıp sıcaklığı.
Çözümler:
- Havalandırma ve taşma kanalları ekleyerek havalandırma sistemini iyileştirin.
- Kalıp ayırıcı miktarını optimize edip aşırı kullanımı azaltın.
- Eritme sırasında uygun gaz giderme uygulayın.
- Gaz genleşmesini en aza indirmek için sorunlu bölgelerde kalıp sıcaklığını düşürün.
Önleme:
- Kalıpta etkili havalandırma ve taşma sistemleri bulunduğundan emin olun.
- Kalıp ve sıvı metal sıcaklıklarını tutarlı koruyun.
- Yüksek kaliteli kalıp ayırıcıları doğru biçimde uygulayın.
Deformasyon
Tanım:
Deformasyon, iç gerilimler veya uygun olmayan soğuma nedeniyle dökümün amaçlanan biçiminden sapmasıdır.
Nedenleri:
- Tutarsız katılaşmaya yol açan eşit olmayan et kalınlığı.
- Dengesiz çıkarma kuvvetleri.
- Aşırı iç gerilim birikimi.
- Yetersiz kalıp soğutma tasarımı.
Çözümler:
- Döküm parçaları dengeli et kalınlığıyla tasarlayın.
- Eşit çıkarma sağlamak için çıkarma sistemlerini optimize edin.
- Eşit katılaşma için kontrollü soğutma sistemleri kullanın.
- Proses parametrelerini optimize ederek iç gerilimleri azaltın.
Önleme:
- Çekinti biçimlerini öngörüp düzeltmek için simülasyonlar yapın.
- Çıkarma mekanizmasını düzenli inceleyip ayarlayın.
- Soğutma sistemlerinin tutarlılığını izleyin.
Akış İzleri
Tanım:
Akış izleri, dolum sırasında sıvı metalin düzensiz akışından kaynaklanan dalgalı yüzey çizgileri veya renk değişimleridir.
Nedenleri:
- Düşük enjeksiyon hızı veya basıncı.
- Soğuk sıvı metal.
- Yetersiz kalıp sıcaklığı kontrolü.
- Hatalı giriş sistemi tasarımı.
Çözümler:
- Düzgün akış sağlamak için enjeksiyon hızını ve basıncını artırın.
- Sıvı metal ve kalıp sıcaklıklarını önerilen düzeye yükseltin.
- Eşit dolum sağlamak için kalıp sıcaklığını optimize edin.
- Daha iyi metal akışı için giriş sistemini yeniden tasarlayın.
Önleme:
- Döküm sırasında doğru sıcaklıkları izleyip koruyun.
- Enjeksiyon parametrelerini düzenli inceleyip ayarlayın.
- Giriş tasarımını optimize etmek için akış simülasyonları yapın.
Katmanlaşmalar
Tanım:
Katmanlaşmalar, sıvı metalin düzgün kaynaşamaması sonucu oluşan zayıf ve katmanlı bölgeler biçimindeki kusurlardır.
Nedenleri:
- Düzgün metal akışını bozan hatalı giriş konumu.
- Sıvı metaldeki kirleticiler.
- Soğuk sıvı metal veya düşük kalıp sıcaklıkları.
Çözümler:
- Akış kesintilerini azaltmak için giriş ve yolluk sistemlerini yeniden tasarlayın.
- Kirleticilerden arındırılmış, temiz ve yüksek kaliteli sıvı metal kullanın.
- Tam birleşme için sıvı metal ve kalıp sıcaklıklarını yükseltin.
Önleme:
- Kalıp boşluğunu düzenli temizleyin.
- Giriş ve enjeksiyon sistemlerini optimize edin.
- Sıcaklıkları tutarlı biçimde izleyip kontrol edin.
Çökme İzleri
Tanım:
Çökme izleri, çekinti sırasında yetersiz besleme nedeniyle döküm yüzeyinde oluşan çukurluk veya girintilerdir.
Nedenleri:
- Yerel çekintiye yol açan eşit olmayan et kalınlığı.
- Yetersiz katılaşma basıncı.
- Doğru beslemeyi engelleyen yetersiz havalandırma.
Çözümler:
- Eşit olmayan çekintiyi önlemek için dökümleri eşit et kalınlığıyla tasarlayın.
- Katılaşma sırasında tutma basıncını artırın.
- Beslemeyi kolaylaştırmak için havalandırmayı iyileştirin.
Önleme:
- Sıcak noktaları önlemek için kalıp tasarımı sırasında ısıl analiz yapın.
- Enjeksiyon parametrelerini ve basınç tutarlılığını izleyin.
Sıkça Sorulan Sorular
Basınçlı dökümün farklı türleri nelerdir?
Basınçlı döküm, metal parçalar üretmek için kullanılan bir imalat yöntemidir; farklı türleri belirli malzemelere, tasarımlara ve uygulamalara göre uyarlanır. Yüksek ve düşük basınçlı döküm hassas parçalar için yaygınken yerçekimli ve vakumlu döküm gözeneklilik gibi kusurları en aza indirir.
Sıkıştırmalı döküm ve hibrit eklemeli imalat gibi gelişmiş yöntemler özel uygulamalarda dayanımı artırır, kusurları azaltır ve tasarım esnekliğini yükseltir.
Basınçlı döküm sürecini açıklayabilir misiniz?
Basınçlı döküm sürecinde metal eritilir, yeniden kullanılabilir çelik kalıba yüksek basınçla enjekte edilir, biçimin katılaşması için soğutulur ve bitmiş parça çıkarılır.
Süreç hızlı ve hassastır; ayrıntılı tasarımlara sahip yüksek kaliteli parçalar üretir ve bu parçalar çok az son işlem gerektirebilir.







