
Выбор между литьё под давлением и ковкой определяет прочность, стоимость и характеристики металлической детали. Каждый процесс формирует металл по-своему, и это различие влияет на всё — от внутренней структуры до деталей поверхности. Чёткое сравнение двух методов изготовления помогает выбрать правильный метод для лучших дизайнерских решений и более надёжной продукции..
Фундаментальные различия между литьё под давлением и кузнечным производством
Литьё под давлением и ковка формируют металл совершенно разными способами. Один использует расплавленный металл в форме, в то время как другой перерабатывает твёрдый металл силой. Эти различия между ковкой и литьём влияют на прочность, ограничения по конструкции, стоимость и обычные области применения..
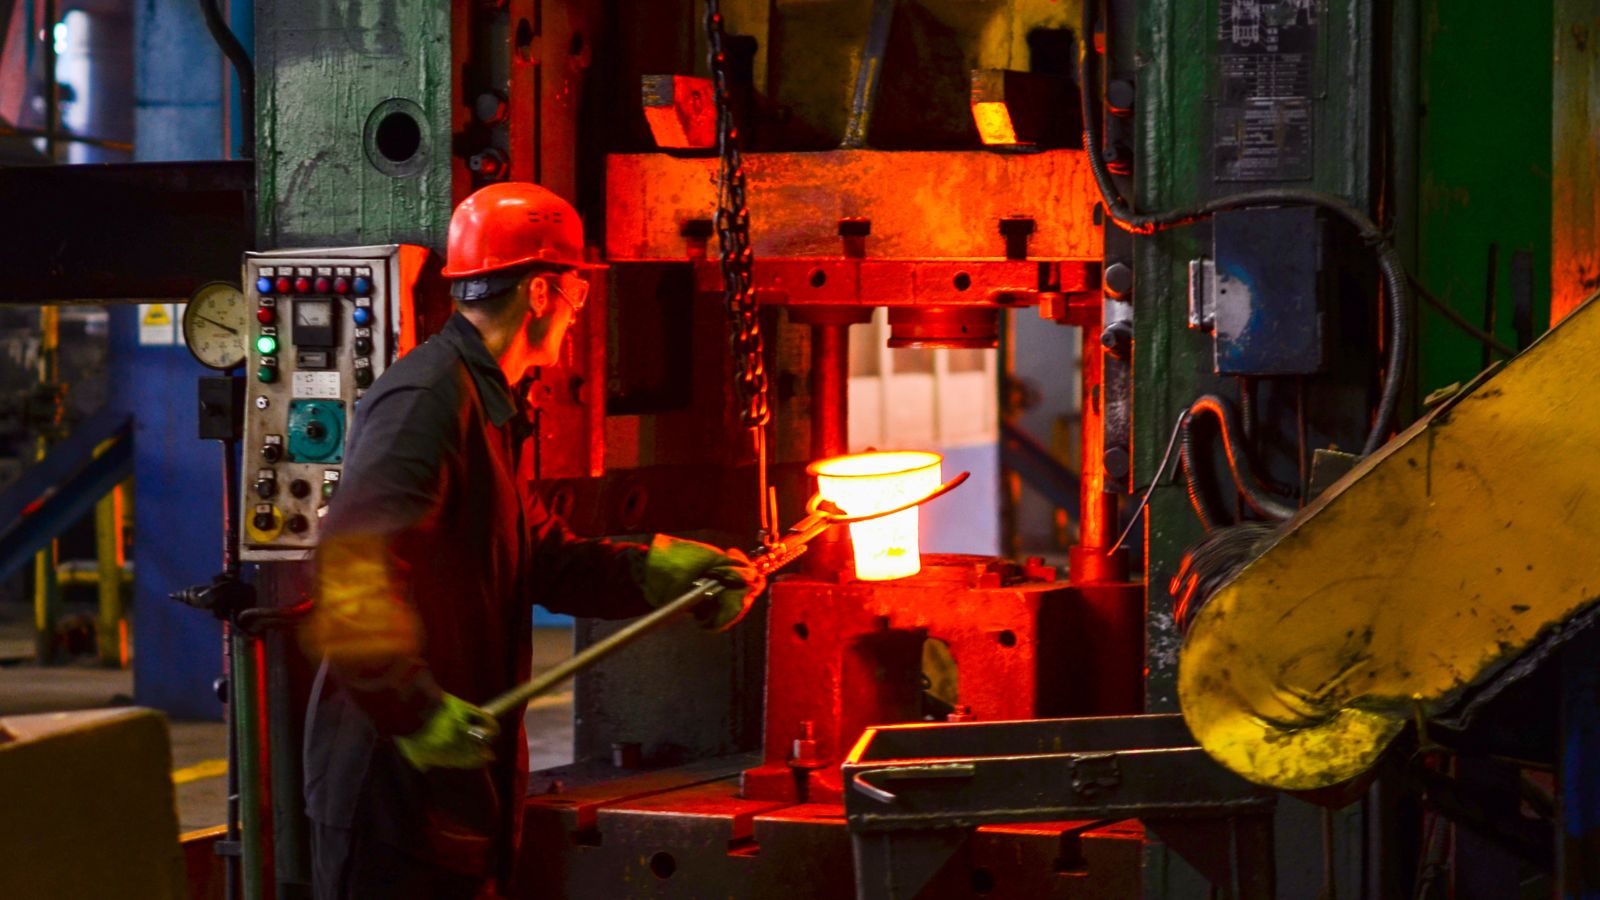
Состояние материала: Расплавленный металл против твердого металла
Литьё под давлением — это процесс литья металла. Он под давлением заставляет расплавленный металл проникать в твердую стальную форму. Жидкий металл заполняет оформляющая полость, остывает и затвердевает, приобретая окончательную форму.
Сравнительно, ковка — это процесс обработки металла ковкой. Он формирует твёрдый металл с помощью сжимающей силы от молотов или прессов. Металл не плавится. Вместо этого тепло делает его достаточно мягким для деформации без разрушения.
Типичные применения по методу
Производители выбирают литьё под давлением, когда им требуется высокий объем производства и сложные формы. Он хорошо подходит для деталей из алюминия, цинка и магния..
Обычные применения литьё под давлением включают:
- Автомобильные корпуса и кронштейны
- Кожухи коробки передач и двигателя
- Радиаторы и электронные корпуса
- Рамки потребительских товаров
Эти детали часто требуют точных допусков и гладких качество поверхности с минимальной обработкой.
Они выбирают ковку, когда наибольшее значение имеют механическая прочность и стойкость. Кованые компоненты выдерживают большие нагрузки и повторяющиеся воздействия..
Типичные области применения ковки включают:
- Коленчатые валы и шатуны двигателя
- Шестерни и валы
- Ручные инструменты и крепеж
- Аэрокосмические конструктивные детали
В этих случаях процесс металлообработки обеспечивает структурную целостность, необходимую для сложных условий эксплуатации.
Структурная целостность и механические свойства
Кованые детали часто демонстрируют лучшую структуру зерна, более высокую прочность на разрыв, предел текучести и вязкость, чем отливки литья под давлением, изготовленные из того же сплава. Кроме того, сжимающая сила также уменьшает внутренние пустоты и ограничивает крупные дефекты..
Литьё под давлением формирует детали путём впрыска расплавленного металла в стальную форму под давлением. Оно обеспечивает хорошую размерную точность и стабильный качество поверхности. Однако быстрое заполнение может захватывать воздух и создавать внутреннюю пористость..
Такая пористость может снижать механические свойства и уменьшать предельную прочность на разрыв. В то время как современные системы контроля и вакуумные системы могут значительно снижать дефекты литья, отливки литья под давлением обычно не соответствует пиковым прочности и ударной вязкости кованых компонентов.
Точность, качество поверхности и сложность дизайна
Литьё под давлением и ковка отличаются тем, насколько точно они выдерживают размеры, насколько гладкой кажется поверхность и сколько свободы в проектировании они позволяют. Эти факторы влияют на время обработки, стоимость оснастки и характеристики детали..
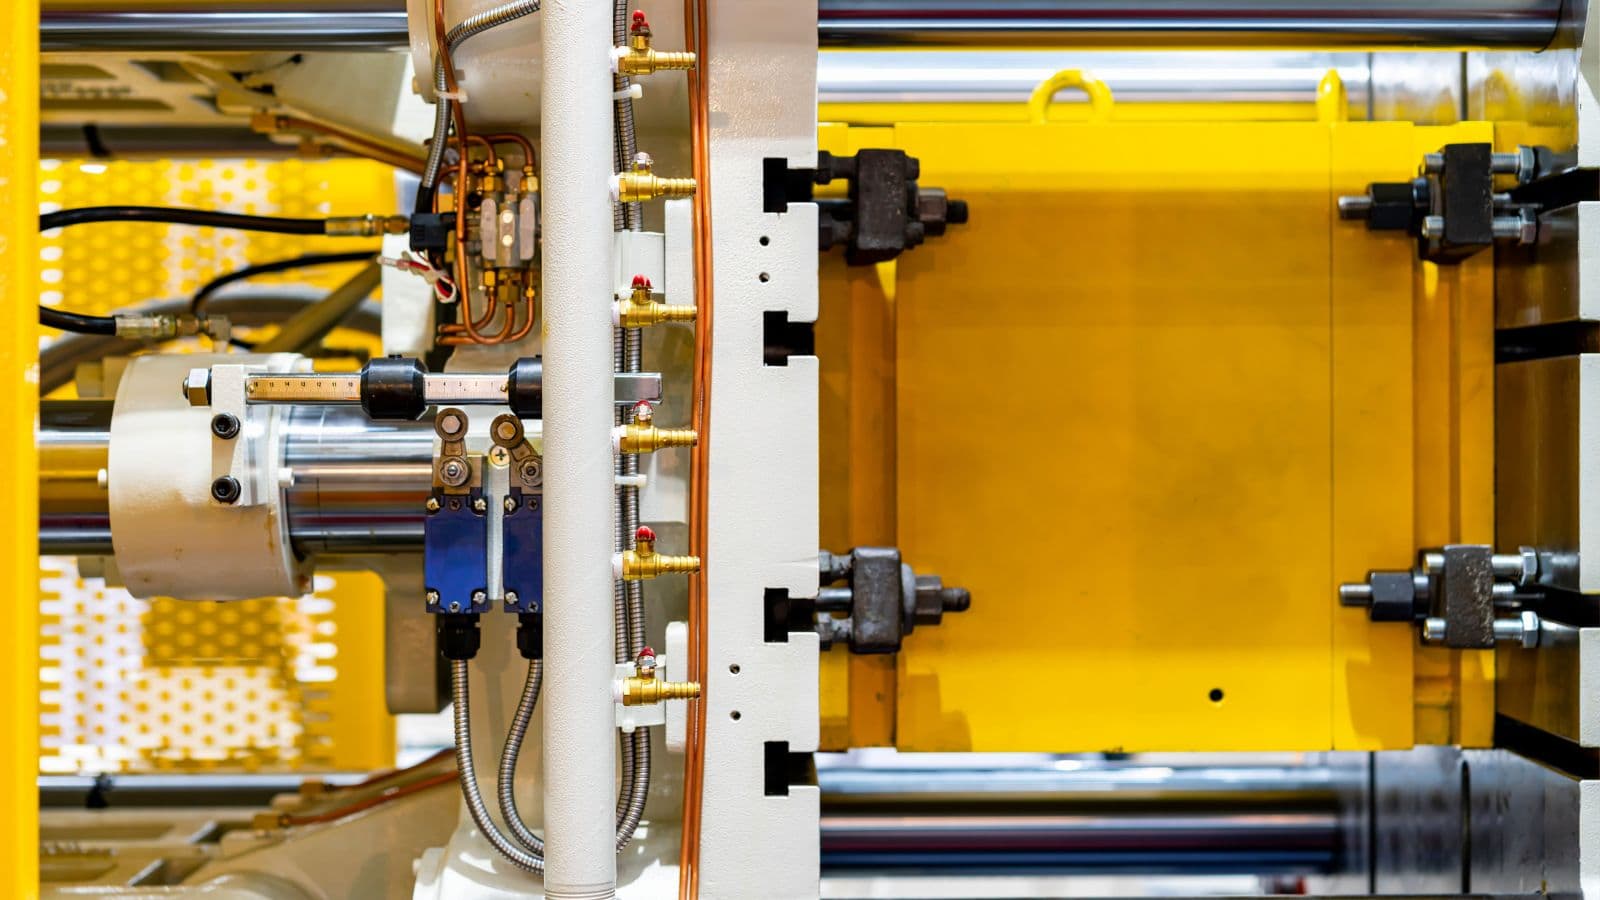
Размерная согласованность
Этот автоматизированный механизм литьё под давлением а жёсткая конструкция штампа обеспечивает точную размерную точность при больших объёмах производства. Производители часто используют литьё под давлением для мелких и средних деталей, которым требуется повторяемость размеров. После настройки и регулировки штамп может производить тысячи деталей с аналогичными размерами.
Между тем, штамповка в закрытых матрицах может обеспечивать хорошую стабильность размеров, особенно для деталей близкой к готовой форме. Однако течение металла и износ матрицы могут вызывать небольшие отклонения, поэтому производители часто добавляют обработку резанием, чтобы соответствовать окончательным допускам..
Во многих случаях процесс ковки требует больше последующей обработки, чем литьё под давлением, чтобы достичь точных размеров, особенно для сложных деталей.
качество поверхности Качество
Литье под давлением часто обеспечивает гладкий качество поверхности прямо из формы. Поскольку расплавленный металл под давлением заполняет мелкие детали в штампе оформляющая полость, это позволяет получить острые кромки и чистые поверхности.
Это гладкая отделка снижает необходимость в тяжелой механической обработке. Производители все же могут снимать облой, сверлить отверстия или наносить покрытия, но они часто избегают больших операций по удалению материала. Это сокращает время отделки для многих литейных применений..
В отличие от этого, ковка создает детали с помощью силы, а не потока, поэтому процесс может оставлять окалину, следы штампа или небольшие неровности поверхности. В результате кованые детали часто требуют механической обработки, шлифовки или пескоструйной обработки для улучшения внешнего вида и соответствия стандартам поверхности..
Ковка может улучшить плотность материала и внутреннюю структуру, но редко соответствует детализации поверхности отливки высококачественного литьё под давлением.
Сложные геометрические формы и внутренние особенности
Литьё под давлением превосходно справляется со сложными формами. Инженеры могут проектировать тонкие стенки, ребра, выступы и детализированные внешние поверхности в одной детали. Этот процесс также позволяет создавать определённые внутренние элементы, такие как каналы или полости, если в пресс-форме предусмотрены сердечники или слайды..
Ковка лучше всего подходит для более простых внешних форм. В то время как ковка в закрытых штампах может создавать умеренные детали, цельный металл сопротивляется проникновению в очень тонкие участки или глубокие внутренние полости.
Если для конструкции требуются сложные внутренние проходы или резкие детали, производители часто выбирают литьё под давлением. Если же требуется высокая прочность при более простой геометрии, они часто выбирают ковку..
Объём производства, затраты и вопросы эффективности
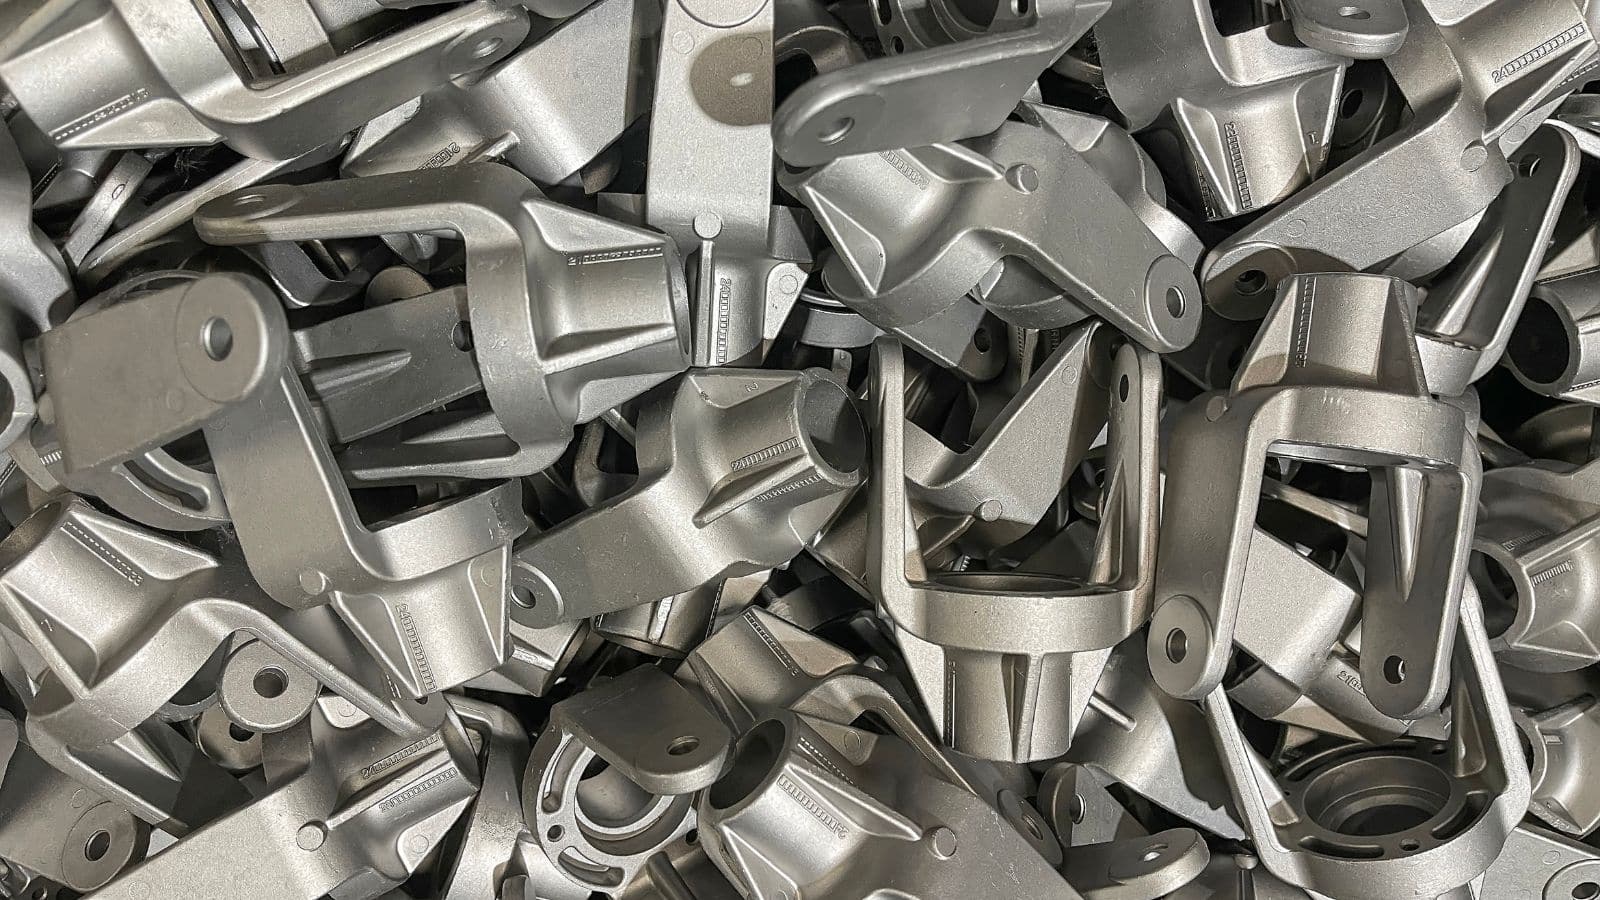
Объем производства является основным фактором стоимость инструментов, расходы на отдельные детали и долгосрочная экономическая эффективность в промышленном производстве.
Литьё под давлением и ковка требуют значительных первоначальных затрат на оснастку, которые увеличиваются с усложнением деталей, поэтому они в значительной степени непрактичны для небольших серий. Однако после того, как первоначальные вложения оправданы, оба производственных процесса обеспечивают исключительную стабильность и эффективно масштабируются с помощью автоматизации..
Литье под давлением обеспечивает более быстрые циклы производства, что делает его крайне эффективным для быстрой продукции небольших компонентов с высокой размерной стабильностью. В отличие от этого, кованые компоненты часто требуют дополнительной обработки или обрезки, что может влиять на общую скорость производства и время обработки..
Финансовая динамика изменяется предсказуемо по мере увеличения размера партий:
- Низкая громкость: Оба процесса страдают от высоких затрат на единицу из-за больших неамортизированных расходов на оборудование.
- Средний объем: Стоимость за деталь значительно снижается по мере того, как первоначальные затраты на оснастку эффективно распределяются на большие производственные партии.
- Высокий объем: Максимальная экономическая эффективность достигается для обоих методов. Литейное производство под давлением использует быстрые, трудосберегающие циклы, тогда как кузнечное производство обеспечивает долгосрочную экономию на жизненном цикле за счет производства высокопрочных деталей, которые снижают будущие гарантийные претензии.
Ковка против литья: критерии выбора
Инженеры выбирают между этими процессами обработки металла, учитывая нагрузочные требования, пределы материала, геометрию детали и общую стоимость. Каждый фактор напрямую влияет на прочность, долговечность, затраты на оборудование и скорость производства..
- Шаг 1: Оцените механические требования: Выбирайте ковку для деталей, работающих при высоких нагрузках и критически важных для безопасности (например, аэрокосмические детали, шатуны), так как сжатие твердого металла обеспечивает превосходную прочность на растяжение и долговечность. Выбирайте литьё под давлением, если приемлема умеренная прочность, так как быстрое охлаждение его расплавленного материала может привести к образованию микроскопических пор, уменьшающих прочность..
- Шаг 2: Оцените сложность дизайна: Выберите литьё под давлением для очень сложных конструкций, требующих тонких стенок, внутренних полостей или точных деталей за один производственный цикл. Используйте ковку для более простых, массивных форм, учитывая, что сплошной металл не может заполнять сложные формы без обширной вторичной обработки..
- Шаг 3: Анализ экономики производства: Оба метода требуют значительных первоначальных затрат на оборудование, которые оправданы только при больших объемах производства. Литейное формование компенсирует высокую стоимость форм производством деталей почти готовой формы с чрезвычайно быстрым циклом. Ковка, как правило, требует дополнительных дорогостоящих CNC-обработка для достижения окончательных точных допусков..
Резюме
При выборе между литьё под давлением и ковкой вы всегда должны выбирать то, что подходит именно для вашей детали.
Выберите литьё под давлением если вам нужны сложные формы, точные допуски и гладкие поверхности при высоких объёмах производства, и ваше применение может работать с умеренными механическими свойствами.
Выберите ковку если ваша деталь должна выдерживать большие нагрузки, повторяющиеся напряжения или критические для безопасности условия, и вы готовы инвестировать в дополнительную обработку для достижения окончательных размеров.
Оба метода требуют значительных первоначальных затрат на оборудование, поэтому они практичны только для производства больших объемов. Пусть функция вашей детали определяет выбор: сложные и декоративные — литьё под давлением; прочные и конструкционные — ковка..







