
Turnarea sub presiune este un proces de fabricație în care metalul neferos topit este injectat într-o matriță de oțel la presiune înaltă sau joasă. După răcire, piesa este ejectată aproape de forma finală, gata de utilizare sau de finisare suplimentară.
Principalul avantaj este simplu: piese metalice complexe în câteva secunde, cu o calitate uniformă și deșeuri minime. Pentru inginerii și echipele de achiziții care compară opțiuni de producție, această combinație de viteză și precizie este adesea factorul decisiv.
Totuși, procesul implică și compromisuri. Costurile sculelor sunt semnificative la început, iar unele aliaje sau geometrii de piese nu sunt potrivite. Acest ghid prezintă variantele procesului, opțiunile de materiale, aplicațiile uzuale și aspectele practice pentru a vă ajuta să evaluați dacă turnarea sub presiune este potrivită proiectului dumneavoastră.
Cum funcționează turnarea sub presiune
Turnarea sub presiune utilizează o matriță din oțel, formată din două părți — una staționară și una mobilă — montată pe o mașină de turnare. Cavitatea matriței este prelucrată conform formei dorite a piesei. Metalul topit este forțat în cavitate sub presiune, menținut pentru scurt timp să se solidifice, apoi ejectat.
Mașina are două sisteme principale:
-
Sistemul de injecție – împinge metalul topit în matriță
-
Sistemul de închidere – menține jumătățile matriței închise sub presiune ridicată în timpul injecției
Ciclurile sunt scurte — adesea doar câteva secunde de la injecție până la ejectare — ceea ce face procesul extrem de productiv pentru volume medii și mari.
Turnarea sub presiune înaltă comparativ cu turnarea sub presiune joasă
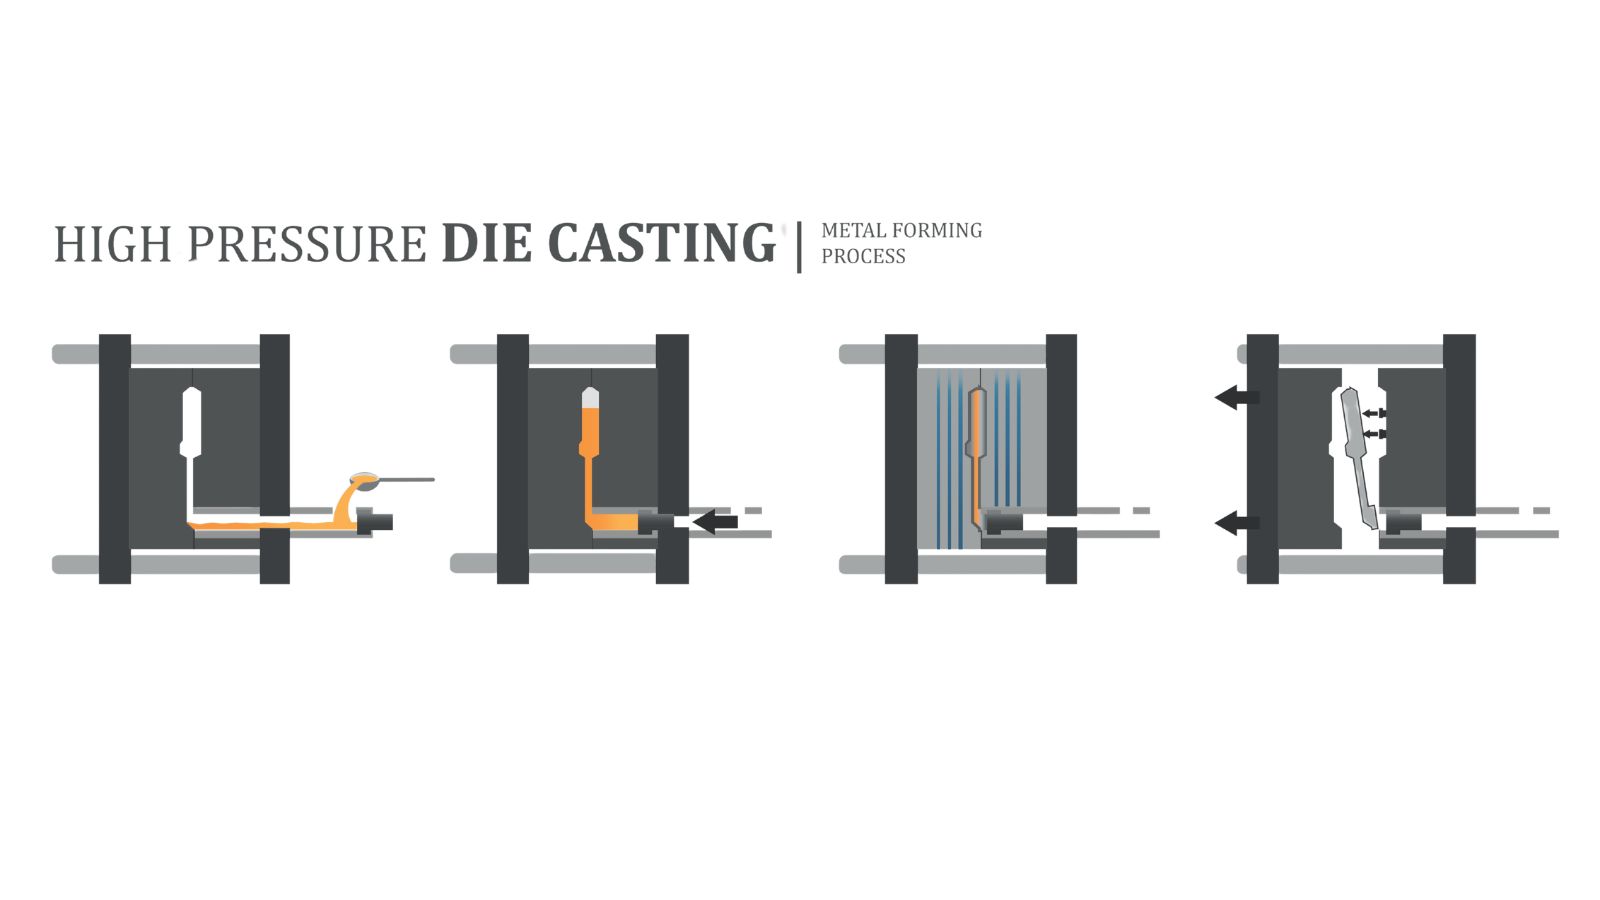
Turnarea sub presiune înaltă (HPDC) funcționează la 1.500–25.400 psi, umplând matrița în milisecunde. Oferă toleranțe strânse, suprafețe netede și cicluri rapide, fiind alegerea standard pentru piese din aluminiu, zinc și magneziu produse în volum mare. Principalul dezavantaj este riscul de aer captat, care poate provoca porozitate.
Turnarea sub presiune joasă (LPDC) utilizează 2–15 psi și umple matrița mai lent și mai delicat. Astfel se reduc turbulențele și porozitatea, obținându-se piese cu integritate internă mai bună. Este utilizată adesea pentru componente structurale precum roțile auto, deși ciclurile sunt mai lungi.
Turnarea în cameră caldă comparativ cu turnarea în cameră rece
Alegerea între mașinile cu cameră caldă și cele cu cameră rece depinde de punctul de topire al aliajului:
-
Cameră caldă – Mecanismul de injecție se află în metalul topit. Cicluri rapide, oxidare minimă. Potrivită pentru zinc, magneziu și alte aliaje cu punct de topire scăzut. Nu este potrivită pentru aluminiu deoarece acesta atacă componentele din oțel.
-
Cameră rece – Metalul este topit într-un cuptor separat, apoi turnat cu lingura în manșonul de injecție. Această configurație prelucrează aluminiu, cupru și alte aliaje cu punct de topire ridicat. Etapa suplimentară de turnare adaugă timp, dar este singura metodă practică pentru aceste materiale.
Majoritatea producției de piese din aluminiu turnate sub presiune utilizează mașini cu cameră rece.
Materiale uzuale în procesul de turnare sub presiune
| Turnarea sub presiune cu diferite materiale | Calități uzuale | Caracteristici principale |
|---|---|---|
| Turnare sub presiune a aluminiului | A380, ADC12, A360 | Greutate redusă, rezistență la coroziune, conductivitate termică bună |
| Turnare sub presiune a zincului | Zamak 3, Zamak 5 | Detalii excelente, finisaj neted, durată mare de viață a sculei |
| Turnare sub presiune a magneziului | AZ91D, AM60 | Cel mai bun raport rezistență/greutate, potrivit pentru pereți subțiri |
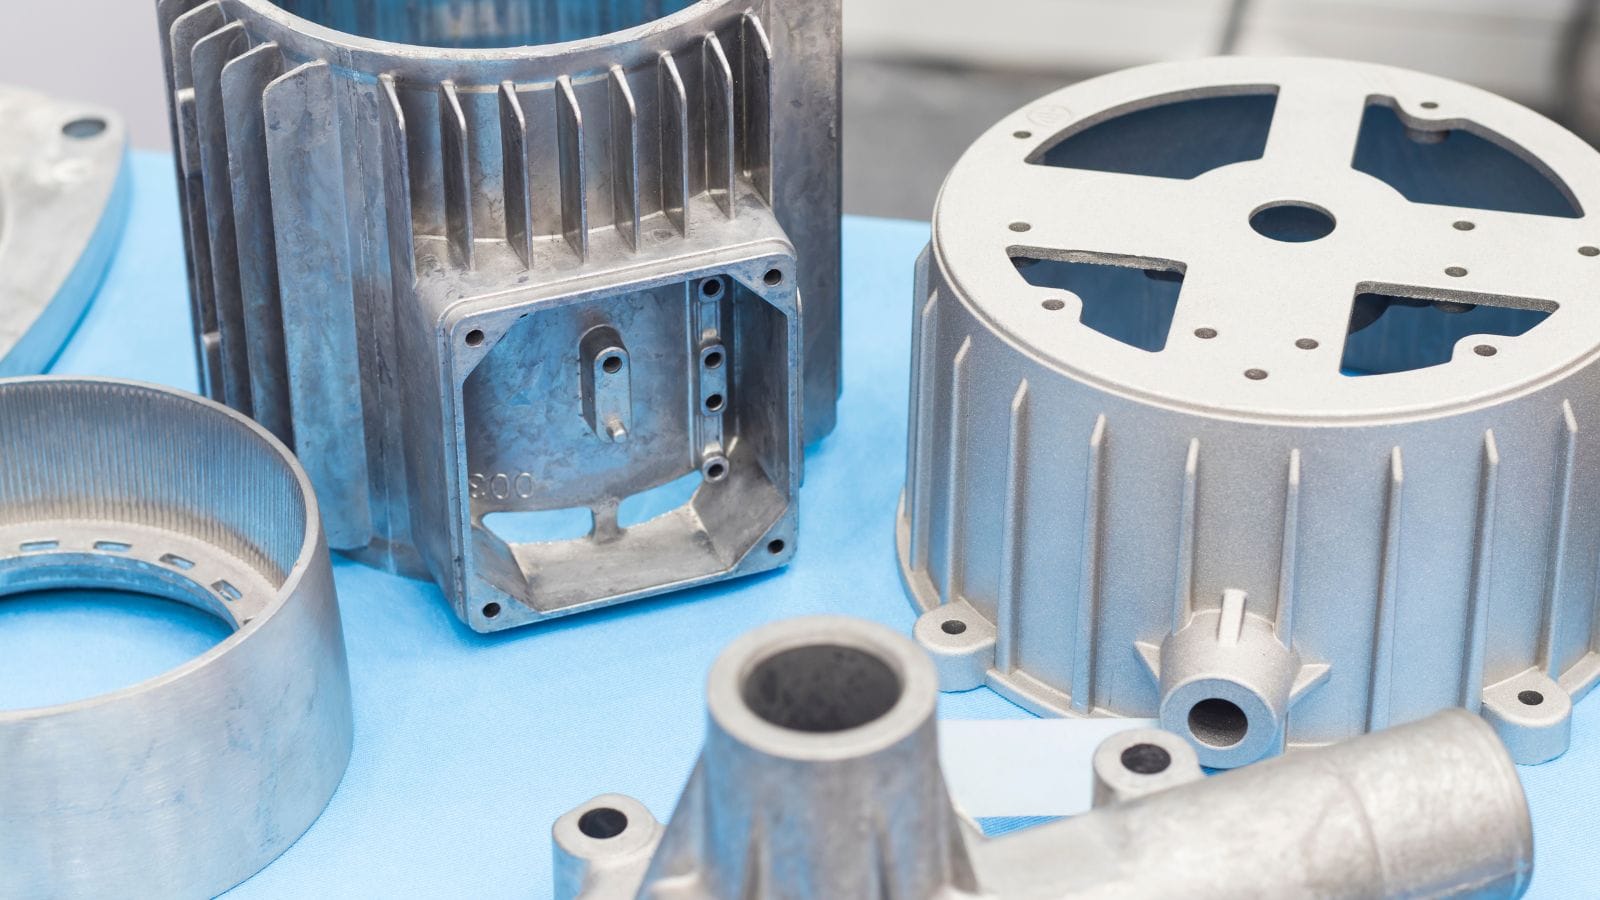
Turnarea sub presiune a aluminiului este tehnica cea mai utilizată datorită echilibrului dintre rezistență, turnabilitate și cost. Zincul excelează la piesele mici și complicate, unde contează detaliile suprafeței, iar magneziul este ales când reducerea greutății este prioritară.
Aplicații tipice ale turnării sub presiune
| Industrie | Piese uzuale |
|---|---|
| Industria auto | Blocuri motor, carcase de transmisie, console |
| Electronice de consum | Cadre de dispozitive, radiatoare, conectori |
| Industria aerospațială | Console structurale, carcase |
| Industria prelucrătoare | Carcase de pompe, corpuri de supape, carcase de motoare |
| Aplicații generale | Elemente hardware, componente de aparate electrocasnice, piese decorative |
Proiectarea matriței pentru turnarea sub presiune: noțiuni de bază
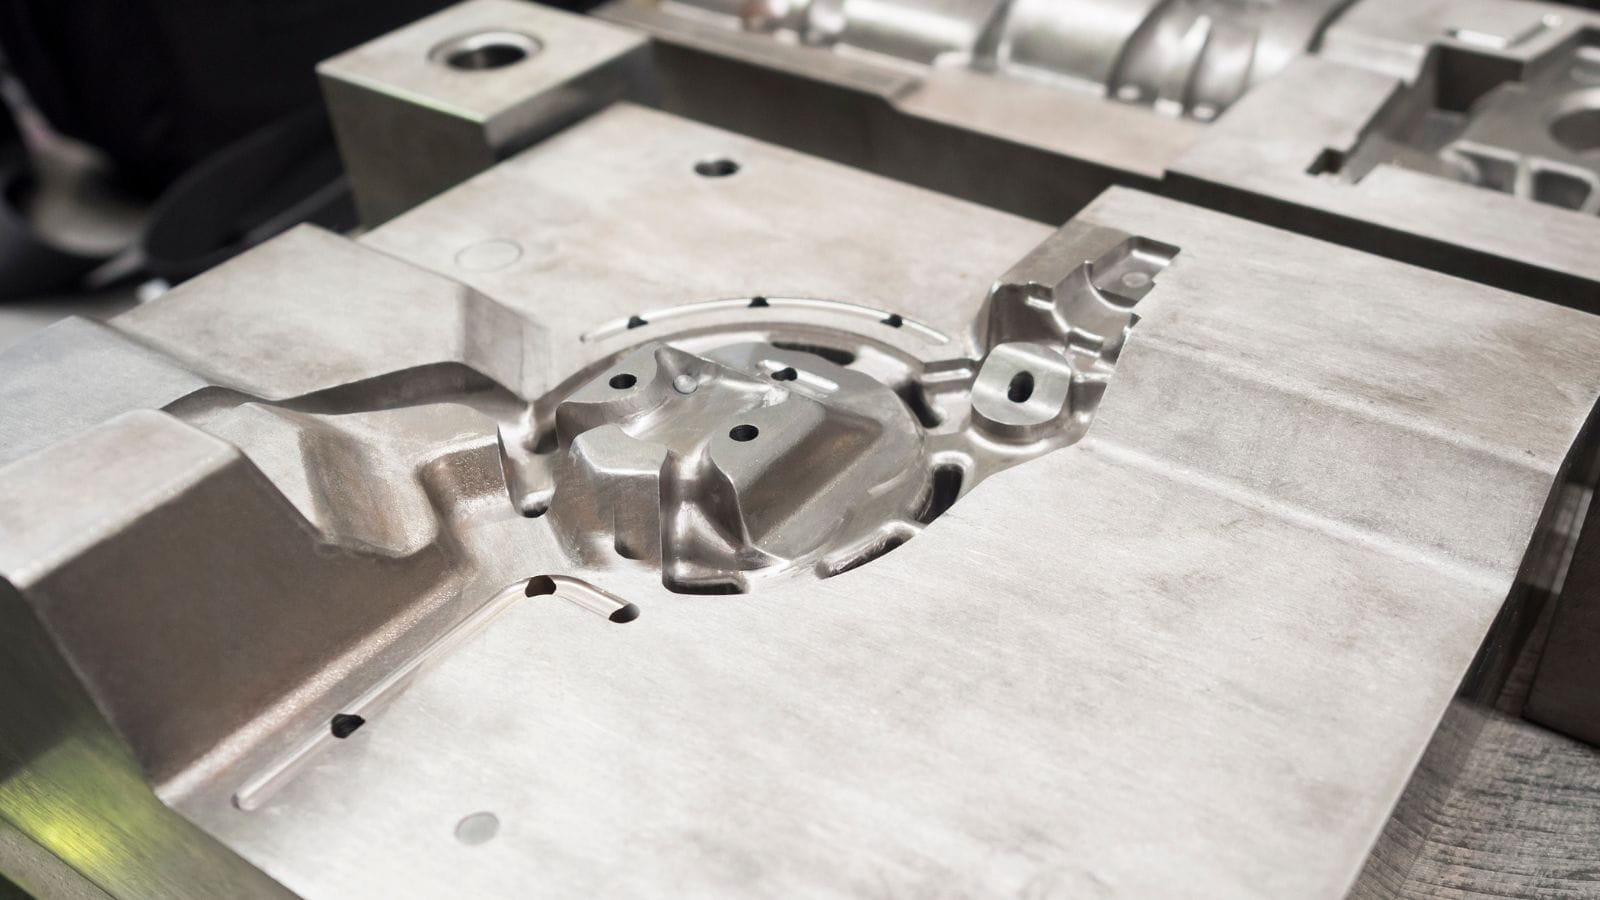
Matrița (sau scula) este de regulă prelucrată din oțel pentru scule H13. Mai mulți factori de proiectare influențează calitatea și costul:
-
Grosimea pereților – HPDC poate produce pereți cu grosimi de până la 1–2 mm. Grosimea uniformă este importantă pentru evitarea contracției și deformării. Schimbările bruște ale grosimii pereților provoacă probleme de curgere și răcire.
-
Porți și canale de alimentare – Sistemul dirijează metalul în cavitate. Poziția și dimensiunea porții controlează viteza de umplere și tiparul curgerii. Alimentarea proiectată slab duce la joncțiuni reci și umpleri incomplete.
-
Aerisire – Aerul din cavitate trebuie să poată ieși. Traseele corecte de aerisire previn porozitatea gazoasă. Preaplinurile de la capătul traseului de curgere captează primul metal, care transportă cea mai mare parte a aerului captiv.
-
Unghiuri de demulare – Înclinările ușoare ale pereților verticali ajută piesa să se desprindă curat din matriță.
Simularea curgerii în matriță este utilizată în etapa de proiectare pentru a anticipa comportamentul umplerii și a identifica problemele înainte de prelucrarea oțelului.
Defecte uzuale și soluții pentru turnarea sub presiune
| Defect | Cauză | Remediu uzual |
|---|---|---|
| Porozitate | Aer captat sau solidificare neuniformă | Îmbunătățirea aerisirii, reglarea vitezei de răcire |
| Joncțiuni reci | Fronturile de metal se întâlnesc fără să fuzioneze | Creșterea temperaturii, modificarea alimentării |
| Umpleri incomplete | Metalul se solidifică înainte de umplerea cavității | Creșterea temperaturii de turnare, reglarea vitezei de umplere |
| Bavură | Metalul iese prin planul de separație | Creșterea forței de închidere, verificarea alinierii matriței |
Majoritatea defectelor sunt legate de parametrii procesului sau de starea sculelor și tind să se repete la fiecare ciclu. Identificarea rapidă a cauzei principale este esențială pentru menținerea unui nivel redus de rebuturi.
Economia costurilor și a volumului în turnarea sub presiune
Sculele pentru turnarea sub presiune pot costa de la câteva mii la zeci de mii de dolari, în funcție de complexitatea piesei și de numărul cavităților. Acest cost este fix, indiferent de numărul de piese produse.
La volume mici, costul sculelor per piesă este ridicat— turnarea în nisip sau gravitațională poate fi mai economică.
La volume de 5.000+ piese pe an, HPDC devine competitivă.
La volume de 50.000+ piese pe an, aceasta este de regulă opțiunea cu cel mai mic cost pentru piesele din aluminiu și zinc care necesită caracteristici dimensionale bune.
După fabricarea sculelor, timpul ciclului este principalul factor care determină costul per piesă. Ciclurile mai rapide înseamnă mai multe piese pe schimb. Matrițele cu mai multe cavități pot reduce suplimentar costul per piesă, dar măresc complexitatea sculelor și cheltuiala inițială.
Întrebări de adresat unui furnizor de turnare sub presiune
Înainte de a angaja investiția în scule, luați în considerare următoarele întrebări:
-
Ce instrumente de simulare a curgerii în matriță utilizați și ne veți pune raportul la dispoziție?
-
Ce calitate de oțel pentru scule este specificată și ce durată de viață a matriței garantați?
-
Ce inspecții și rapoarte furnizați pentru prima piesă și în timpul producției?
-
Operațiile secundare (prelucrare, finisare, asamblare) se realizează intern sau sunt externalizate?
-
Care este termenul de la aprobarea proiectului până la primele piese de producție?
Furnizorii care gestionează întregul proces — de la proiectarea matriței până la piesele finite — oferă în general o uniformitate mai bună decât cei care doar toarnă și transferă lucrările secundare către furnizori externi.
Doriți să vedeți dacă turnarea sub presiune este potrivită proiectului dumneavoastră?
Turnarea sub presiune oferă viteză, precizie și eficiență a costurilor la volume mari. Permite geometrii complexe din aliaje de aluminiu, zinc și magneziu — însă costurile inițiale ale sculelor și controlul procesului necesită planificare atentă.
Dacă aplicația dumneavoastră necesită volume medii sau mari, toleranțe strânse și materiale neferoase, acest proces este greu de întrecut.
Trimiteți cererea de ofertă echipei noastre de inginerie. Vom analiza proiectul piesei, vom recomanda aliajul și varianta de proces potrivite și vom furniza o estimare orientativă a costului sculelor — astfel încât să puteți lua o decizie informată înainte de a angaja bugetul.







