
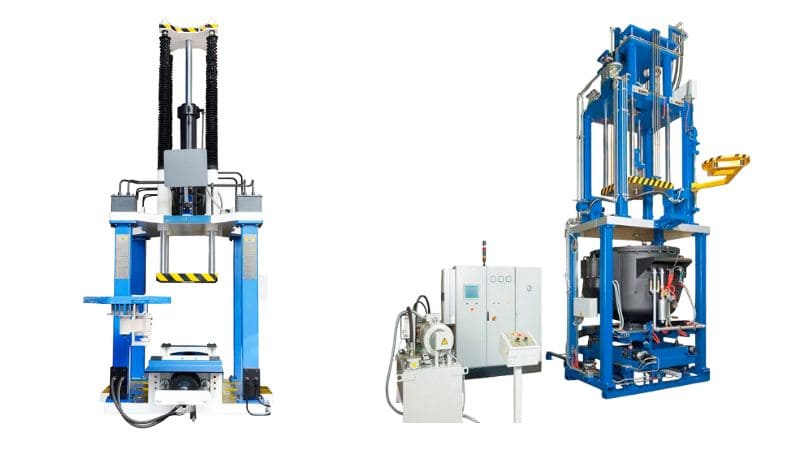
Prezentare generală a turnării sub presiune la joasă presiune
joasă presiune, turnarea sub presiune este un proces de formare a metalelor care produce piese de înaltă calitate prin utilizarea unei presiuni controlate pentru umplerea matrițelor cu metal topit. Comparativ cu tehnicile tradiționale de turnare, metoda oferă avantaje în ceea ce privește calitatea și precizia.
Definiție și principii
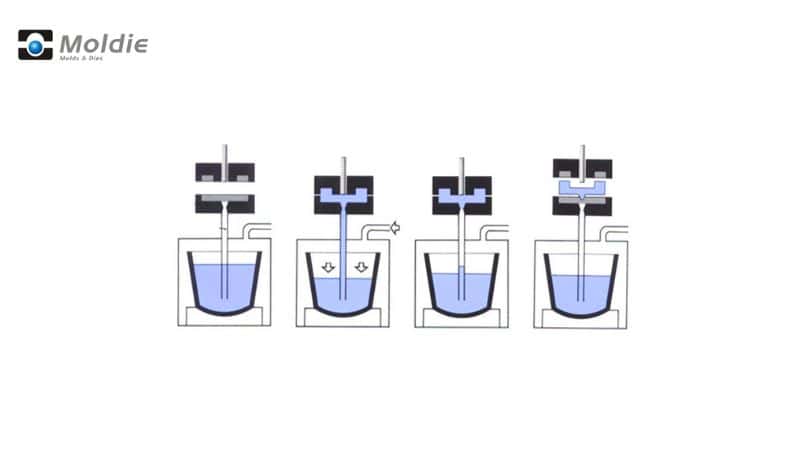
Turnarea sub presiune la joasă presiune (LPDC) utilizează presiunea pentru a împinge metalul topit în sus, în cavitatea matriței. În acest proces, un cuptor presurizat care conține metal topit este amplasat sub matriță. Când presiunea crește (de regulă 0.2-1.0 bar), metalul este împins în sus printr-un tub de alimentare și în matriță.
Metalul umple matrița lent și uniform, generând mai puține defecte decât alte metode de turnare. După solidificarea metalului, presiunea este eliberată, iar metalul neutilizat revine în cuptor.
Istoric și dezvoltare
Turnarea sub presiune la joasă presiune a apărut la mijlocul secolului al XX-lea, când producătorii căutau metode de turnare mai eficiente. Industria auto a impulsionat o mare parte din dezvoltarea inițială, căutând modalități de a produce componente mai ușoare și mai rezistente.
Procesul a devenit popular în anii 1950 și 1960, când producătorii auto au început să îl utilizeze pentru roți și componente de motor.
De-a lungul timpului, îmbunătățirile sistemelor de control al presiunii, proiectării matrițelor și aliajelor metalice au sporit fiabilitatea și versatilitatea procesului. În prezent, modelarea computerizată ajută la optimizarea umplerii matriței și a răcirii.
Echipamente și utilaje
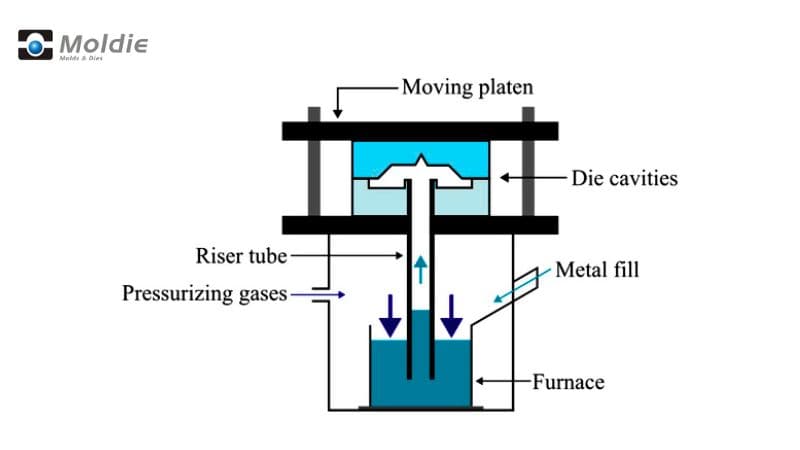
Turnarea sub presiune la joasă presiune necesită echipamente specializate pentru obținerea unor rezultate de calitate.
Construcția și materialele matriței
Matrițele pentru turnarea la joasă presiune sunt realizate de regulă din oțel pentru scule H13, datorită rezistenței excelente la căldură și durabilității. Acestea au canale de răcire complexe, concepute pentru a controla viteza de solidificare și a preveni defecte precum porozitatea și contracția.
Proiectarea matrițelor include de obicei:
- Cavități multiple pentru rate de producție mai mari
- Orificii de aerisire amplasate atent pentru evacuarea gazelor captive
- Știfturi de ejectare pentru scoaterea lină a pieselor
Matrițele trebuie să reziste ciclurilor repetate de încălzire și răcire fără să crape.
Unii producători utilizează imprimarea 3D pentru a realiza matrițe cu canale de răcire conformale, care urmează contururile piesei. Acest lucru îmbunătățește eficiența răcirii și reduce durata ciclurilor.
Cuptoare și sisteme de menținere
Sistemul de cuptoare este elementul central al oricărei operațiuni de turnare sub presiune la joasă presiune. De regulă, se utilizează cuptoare electrice cu rezistență, care mențin un control precis al temperaturii metalului topit.
Majoritatea sistemelor moderne includ:
- Cuptoare de menținere cu capacități de 300-2000 kg
- Sisteme de control al temperaturii (precizie ±5°C)
- Camere presurizate pentru împingerea metalului în sus, în matriță
Cuptorul este conectat la matriță printr-un tub ascendent, realizat de obicei din materiale ceramice rezistente la temperaturi ridicate. Tubul transportă metalul topit din cuptor în cavitatea matriței.
Unele sisteme au acum două camere: una pentru topire și alta pentru menținere, ceea ce permite un control mai bun al calității metalului și menținerea continuității producției.
Sisteme de control și monitorizare
Mașinile moderne de turnare sub presiune la joasă presiune au sisteme sofisticate de control, care monitorizează fiecare aspect al procesului.
Printre funcțiile-cheie de control se numără:
- Profile de presiune programabile (de regulă 0.2-1.0 bar)
- Monitorizarea temperaturii în timp real, în mai multe puncte
- Sisteme automate de lubrifiere a matriței
- Comenzi pentru temporizarea ciclului
Majoritatea mașinilor utilizează sisteme PLC (controler logic programabil) cu interfețe tactile. Acestea vă permit să stocați și să reîncărcați setările pentru diferite piese.
Unele sisteme avansate integrează chiar și inteligența artificială pentru optimizarea parametrilor pe baza ciclurilor de producție anterioare.
Parametrii și optimizarea procesului
Succesul turnării sub presiune la joasă presiune depinde de controlul atent al câtorva variabile-cheie ale procesului. Combinația corectă de presiune, temperatură și tehnici de umplere influențează direct calitatea pieselor turnate și eficiența producției.
Controlul și reglarea presiunii
Intervalele tipice de presiune utilizate în acest proces sunt între 0.3 și 1.5 bar, valori foarte scăzute comparativ cu alte metode de turnare.
Procesul include de obicei mai multe etape de presiune:
- Presiune de ridicare: Presiunea inițială care ridică metalul topit
- Timp de ridicare: Durata aplicării presiunii inițiale
- Presiune de umplere: Presiunea aplicată în timpul umplerii matriței
- Timp de umplere: Durata menținerii presiunii de umplere
Acești parametri trebuie reglați cu atenție în funcție de geometria specifică a piesei. Presiunea prea scăzută poate duce la umplere incompletă, iar presiunea excesivă poate provoca turbulențe și captarea gazelor.
Gestionarea temperaturii
Controlul temperaturii influențează atât fluiditatea metalului, cât și tiparele de solidificare ale pieselor turnate. Va trebui să monitorizați mai multe zone de temperatură:
Temperatura metalului topit trebuie menținută într-un interval restrâns, potrivit aliajului utilizat.
Temperatura matriței trebuie controlată prin canalele de încălzire/răcire. Temperaturile neuniforme ale matriței pot provoca defecte precum îmbinări reci sau solidificare prematură.
Viteza de răcire influențează microstructura și proprietățile mecanice ale produsului final și este reglată de obicei prin amplasarea strategică a canalelor de răcire și debitul lichidului de răcire.
Tehnici de umplere a matriței
Modul în care metalul curge în matriță afectează semnificativ calitatea piesei turnate. O umplere controlată și lină reduce turbulențele și captarea gazelor.
Controlul vitezei de umplere se realizează prin aplicarea precisă a presiunii. Viteza ideală de umplere variază în funcție de complexitatea piesei. Secțiunile mai subțiri necesită de regulă o umplere mai rapidă pentru a preveni solidificarea prematură.
Proiectarea sistemului de porți funcționează împreună cu parametrii de presiune pentru a dirija curgerea metalului.
Materiale utilizate la turnarea sub presiune la joasă presiune
Aliaje de aluminiu
Aluminiul este cel mai frecvent metal utilizat la turnarea sub presiune la joasă presiune.
Printre aliajele uzuale de aluminiu se numără A356 și A357, care oferă fluiditate excelentă în timpul turnării și rezistență bună după solidificare.
Un avantaj al aluminiului este reciclabilitatea, ceea ce îl face mai ecologic decât unele alternative.
Aliaje de magneziu
Aliajele de magneziu sunt chiar mai ușoare decât aluminiul și devin tot mai populare în industriile în care reducerea greutății este esențială. Aceste aliaje sunt cu aproximativ 33% mai ușoare decât aluminiul și cu 75% mai ușoare decât oțelul.
Aliajele uzuale de magneziu pentru turnarea sub presiune la joasă presiune includ AZ91D și AM60B. Ele oferă un raport excelent între rezistență și greutate și o bună turnabilitate în procesul la joasă presiune.
Datorită proprietăților excelente de amortizare a vibrațiilor, magneziul este utilizat de obicei în carcase electronice și carcase pentru scule electrice.
Aliaje de cupru
Cuprul și aliajele sale oferă proprietăți unice pentru turnarea sub presiune la joasă presiune, inclusiv conductivitate electrică și termică excepțională.
Printre aliajele uzuale de cupru se numără variantele de bronz și alamă, utilizate la armături sanitare, echipamente navale și conectori electrici. Proprietățile lor antimicrobiene naturale le fac valoroase și pentru echipamente medicale.
Avantajele și limitările LPDC
Calitate și precizie
Turnarea sub presiune la joasă presiune produce piese cu valori excelente ale rezistenței și proprietăți mecanice bune. Umplerea lentă și controlată reduce turbulențele și antrenarea aerului, rezultând mai puține defecte și probleme de porozitate față de metodele la înaltă presiune.
LPDC oferă finisaje de suprafață mai bune și poate reduce necesitatea operațiilor suplimentare de finisare. Acest lucru economisește timp și resurse pe linia de producție.
Procesul permite un control mai precis al curgerii metalului, ceea ce duce la o calitate mai uniformă a pieselor între seriile de producție. Prin turnarea sub presiune la joasă presiune se pot obține toleranțe mai stricte și o precizie dimensională mai bună.
Se pot utiliza miezuri de nisip în procesul LPDC, permițând realizarea unor geometrii interne mai complexe, dificil sau imposibil de obținut prin metodele la înaltă presiune.
Eficiență economică
Costurile echipamentelor pentru turnarea sub presiune la joasă presiune sunt, în general, mai mici decât cele ale alternativelor la înaltă presiune, ceea ce face metoda mai accesibilă pentru începerea sau extinderea operațiunilor cu un buget limitat.
Matrițele LPDC au de obicei o durată de viață mai lungă, deoarece sunt supuse unei uzuri și unor solicitări termice mai reduse decât matrițele de înaltă presiune. Acest lucru prelungește durata de utilizare a sculelor și îmbunătățește rentabilitatea investiției.
Consumul de energie este adesea mai mic față de metodele la înaltă presiune, putând reduce costurile de exploatare în timp.
Constrângeri privind materialul și proiectarea
Deși este versatilă, turnarea LPDC are cicluri mai lente decât metodele la înaltă presiune.
În plus, procesul poate să nu fie ideal pentru toate materialele.
Există limitări de dimensiune pentru LPDC. Componentele foarte mari pot necesita metode alternative de fabricație sau echipamente specializate.
LPDC are și limitări privind grosimea. Pot apărea dificultăți la proiectele cu pereți extrem de subțiri, care necesită presiunile mai ridicate disponibile în HPDC.
Întrebări frecvente
Care sunt aplicațiile LPDC?
- Industria auto: Roți, chiulase, blocuri motor, componente ale suspensiei.
- Industria aerospațială: Palete de turbină, piese structurale, componente din aliaje ușoare.
- Mașini industriale: Carcase de pompe, corpuri de supape, componente hidraulice.
- Electricitate/electronică: Radiatoare, carcase de motor, piese conductoare.
- Bunuri de larg consum: Vase de gătit, componente de aparate electrocasnice, accesorii decorative.
- Transporturi: Componente feroviare, piese pentru motoare navale.
- Energie regenerabilă: Componente pentru turbine eoliene, cadre pentru panouri solare.
- Piese cu geometrii complexe: Componente cu pereți subțiri și rezistență ridicată, cu toleranțe precise.
Puteți explica diferențele dintre turnarea sub presiune la joasă presiune și cea la înaltă presiune?
Turnarea sub presiune la înaltă presiune utilizează o presiune mult mai mare (70-700 bar) decât turnarea la joasă presiune (0.2-0.7 bar). Metoda la înaltă presiune injectează metalul orizontal, cu viteze mari.
Metoda la joasă presiune utilizează o umplere verticală mai blândă, care reduce turbulențele și captarea aerului. Turnarea sub presiune la înaltă presiune are cicluri mai rapide, dar un risc mai mare de defecte de porozitate.
Cum se compară turnarea sub presiune la joasă presiune cu turnarea gravitațională în ceea ce privește producția și calitatea?
Turnarea sub presiune la joasă presiune oferă un control mai bun al curgerii metalului decât turnarea gravitațională. Astfel, se obține o calitate mai uniformă a pieselor și o umplere mai bună a formelor complexe.
Turnarea gravitațională se bazează exclusiv pe gravitație pentru umplerea formei, ceea ce limitează complexitatea pieselor care pot fi produse. Metodele la joasă presiune pot umple secțiuni mai subțiri și geometrii mai elaborate.







