
Aluminiowe elementy oświetleniowe odlewane ciśnieniowo, takie jak obudowy, radiatory i wsporniki, stanowią konstrukcyjny i termiczny fundament nowoczesnych opraw. Wytwarzane metodą wtrysku wysokociśnieniowego, komponenty te zapewniają precyzję, odprowadzanie ciepła i odporność na korozję wymagane zarówno w kompaktowych wewnętrznych oprawach LED, jak i wytrzymałych lampach zewnętrznych.
W przypadku inżynierów i specjalistów ds. zakupów decyzje dotyczące stopów i wykończenia, podejmowane na etapie projektowania, bezpośrednio wpływają na wydajność oprawy, okres eksploatacji i całkowity koszt.
Poniższy przewodnik zawiera praktyczne wskazówki, które pomogą dobrać komponenty z pewnością, uniknąć kosztownych zmian projektu i płynnie przejść od koncepcji do produkcji wielkoseryjnej.
Jakie komponenty obejmuje oferta
Aluminiowe odlewy ciśnieniowe do oświetlenia obejmują szeroką gamę kształtów i funkcji. Pełnią role konstrukcyjne, termiczne i estetyczne w zespołach oświetleniowych do zastosowań mieszkaniowych, komercyjnych, przemysłowych i zewnętrznych.
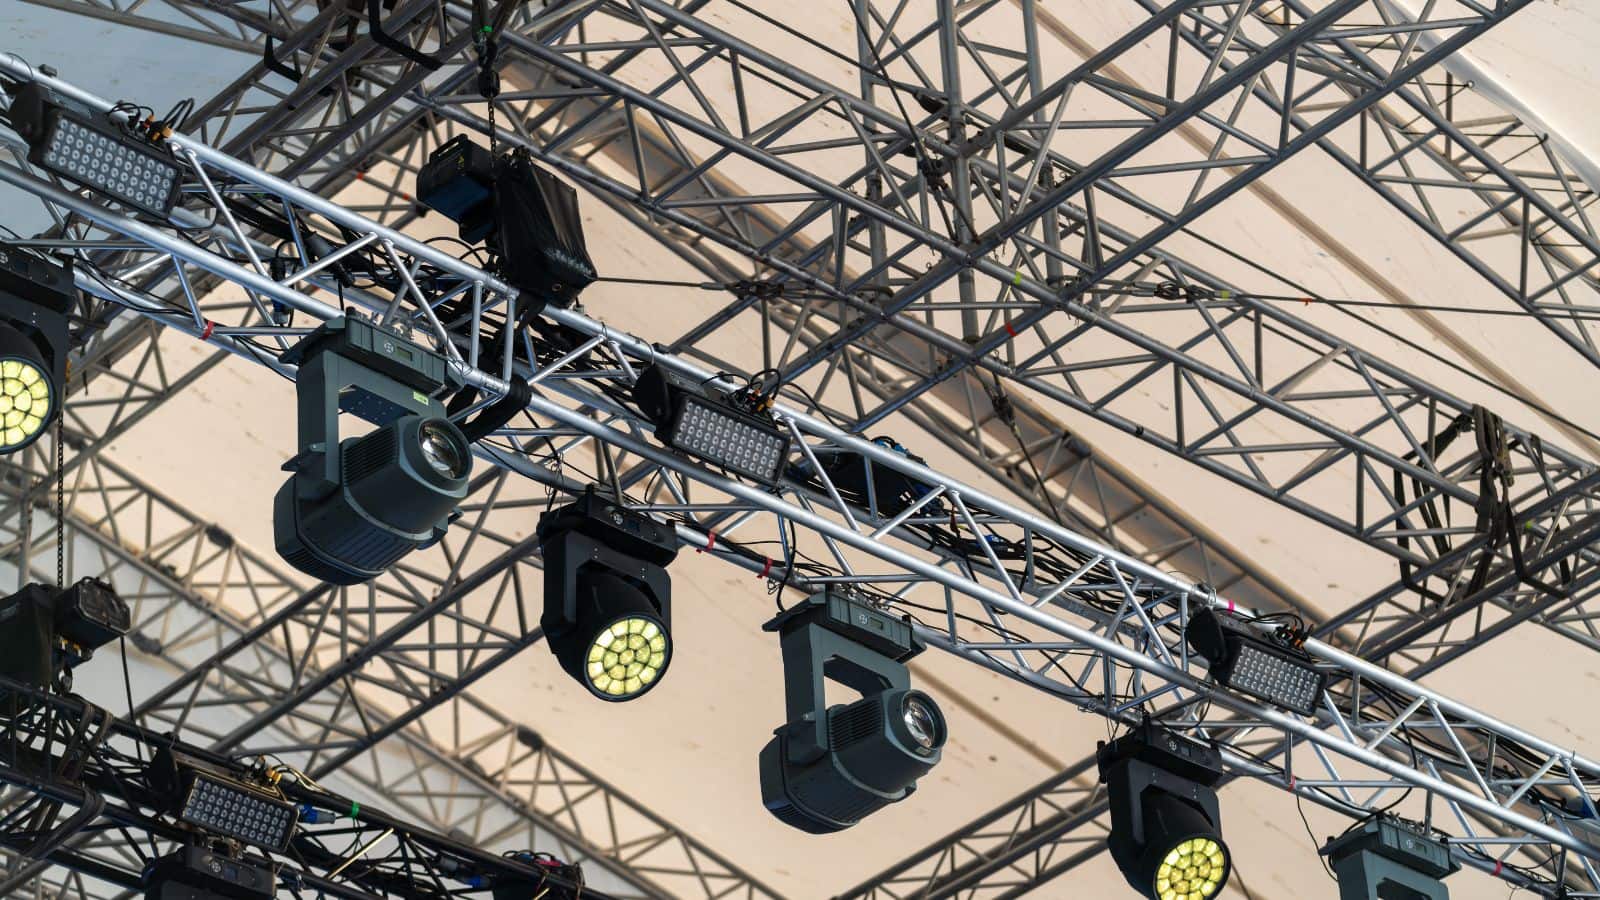
Typowe rodzaje elementów nowoczesnych opraw
Najczęściej specyfikowane aluminiowe elementy opraw oświetleniowych należą do kilku kategorii:
- Obudowy i osłony które chronią wewnętrzną elektronikę, diody LED i przewody przed uderzeniami oraz wpływem środowiska.
- Radiatory z żebrami lub pinami zaprojektowanymi tak, aby odprowadzać ciepło ze złączy LED i zasilaczy pracujących w wysokiej temperaturze.
- Zaślepki końcowe i pierścienie wykończeniowe wykańczające widoczne krawędzie opraw wpuszczanych lub montowanych natynkowo.
- Podstawy montażowe i wsporniki osprzętu służące do mocowania opraw do słupów, sufitów lub ścian.
- Klosze i korpusy reflektorów kierujące strumień światła i jednocześnie wpływające na estetykę oprawy.
- Elementy dekoracyjne takie jak zewnętrzne lampy w stylu latarniowym i korpusy kinkietów.
Typowe zastosowania wewnętrzne i zewnętrzne
Wewnętrzne aluminiowe oprawy oświetleniowe obejmują wpuszczane oprawy kasetonowe, głowice reflektorów szynowych, obudowy lamp wiszących i architektoniczne oprawy typu downlight. Zastosowania zewnętrzne to lampy uliczne, oprawy do garaży parkingowych, naświetlacze, obudowy słupków oświetleniowych oraz dekoracyjne oprawy montowane na słupach. Aluminiowe elementy opraw wykorzystuje się także w oświetleniu medycznym i przemysłowych oprawach high-bay, aby zapewnić odprowadzanie ciepła i wytrzymałość konstrukcji.
Dlaczego odlewanie ciśnieniowe sprawdza się w produkcji oświetlenia
Odlewanie ciśnieniowe to jedna z najwydajniejszych metod wytwarzania aluminiowych elementów oświetleniowych na dużą skalę. Łączy szybkość, powtarzalność wymiarową i możliwość uzyskania złożonych geometrii w jednym cyklu.
Zalety przy złożonych kształtach i cienkich ściankach
Odlewanie ciśnieniowe doskonale sprawdza się przy wytwarzaniu skomplikowanych detali, których obróbka skrawaniem byłaby kosztowna lub niemożliwa. W jednym etapie można uformować ścianki o grubości około 1,0 mm, zintegrowane żebra, występy i wypusty montażowe. W przypadku obudów oświetleniowych wymagających wewnętrznych układów żeber lub zakrzywionych powierzchni odbijających precyzyjne odlewanie ciśnieniowe aluminium ogranicza potrzebę dodatkowego montażu.
Kiedy warto stosować tę metodę w produkcji wielkoseryjnej
Oprzyrządowanie do odlewania ciśnieniowego wymaga znacznych nakładów początkowych, często od 15 000 do 100 000 USD lub więcej, zależnie od złożoności części. Koszt ten rozkłada się na wielkość produkcji. Po wykonaniu formy koszt jednostkowy szybko spada, dzięki czemu odlewy ciśnieniowe są bardzo ekonomiczne przy seriach liczących co najmniej 5 000 sztuk. Dla producentów oświetlenia wytwarzających dziesiątki tysięcy identycznych opraw rocznie odlewanie ciśnieniowe trudno pobić pod względem kosztu jednostkowego i powtarzalności.
Wymagania dotyczące materiału i parametrów użytkowych
Właściwy stop aluminium decyduje o tym, jak dobrze element oświetleniowy odprowadza ciepło, jest odporny na warunki atmosferyczne i sprawdza się przez zakładany okres eksploatacji. Dobór stopu nie powinien być przypadkowy — musi odpowiadać warunkom pracy oprawy.
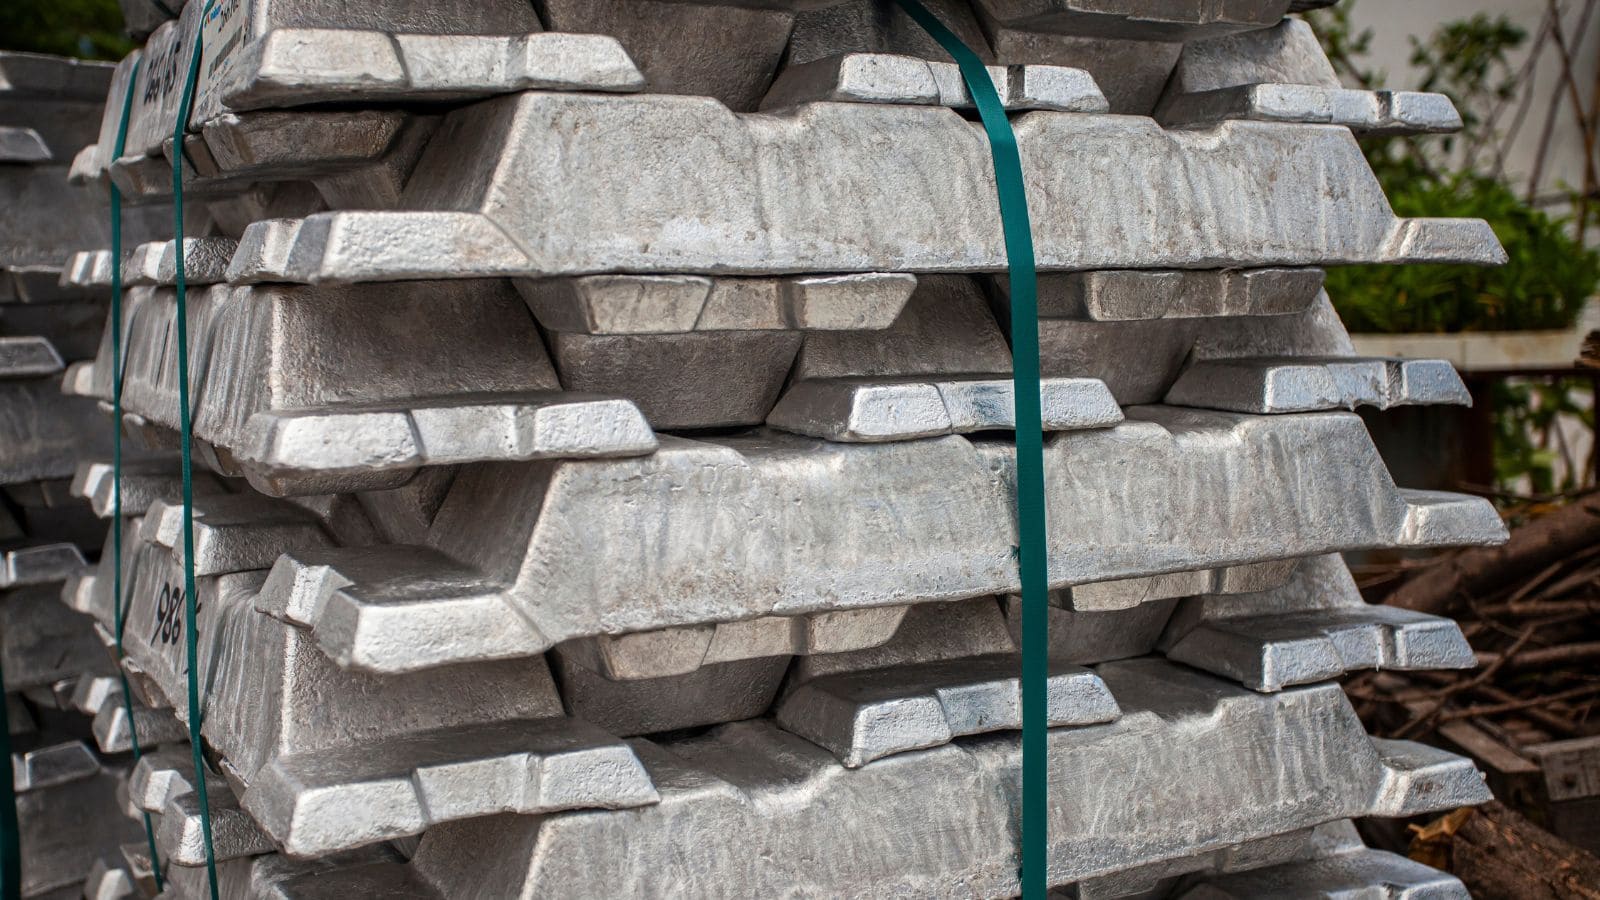
Dobór stopu aluminium do oświetlenia
Najczęściej stosowane stopy do odlewanych ciśnieniowo elementów oświetleniowych to A380, A383 i ADC12. Każdy zapewnia nieco inną równowagę między lejnością, wytrzymałością i właściwościami termicznymi.
| Stop | Wytrzymałość na rozciąganie (ksi) | Przewodność cieplna (W/m·K) | Główna cecha |
|---|---|---|---|
| A380 | ~47 | ~96 | Uniwersalny, dobra płynność |
| A383 | ~45 | ~96 | Lepszy do cienkich ścianek, mniejsza podatność na pękanie |
| ADC12 | ~46 | ~92 | Szeroko stosowany w Azji, podobny do A383 |
| A413 | ~43 | ~121 | Wyższa przewodność cieplna |
W radiatorach LED, w których przewodność cieplna ma kluczowe znaczenie, warto rozważyć A413 lub specjalistyczne stopy o wysokiej przewodności, mimo umiarkowanej dopłaty.
Właściwości termiczne i elektryczne
Właściwości cieplne aluminium sprawiają, że dobrze nadaje się ono do opraw LED, w których temperatura złącza musi pozostać poniżej limitów określonych przez producenta, aby zachować strumień świetlny i żywotność. Dobrze zaprojektowany aluminiowy radiator może obniżyć temperaturę złącza LED o 20–40 stopni Celsjusza w porównaniu z rozwiązaniami z tworzyw sztucznych. Przewodność elektryczna ma również znaczenie dla ścieżek uziemienia w obudowach oświetleniowych połączonych z zasilaczami pracującymi w wysokiej temperaturze.
Odporność na korozję w zastosowaniach zewnętrznych
Niepowlekane aluminium tworzy cienką warstwę tlenku, która zapewnia umiarkowaną odporność na korozję. Obudowy oświetlenia zewnętrznego narażone na deszcz, mgłę solną lub promieniowanie UV wymagają dodatkowej ochrony. Powłoki proszkowe, anodowanielub powłoki konwersyjne chromianowe znacznie wydłużają okres eksploatacji. Środowiska nadmorskie i przemysłowe zwykle wymagają najbardziej wytrzymałych systemów powłokowych.
Czynniki projektowe i jakościowe wpływające na rezultat
Dobry projekt produktu na wczesnym etapie zapobiega wadom, ogranicza obróbkę skrawaniem i zapewnia prawidłowy montaż odlewanych ciśnieniowo części. Warto zwrócić szczególną uwagę na kilka czynników jakościowych.
Projektowanie produktu z myślą o odlewaniu i montażu
Jednolita grubość ścianek to najważniejsza zasada projektowania aluminiowych odlewów ciśnieniowych. Różnice grubości powodują nierównomierne chłodzenie, co prowadzi do odkształceń i naprężeń wewnętrznych. Zalecana praktyka polega na utrzymaniu grubości ścianek w zakresie od 1,5 mm do 4,0 mm w przypadku większości elementów oświetleniowych.
Kąty pochylenia od 1 do 3 stopni na powierzchniach zewnętrznych ułatwiają czyste wyjęcie części z formy. Zaokrąglenia naroży wewnętrznych ograniczają koncentrację naprężeń i poprawiają przepływ metalu. W miarę możliwości elementy takie jak wsporniki osprzętu i występy montażowe należy zintegrować z odlewem, aby wyeliminować oddzielne łączniki.
Ograniczanie porowatości i zapewnienie integralności konstrukcji
Porowatośćczyli obecność drobnych pustek spowodowanych uwięzionym gazem lub skurczem, jest częstym problemem w odlewaniu ciśnieniowym. W obudowach oświetleniowych, które muszą być szczelne ciśnieniowo lub przenosić obciążenia konstrukcyjne, porowatość może obniżyć wytrzymałość mechaniczną i powodować wady estetyczne po wykończeniu.
Do środków kontroli należą optymalizacja układu wlewów i kanałów, regulacja prędkości i ciśnienia wtrysku, utrzymywanie stabilnej temperatury formy oraz stosowanie odlewania ciśnieniowego wspomaganego próżniowo w przypadku części krytycznych. Impregnacja uszczelniaczem anaerobowym jest rozwiązaniem dodatkowym dla elementów wymagających szczelności.
Tolerancje, płaskość i cechy krytyczne
Standardowe tolerancje aluminiowych odlewów ciśnieniowych zwykle opierają się na wytycznych NADCA; tolerancje liniowe dla pierwszego cala wynoszą około ±0,004 cala na cal. Uzyskanie wymaganej płaskości dużych powierzchni może wymagać obróbki wykańczającej po odlaniu jeśli wymaga tego zastosowanie. Powierzchnie współpracujące z soczewkami, uszczelkami lub złączami elektrycznymi często wymagają precyzyjnej obróbki formy, a następnie obróbki CNC, aby spełnić wymagania funkcjonalne.
Operacje dodatkowe i wykańczanie powierzchni
Odlewy często wymagają dodatkowej obróbki, zanim będą gotowe do montażu. Operacje dodatkowe poprawiają wymiary, pozwalają dodać cechy i nanieść powłoki ochronne lub dekoracyjne.
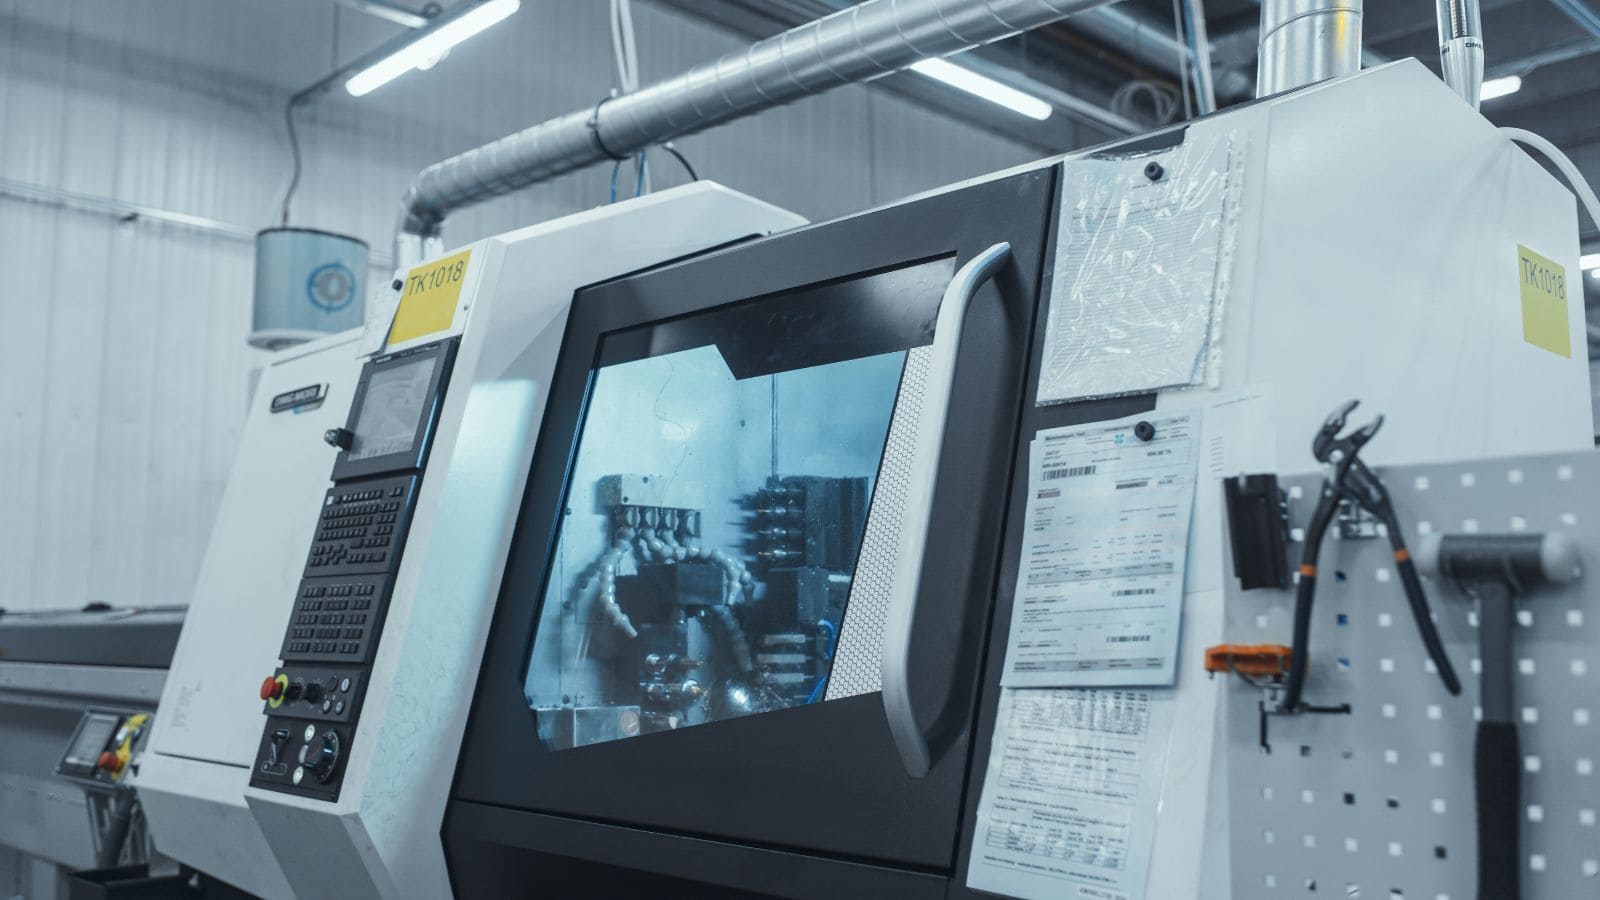
Obróbka CNC, wiercenie i gwintowanie
Obróbka CNC pozwala uzyskać na powierzchniach krytycznych ciaśniejsze tolerancje, niż można osiągnąć samym odlewaniem. Typowe operacje obejmują:
- Frezowanie czołowe powierzchni współpracujących w celu uzyskania płaskości i szczelności.
- Wiercenie oraz gwintowanie otworów pod śruby, przepusty przewodów i osprzęt montażowy.
- Wytaczanie gniazd soczewek lub otworów reflektorów do dokładnej średnicy.
Wkładki gwintowe, takie jak Heli-Coil, można stosować tam, gdzie przewiduje się wielokrotne dokręcanie łączników, ponieważ gwinty w aluminium mogą zużywać się przy powtarzanych cyklach.
Opcje obróbki powierzchni zapewniające estetykę i ochronę
Aluminiowe odlewy ciśnieniowe można poddawać szerokiej gamie obróbek powierzchni:
- Malowanie proszkowe zapewnia trwały kolor i odporność na UV; jest powszechnie stosowane w oprawach zewnętrznych.
- Anodowanie tworzy twardą warstwę tlenkową; w odlewach ciśnieniowych stosuje się je rzadziej ze względu na zawartość krzemu w stopie, ale specjalistyczne procesy umożliwiają jego wykonanie.
- Galwanizacja niklem lub chromem nadaje jasne metaliczne wykończenie dekoracyjnym oprawom wewnętrznym.
- Polerowanie zabezpieczone następnie lakierem bezbarwnym zapewnia lustrzany wygląd.
- Powłoka konwersyjna chromianowa zapewnia ochronę przed korozją samodzielnie lub jako podkład pod farbę.
Jak wybór wykończenia wpływa na okres eksploatacji
Odpowiednie wykończenie powierzchni nie tylko poprawia wygląd. Pokryte proszkowo obudowy oświetleniowe w testach w komorze mgły solnej regularnie wytrzymują ponad 1 000 godzin przed pojawieniem się oznak korozji. Niepowlekane części aluminiowe w tym samym teście mogą zacząć korodować wżerowo już po 200 godzinach. W przypadku instalacji zewnętrznych i nadmorskich inwestycja w wysokiej jakości system powłokowy wielokrotnie się zwraca dzięki wydłużeniu okresów między wymianami.
Moldie: partner w produkcji aluminiowych komponentów oświetleniowych
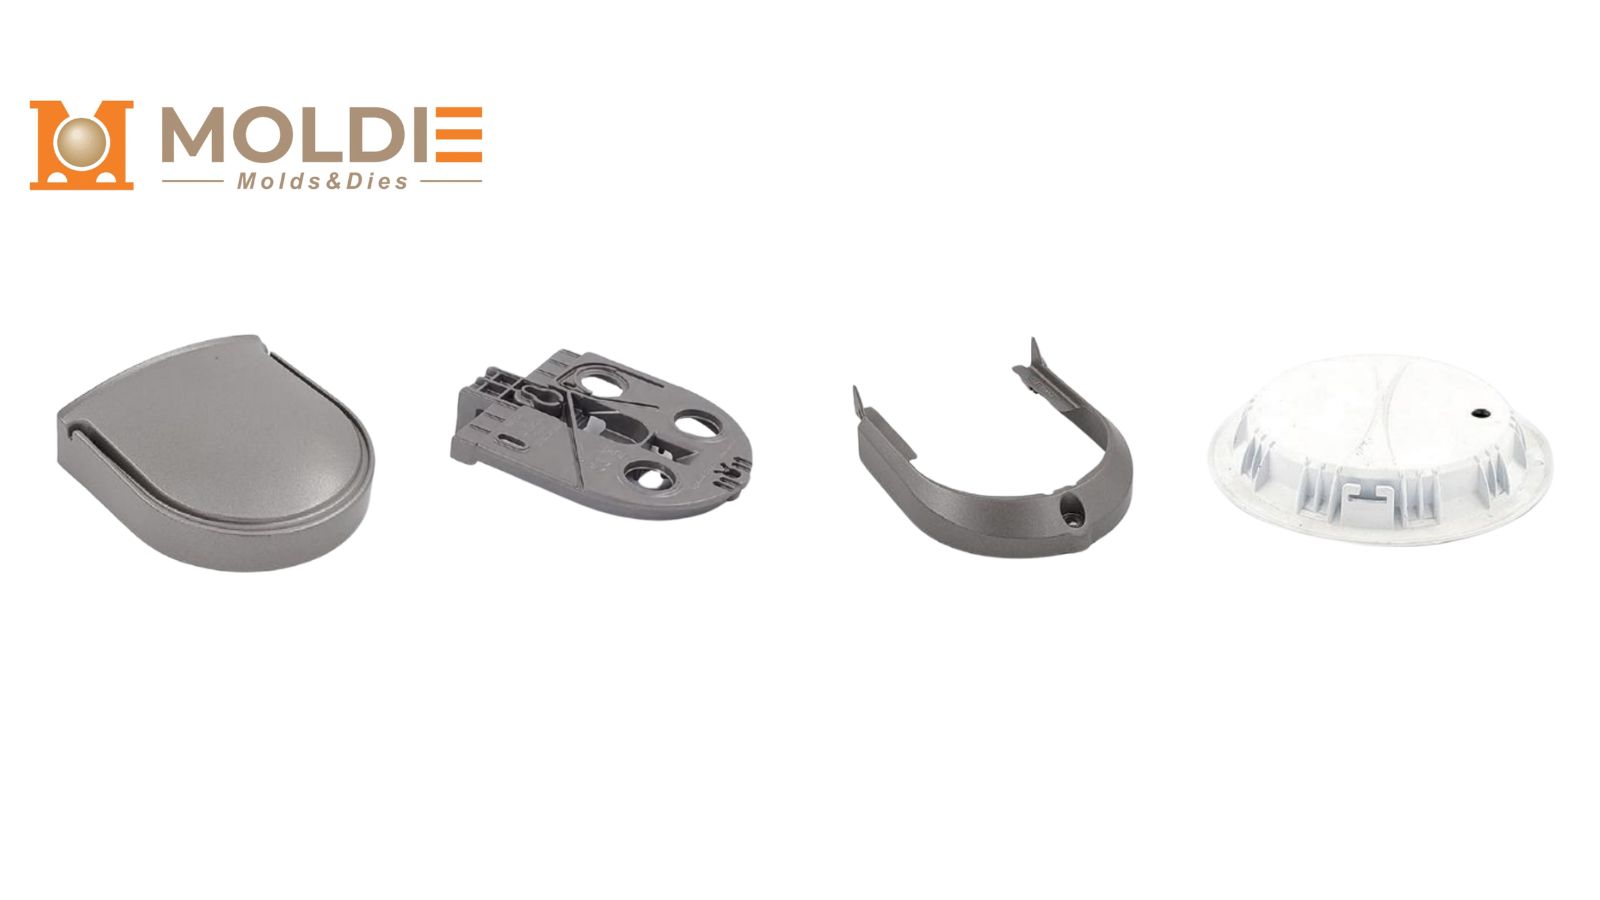
Wybór właściwego dostawcy odlewów ciśnieniowych decyduje o jakości części, harmonogramie projektu i całkowitym koszcie dostawy. W Moldiecasting nie tylko spełniamy rygorystyczne normy branży oświetleniowej — jesteśmy na nie przygotowani. Ograniczamy ryzyko związane ze zwiększaniem skali produkcji, oferując kompletne rozwiązanie produkcyjne od początku do końca.
Co zyskujesz, współpracując z nami:
- Własne oprzyrządowanie i pełna kontrola: Projektujemy i wykonujemy formy we własnym zakładzie, zapewniając gwarantowaną trwałość narzędzi oraz krótsze terminy realizacji (zwykle 6–8 tygodni)
- Kompletny proces w jednym miejscu: Od maszyn odlewniczych o różnych siłach zwarcia, przez precyzyjną obróbkę CNC, po wysokiej jakości wykańczanie powierzchni (malowanie proszkowe, anodowanie) — zarządzamy całym łańcuchem wartości, więc nie musisz koordynować wielu podwykonawców.
- Przejrzysta kontrola jakości: Nie musisz zgadywać, jakiej jakości są Twoje części. Zapewniamy kompleksowe inspekcje pierwszej sztuki (FAI), badania rentgenowskie w celu kontroli porowatości, raporty wymiarowe i pełne certyfikaty materiałowe potwierdzone przez nasze systemy jakości ISO.
- Płynne zwiększanie skali produkcji: Niezależnie od tego, czy potrzebujesz pilotażowej serii 5 000 sztuk nowej architektonicznej oprawy typu downlight, czy zwiększasz produkcję do ponad 100 000 obudów lamp ulicznych rocznie, dysponujemy rezerwą mocy, aby rozwijać się wraz z Twoim popytem — bez konieczności ponownej kwalifikacji nowego dostawcy.
Chcesz zoptymalizować kolejny projekt oświetlenia? Nie pozwól, by słaba jakość odlewu obniżyła parametry lub estetykę Twojej oprawy. Skontaktuj się z nami a nasz zespół inżynierów oceni projekt pod kątem możliwości produkcyjnych (DFM) i pomoże obniżyć koszty, zanim zostanie wykonana pierwsza forma.







