
Gdy mowa o EDM (obróbce elektroerozyjnej), zazwyczaj chodzi o dwa wysoce efektywne procesy: drążenie elektroerozyjne (sinker EDM) oraz elektroerozyjne cięcie drutem (wire EDM). W obu przypadkach usuwanie metalu odbywa się za pomocą kontrolowanych wyładowań iskrowych, co sprawdza się doskonale w przypadku materiałów hartowanych i przewodzących prąd. W praktyce jednak metody te służą do wykonywania różnych rodzajów elementów, wymagają odmiennego oprzyrządowania oraz wiążą się z różnymi uwarunkowaniami w zakresie przygotowania procesu i jakości wykończenia powierzchni.
Niniejszy przewodnik ma na celu wyjaśnienie różnic między drążeniem elektroerozyjnym a cięciem drutem, ze szczególnym uwzględnieniem zasad ich działania, zastosowań oraz kryteriów wyboru. Z pewnością pomoże on w podjęciu właściwej decyzji przed wyborem konkretnej metody obróbki EDM!
Zasada działania drążenia elektroerozyjnego i cięcia drutem
Drążenie elektroerozyjne (Sinker EDM / Ram EDM)
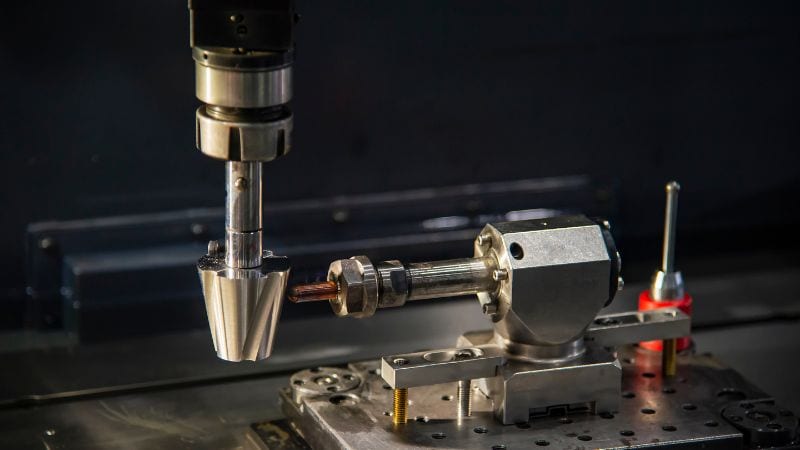
W procesie elektrodrążenia wgłębnego (Sinker EDM) ukształtowana elektroda, zwykle grafitowa lub miedziana, jest zagłębiana w obrabiany detal. Elektroda i detal są zanurzone w cieczy dielektrycznej, która izoluje, chłodzi i wypłukuje cząstki usunięte podczas erozji. Szybkie wyładowania elektryczne między elektrodą a detalem usuwają materiał, precyzyjnie odwzorowując kształt elektrody. Elektrodrążenie wgłębne jest preferowane przy wykonywaniu elementów nieprzelotowych, takich jak gniazda form, szczegóły matryc czy złożone kształty 3D, których nie da się wyfrezować z powodu ugięcia narzędzia lub ograniczonego dostępu. Kosztem są elektrody wykonywane na zamówienie, które wydłużają przygotowanie procesu i zwiększają jego cenę. Przy głębokich elementach o dużym stosunku głębokości do szerokości, wykonanych z twardych materiałów, metoda ta często pozostaje jedynym niezawodnym rozwiązaniem.
Elektroerozyjne cięcie drutem (Wire EDM)
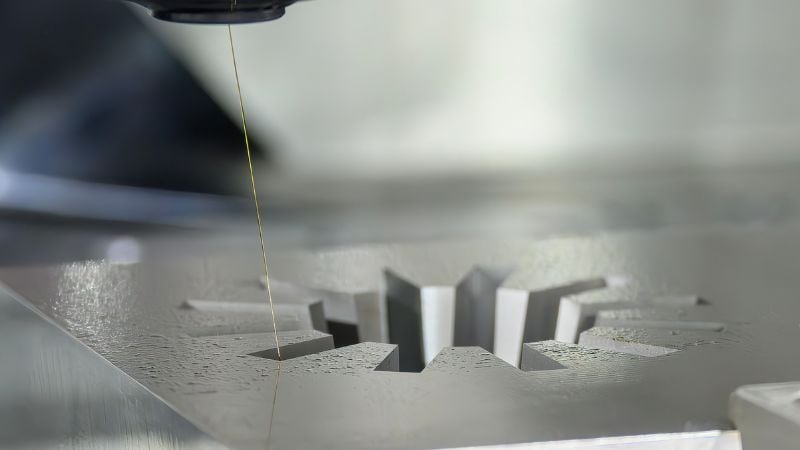
Elektrodrążenie drutowe wykorzystuje cienki drut (często o średnicy 0.010 cala), który jest stale podawany jako elektroda. Drut przemieszcza się po zaprogramowanej ścieżce, głównie w płaszczyźnie X/Y, a górne i dolne prowadnice mogą poruszać się niezależnie, umożliwiając cięcie skosów i złożonych konturów. Ciągłe podawanie drutu ze szpuli zapewnia, że cięcie wykonuje świeży odcinek elektrody, co sprzyja powtarzalnej pracy.
Różnice mechaniczne między elektrodrążeniem wgłębnym (Sinker EDM) a drutowym (Wire EDM)
| Cecha | Elektrodrążenie wgłębne (Sinker EDM) | Elektrodrążenie drutowe (Wire EDM) |
| Geometria i dostęp | Doskonale sprawdza się przy elementach nieprzelotowych, takich jak wgłębienia o zamkniętym dnie, głębokie żebra i wewnętrzne wielowypusty. Nie wymaga dostępu przelotowego. | Ograniczenie do cięcia przelotowego. Metoda nadaje się do złożonych profili i konturów 2D. Wymaga dostępu do krawędzi albo wykonania otworu startowego. |
| Tolerancje i wykończenie | Możliwość uzyskania wąskich tolerancji wymiarowych (±0.0002–0.001″). | Standardowe utrzymywanie wąskich tolerancji (±0.0001–0.0002″) oraz uzyskiwanie wysokiej jakości wykończenia powierzchni dzięki zastosowaniu wielokrotnych przejść wykańczających (tzw. skim passes). |
| Kluczowa zaleta | Tworzy złożone wgłębienia typu 3D, niedostępne dla innych narzędzi. | Wysoka precyzja przy obróbce konturów 2D i minimalny czas przygotowania; narzędzie typu „drut” jest uniwersalne. |
| Materiały | Oba procesy pozwalają na obróbkę szerokiej gamy materiałów przewodzących prąd – w tym hartowanej stali narzędziowej, węglików spiekanych i stopów specjalnych – niezależnie od ich twardości. | |
Minimalne promienie i detale naroży
Elektrodrążenie drutowe (Wire EDM) pozwala uzyskać niezwykle ostre narożniki wewnętrzne i precyzyjne detale, ograniczone głównie średnicą drutu i możliwościami sterowania w narożnikach. W przypadku konieczności wykonania bardzo małych promieni zaokrągleń należy stosować cieńszy drut (np. 0.006–0.004) oraz wielokrotne przejścia wykańczające (tzw. skim passes).
Elektrodrążenie wgłębne (Sinker EDM)Możliwość uzyskania najdrobniejszych detali zależy od geometrii i sztywności elektrody: możliwe jest stosowanie cieńszych końcówek, są one jednak bardziej kruche, a proces drążenia przebiega wolniej. W przypadku bardzo ostrych profili stempli lub wąskich szczelin zazwyczaj lepszym rozwiązaniem jest elektrodrążenie drutowe.
Kąt pochylenia ścian (zbieżność), głębokość i współczynnik kształtu
Elektrodrążenie wgłębne (Sinker EDM) pozwala na pracę przy różnych głębokościach. Żebra o dużym współczynniku kształtu (wysokie i cienkie), głębokie kieszenie oraz wysokie ściany o minimalnym kącie pochylenia są typowe dla procesu elektrodrążenia wgłębnego, pod warunkiem zapewnienia odpowiedniego przepływu cieczy roboczej (płukania) i zastosowania zestawu elektrod (elektrod stopniowanych).
Elektrodrążenie drutowe (Wire EDM) jest ograniczone maksymalnym zakresem ruchu w osi Z (wysokością detalu) oraz dostępnością: choć możliwe jest cięcie ze skosem i obróbka wysokich elementów, wykonanie bardzo głębokich detali lub elementów bez dostępu przelotowego jest niewykonalne. Jeśli projekt wymaga głębokiej geometrii z zamkniętym dnem, należy wybrać elektrodrążenie wgłębne.
Strefa wpływu ciepła, warstwa przetopiona i naprężenia
W obu procesach, na skutek erozji iskrowej, powstaje cienka warstwa przetopiona oraz strefa wpływu ciepła. Zazwyczaj naprężenia własne są minimalne, ponieważ nie występuje nacisk narzędzia. Przejścia wykańczające, zoptymalizowane parametry oraz polerowanie lub trawienie po obróbce mogą zredukować warstwę przetopioną, tak aby spełnić rygorystyczne wymagania branży lotniczej lub medycznej.
Różnice w szybkości i kosztach między elektrodrążeniem drutowym a wgłębnym
Przygotowanie i mocowanie
Elektrodrążenie drutowe wyróżnia się efektywnością przygotowania procesu. Mocowanie detali jest proste, a programowanie nieskomplikowane. Jedynym ograniczeniem jest kwestia dostępu: w przypadku profili wewnętrznych konieczne jest wykonanie otworu startowego. Przy produkcji serii identycznych kształtów (2D) metoda ta zapewnia wyjątkową powtarzalność i opłacalność.
Elektrodrążenie wgłębnew zakresie przygotowania opiera się głównie na strategii doboru elektrod. Czas i koszty generowane są przez projektowanie, wytwarzanie i kwalifikację elektrod oraz weryfikację parametrów drążenia. Systemy mocowania są elastyczne, a co niezwykle istotne, proces można rozpocząć w dowolnym punkcie powierzchni. W przypadku głębokich, złożonych wgłębień, z którymi frezowanie sobie nie radzi, technologia elektrodrążenia wgłębnego (sinker EDM) często pozwala zrekompensować początkowe koszty inwestycji dzięki możliwości wykonania detali, których realizacja innymi metodami byłaby niepraktyczna.
Zużycie elektrod i drutu
Elektrodrążenie drutowe (Wire EDM) wiąże się z ciągłym zużyciem drutu: koszty materiałów eksploatacyjnych są przewidywalne i zależą od długości oraz grubości cięcia.
Elektrodrążenie wgłębne (Sinker EDM) wiąże się ze zużyciem elektrod – niekiedy kilku na jeden element. Koszty zużycia elektrod oraz ich powielania na potrzeby przejść wykańczających mogą stanowić znaczną część całkowitego kosztu zlecenia. Przy wycenie usług elektrodrążenia wgłębnego kluczowymi czynnikami wpływającymi na koszt są liczba elektrod oraz stopień ich skomplikowania.
Potencjał automatyzacji
Nowoczesne maszyny do elektrodrążenia drutowego (WEDM) i wgłębnego (SEDM) obsługują zaawansowane systemy automatyzacji: zmieniacze narzędzi, systemy mocowania na paletach oraz niezawodną pracę bez nadzoru operatora. Elektrodrążenie drutowe szczególnie dobrze sprawdza się w pracy bezobsługowej przy obróbce pakietów płyt lub elementów rozmieszczonych gniazdowo; elektrodrążenie wgłębne również może odbywać się bez nadzoru, dzięki wykorzystaniu kolejki elektrod i pomiarów wewnątrz maszyny, pod warunkiem wcześniejszej weryfikacji planu obróbki.
Scenariusze zastosowań
Zastosowania elektrodrążenia wgłębnego (SEDM)
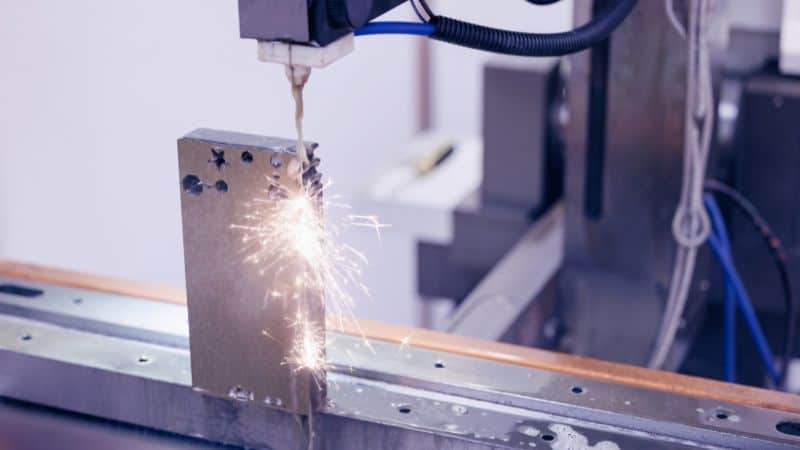
Rdzenie i gniazda form, kieszenie na wypychacze, elementy o kształtach konforemnych, głębokie żebra oraz wewnętrzne wielowypusty form odlewniczych wskazuje na elektrodrążenie wgłębne (sinker EDM). Stanowi ono również uzupełnienie frezowania materiałów hartowanych w sytuacjach, gdy zasięg narzędzia, jego ugięcie lub bardzo małe promienie czynią obróbkę mechaniczną ryzykowną bądź niemożliwą. Jeśli element jest nieprzelotowy lub ma zmienną głębokość (3D), elektrodrążenie wgłębne zapewnia niezbędną kontrolę nad procesem.
Zastosowania elektrodrążenia drutowego (WEDM)
Elektrodrążenie drutowe dominuje w obróbce profili przelotowych: stempli i matryc, kół zębatych i łańcuchowych, półfabrykatów narzędzi chirurgicznych, wycinaniu wkładek oraz precyzyjnym oddzielaniu płaskich elementów z arkusza materiału. Metoda ta gwarantuje wąskie tolerancje, powtarzalność w seriach produkcyjnych oraz doskonałą jakość krawędzi – często uzyskiwaną bezpośrednio po zakończeniu obróbki, w tym przejść wykańczających (tzw. skim passes).
Zintegrowane procesy obróbcze
W przypadku złożonych narzędzi często korzystne jest połączenie obu metod. Przykładowo, elektrodrążenie drutowe może służyć do zgrubnego wycinania szczelin wewnętrznych lub usuwania nadmiaru materiału, co skraca czas późniejszego drążenia wgłębnego. Następnie elektrodrążenie wgłębne pozwala na precyzyjne wykończenie detali (3D) i elementów nieprzelotowych. Takie podejście hybrydowe skraca czas cyklu, ogranicza liczbę wymaganych elektrod i poprawia ogólną opłacalność produkcji.
Praktyczna lista kontrolna ułatwiająca wybór
Pytania, które warto zadać przed dokonaniem wyboru
- Czy element stanowi otwór przelotowy, czy też zagłębienie nieprzelotowe?
- Jakie tolerancje i jakość powierzchni są wymagane dla powierzchni funkcjonalnych?
- Jaki jest materiał oraz grubość lub wysokość części?
- Czy występują bardzo małe promienie wewnętrzne lub ostre naroża?
- Jaka jest wielkość produkcji i wymagania dotyczące powtarzalności?
- Czy istnieją ograniczenia dostępu (np. konieczność wykonania otworu startowego lub brak krawędzi zewnętrznej)?
Dane do przekazania wykonawcy usług EDM
- 3D CAD (oraz rysunki 2D z GD&T) wyraźnie oznaczające elementy wykonywane metodą EDM
- Specyfikacja materiału oraz jego twardość lub stan obróbki
- Grubość/wysokość części oraz ewentualne wymagania dotyczące kąta pochylenia ścianek (zbieżności)
- Docelowe tolerancje i wymagania dotyczące jakości powierzchni dla poszczególnych powierzchni
- Przeznaczenie elementu: zagłębienia nieprzelotowe a cięcia przelotowe; minimalne promienie
- Wielkość partii, terminy dostaw oraz preferencje dotyczące automatyzacji lub produkcji bezobsługowej
Podsumowanie: czy istnieje „lepsza” metoda obróbki EDM?
Nie ma tu prostej odpowiedzi typu „tak” lub „nie”; bardziej zasadne jest stwierdzenie: „należy dobrać odpowiednie narzędzie do konkretnego zadania”. Elektrodrążenie wgłębne sprawdza się doskonale przy złożonych wnękach (3D) i elementach nieprzelotowych, podczas gdy elektrodrążenie drutowe jest niezrównane w precyzyjnym wycinaniu profili przelotowych. Ostateczny wybór optymalnego rozwiązania zależy od wielu różnych kryteriów.
Często zadawane pytania
Czy występują problemy z kompatybilnością w przypadku powłok, warstw galwanicznych lub późniejszej obróbki powierzchniowej?
Obróbka EDM powoduje powstanie cienkiej warstwy przetopionej (tzw. warstwy białej), która może wpływać na przyczepność lub dyfuzję powłok; producenci mogą ją usunąć lub zminimalizować poprzez obróbkę wykończeniową powierzchni taką jak wykańczające przejścia iskrowe czy lekkie szlifowanie/polerowanie. Jeśli planowana jest późniejsza obróbka cieplna, należy to zgłosić na wstępie – producenci mogą wówczas dostosować parametry obróbki lub zaplanować proces EDM po obróbce cieplnej, aby uniknąć problemów związanych z warstwą przetopioną lub zmianami twardości materiału.
Jakie są najczęstsze przyczyny pękania drutu w procesie EDM i jak im zapobiegać?
Istnieje wiele możliwych przyczyn pękania: niewłaściwe płukanie, zbyt wysoka energia iskry w stosunku do przekroju, nieprawidłowy naciąg lub ustawienie prowadnic drutu, wtrącenia materiałów ściernych w obrabianym materiale, zbyt agresywne pokonywanie naroży itp.
Aby zapobiec zerwaniu delikatnego drutu, producenci często stosują zoptymalizowane ścieżki płukania, zmniejszają energię podczas przejść w pobliżu krytycznych elementów, wykorzystują strategie wieloprzejściowe, stosują pewniejsze mocowanie detalu itp.
W jaki sposób należy mocować delikatne lub cienkie elementy do obróbki elektroerozyjnej (EDM)?
Należy stosować podpory segmentowe, płytki podkładowe (ofiarne), miękkie elementy mocujące rozkładające nacisk oraz strategie obróbki etapowej (wstępne zgrubne wybieranie materiału przy użyciu niższej energii). W przypadku bardzo cienkich lub delikatnych detali producenci mogą zalecać przyklejenie elementu do płyty nośnej bądź stosowanie układania warstwowego lub grupowego (nestingu) w celu ograniczenia odkształceń i umożliwienia







