
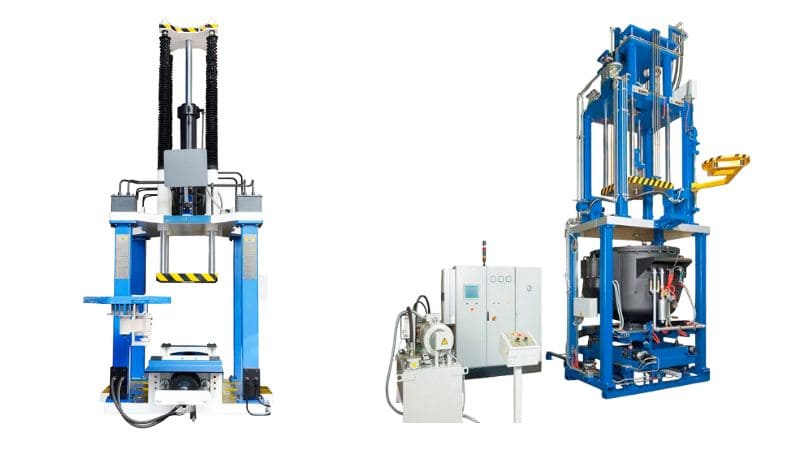
Omówienie procesu niskociśnieniowego odlewania ciśnieniowego
Niskociśnieniowe odlewanie ciśnieniowe to proces kształtowania metali, w którym wysokiej jakości części powstają dzięki wykorzystaniu kontrolowanego ciśnienia do wypełniania form płynnym metalem. Metoda ta zapewnia wyższą jakość i precyzję w porównaniu z tradycyjnymi technikami odlewniczymi.
Definicja i zasady działania
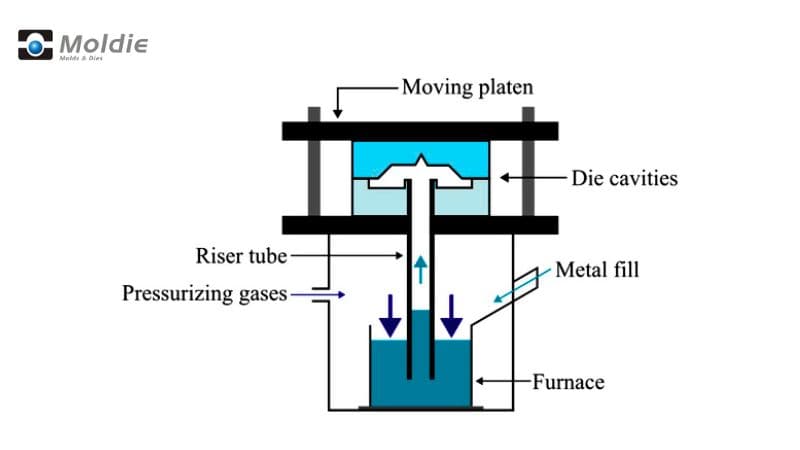
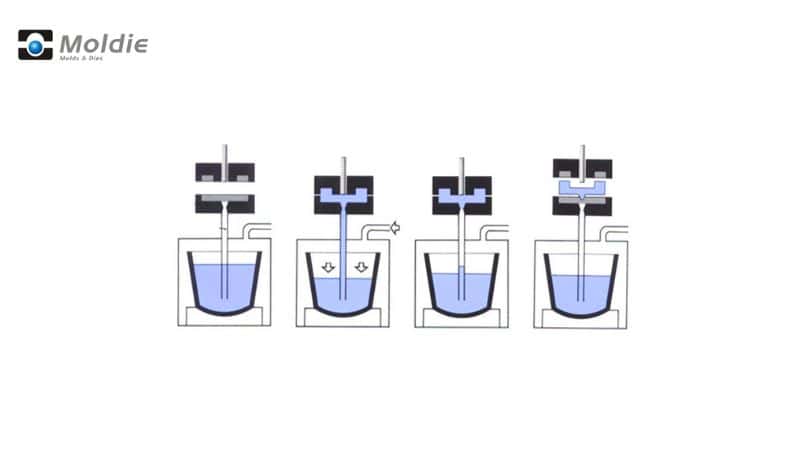
W procesie niskociśnieniowego odlewania ciśnieniowego (LPDC) ciśnienie wtłacza ciekły metal do wnęki formy od dołu. Piec pod ciśnieniem, zawierający ciekły metal, znajduje się pod formą. Po zwiększeniu ciśnienia (zwykle 0.2-1.0 bar) metal przepływa w górę przewodem zasilającym i trafia do formy. Metal wypełnia formę powoli i równomiernie, dzięki czemu powstaje mniej wad niż w innych metodach odlewania. Po zakrzepnięciu ciśnienie zostaje zwolnione, a niewykorzystany metal spływa z powrotem do pieca.
Historia i rozwój
Odlewanie ciśnieniowe niskociśnieniowe pojawiło się w połowie XX wieku, gdy producenci poszukiwali wydajniejszych metod odlewania. Wczesny rozwój tej technologii napędzał głównie przemysł motoryzacyjny, dążący do produkcji lżejszych i wytrzymalszych podzespołów. Proces zyskał popularność w latach 1950. i 1960., gdy producenci samochodów zaczęli stosować go do produkcji kół i części silników. Z czasem udoskonalenia układów regulacji ciśnienia, konstrukcji form oraz stopów metali zwiększyły niezawodność i wszechstronność procesu. Obecnie modelowanie komputerowe pomaga optymalizować wypełnianie form i chłodzenie.
Wyposażenie i maszyny
Odlewanie ciśnieniowe niskociśnieniowe wymaga specjalistycznego sprzętu, aby uzyskać wysoką jakość wyrobów.
Konstrukcja i materiały form
Formy do odlewania niskociśnieniowego wykonuje się zazwyczaj ze stali narzędziowej typu H13, cenionej za doskonałą odporność na wysoką temperaturę i trwałość. Formy te wyposażone są w złożone kanały chłodzące, zaprojektowane tak, aby kontrolować szybkość krzepnięcia, co pozwala zapobiegać powstawaniu wad takich jak porowatość czy skurcz odlewniczy.
Konstrukcja formy zazwyczaj obejmuje:
- Wiele gniazd formujących dla zwiększenia wydajności produkcji
- Starannie rozmieszczone kanały odpowietrzające do odprowadzania uwięzionych gazów
- Wypychacze umożliwiające sprawne usuwanie odlewu
Formy muszą wytrzymywać wielokrotne cykle nagrzewania i chłodzenia bez pękania.
Niektórzy producenci obecnie wykorzystanie druku 3D do wytwarzania form z kanałami chłodzącymi o kształcie dostosowanym do geometrii odlewu (tzw. chłodzenie konforemne). Zwiększa to efektywność chłodzenia i skraca czas cyklu produkcyjnego.
Piece i systemy przetrzymywania ciekłego metalu
Układ piecowy stanowi serce każdego procesu odlewania niskociśnieniowego. Zazwyczaj stosuje się elektryczne piece oporowe, zapewniające precyzyjną kontrolę temperatury ciekłego metalu. Większość nowoczesnych systemów obejmuje:
- Piece podtrzymujące temperaturę o pojemności od 300-2000 kg
- Systemy regulacji temperatury (z dokładnością ±5°C)
- Komory ciśnieniowe wymuszające przepływ metalu w górę, do wnętrza formy
Piec łączy się z formą za pomocą rury wznoszącej, wykonanej zazwyczaj z materiałów ceramicznych odpornych na wysokie temperatury. Rura ta transportuje ciekły metal z pieca do gniazda formy.
Niektóre systemy wyposażone są obecnie w dwie komory – jedną do topienia, a drugą do podtrzymywania temperatury – co zapewnia lepszą kontrolę nad jakością metalu przy jednoczesnym zachowaniu ciągłości produkcji.
Systemy sterowania i monitorowania
Nowoczesne maszyny do niskociśnieniowego odlewania ciśnieniowego wyposażone są w zaawansowane systemy sterowania, które monitorują każdy aspekt procesu.
Do kluczowych funkcji sterowania należą:
- Programowalne profile ciśnienia (zazwyczaj 0.2-1.0 bar)
- Monitorowanie temperatury w czasie rzeczywistym w wielu punktach
- Zautomatyzowane systemy smarowania formy
- Sterowanie czasem trwania cyklu
W większości maszyn stosuje się sterowniki PLC (programowalne sterowniki logiczne) z interfejsem dotykowym. Umożliwiają one zapisywanie i przywoływanie ustawień dla różnych detali.
Niektóre zaawansowane systemy wykorzystują nawet sztuczną inteligencję (AI) do optymalizacji parametrów na podstawie wcześniejszych serii produkcyjnych.
Parametry procesu i optymalizacja
Powodzenie procesu niskociśnieniowego odlewania ciśnieniowego zależy od starannej kontroli kilku kluczowych zmiennych procesowych. Odpowiednia kombinacja ciśnienia, temperatury i technik wypełniania ma bezpośredni wpływ na jakość gotowych odlewów oraz wydajność produkcji.
Kontrola i regulacja ciśnienia
Typowe zakresy ciśnienia stosowane w tym procesie mieszczą się w przedziale od 0.3 do 1.5 bar, co stanowi bardzo niską wartość w porównaniu z innymi metodami odlewania.
Proces ten zazwyczaj obejmuje kilka etapów ciśnienia:
- Ciśnienie podnoszenia: Ciśnienie początkowe służące do podniesienia ciekłego metalu
- Czas podnoszenia: Czas trwania oddziaływania ciśnienia początkowego
- Ciśnienie wypełniania: Ciśnienie stosowane podczas wypełniania formy
- Czas wypełniania: Czas utrzymywania ciśnienia wypełniania
Parametry te wymagają starannego dostosowania do geometrii konkretnego elementu. Zbyt niskie ciśnienie może skutkować niepełnym wypełnieniem, natomiast nadmierne ciśnienie może powodować turbulencje i uwięzienie gazów.
Zarządzanie temperaturą
Kontrola temperatury wpływa zarówno na płynność metalu, jak i na przebieg procesu krzepnięcia w odlewach. Konieczne jest monitorowanie kilku stref temperaturowych:
Temperatura ciekłego metalu powinna być utrzymywana w wąskim zakresie, odpowiednim dla danego stopu.
Temperatura formy musi być kontrolowana za pomocą kanałów grzewczych/chłodzących. Nierównomierna temperatura formy może prowadzić do powstawania wad, takich jak niedolania (zimne szwy) czy przedwczesne krzepnięcie.
Szybkość chłodzenia wpływa na mikrostrukturę i właściwości mechaniczne produktu końcowego; jest ona zazwyczaj regulowana poprzez strategiczne rozmieszczenie kanałów chłodzących oraz dobór natężenia przepływu chłodziwa.
Techniki wypełniania formy
Sposób, w jaki metal wpływa do formy, ma istotny wpływ na jakość odlewu. Kontrolowane, płynne wypełnianie ogranicza turbulencje i zamykanie pęcherzyków gazu wewnątrz odlewu.
Kontrola szybkości wypełniania jest realizowana poprzez precyzyjne sterowanie ciśnieniem. Optymalna prędkość wypełniania zależy od stopnia skomplikowania kształtu elementu. Cieńsze sekcje zazwyczaj wymagają szybszego wypełniania, aby zapobiec przedwczesnemu krzepnięciu.
Konstrukcja układu wlewowego współdziała z parametrami ciśnienia, ukierunkowując przepływ metalu.
Materiały stosowane w odlewaniu ciśnieniowym niskociśnieniowym
Stopy aluminium
Aluminium jest najczęściej stosowanym metalem w procesie niskociśnieniowego odlewania ciśnieniowego.
Do popularnych stopów aluminium należą A356 i A357, które charakteryzują się doskonałą lejnością podczas procesu odlewania oraz dobrą wytrzymałością po zakrzepnięciu.
Jedną z zalet aluminium jest możliwość jego recyklingu, co czyni je materiałem przyjaznym dla środowiska w porównaniu z niektórymi alternatywami.
Stopy magnezu
Stopy magnezu są jeszcze lżejsze od stopów aluminium, dzięki czemu zyskują na popularności w branżach, w których kluczowe znaczenie ma redukcja masy. Są one o około 33% lżejsze od aluminium i o 75% lżejsze od stali.
Do powszechnie stosowanych w odlewaniu niskociśnieniowym stopów magnezu należą AZ91D oraz AM60B. Charakteryzują się one doskonałym stosunkiem wytrzymałości do masy oraz dobrą lejnością w procesie odlewania niskociśnieniowego.
Ze względu na doskonałe właściwości tłumienia drgań, magnez jest powszechnie stosowany w takich elementach jak obudowy urządzeń elektronicznych czy elektronarzędzi.
Stopy miedzi
Miedź Stopy miedzi wnoszą do procesu odlewania niskociśnieniowego unikalne właściwości, w tym wyjątkową przewodność elektryczną i cieplną.
Do powszechnie stosowanych stopów miedzi należą różne rodzaje brązów i mosiądzów, wykorzystywane w armaturze hydraulicznej, osprzęcie morskim oraz złączach elektrycznych. Dzięki naturalnym właściwościom przeciwdrobnoustrojowym materiały te znajdują również cenne zastosowanie w produkcji sprzętu medycznego.
Zalety i ograniczenia metody LPDC
Jakość i precyzja
Odlewanie niskociśnieniowe pozwala uzyskać elementy o doskonałej wytrzymałości i właściwościach mechanicznych. Powolny, kontrolowany proces wypełniania formy ogranicza turbulencje i zamykanie powietrza, co skutkuje mniejszą liczbą wad i problemów z porowatością w porównaniu do metod wysokociśnieniowych.
Metoda ta zapewnia lepszą jakość powierzchni, co może ograniczyć konieczność stosowania dodatkowych operacji wykończeniowych. Przekłada się to na oszczędność czasu i zasobów na linii produkcyjnej.
Proces ten umożliwia precyzyjniejszą kontrolę przepływu metalu, co prowadzi do bardziej powtarzalnej jakości elementów w kolejnych seriach produkcyjnych. Dzięki odlewaniu niskociśnieniowemu można uzyskać węższe tolerancje i lepszą dokładność wymiarową.
W procesie tym można stosować rdzenie piaskowe, co pozwala na tworzenie bardziej złożonych geometrii wewnętrznych, trudnych lub niemożliwych do uzyskania metodami wysokociśnieniowymi.
Efektywność ekonomiczna
Koszty oprzyrządowania do odlewania niskociśnieniowego są zazwyczaj niższe niż w przypadku metod wysokociśnieniowych, co czyni tę technologię bardziej dostępną dla firm rozpoczynających działalność lub rozszerzających produkcję przy ograniczonym budżecie.
Formy do odlewania niskociśnieniowego zazwyczaj charakteryzują się dłuższą żywotnością, ponieważ są narażone na mniejsze zużycie i naprężenia termiczne niż formy wysokociśnieniowe. Wydłuża to czas eksploatacji narzędzi i poprawia zwrot z inwestycji.
Zużycie energii w procesie niskociśnieniowym jest często niższe niż w metodach wysokociśnieniowych, co może w dłuższej perspektywie obniżyć koszty operacyjne.
Ograniczenia materiałowe i konstrukcyjne
Mimo swojej wszechstronności, metoda niskociśnieniowa charakteryzuje się wolniejszymi cyklami odlewania niż metody wysokociśnieniowe.
Ponadto proces ten może nie być odpowiedni dla wszystkich materiałów.
W przypadku odlewania niskociśnieniowego istnieją ograniczenia dotyczące wielkości elementów. Bardzo duże komponenty mogą wymagać zastosowania alternatywnych metod produkcji lub specjalistycznego sprzętu.
Istnieją również ograniczenia dotyczące grubości ścianek. Wyzwaniem mogą okazać się konstrukcje o bardzo cienkich ściankach, wymagające wyższych ciśnień dostępnych w metodzie wysokociśnieniowej (HPDC).
Często zadawane pytania
Jakie są zastosowania odlewania niskociśnieniowego?
- Motoryzacja: Felgi, głowice cylindrów, bloki silnika, elementy zawieszenia.
- Przemysł lotniczy i kosmiczny: Łopatki turbin, elementy konstrukcyjne, podzespoły ze stopów lekkich.
- Maszyny przemysłowe: Obudowy pomp, korpusy zaworów, elementy hydrauliczne.
- Elektrotechnika i elektronika: Radiatory, obudowy silników, elementy przewodzące.
- Artykuły konsumpcyjne: Naczynia kuchenne, części urządzeń, elementy dekoracyjne.
- Transport: Podzespoły kolejowe, części silników okrętowych.
- Energetyka odnawialna: Części turbin wiatrowych, ramy paneli słonecznych.
- Części o złożonej geometrii: Cienkościenne elementy o wysokiej wytrzymałości i precyzyjnych tolerancjach.
Czy możesz wyjaśnić różnice między niskociśnieniowym a wysokociśnieniowym odlewaniem ciśnieniowym?
W wysokociśnieniowym odlewaniu ciśnieniowym stosuje się znacznie wyższe ciśnienie (70-700 bar) w porównaniu do metody niskociśnieniowej (0.2-0.7 bar). W metodzie wysokociśnieniowej metal jest wtryskiwany poziomo z dużą prędkością.
Metoda niskociśnieniowa wykorzystuje łagodniejsze, pionowe napełnianie, co ogranicza turbulencje i zamykanie powietrza w odlewie. Wysokociśnieniowe odlewanie ciśnieniowe pozwala na uzyskanie krótszych czasów cyklu, ale wiąże się z większym ryzykiem wystąpienia wad w postaci porowatości.
Jak niskociśnieniowe odlewanie ciśnieniowe wypada na tle grawitacyjnego odlewania do form metalowych pod względem produkcji i jakości?
Niskociśnieniowe odlewanie ciśnieniowe zapewnia lepszą kontrolę nad przepływem metalu niż grawitacyjne odlewanie do form metalowych. Pozwala uzyskać bardziej powtarzalną jakość części oraz lepsze wypełnienie złożonych kształtów. W procesie odlewania grawitacyjnego do wypełnienia formy wykorzystuje się wyłącznie siłę grawitacji, co ogranicza stopień skomplikowania wytwarzanych elementów. Metody niskociśnieniowe pozwalają natomiast na wypełnianie cieńszych sekcji i realizację bardziej złożonych kształtów.







