
エンジニアや調達担当者であれば、ダイカストの段階で金型の修正が必要になった際、どれほどの追加コストが発生するかご存知のことでしょう。 それを防ぐために、 試作ダイカストが ダイカストのワークフローに導入されます。
基本的に、 試作ダイカストとは (手法として)量産用の金型(硬化金型)に投資する前に、設計の実現可能性や製造性を検証するため、機能性のある金属部品を少量生産する手法です。しかし、課題となるのは、これが単一の手法ではないという点です。 この手法には、シングルキャビティ(単一の型穴)の鋼製金型、ビレットからの機械加工、ロストワックス鋳造(インベストメント鋳造)などが含まれます。そこで本ガイドでは、合金の選定、設計ルール、そして試作で得た知見を量産へ移行させる方法など、主要な試作ルートを決定する際に役立つ情報を提供します。
試作鋳造が適切な選択となるのはどのような場合でしょうか?
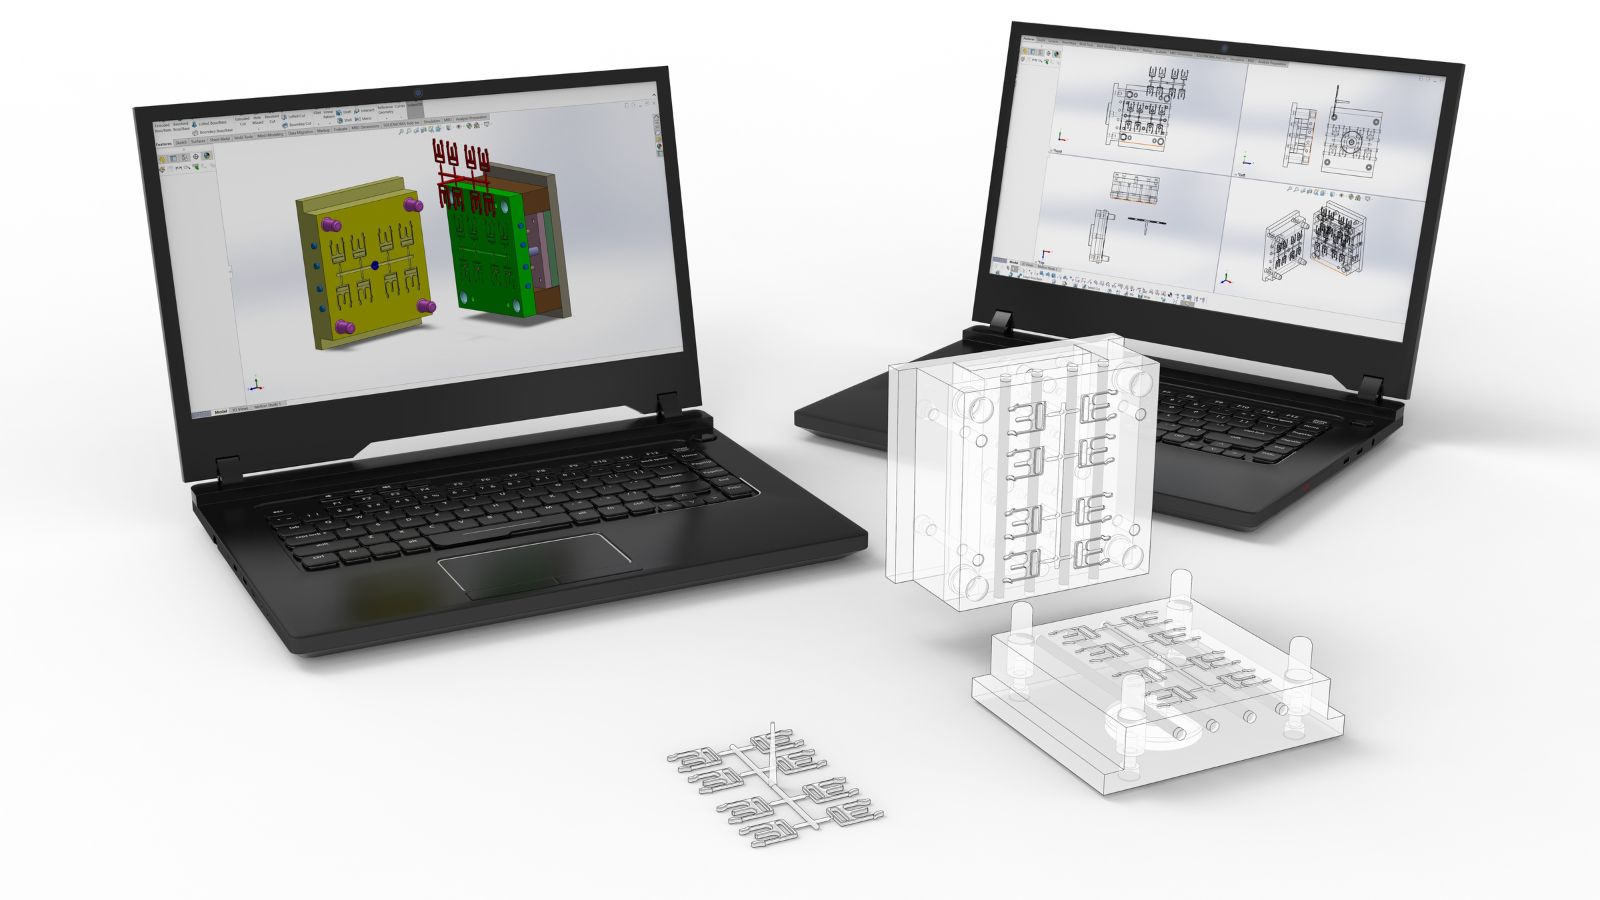
すべてのプロジェクトで鋳造による試作が必要なわけではありませんが、機械加工や3Dプリントによる部品では達成できない検証目標もあります。 鋳造部品は、素材そのものの特性ではなく、鋳造プロセスに特有の残留応力パターン、表層部の密度、気孔(ポロシティ)といった特性を帯びています。振動試験、熱サイクル試験、あるいは荷重がかかる状態での組み付けが必要な部品の場合、鋳造による試作を行うことで、より実態に即したデータを取得できます。量産前の一般的な検証項目には、以下のようなものがあります。
- 寸法の適合性 (厳密な2Dおよび3D図面の公差に対する)
- 構造的完全性 (用途に応じた機械的負荷の下での)
- 表面仕上げの許容性 (アルマイト処理やメッキなどの)後処理に向けた。
- 組み立て時の適合性 ブラケット、ハウジング、または締結部品との。
- 肉厚の検証 複雑な薄肉部(2.5mm未満)における。
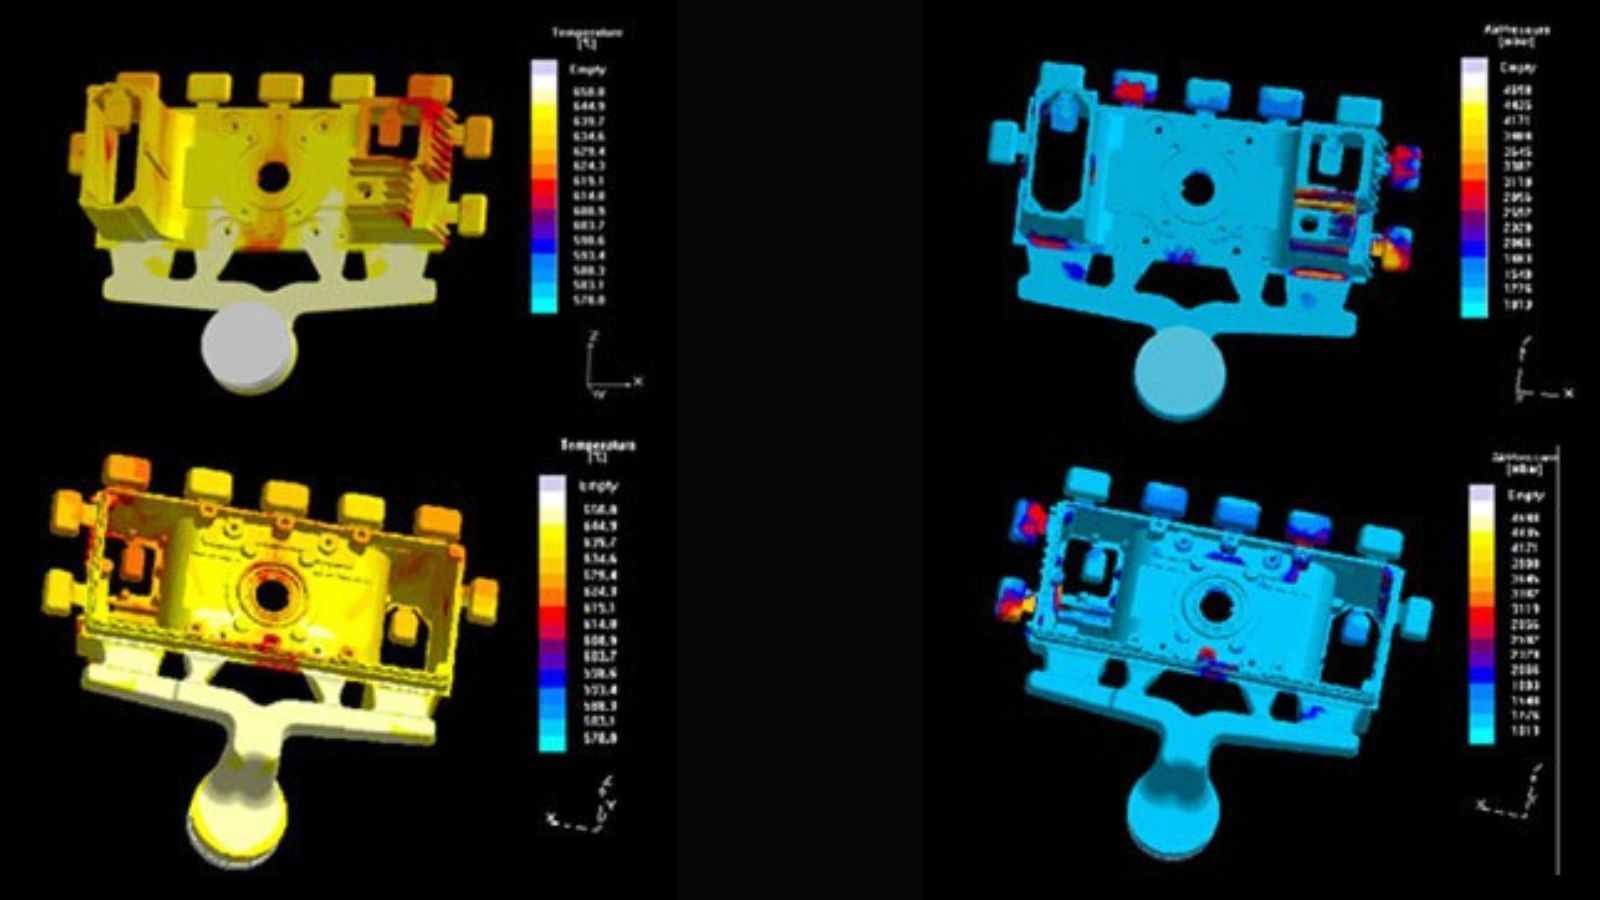
使用 流動解析(モールドフロー解析) この段階で流動解析を行うことで、エンジニアは充填速度や温度分布をモデル化できます。 シミュレーションデータが実際の試作部品と一致すれば、チームは量産用金型の設計が適切であると確信できます。
主な試作手法の比較
適切な手法の選択は、試作品を最終的な量産部品にどの程度忠実に再現する必要があるか、そしてチームが何を確認・検証したいかによって決まります。
シングルキャビティ試作金型
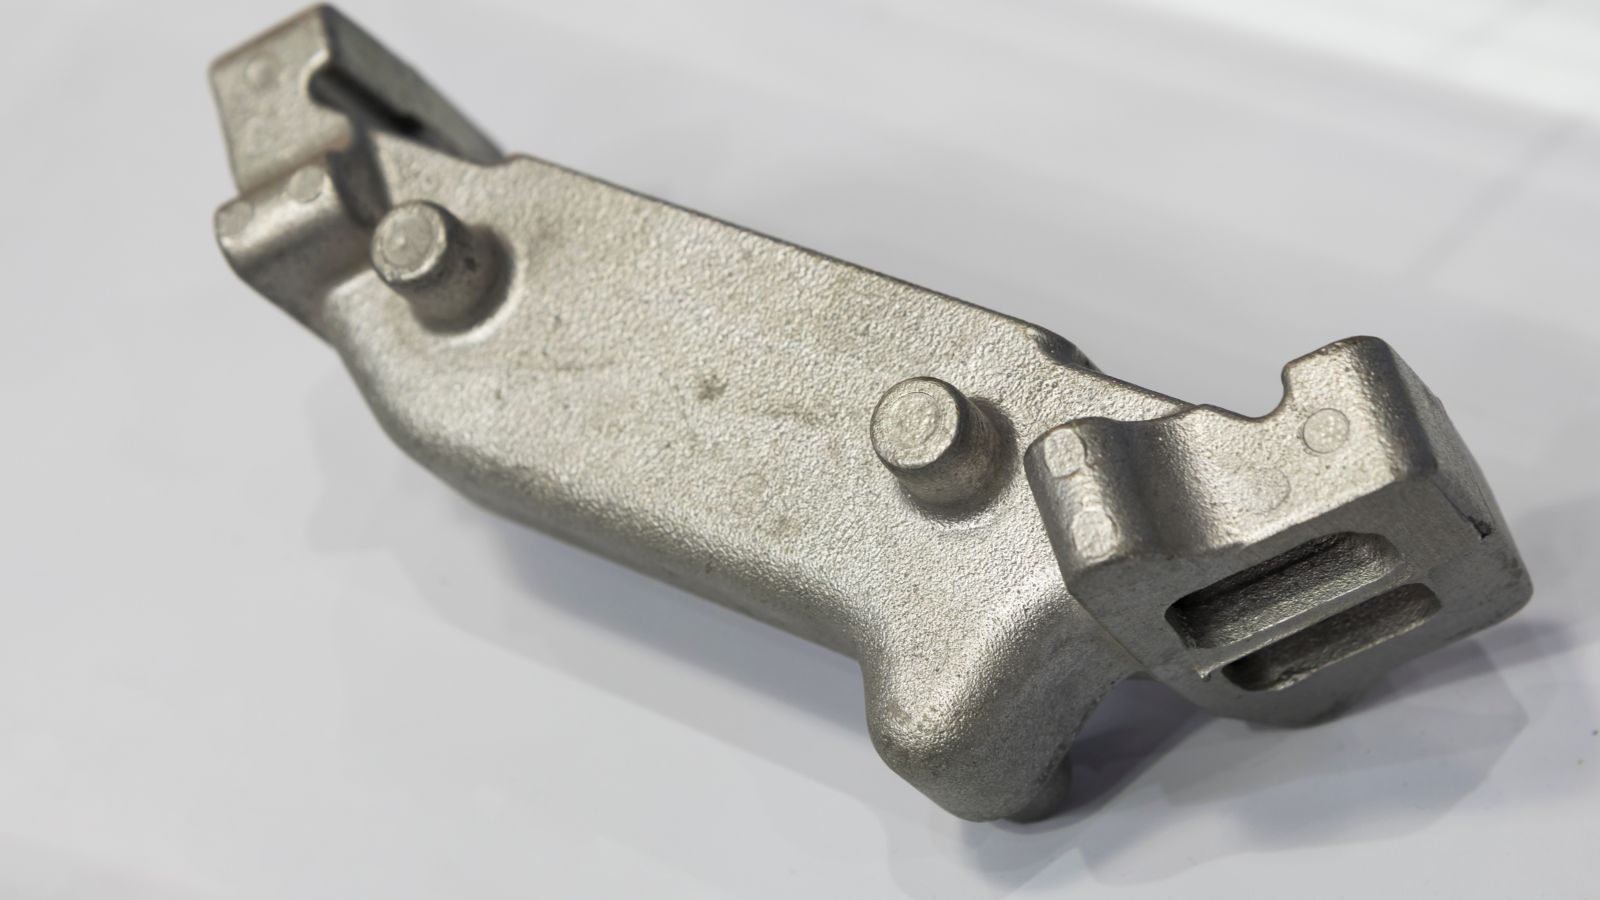
シングルキャビティ試作金型では、1ショットにつき1個の部品を製造するよう機械加工した鋼製金型を使用します。 主なコスト管理策として、試作金型には通常、量産用金型に必要な高価な完全焼入れ鋼ではなく、P20などの軟質工具鋼や、焼入れ前のH13鋼を使用します。これにより初期金型費を30~50%削減し、加工時間も大幅に短縮できます。高圧ダイカストに近い条件で成形できるため、充填挙動、ゲート設計、冷却回路の検証にも適しています。
塊材からの機械加工(CNC)
ビレット材からの 切削加工 は金属試作品を最も早く入手できる方法です。しかし、機械加工品には高圧射出で形成される鋳肌層や結晶組織がありません。機械加工したアルミニウム部品の降伏強度は、通常 約15%低く なります(ダイカスト品との比較)。初期の組み付け確認には適していますが、気孔率や薄肉部の挙動を検証する代替手段としては不向きです。
ロストワックス鋳造(インベストメント鋳造)
硬質金型の代わりに3Dプリントしたワックス模型を使用する ロストワックス鋳造では、 量産鋳造品の形状に近い金属試作品を製造できます。複雑な外形形状では、ビレットからの切削加工品より高い寸法精度を保てるため、構造試験用のアルミニウム部品にも適しています。
実環境での試験に向けた材料の選定
不適切な合金で試作品を試験すると、誤解を招くデータが生じる可能性があります。 試作品の合金が実際の量産用材料と完全に一致している場合にのみ、試験結果は量産時の性能を正確に予測できます。
- アルミニウム(A380、A360): 自動車や産業用途における軽量機能検証の標準的な材料です。 アルミニウムを使用することで、肉厚の実現可能性、表面仕上げの品質(粉体塗装、アルマイト処理)、および温度変化に伴う寸法挙動に関する正確なデータが得られます。
- 亜鉛: 微細なディテール、厳しい公差、そして鋳造のままで滑らかな表面が求められる場合に使用されます。 亜鉛はより低い温度で流動するため、薄肉化や鋭利な形状の実現が可能です。 電子機器用コネクタや精密ハウジングに最適です。
- マグネシウム(AZ91D、AM60B): 極めて高いレベルの軽量化が最優先事項とされる場合に選定されます。 マグネシウムは薄肉かつニアネットシェイプ(最終形状に近い形状)の部品を成形できるため、構造的な挙動と質量目標に関するデータを早期に得ることができます。
設計ルールとコスト管理戦略
試作の結果や金型費用は、最初の成形(ファーストショット)を行う前に部品がどのように設計されているかに大きく左右されます。 試作段階でのコスト管理とは、構造的な検証が必要な箇所にのみ金型費用を集中させることを意味します。
- 過剰な公差設定を避ける: 極めて厳しい公差を設定すると、金型に対して追加のCNC加工や時間のかかる放電加工(EDM)が必要となり、試作コストが上昇します。 厳しい公差(±0.1~0.2mm)は重要な機能部位にのみ適用し、嵌合(かんごう)に関わらない面は成形時のまま(as-cast)としておきます。
- 金型製作に適した形状への簡素化: アンダーカット、複雑なスライド機構(サイドアクション)、装飾的なテクスチャなどは、試作金型のコストを大幅に増大させます。 重要度の低い形状を簡素化(例:複数の部品を一体化する、外観上のリブを削除するなど)することで、金型の複雑さを抑え、構造性能の検証という目的に予算を集中させることができます。
- ゲートと冷却: 実際の金型を使用して試作を行うことで、量産用金型の製作前にゲート位置を検証でき、コールドシャットやポロシティ(内部気泡)といった欠陥の発生を防ぐことができます。
- 二次加工: 適切な加工基準面や締結用ボスを早期に設計に盛り込んでおくことで、試作サンプルに対しても、量産時と同様のCNC加工やコーティング工程を適用できるようになります。
サンプルの承認から量産へ
試作プログラムにおける最も価値ある成果は、量産用金型の製作に引き継がれる、文書化された知見(ノウハウ)です。 良好な結果が得られたゲート位置、反りを抑制できた冷却構成、そして安定した充填を実現した合金パラメータは、量産用金型の基本仕様となります。試作トライアルでは、単なる目視による合否判定だけでなく、文書化された検査結果を得る必要があります。以下のような設備を備えたサプライヤーに依頼するのが最善です。 三次元測定機(CMM) (寸法検証用) X線検査装置 (内部の巣(ポロシティ)確認用)試作金型と量産金型の両方を同一のサプライヤーが管理する場合、ノウハウの継承が円滑に行われます。 試作金型を製作したチームがその経験を量産金型の設計に直接活かせるため、量産段階で同じ問題が繰り返されるリスクを低減できます。
試作の見積もりを依頼する方法
サプライヤーが適切な見積もりを提示し、スケジュールの遅延を防ぐためには、完全な技術データが必要です。 正確かつ迅速な試作見積もりを得るために、以下の情報を提供することをお勧めします。
- 3D CADデータ (STEP、IGES、DXF、またはDWG形式)。
- 2D図面 (重要な公差が明記されたもの)。
- 使用合金 (例:アルミニウムA380、亜鉛Zamak 3)。
- 生産量の見込み (必要な試作個数 + 年間生産予測数)。
- 二次加工要件 (CNC加工、粉体塗装、組み立てなど)。
注:現物サンプルしかない場合でも、Moldieの検査部門が3Dスキャンを行い、初期設計データを作成することが可能です。







