
ダイカストは、溶融した非鉄金属を鋼製の金型に高圧または低圧で射出する製造プロセスです。 冷却後、部品は「ニアネットシェイプ(最終形状に近い状態)」で取り出され、そのまま使用するか、あるいは追加の仕上げ加工を施して使用されます。
その最大の魅力はシンプルです。 複雑な形状の金属部品を、安定した品質と最小限の廃棄物で、短時間(数秒)のうちに製造できることです。 生産方法を検討するエンジニアや調達担当者にとって、この「スピード」と「精度」の組み合わせが、多くの場合、決定的な要因となります。
一方で、このプロセスにはトレードオフもあります。 金型製作に多額の初期費用がかかるほか、すべての合金や部品形状に適しているわけではありません。 本ガイドでは、プロセスの種類、材料の選択肢、一般的な用途、そして実務上の留意点について解説し、ダイカストがお客様のプロジェクトに適しているかどうかを判断する際にお役立ていただける情報を提供します。
加圧ダイカストの仕組み
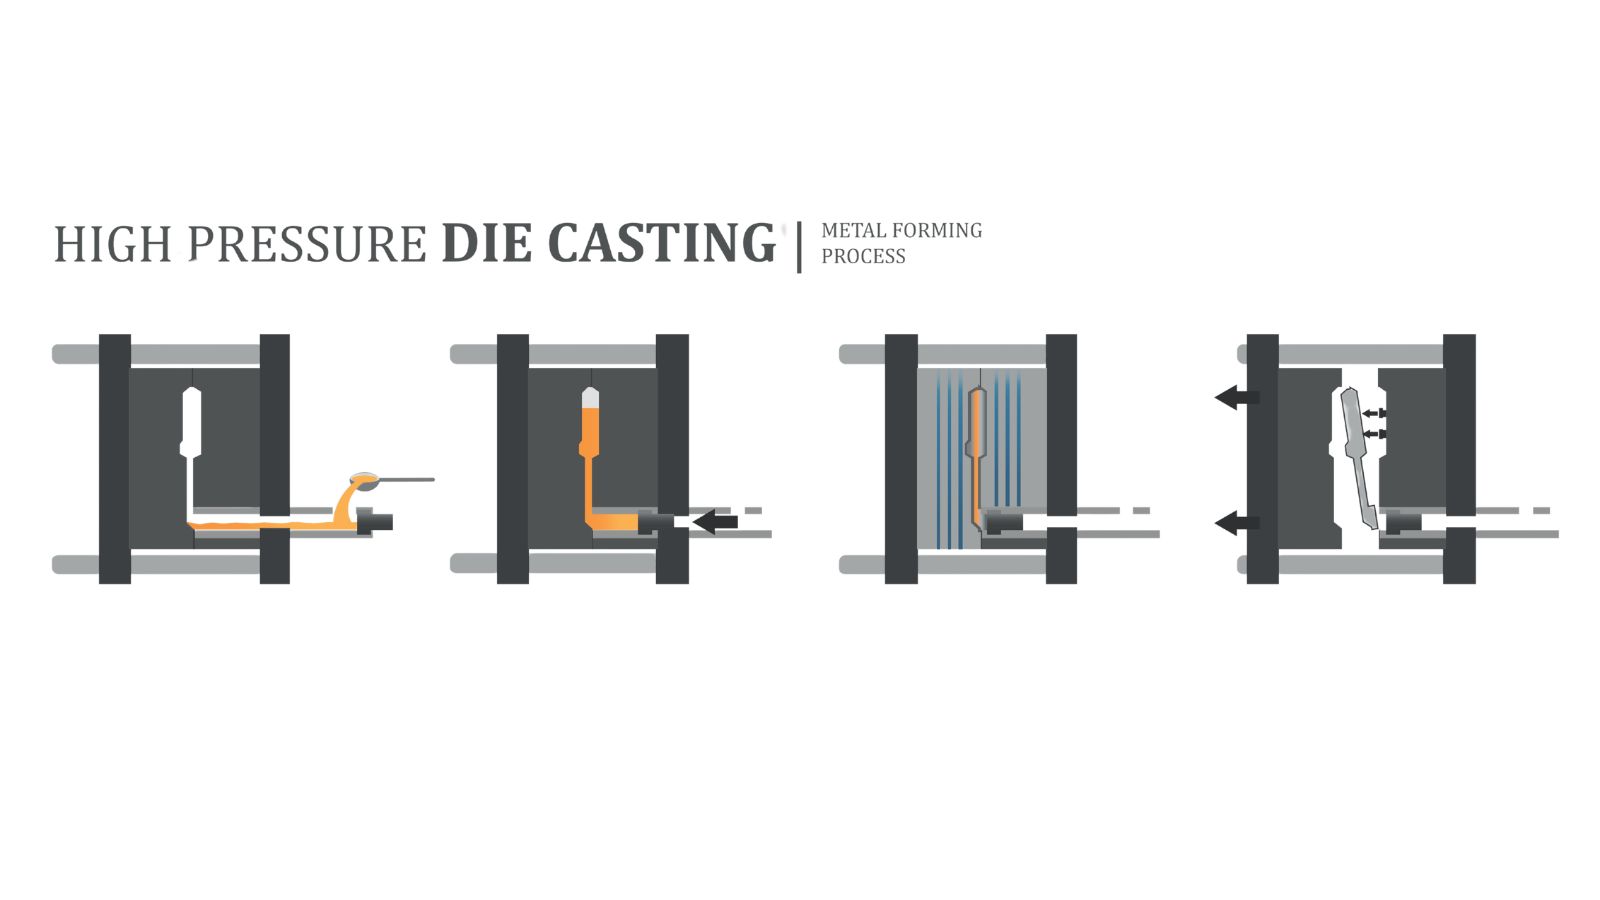
加圧ダイカストでは、鋳造機に取り付けられた2分割の鋼製金型(固定側と可動側)を使用します。 金型のキャビティ(空洞)は、目的の製品形状に合わせて機械加工されています。 溶融金属が圧力によってこのキャビティ内に押し込まれ、凝固するまで短時間保持された後、取り出されます。
この機械には、主に2つのシステムがあります。
-
射出システム – 溶融金属を金型に送り込む
-
型締(かたじめ)システム – 射出中、高圧下で金型を閉じた状態に保つ
サイクルタイムが短く(射出から取り出しまでわずか数秒であることも多い)、中・大量生産において非常に高い生産性を実現します。
高圧ダイカストと低圧ダイカストの比較
高圧ダイカスト (HPDC) 1 500~25 400 psiの圧力で動作し、ミリ秒単位で金型を充填します。 厳しい寸法公差、滑らかな表面、高速サイクルを実現するため、アルミニウム、亜鉛、マグネシウム製の大量生産部品において標準的な選択肢となっています。 主な欠点は、空気が巻き込まれるリスクがあり、それが気孔(ポロシティ)の原因となり得ることです。
低圧ダイカスト (LPDC) 2~15 psiの圧力を使用し、よりゆっくりと穏やかに金型を充填します。 これにより乱流や気孔の発生が抑えられ、内部の健全性が高い部品が製造されます。 サイクルタイムは長くなりますが、自動車のホイールなどの構造部品によく使用されます。
ホットチャンバーダイカストとコールドチャンバーダイカストの比較
ホットチャンバー機とコールドチャンバー機のどちらを選ぶかは、合金の融点によって決まります。
-
ホットチャンバー – 射出機構が溶融金属の中に配置されています。 高速サイクルが可能で、酸化も最小限に抑えられます。 亜鉛、マグネシウム、その他の低融点合金に適しています。 アルミニウムには適していません なぜなら、アルミニウムが鋼鉄製の部品を侵食してしまうからです。
-
コールドチャンバー – 金属を別の炉で溶解し、その後、取鍋(ラドル)で射出スリーブに注ぎ込みます。 この方式では、アルミニウム、銅、その他の高融点合金を扱うことができます。 取鍋で注ぐ工程が加わるため時間はかかりますが、これらの材料にとっては唯一の実用的な方法です。
アルミニウムダイカスト生産の大部分は、コールドチャンバー機で行われています。
圧力ダイカスト工程における一般的な材料
| 各種材料によるダイカスト | 一般的なグレード | 主な特性 |
|---|---|---|
| アルミニウム圧力ダイカスト | A380、ADC12、A360 | 軽量、耐食性、良好な熱伝導性 |
| 亜鉛圧力ダイカスト | Zamak 3、Zamak 5 | 優れた細部再現性、滑らかな表面仕上げ、長い金型寿命 |
| マグネシウム圧力ダイカスト | AZ91D、AM60 | 最高の強度重量比、薄肉形状に適している |
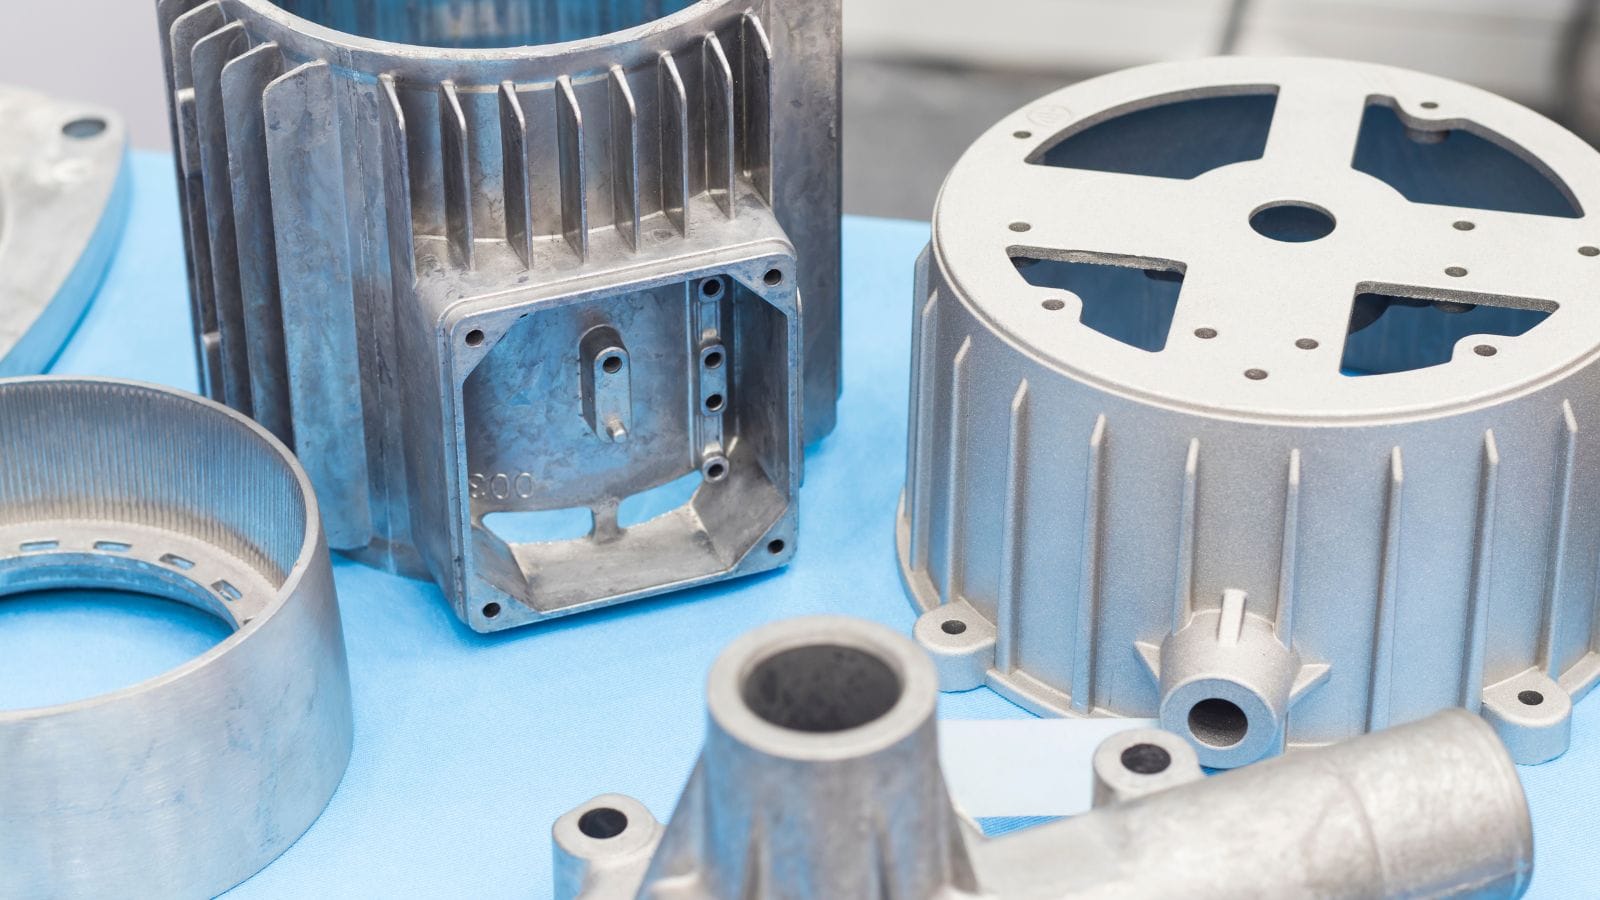
アルミニウム圧力ダイカストは、強度・鋳造性・コストのバランスに優れているため、最も広く使用されている手法です。 一方、亜鉛は表面の細部再現性が求められる小型で複雑な部品に適しており、マグネシウムは軽量化が最優先される場合に選ばれます。
高圧ダイカストの主な用途
| 産業分野 | 一般的な部品 |
|---|---|
| 自動車 | エンジンブロック、トランスミッションハウジング、ブラケット |
| 家電・電子機器 | 機器フレーム、ヒートシンク、コネクタ |
| 航空宇宙 | 構造用ブラケット、ハウジング |
| 産業機器 | ポンプハウジング、バルブボディ、モーターハウジング |
| 一般用途 | ハードウェア(金物)、家電部品、装飾部品 |
高圧ダイカスト金型の設計と基本
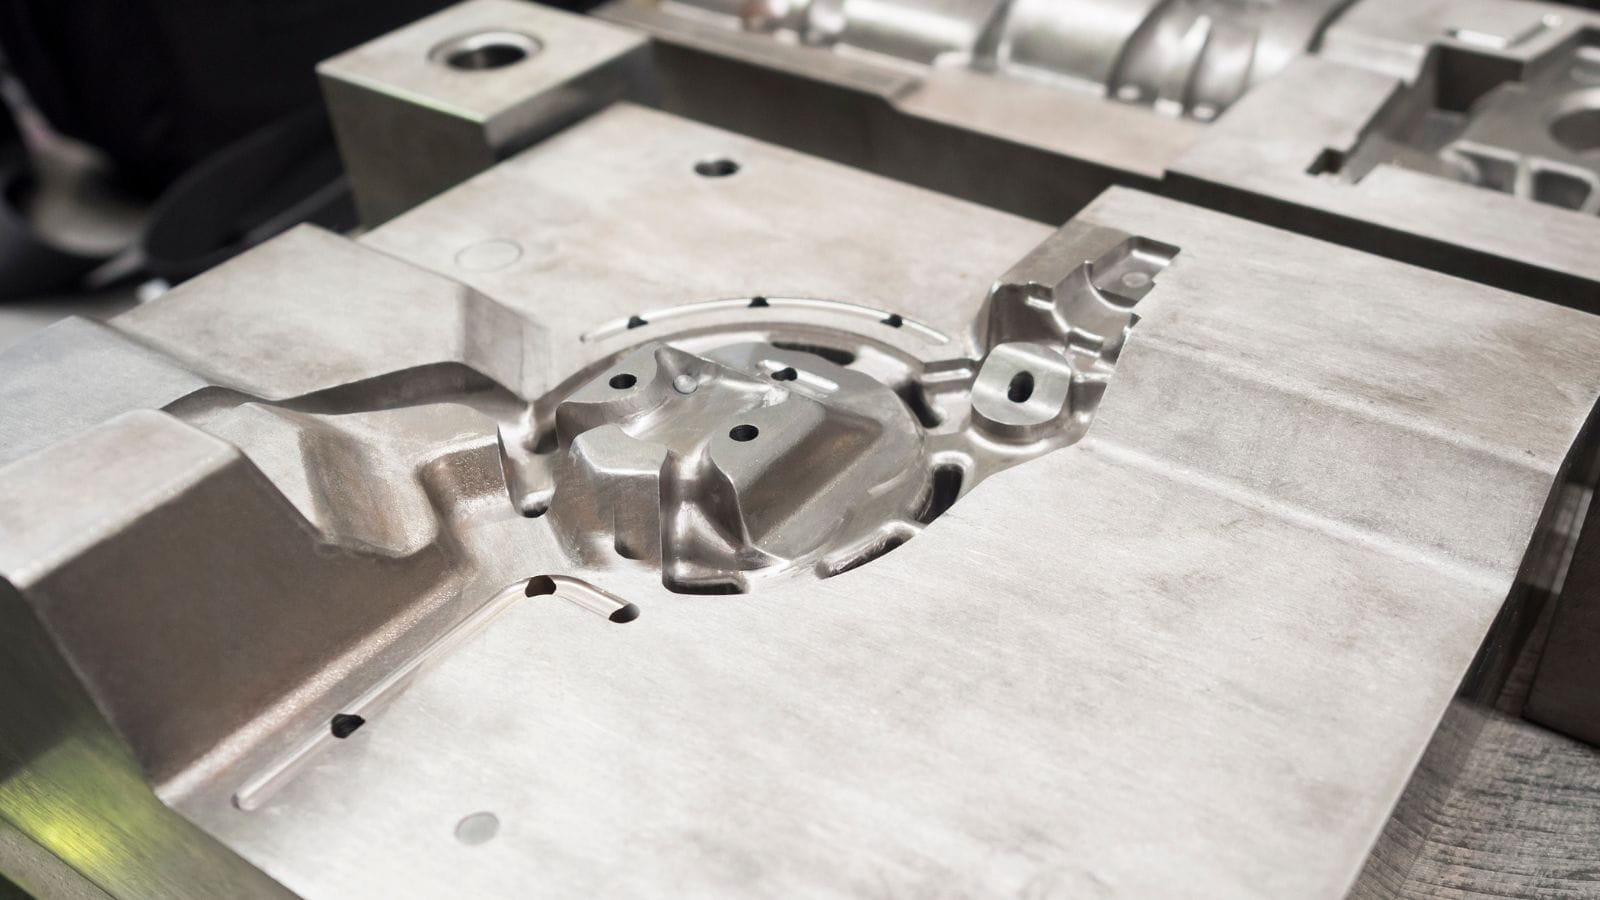
金型(ダイ)は通常、H13工具鋼から機械加工で製作されます。 品質やコストには、いくつかの設計要素が影響します。
-
肉厚 – 高圧ダイカスト(HPDC)では、1~2mm程度の薄い肉厚の成形が可能です。 収縮や反りを防ぐには、肉厚を均一にすることが重要です。 肉厚が急激に変化すると、溶湯の流れや冷却に問題が生じます。
-
ゲートおよびランナー – キャビティ(金型内部の空洞)へ溶湯を導くシステムです。 ゲートの位置とサイズは、充填速度や流動パターンを制御します。 ゲート設計が不適切だと、コールドシャット(湯境)や充填不足の原因となります。
-
ベント(ガス抜き) – キャビティ内の空気を逃がす必要があります。 適切なベント経路を設けることで、ガスによる気孔(ガスポロシティ)の発生を防ぎます。 流路の末端にあるオーバーフローウェル(溢れ出し部)は、巻き込まれた空気を多く含む最初の溶湯を捕捉します。
-
抜き勾配 – 垂直壁にわずかな勾配(テーパー)を設けることで、金型から製品をスムーズに取り出せるようになります。
設計段階で金型流動解析を行い、充填挙動を予測し、金型加工(鋼材の切削)前に問題点を特定します。
圧力ダイカストにおける一般的な欠陥と対策
| 欠陥 | 原因 | 一般的な対策 |
|---|---|---|
| 気孔(ポロシティ) | 空気の巻き込み、または不均一な凝固 | ガス抜きの改善、冷却速度の調整 |
| コールドシャット | 溶湯の先端同士が融合せずに接合してしまう | 温度を上げる、湯道(ゲート)の変更 |
| 湯回り不良(ミスラン) | キャビティが充填される前に溶湯が凝固してしまう | 注湯温度を上げる、充填速度の調整 |
| バリ(フラッシュ) | パーティングライン(型合わせ面)から溶湯が漏れ出す | 型締め力を高め、金型の位置合わせ(アライメント)を確認してください。 |
欠陥の多くは、工程パラメータや金型・設備の条件に起因し、サイクルごとに繰り返し発生する傾向があります。 不良率を低く抑えるには、根本的な原因を迅速に特定することが重要です。
高圧ダイカストにおけるコストと生産量の経済性
高圧ダイカスト用金型の費用は、部品の複雑さやキャビティ数に応じて、数千ドルから数万ドルに及ぶことがあります。 この費用は、生産する部品の数にかかわらず発生する固定費です。
生産量が少ない場合、部品あたりの金型コストは高くなります。—砂型鋳造や重力鋳造の方が経済的な場合があります。
年間生産量が5 000個以上の場合、HPDC(高圧ダイカスト)は競争力のある選択肢となります。
年間生産量が50 000個以上の場合、厳しい寸法精度が求められるアルミニウムや亜鉛の部品において、通常、最も低コストな選択肢となります。
金型が準備された後、部品単価を左右する主な要因はサイクルタイムです。 サイクルが速ければ、1シフトあたりの生産数が増加します。 マルチキャビティ金型(多個取り金型)を使用すると部品あたりのコストをさらに削減できますが、金型の構造が複雑になり、初期費用も増加します。
ダイカストサプライヤーへの質問事項
金型への投資を決定する前に、以下の点を確認することをお勧めします。
-
どのような流動解析(モールドフローシミュレーション)ツールを使用していますか?また、そのレポートを共有してもらえますか?
-
指定されている金型鋼のグレードは何ですか?また、金型寿命はどの程度保証されますか?
-
初回サンプル(ファースト・アーティクル)および量産中の検査・報告体制はどのようになっていますか?
-
二次加工(機械加工、仕上げ、組み立て)は自社で行いますか、それとも外部委託しますか?
-
設計承認から初回生産品の完成までのリードタイムはどのくらいですか?
金型設計から完成品まで全工程を一貫して管理するサプライヤーは、鋳造のみを行い二次加工を外部業者に委託するサプライヤーに比べ、一般的に品質の安定性が高い傾向にあります。
圧力ダイカストがお客様のプロジェクトに適しているか、確認してみませんか?
圧力ダイカストは、大量生産においてスピード、精度、コスト効率に優れています。 アルミニウム、亜鉛、マグネシウム合金を使用し、複雑な形状にも対応可能ですが、初期の金型費用や工程管理には綿密な計画が必要です。
中~大量生産、厳しい公差(寸法精度)、非鉄金属材料が求められる用途において、この工法は最適な選択肢の一つです。
見積もり依頼をお送りください 当社のエンジニアリングチームへ。 部品設計を検討し、最適な合金や工法を提案するとともに、金型費用の概算をお見積もりします。これにより、予算を確定させる前に十分な情報に基づいた判断が可能になります。







