
ハウジング、ヒートシンク、ブラケットなどのアルミニウムダイカスト照明部品は、現代の照明器具において構造および熱管理の要となるものです。 高圧鋳造(ダイカスト)で製造されるこれらの部品は、コンパクトな屋内用LEDから堅牢な屋外用照明器具まで、あらゆる用途に求められる精度、放熱性、耐食性を実現します。エンジニアや調達担当者にとって、設計段階での合金や仕上げに関する決定は、照明器具の性能、耐用年数、および総コストに直接的な影響を及ぼします。本ガイドでは、確信を持って部品仕様を決定し、コストのかかる再設計を回避し、コンセプト段階から大量生産へと円滑に移行するための実践的な知見を提供します。
対象となる部品
アルミニウムダイカスト照明部品 形状や機能は多岐にわたります。 住宅、商業施設、産業施設、屋外照明など、あらゆる照明器具において、構造的、熱的、そして意匠的な役割を担っています。
現代の照明器具における一般的な部品タイプ
最も頻繁に採用されるアルミニウム製照明部品は、主に以下のカテゴリーに分類されます。
- ハウジングおよびエンクロージャー 衝撃や環境要因から内部の電子部品、LED、配線を保護するもの。
- ヒートシンク LEDの接合部や高温になる電源部から熱を逃がすよう設計された、フィン(ひだ)やピン(突起)形状を持つもの。
- エンドキャップおよびトリムリング 埋め込み型や表面実装型の照明器具において、露出する端部を仕上げるもの。
- 取り付けベースおよび固定用ブラケット 照明器具をポール、天井、または壁に固定するために使用されるもの。
- ランプシェードおよびリフレクター(反射板)本体 光の向きを制御しつつ、照明器具の美観向上にも寄与するもの。
- 装飾用部品 屋外用コーチライトやウォールスコンス(壁掛け照明)の本体など。
一般的な屋内・屋外での用途
屋内のアルミニウム製照明器具には、埋め込み型トロファー、トラックライトヘッド、ペンダントライトのハウジング、建築用ダウンライトなどがあります。 屋外用途としては、街路灯、駐車場用照明、エリア投光器、ボラード(車止め型照明)のハウジング、装飾的なポール取り付け型照明器具などが挙げられます。 医療用照明製品や高天井用産業用照明器具においても、放熱性と構造的強度の両面でアルミニウム製照明部品が活用されています。
照明器具の製造にダイカストが適している理由
ダイカストは、以下の製品を製造する上で最も効率的な方法の一つです。 アルミニウム製照明部品 大量生産において。 ダイカストは、生産スピード、寸法の安定性、そして複雑な形状を一度の工程で成形できる能力を兼ね備えています。
複雑な形状や薄肉構造における利点
ダイカストは、機械加工だけではコストがかかりすぎる、あるいは実現不可能な複雑な形状の製造に優れています。 約1.0mmという薄肉部や、一体成形のリブ、ボス、取り付け用タブなどを、単一の工程で成形可能です。 内部フィンや曲面反射面を必要とする照明器具のハウジングにおいて、精密アルミニウムダイカストを採用することで、二次的な組み立て工程を削減できます。
大量生産に適したケース
ダイカスト用の金型は多額の初期投資を必要とし、部品の複雑さにもよりますが、その費用は15 000ドルから100 000ドル、あるいはそれ以上になることもあります。 このコストは生産量に応じて償却されます。 金型が完成すれば、1個あたりのコストは急速に低下するため、5 000個以上の生産においてダイカスト部品は非常に経済的です。 年間数万個の同一照明器具を製造するメーカーにとって、単価と品質の安定性の面でダイカストに勝る工法はほとんどありません。
材料および性能要件
適切なアルミニウム合金の選定は、照明部品の熱管理、耐候性、そして想定される耐用年数にわたる性能を左右します。 合金の選定は画一的なものではなく、器具の使用条件に合わせて行う必要があります。
照明用アルミニウム合金の選定
ダイカスト照明部品に最も一般的に使用される合金は、A380、A383、およびADC12です。 それぞれ、鋳造性、強度、熱特性のバランスが微妙に異なります。
| 合金 | 引張強度 (ksi) | 熱伝導率 (W/m·K) | 主な特徴 |
|---|---|---|---|
| A380 | 約47 | 約96 | 汎用性が高く、流動性に優れる |
| A383 | 約45 | 約96 | 薄肉形状に適し、割れにくい |
| ADC12 | 約46 | 約92 | アジアで広く使用されており、A383に類似 |
| A413 | 約43 | 約121 | 熱伝導率が高い |
熱伝導率が最優先されるLED照明用ヒートシンクの場合、A413や特殊な高熱伝導合金を採用することは、多少のコスト増に見合う価値があるかもしれません。
熱的および電気的性能
アルミニウムはその熱的特性から、LED照明器具に最適です。LED照明では、光束出力と寿命を維持するために、接合部温度(ジャンクション温度)をメーカー規定の制限値以下に保つ必要があるからです。 適切に設計されたアルミニウム製ヒートシンクは、プラスチック製のものと比較して、LEDのジャンクション温度を20~40℃低減できます。 また、高温になる電源ユニットと接続される照明器具の筐体においては、接地(アース)経路を確保する上で導電性も重要となります。
屋外使用に適した耐食性
素地のアルミニウムは薄い酸化皮膜を形成し、ある程度の耐食性を発揮します。 しかし、雨、塩分を含んだ飛沫(塩害)、あるいは紫外線にさらされる屋外照明器具の筐体には、さらなる保護が必要です。 粉体塗装、 アルマイト処理(陽極酸化処理)、あるいはクロメート処理などを施すことで、製品寿命を大幅に延ばすことができます。 特に沿岸部や工業地帯といった環境では、極めて強固な表面処理の組み合わせが求められます。
結果を左右する設計および品質上の要因
初期段階での適切な製品設計は、欠陥の防止や機械加工の削減につながり、ダイカスト部品の正確な組み立てを確実にします。 品質面では、いくつかの重要な要素に注意を払う必要があります。
鋳造性と組み立て性を考慮した製品設計
アルミニウムダイカストにおいて、最も重要な設計指針は「肉厚を均一にすること」です。 肉厚にばらつきがあると冷却が不均一になり、反りや内部応力の発生を招きます。 推奨される手法 としては、照明器具の部品の多くにおいて、肉厚を1.5mmから4.0mmの範囲に収めることが挙げられます。外表面に1~3度の抜き勾配(ドラフト角)を設けることで、金型から部品をスムーズに取り出せるようになります。 内側の角にフィレット(R形状)を設けると、応力集中が緩和され、溶湯の流れ(湯流れ)も改善されます。 金具用ブラケットや取り付け用ボスなどの形状は、可能な限り鋳造時に一体化させることで、別途締結部品を使用する必要をなくすことができます。
気孔(ポロシティ)の管理と構造的完全性
気孔(ポロシティ)(ガスや収縮によって生じる微小な空洞)は、ダイカストにおいて一般的な懸念事項です。 気密性や構造的な強度を求められる照明器具の筐体において、気孔は機械的強度の低下や、仕上げ加工後の外観不良の原因となる可能性があります。管理策としては、ゲートおよびランナー設計の最適化、射出速度と圧力の調整、金型温度の安定維持、そして重要部品に対する真空アシストダイカストの採用などが挙げられます。 気密性が求められる部品については、二次的な選択肢として嫌気性シーラントによる含浸処理を行うこともあります。
公差、平面度、および重要な形状要素
アルミニウムダイカストの標準公差は通常NADCA(北米ダイカスト協会)のガイドラインに準拠しており、最初の1インチ(約25.4mm)あたりの寸法公差は約±0.004インチです。 大きな面の平面度については、 機械加工(後加工) が必要になる場合があります。 レンズ、ガスケット、または電気コネクタとの接合面は、機能要件を満たすために、精密な金型加工に加え、その後のCNC機械加工が必要となることがよくあります。
二次加工および表面仕上げ
鋳造直後の部品は、組み立てに使用できる状態にするために追加の作業が必要となることが多々あります。 二次加工では、寸法の微調整、形状要素の追加、保護または装飾を目的としたコーティングの施用などが行われます。
CNC機械加工、穴あけ、およびねじ切り
CNC機械加工は、重要な面に対して、鋳造単独では達成できない厳しい公差を適用するために使用されます。 一般的な加工には以下が含まれます。
- フェースミル加工(端面切削) 接合面の平面度やシール性を確保するための加工。
- 穴あけ加工 ねじ、配線用貫通穴、取り付け金具用の穴あけおよびタップ加工。
- ボーリング加工 レンズ座面やリフレクター開口部を精密な直径に仕上げるための加工。
締結と取り外しを繰り返す用途では、アルミニウムのねじ山が摩耗する可能性があるため、ヘリサート(Heli-Coil)などのねじインサートを追加することがあります。
外観および保護のための表面処理の選択肢
アルミニウムダイカスト部品には、幅広い種類の表面処理を施すことができます。
- 粉体塗装(パウダーコーティング) 耐久性のある着色と耐紫外線性を実現し、屋外用器具によく用いられます。
- アルマイト処理(陽極酸化処理) 硬い酸化皮膜を形成します。 合金中のケイ素含有量の影響でダイカストへの適用は一般的ではありませんが、特殊な工程を用いることで可能です。
- 電気めっき ニッケルまたはクロムめっきにより、屋内用装飾器具に適した明るい金属光沢が得られます。
- 研磨 研磨の後にクリアコートを施すと、光沢のある外観に仕上がります。
- クロメート化成処理 単独での防食処理として、または塗装の下地処理として使用できます。
仕上げ方法の選択が耐用年数に与える影響
適切な表面仕上げは、単に外観を向上させるだけではありません。 粉体塗装(パウダーコーティング)を施した照明器具の筐体は、塩水噴霧試験において、腐食の兆候が見られるまで1 000時間を超える耐久性を発揮します。 一方、未処理のアルミニウム部品は、同じ試験で200時間以内に孔食(小さな穴状の腐食)が生じ始めることがあります。 屋外や沿岸部への設置において、高品質な仕上げ仕様を採用することは、交換サイクルを延ばすことで、初期投資をはるかに上回る経済的メリットをもたらします。
Moldie:アルミニウム製照明部品のパートナー
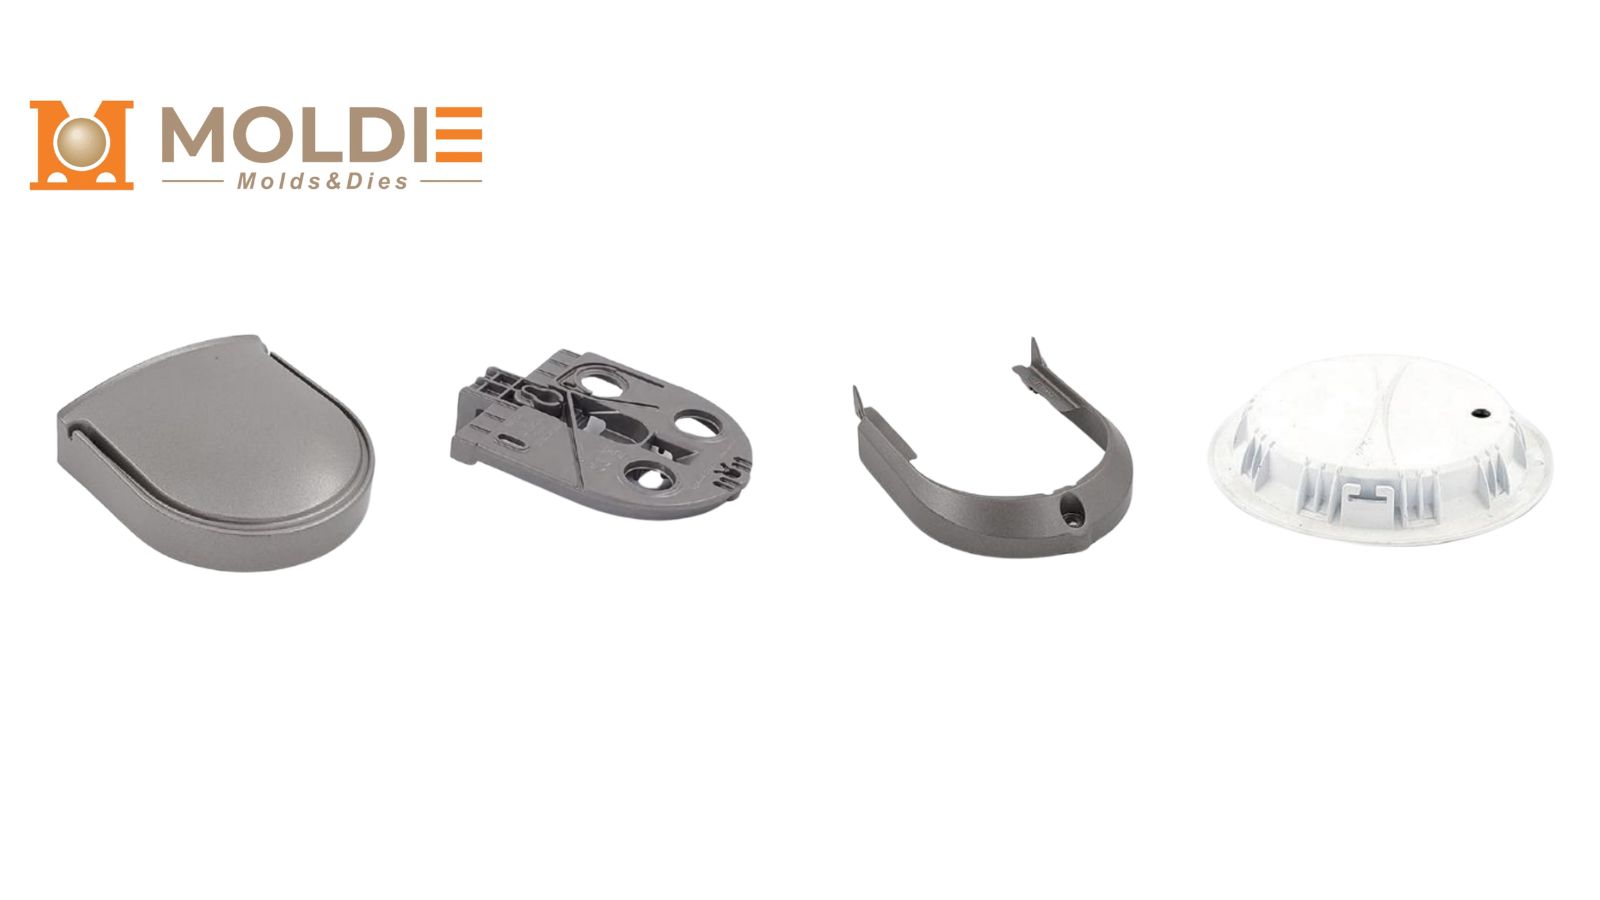
適切なダイカストサプライヤーの選定は、部品の品質、プロジェクトのスケジュール、そして総コスト(調達・輸送費を含む)を左右します。 Moldiecastingは、照明業界の厳しい基準を満たすだけでなく、その基準に対応するために最適化された体制を整えています。 包括的な一貫生産ソリューションを提供することで、生産規模拡大に伴うリスクを排除します。
当社と協業するメリット:
- 自社での金型製作・管理: 金型の設計から製作までを自社で行うことで、金型寿命の保証とリードタイムの短縮(通常6~8週間)を実現しています。
- 一貫した社内生産体制: 多様な型締力(トン数)のダイカストマシンから、精密CNC加工、高品質な表面処理(粉体塗装、アルマイト処理)に至るまで、バリューチェーン全体を自社で管理しています。そのため、お客様が複数の下請け業者とやり取りする手間は発生しません。
- 透明性の高い品質管理: 部品の品質について不明確な点は一切ありません。 ISO品質システムに基づき、包括的な初回製品検査(FAI)、気孔(ポロシティ)管理のためのX線検査、寸法報告書、および完全な材料証明書を提供します。
- シームレスな拡張性: 建築用ダウンライトの5 000個の試験生産であれ、年間10万個以上の街路灯用ハウジングへの増産であれ、新たなサプライヤーの再認定を必要とすることなく、お客様の需要拡大に合わせて生産規模を拡大できる体制を整えています。
次なる照明デザインの最適化に向けて準備はできていますか? 品質の低い鋳造品によって、照明器具の性能や美観が損なわれるようなことは避けましょう。 お問い合わせ 当社のエンジニアリングチームが、製造容易性(DFM)の観点から設計を検討し、金型製作に着手する前にコスト削減のお手伝いをいたします。







