
ダイカスト公差とは、各部品が適切に組み合わさり、意図どおりに機能し、必要な品質基準を満たすために許容される寸法のばらつきです。 公差を適切に管理しないと、わずかな寸法差でも組み立て上の問題、性能低下、高額な手直しにつながることがあります。本記事では、メーカーが高い品質を維持するためのダイカスト公差の規格、影響要因、ベストプラクティスを解説します。 ダイカスト 公差について、
ダイカスト公差の基礎
ダイカスト公差は、適切な組み付け、機能、性能を確保するため、部品寸法の許容ばらつきの範囲を定めます。材料特性、金型設計、工程管理などの要因に基づき、完成品が設計寸法にどの程度近いかを示します。
鋳造公差の定義
鋳造分野でいう鋳造公差 は、鋳造部品の実測寸法と基準寸法または設計寸法との差として許容されるばらつきです。
ダイカストでは、±0.005インチ(±0.127 mm)のように範囲で表します。この範囲には、冷却、凝固、取り扱い中に自然に生じる変化が考慮されています。
公差は肉厚、穴間隔、表面形状など、重要なすべての形状に適用されます。公差値は、部品の機能、製造工程の能力、材料の寸法安定性に応じて決まります。
寸法精度の重要性
寸法精度 が高いと、追加の機械加工や手直しをせずに部品を正しく組み立てられます。組立品ではわずかなずれでも、位置不良、漏れ、機械的故障につながるおそれがあります。 自動車、 航空宇宙、 医療機器 などの業界では、安全性と性能を保つため、 高精度公差 が求められることがよくあります。例えば、エンジンハウジングの公差が緩すぎると、振動やシール不良が起きる可能性があります。
精度を保つことはスクラップ率の低下と生産効率の向上にもつながります。最初から指定公差を満たすことで、後工程での高額な調整を避けられます。
実際の精度は、溶湯温度、射出圧力、冷却時間などの工程パラメーターを一定に保つことに加え、高品質な金型の設計と保全にも左右されます。
線形公差と幾何公差
線形公差 は、長さ、幅、肉厚など直線寸法の許容ばらつきを管理します。例えば、機械加工面や穴間隔に±0.005インチ(±0.127 mm)の公差を設定することがあります。
幾何公差 は形状、位置、方向の許容ばらつきを定めます。一般的な種類:
| 種類 | 目的 | 管理例 |
|---|---|---|
| 平面度 | 表面が平らであることを確認 | 表面全体で偏差±0.002 in |
| 平行度 | 面同士の位置関係を維持 | 面間で±0.003 in |
| 角度 | 正しい角度を維持 | 設計値から±0.5° |
線形公差と幾何公差を組み合わせることで、部品の機能性と互換性を確保します。線形公差は寸法を、幾何公差は各形状の位置関係や相互作用を設計どおりに保ちます。
ダイカスト公差の規格
ダイカスト公差には、鋳造部品に許容される寸法ばらつきを定めた、業界で認められた規格が用いられます。規格は地域や用途によって異なりますが、品質と適合性を一貫させるため、多くのメーカーがNADCAまたはISO 8062の指針に従います。
NADCA公差ガイドライン
「 北米ダイカスト協会(NADCA) 」は、アルミニウム、亜鉛、マグネシウムのダイカスト品に関する寸法公差規格を発行しています。北米では、 高圧ダイカスト向けの指針として広く利用されています。NADCA公差は部品寸法、金属の種類、製造方法に基づきます。規格には、 標準 と 精密 等級です。
ISO 8062とDCTG等級
ISO 8062 は鋳造公差に関する国際規格です。ダイカストに関連する現行の部は ISO 8062-3で、 DCTG(寸法鋳造公差等級) を定めています。
DCTG等級は DCTG 1 (最も厳しい)から DCTG 16 (最も緩い)まであります。高圧ダイカストでは、追加の機械加工なしで DCTG 4~6 を達成できることがよくあります。
この規格により、世界中のメーカーが共通の公差基準を使えるため、サプライヤー間の仕様比較が容易になります。
標準公差と精密公差
標準公差 は、通常のダイカスト生産で最も経済的に実現できる水準です。寸法管理とコスト効率のバランスを取ります。
精密公差 はより厳しい公差であり、金型の精度向上、より優れた工程管理、ときには二次加工が必要です。生産コストは上がりますが、後工程での調整や組み立て上の問題を減らせます。
どちらを選ぶかは、部品の機能、必要な嵌合、公算上の制約によって決まります。
ダイカスト公差に影響する要因
ダイカストの寸法精度は、材料特性、部品設計、金型精度、工程安定性の相互作用に左右されます。これらの各要因がばらつきを生じさせ、指定公差への適合性に影響することがあります。
材料の選択と合金の種類
合金によって膨張、収縮、凝固の速度が異なります。例えば、 アルミニウム合金 は通常、予測可能な収縮パターンを示しますが、組成のばらつきによって最終寸法が変化することがあります。
熱伝導率と凝固収縮は、公差管理に影響する重要な特性です。熱伝導率が高い材料はより均一に冷却し、反りや変形を抑えます。
合金によっては冷却時に内部応力が生じやすく、金型が正確でも寸法がわずかに変化することがあります。品質が安定した合金を選ぶと、こうしたリスクを抑えられます。
部品形状と抜き勾配
部品形状が複雑になるほど、公差のばらつきが生じる可能性が高まります。薄肉、深いキャビティ、鋭角などは、冷却むらや収縮の原因になることがあります。 抜き勾配(垂直面に付ける傾斜)を設けると、部品を削ったり変形させたりせずに金型から取り出せます。 アルミニウムダイカストでは、1°~3°の抜き勾配が推奨されることがよくあります。
抜き勾配が不足すると部品が金型に張り付き、取り出し時に変形するおそれがあります。大きすぎると組立時の嵌合に影響します。機能要件とのバランスを取ることが重要です。
設計者は、公差管理を改善するため、重要度の低い部分の形状を簡素化することがよくあります。深い凹部や肉厚の極端な差を減らすと、寸法の一貫性を保ちやすくなります。
金型設計と工具の品質
金型の精度は部品公差に直接影響します。金型キャビティに位置ずれ、摩耗、欠陥があると、鋳物にそのまま転写されます。
冷却水路の配置、ベント、キャビティの対称性は、金属の充填と凝固に影響します。冷却設計が不適切だと、局所的な収縮や反りが生じることがあります。
工具鋼の品質 と加工精度によって、繰り返しのサイクルで金型形状をどれだけ維持できるかが決まります。高品質な金型は摩耗に強く、キャビティ寸法を安定して保ちます。
研磨や寸法検査を含む定期保全により、公差の経時的な変化を防ぎます。大量生産では金型摩耗が寸法ばらつきの一般的な原因です。
工程管理と機械の能力
金型が精密でも、工程管理が不十分だと部品が公差外になることがあります。主なパラメーターは射出速度、保圧、金型温度、溶湯温度です。
現代のダイカストマシンにはセンサーと制御装置があり、これらの変数を安定させます。温度や圧力の変動は寸法変化や表面欠陥につながることがあります。
型締力も影響します。型締力が低すぎると射出中に金型がわずかに開き、バリや寸法誤差が生じる場合があります。 統計的工程管理(SPC) で継続的に監視すると、部品が規格外になる前に傾向を検出できます。これによりスクラップ率が下がり、長期にわたって公差の信頼性が高まります。
ダイカスト部品の一般的な公差
ダイカスト部品は、適切な嵌合と性能を確保するため、定められた寸法限度内で製造されます。公差は材料、部品寸法、製造工程によって異なり、生産コストと達成可能な精度の両方に影響します。
アルミニウムダイカスト公差
アルミニウムダイカストは、特に中・大ロット生産で良好な寸法管理が可能です。アルミニウムのNADCA標準公差は、線形寸法で通常 ±0.002 in/in(±0.05 mm/25 mm) 程度です。小さな形状では、最小限界が約 ±0.005 in(±0.13 mm) となることがあります。
平面度や真直度の公差は、部品寸法や形状によって異なります。大型鋳物では冷却時の熱収縮により、やや緩い公差が許容されることがあります。
アルミニウムダイカスト業者は、以下の上限設定にNADCAの表を参照することがよくあります。
| 形状の種類 | 一般公差(アルミニウム) |
|---|---|
| 線形寸法(インチあたり) | ±0.002 in(±0.05 mm) |
| 穴径 | ±0.003 in(±0.08 mm) |
| 平面度(インチあたり) | ±0.004 in(±0.10 mm) |
これらの公差は一般に、機械加工なしの砂型鋳造やロストワックス鋳造で達成できる公差より厳しいものです。
亜鉛・マグネシウムダイカスト公差
亜鉛ダイカストは、収縮率が低く寸法安定性が高いため、アルミニウムより厳しい公差を達成できます。亜鉛の一般的な線形公差は ±0.0015 in/in(±0.038 mm/25 mm)程度で、小さな形状では ±0.002 in(±0.05 mm)を維持できることがよくあります。
マグネシウムダイカストの公差は、アルミニウムと亜鉛の中間です。安定性には優れていますが、薄肉設計ではやや緩い公差が必要になる場合があります。
亜鉛は融点が低いため金型寿命が長く、大量生産でも寸法を安定して保てます。そのため、歯車、筐体、コネクターなど、小型で精密な部品に適しています。
| 形状の種類 | 一般公差(亜鉛) |
|---|---|
| 線形寸法(インチあたり) | ±0.0015 in(±0.038 mm) |
| 穴径 | ±0.002 in(±0.05 mm) |
| パーティングラインのずれ | ±0.002 in(±0.05 mm) |
鋳造法別の公差比較
鋳造法によって実現できる公差範囲は異なります。ダイカストは一般に、二次加工なしで最も厳しい公差を達成します。
一般的な公差能力(インチあたり):
| 工程 | 線形公差の目安 |
|---|---|
| 高圧ダイカスト | ±0.0015~0.004 in(±0.038~0.10 mm) |
| ロストワックス鋳造 | ±0.005 in(±0.13 mm) |
| 砂型鋳造 | ±0.010 in(±0.25 mm)以上 |
ダイカストの高精度は、高圧下で硬化鋼製金型を使うことによって実現します。砂型鋳造は緩い砂型を使うため、再現性が制限され、寸法ばらつきが大きくなります。ロストワックス鋳造は砂型鋳造より精度が高いものの、重要な嵌合部には機械加工が必要です。
これらの違いを踏まえ、部品を鋳造のまま仕上げるか、大きめに鋳造して最終寸法に機械加工するかを判断できます。
品質保証と検査方法
寸法精度を維持するには、 ダイカスト部品 寸法検査では通常、
ダイカスト部品の検査技術
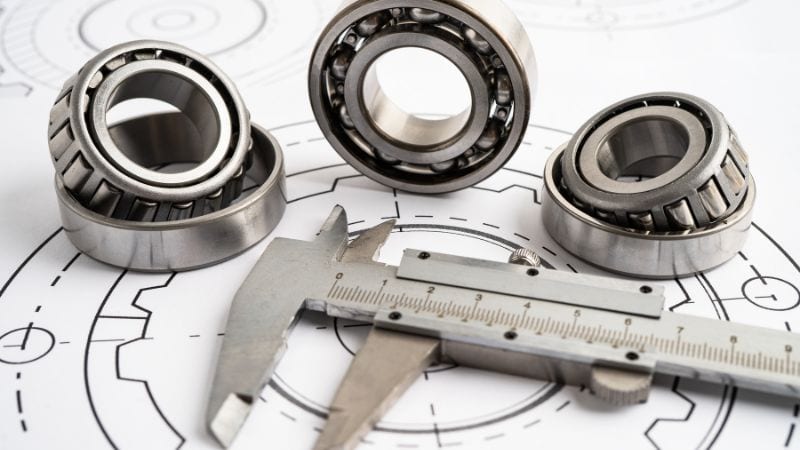
には通常、 ノギス、マイクロメーター、三次元測定機(CMM)、および 光学比較機を使用します。これらの測定器で、穴径、肉厚、平面度などの重要な形状を確認します。 X線検査などの非破壊検査は、部品を損傷させずに気孔や空洞などの内部欠陥を検出します。表面欠陥は、管理された照明条件で 目視検査 を行って特定します。
複雑な形状には、 3Dスキャン を用いて表面全体のデータを取得し、CADモデルと直接比較できます。アクセスしにくい部分の反り、収縮、寸法差の検出に役立ちます。
検査頻度は生産段階によって異なります。初品検査で金型精度を確認し、工程内検査で生産状況を監視して、早期にずれを見つけます。
ダイカストにおける統計的工程管理
統計的工程管理(SPC) は生産データを追跡し、部品が公差外になる前に傾向を検出します。サンプル部品の測定値を管理図にプロットして、時間経過に伴うばらつきを監視します。 Cp (工程能力)や Cpk (工程能力指数)などの指標は、工程が公差限界内にどの程度維持されているかを示します。値が高いほど、安定し予測可能な生産であることを意味します。
ダイカストのSPCでは、 溶湯温度、射出圧力、冷却速度などの変数がよく監視されます。これらの値の変化は寸法精度と表面品質に直接影響します。
変化を早期に特定すれば、欠陥が発生する前に作業者が金型温度や射出速度などの条件を調整できます。これによりスクラップ率が下がり、生産ロット間の一貫性が高まります。
よくある質問
材料特性はダイカスト部品の公差にどのように影響しますか?
合金は冷却時にそれぞれ異なる割合で収縮し、最終寸法が変化することがあります。
熱膨張率の高い金属では、限度内に収めるため、より厳しい工程管理が必要になる場合があります。
材料の硬さも、公差を満たすために必要な鋳造後の機械加工量に影響することがあります。
金型設計は鋳造部品の精度にどのように影響しますか?
適切に設計された金型は、変形や冷却むらを抑えます。ゲートとベントを適切に設計すると、寸法精度に影響する欠陥が減ります。金型の位置合わせ機構はパーティングラインのずれを抑え、再現性を維持します。
表面仕上げは、ダイカストで達成できる公差に影響しますか?
表面仕上げは寸法の測定・評価に影響することがあります。表面が粗いと検査時の測定値にばらつきが出る場合があります。表面が滑らかであれば測定の一貫性が高まり、二次加工を減らせることがあります。







