
Il materiale dello stampo per pressofusione è uno dei principali fattori che influenzano il processo. Deve resistere al metallo fuso, all’elevata pressione di iniezione e a migliaia di cicli di riscaldamento e raffreddamento senza incrinarsi né deformarsi.
La scelta corretta dipende dalla corrispondenza tra le proprietà del materiale, la lega da colare, il volume di produzione e il modo in cui lo stampo verrà raffreddato e sottoposto a manutenzione durante la sua vita utile.
Questa guida illustra le sollecitazioni che le attrezzature devono sopportare, confronta i comuni gradi di acciaio e le leghe speciali e spiega come le decisioni di progettazione e manutenzione proteggono lo stampo una volta avviata la produzione.
Condizioni che lo stampo per pressofusione deve sopportare
Uno stampo per pressofusione opera in condizioni che pochi altri utensili devono affrontare. Ogni ciclo sottopone le stesse superfici d’acciaio a metallo fuso, alta pressione, raffreddamento rapido e sollecitazioni meccaniche, migliaia di volte.
Calore, pressione e cicli termici
- Elevata pressione di iniezione: Il metallo fuso viene spinto nella cavità dello stampo a migliaia di psi, generando una sollecitazione meccanica costante.
- Cicli termici: Lo stampo subisce rapidi e ripetuti passaggi dal calore estremo del metallo fuso al raffreddamento attivo dei canali interni.
- Retinatura termica (fatica termica): Queste continue fluttuazioni di temperatura provocano gradualmente sottili cricche superficiali. Con il tempo, tali cricche si riproducono sul getto finito sotto forma di linee in rilievo.
La capacità di resistere a queste sollecitazioni termiche dipende soprattutto dalla corretta composizione della lega e da un trattamento termico preciso, non soltanto dal grado dell’acciaio.
Resistenza a usura, erosione e corrosione
- Erosione ad alta velocità: Il metallo fuso che scorre rapidamente attraverso attacchi e canali può usurare e arrotondare in breve tempo gli spigoli vivi se l’acciaio è tenero o temprato in modo inadeguato.
- Attacco chimico (adesione della lega allo stampo): Nel tempo, i metalli fusi possono legarsi chimicamente alla superficie dello stampo o degradarla.
- Corrosione specifica della lega: L’alluminio è chimicamente molto più aggressivo dello zinco nei confronti dell’acciaio per utensili; per questo la resistenza alla corrosione è una priorità per gli stampi per pressofusione dell’alluminio.
Un’elevata resistenza all’usura è essenziale per mantenere tolleranze ristrette e dettagli complessi della cavità a ogni iniezione.
Come il materiale dell’utensile influisce sulla qualità del getto e sulla finitura superficiale
Il materiale dello stampo influisce direttamente sulla qualità del pezzo finito. La velocità con cui l’acciaio raffredda il metallo liquido condiziona la finitura superficiale e il ritiro del pezzo. Durezza e tenacità, invece, consentono allo stampo di mantenere la forma esatta dopo migliaia di iniezioni.
Se lo stampo si ammorbidisce o sviluppa cricche superficiali, produrrà pezzi con finiture scadenti e più difetti molto prima di rompersi. In breve: quando lo stampo si usura, la qualità del getto diminuisce di conseguenza.
Gradi di acciaio e altri materiali per stampi da pressofusione
La scelta dell’acciaio per le cavità degli stampi per pressofusione ricade di solito su alcuni gradi collaudati, ciascuno con punti di forza specifici. I materiali speciali hanno applicazioni precise, ma gli acciai per lavorazioni a caldo dominano il settore.
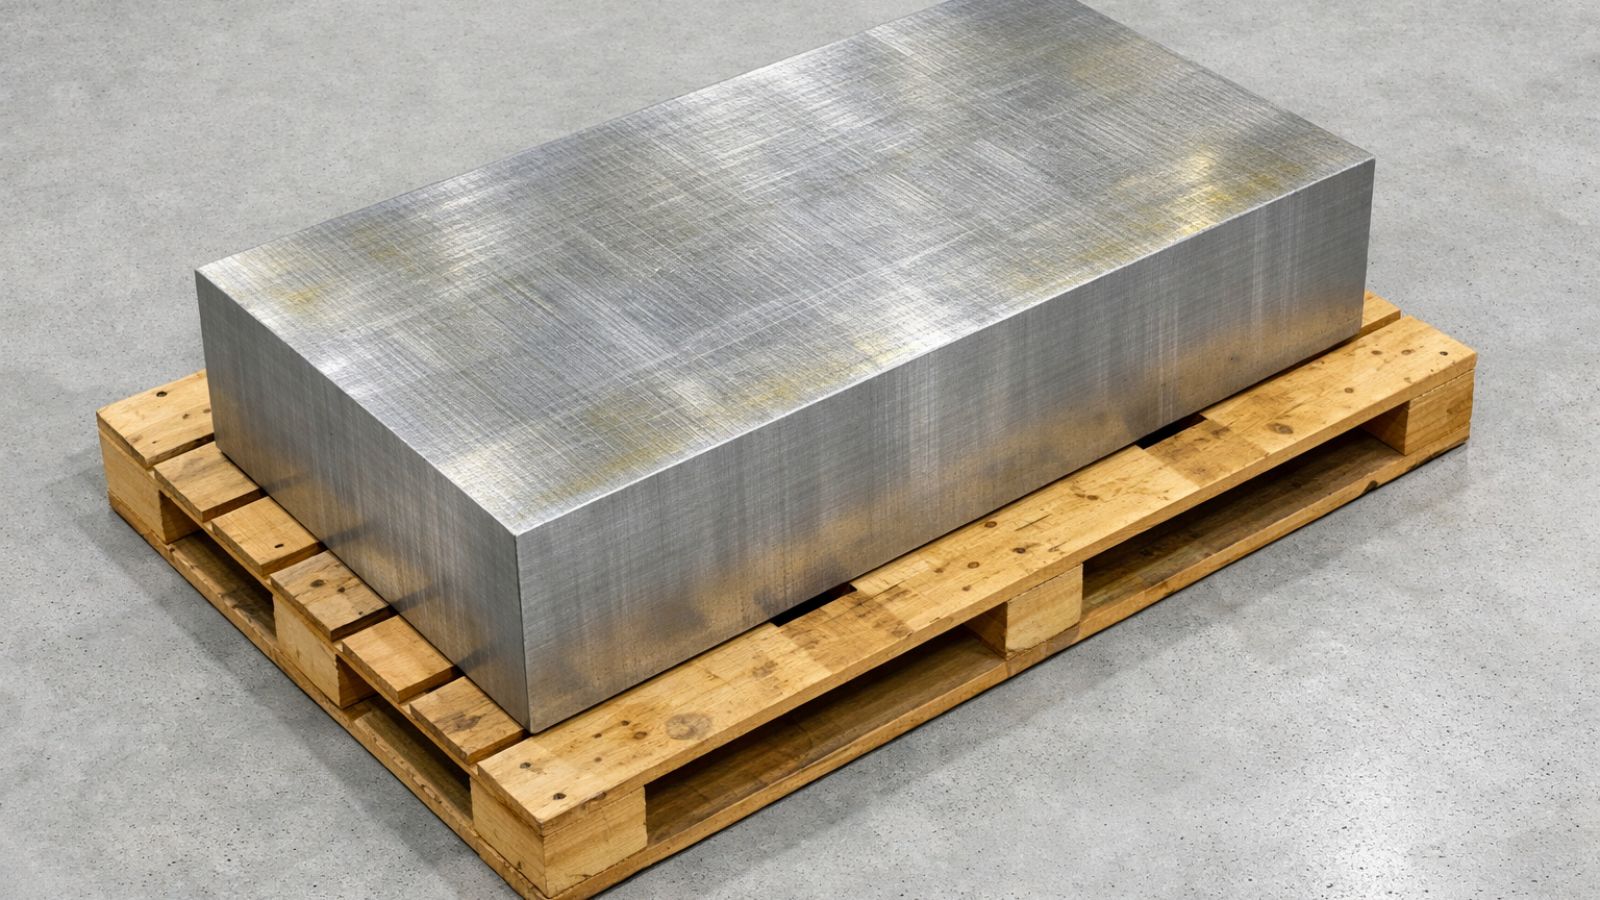
Acciai H13 e altri acciai equivalenti per lavorazioni a caldo
- H13 (DIN 1.2344): Questo acciaio per utensili è lo standard indiscusso per cavità e anime degli stampi per pressofusione. Alle durezze di esercizio offre un eccellente equilibrio tra resistenza alla fatica termica, tenacità e lavorabilità.
- Acciaio per utensili 8407: È una variante premium e altamente raffinata dell’H13. Grazie al controllo più rigoroso della composizione chimica e alla maggiore pulizia, è la scelta preferita per le attrezzature per alluminio ad alto volume, dove la retinatura termica è un problema rilevante.
- SKD61: È l’equivalente giapponese più vicino all’H13, spesso specificato da produttori e catene di fornitura asiatiche.
P20, NAK80 e altri acciai pretemprati
P20 e NAK80 sono acciai pretemprati progettati per gli stampi a iniezione di plastica , non per la colata dei metalli.
Il P20 viene talvolta impiegato per prototipi di pressofusione a basso volume per contenere costi e tempi, ma non resiste alla fatica termica a lungo termine. Il NAK80 è particolarmente lucidabile per finiture estetiche, ma, come il P20, non sostituisce direttamente l’H13. Nessuno dei due gradi resiste a cicli termici prolungati negli stampi di produzione per alluminio o zinco.
Leghe di alluminio e rame per piccole serie e raffreddamento locale
- Stampi in alluminio: L’alluminio si lavora molto più rapidamente dell’acciaio per utensili temprato, riducendo sensibilmente tempi e costi per stampi prototipo o serie molto brevi. Tuttavia, si usura rapidamente ed è del tutto inadatto alla produzione ad alto volume.
- Rame al berillio: È noto per la sua eccezionale conducibilità termica. Raramente si usa per uno stampo intero, ma viene spesso lavorato in inserti e anime per estrarre rapidamente il calore dalle sezioni spesse o dalle anime profonde soggette a punti caldi.
Scelta dei materiali per i diversi componenti dello stampo
Uno stampo per pressofusione è un insieme complesso. Poiché i diversi componenti sono sottoposti a carichi meccanici e termici molto diversi, gli ingegneri specificano materiali differenti per bilanciare prestazioni e costi delle attrezzature.
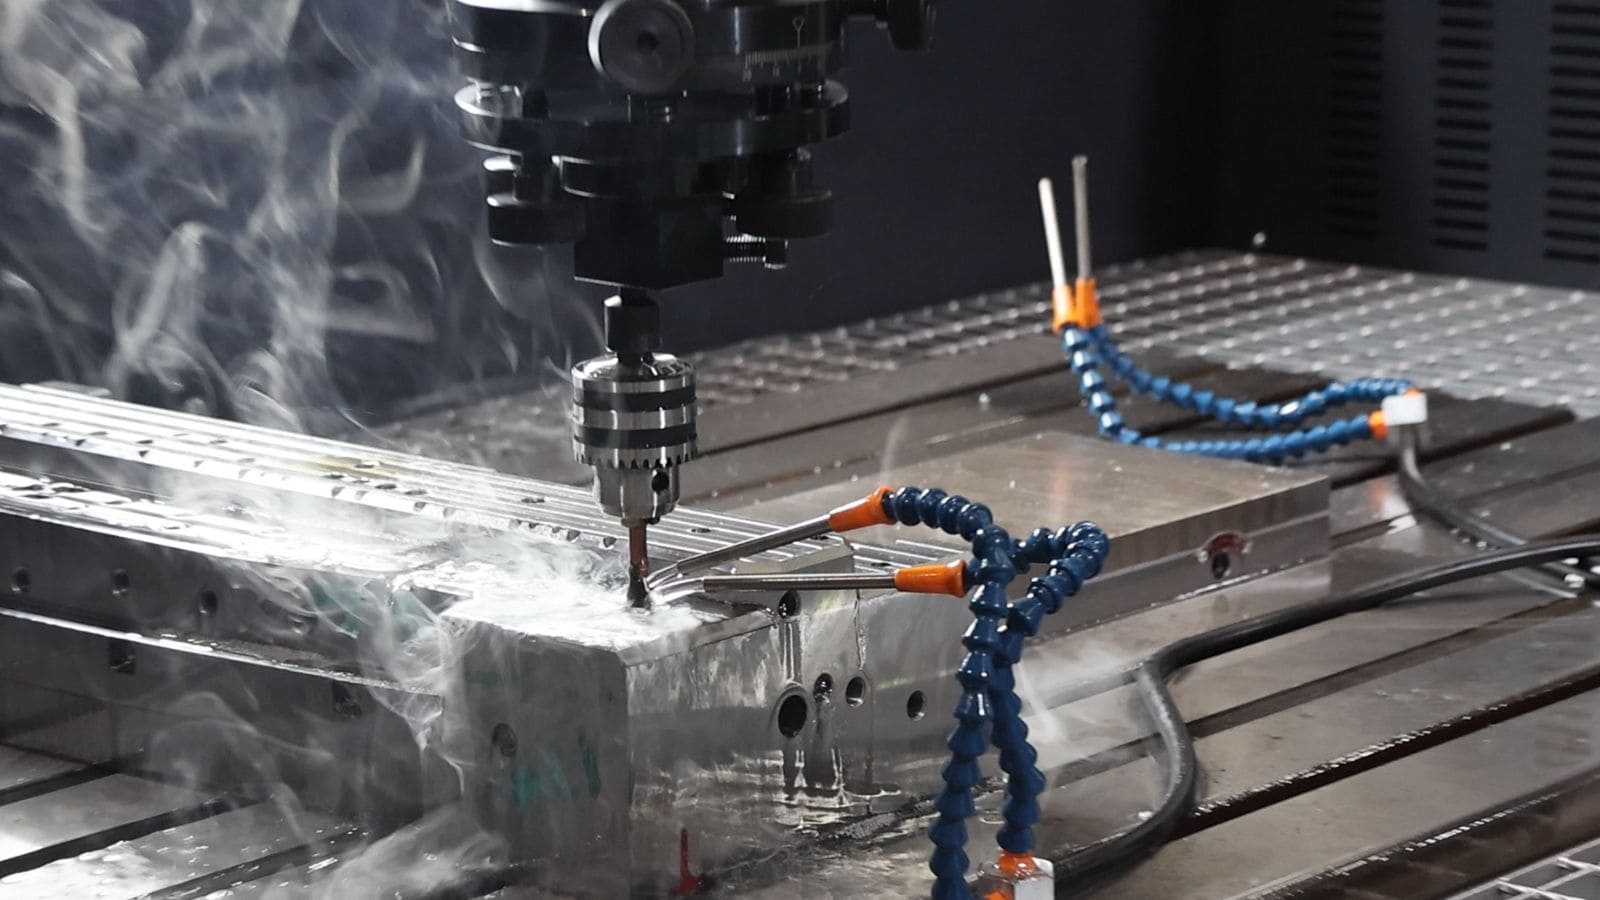
Cavità dello stampo e anime cilindriche
La cavità dello stampo e le anime cilindriche entrano in contatto diretto con la lega. Devono resistere alle alte temperature e alla forza del metallo fuso sottoposto ad alta pressione.
Per questo vengono realizzate esclusivamente in acciai premium per lavorazioni a caldo, capaci di resistere alla fatica termica e all’erosione.
Basi dello stampo e componenti strutturali
La base dello stampo mantiene in posizione i blocchi cavità e assorbe l’enorme forza di chiusura della macchina. Poiché questi componenti strutturali in acciaio non entrano in contatto diretto con il metallo liquido, non richiedono costosi acciai per lavorazioni a caldo.
Per realizzare sia grandi stampi personalizzati sia telai standardizzati, i produttori usano generalmente acciai pretemprati come il P20 o acciai al carbonio medio, che offrono tenacità a costi inferiori.
Perni di espulsione e stampi di tranciatura
I perni di espulsione spingono fisicamente il pezzo solidificato fuori dallo stampo. Per prevenire grippaggi richiedono un’elevata resistenza all’usura e sono solitamente realizzati in SKD61 nitrurato.
Dopo l’espulsione, uno stampo di tranciatura separato viene usato in una pressa meccanica per rimuovere canali, troppopieni e materiale in eccesso. Poiché lavora con forti sollecitazioni di taglio meccanico a temperatura ambiente, richiede acciai per lavorazioni a freddo ad alta durezza, come D2 o SKD11, e non leghe per pressofusione.
Scelta del materiale per l’applicazione di colata
La scelta del materiale dello stampo richiede di bilanciare il carico termico della lega, il volume di produzione previsto e il budget del progetto. Ecco come orientare la decisione.
Adattare lo stampo alla lega (alluminio o zinco)
- Alluminio e magnesio : L’alluminio ha una temperatura di fusione elevata e attacca chimicamente l’acciaio. Ciò comporta forti sollecitazioni termiche e rischi di corrosione; sono quindi indispensabili acciai premium per lavorazioni a caldo, come H13 o 8407, insieme a un trattamento termico accurato. Il magnesio lavora a temperature leggermente inferiori, ma richiede acciai di qualità analoga.
- Zinco (ad esempio, Zamak 3): Lo zinco fonde a una temperatura molto più bassa. Questo processo, più «freddo», è decisamente meno gravoso per le attrezzature e consente una vita utile dello stampo molto più lunga anche con gradi di acciaio standard.
Considerare volume di produzione e geometria del pezzo
- Produzione ad alto volume: La produzione di massa giustifica il costo iniziale dell’acciaio premium, come l’8407, e un trattamento termico rigoroso, poiché il costo delle attrezzature si ripartisce su centinaia di migliaia di pezzi.
- Geometrie complesse: Pezzi con pareti sottili o anime profonde e strette generano sollecitazioni termiche localizzate. Spesso sono necessari inserti speciali in rame al berillio per prevenire punti caldi, anche se il resto dello stampo è in H13 standard.
Scegliere tra attrezzature prototipo e di produzione
- Stampi prototipo: Per convalidare un progetto rapidamente e con costi contenuti, sono ideali stampi prototipo lavorati in alluminio o acciaio tenero pretemprato. Costano meno e si lavorano più rapidamente, ma durano solo per serie brevi.
- Stampo di produziones: Una volta definito il progetto del pezzo, investire in acciaio per lavorazioni a caldo temprato è l’unica soluzione praticabile per ottenere stabilità dimensionale e finitura superficiale nel lungo periodo.
Decisioni di progettazione e trattamento per proteggere lo stampo
Il grado dell’acciaio stabilisce il potenziale massimo della vita utensile, ma layout di raffreddamento, trattamento termico e ingegneria superficiale determinano se lo stampo riuscirà a raggiungerlo.
Layout di raffreddamento, equilibrio termico e strategia degli inserti
Canali di raffreddamento troppo distanti dalla superficie della cavità riducono l’efficienza e provocano accumuli di calore non uniformi, accelerando la fatica termica nei punti caldi. Un raffreddamento equilibrato mantiene l’intera cavità a una temperatura più uniforme tra un’iniezione e l’altra.
Trattamento termico e controllo della durezza
Tempra e rinvenimento determinano durezza e tenacità di base dell’acciaio prima della lavorazione finale. La nitrurazione aggiunge uno strato superficiale indurito dopo la lavorazione, migliorando resistenza all’usura e alla retinatura termica senza rendere fragile l’intero componente.
Ingegneria superficiale per resistenza all’usura e distacco
I rivestimenti PVD possono ridurre l’adesione della lega allo stampo e migliorare il distacco nella pressofusione dell’alluminio, prolungando gli intervalli tra le pulizie. La lucidabilità dell’acciaio di base determina la finezza della finitura ottenibile nella cavità, un aspetto particolarmente importante per i pezzi estetici.
Massimizzate l’investimento nelle attrezzature con Moldie
La scelta dell’acciaio premium corretto è il primo passo fondamentale, ma anche i materiali migliori cedono precocemente senza una gestione termica adeguata e lavorazioni precise.
In Moldie integriamo scienza dei materiali e produzione. Il nostro team di ingegneria utilizza tecniche avanzate di progettazione di stampi per pressofusione —tra cui layout di raffreddamento ottimizzati e analisi del flusso del metallo nello stampo—per prevenire la retinatura termica e massimizzare la vita utile dell’acciaio scelto. Dalla DFM iniziale alla lavorazione finale degli stampi per pressofusione, garantiamo tolleranze ristrette a ogni iniezione.
Pronti a iniziare il vostro prossimo progetto? Contattate il nostro team di ingegneria oggi per una revisione gratuita del progetto e una consulenza esperta sui materiali.







