
Az olyan alumínium nyomásos öntvény világítástechnikai alkatrészek, mint a házak, hűtőbordák és tartókonzolok, a modern lámpatestek szerkezeti és hőtechnikai gerincét alkotják. A nagynyomású öntési eljárással készült alkatrészek biztosítják azt a pontosságot, hőelvezetést és korrózióállóságot, amely mind a kompakt beltéri LED-ek, mind a strapabíró kültéri lámpatestek esetében elengedhetetlen.
A mérnökök és beszerzési vezetők számára a tervezési szakaszban az ötvözetekkel és a felületkezeléssel kapcsolatban hozott döntések közvetlen hatással vannak a lámpatest teljesítményére, élettartamára és összköltségére.
Az alábbi útmutató gyakorlati tanácsokkal szolgál, hogy magabiztosan határozhassa meg az alkatrészek specifikációit, elkerülje a költséges újratervezést, és zökkenőmentesen térhessen át a koncepciótól a nagy volumenű gyártásra.
Mit foglalnak magukban ezek az alkatrészek?
Alumínium nyomásos öntvény világítástechnikai alkatrészek amelyek változatos formákat és funkciókat ölelnek fel. Szerkezeti, hőtechnikai és esztétikai szerepet töltenek be a lakossági, kereskedelmi, ipari és kültéri világítási rendszerekben.
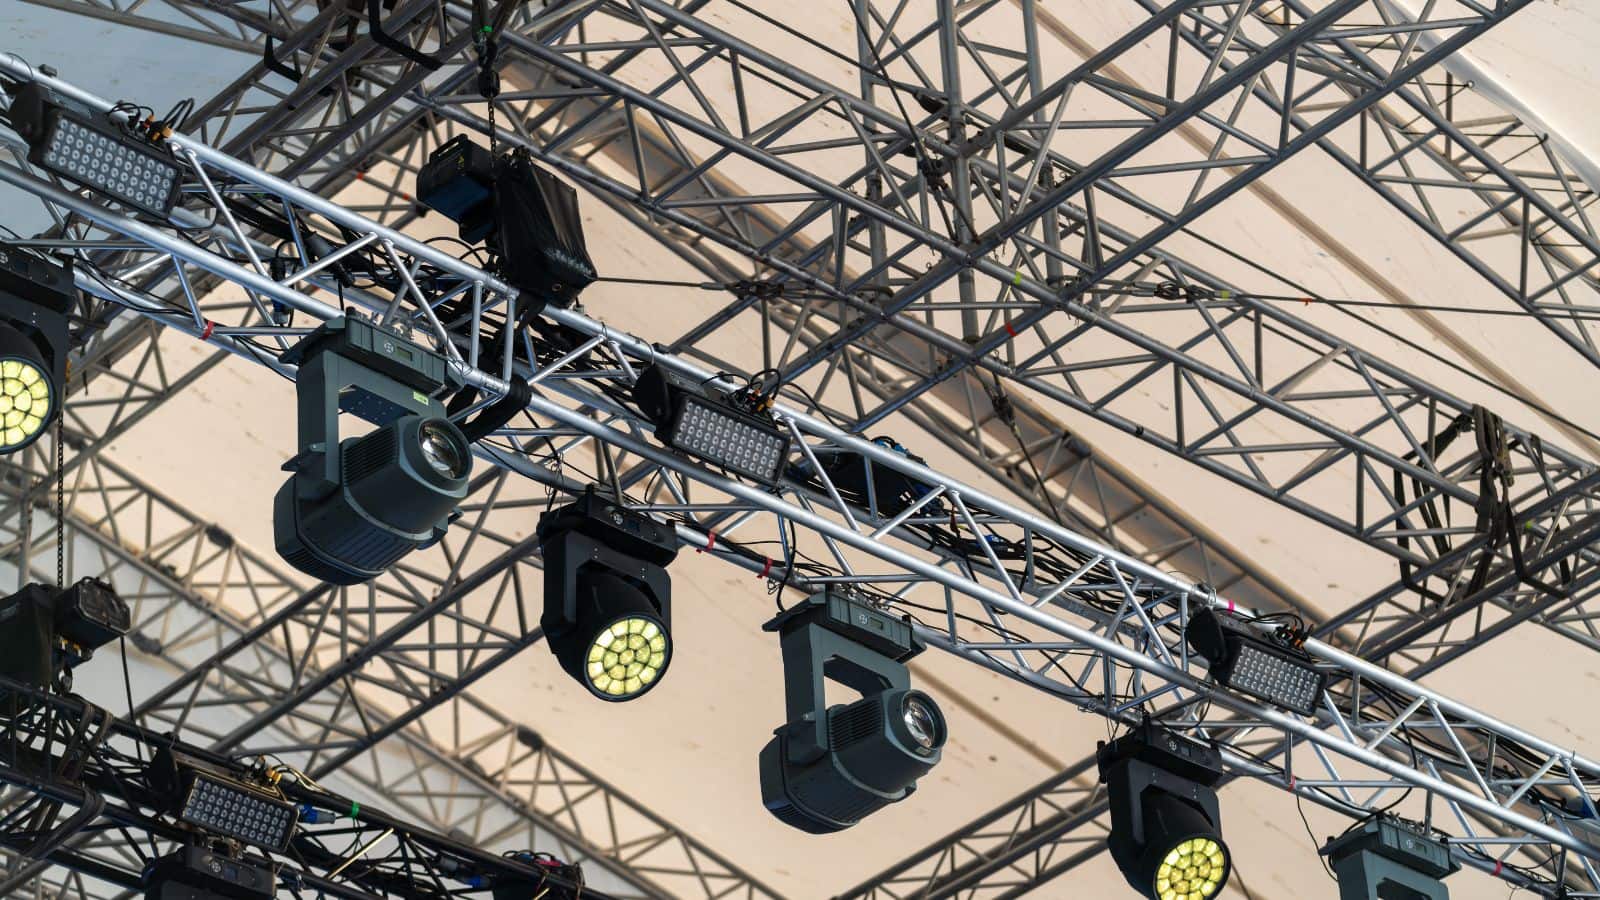
Gyakori alkatrésztípusok a modern lámpatestekben
A leggyakrabban alkalmazott alumínium lámpatest-alkatrészek több kategóriába sorolhatók:
- Házak és burkolatok amelyek védik a belső elektronikát, a LED-eket és a vezetékeket az ütődésektől és a környezeti hatásoktól.
- Hűtőbordák bordázott vagy tüskés kialakítással, amelyek célja a hő elvezetése a LED-ek csatlakozási pontjairól és a magas hőmérsékleten üzemelő tápegységekről.
- Záróelemek és díszgyűrűk amelyek a süllyesztett vagy felületre szerelt lámpatestek látható éleit teszik teljessé.
- Rögzítőtalpak és tartóelemek amelyek a lámpatestek oszlopra, mennyezetre vagy falra történő rögzítésére szolgálnak.
- Lámpaburák és fényvető testek amelyek irányítják a fényt, miközben hozzájárulnak a lámpatest esztétikai megjelenéséhez.
- Dekoratív elemek például kültéri lámpatestek és fali lámpatestek burkolatai.
Tipikus beltéri és kültéri alkalmazások
A beltéri alumínium lámpatestek közé tartoznak a süllyesztett kazettás lámpatestek, a sínes világítási fejek, a függesztett lámpatestek és az építészeti jellegű süllyesztett spotlámpák (downlightok). A kültéri alkalmazások körébe tartoznak az utcai lámpák, a parkolóházi világítótestek, a nagy területet megvilágító reflektorok, az oszlopos lámpatestek (bollardok) és a dekoratív oszlopra szerelt lámpatestek. Az orvosi világítástechnikai termékek és az ipari csarnokvilágítási lámpatestek szintén alumínium alkatrészeket használnak mind a hőelvezetés, mind a szerkezeti szilárdság biztosítása érdekében.
Miért ideális a nyomásos öntés a lámpatestek gyártásához?
A nyomásos öntés az egyik leghatékonyabb módszer alumínium lámpatest-alkatrészek nagyüzemi gyártására. Egyesíti a gyorsaságot, a méretpontosságot és az összetett geometriák egyetlen műveletben történő kialakításának lehetőségét.
Előnyök összetett formák és vékony falvastagság esetén
A nyomásos öntés kiválóan alkalmas olyan bonyolult részletek kialakítására, amelyek kizárólag forgácsolással költségesek vagy éppen megvalósíthatatlanok lennének. Egyetlen művelettel hozhatók létre akár 1,0 mm-es falvastagságok, valamint integrált bordák, csapok és rögzítőfülek. A belső hűtőbordázatot vagy ívelt fényvisszaverő felületeket igénylő lámpaházak esetében a precíziós alumínium nyomásos öntés csökkenti az utólagos összeszerelési igényt.
Mikor érdemes nagy sorozatú gyártásnál alkalmazni?
A nyomásos öntéshez szükséges szerszámok jelentős kezdeti beruházást igényelnek; költségük az alkatrész összetettségétől függően gyakran 15 000 és 100 000 dollár (vagy akár több) között mozog. Ez a költség a gyártási mennyiség függvényében oszlik meg. A szerszám elkészülte után az egy darabra jutó költség gyorsan csökken, így az eljárás rendkívül gazdaságos megoldást kínál 5000 darabos vagy annál nagyobb szériák esetén. Az évente több tízezer azonos lámpatestet gyártó vállalatok számára a nyomásos öntés verhetetlen az egységköltség és a gyártási konzisztencia tekintetében.
Anyag- és teljesítménykövetelmények
A megfelelő alumíniumötvözet kiválasztása határozza meg, hogyan kezeli a lámpaalkatrész a hőt, mennyire áll ellen az időjárás viszontagságainak, és hogyan teljesít a várható élettartama során. Az ötvözet kiválasztása nem általános döntés kérdése; annak igazodnia kell a lámpatest üzemi körülményeihez.
Alumíniumötvözet kiválasztása lámpatestekhez
A nyomásos öntéssel készülő lámpaalkatrészeknél leggyakrabban az A380, az A383 és az ADC12 ötvözeteket alkalmazzák. Mindegyik ötvözet eltérő arányban ötvözi az önthetőséget, a szilárdságot és a hőtechnikai teljesítményt.
| Ötvözet | Szakítószilárdság (ksi) | Hővezetési tényező (W/m·K) | Fő jellemző |
|---|---|---|---|
| A380 | ~47 | ~96 | Általános célú, jó folyóképesség |
| A383 | ~45 | ~96 | Jobb vékony falakhoz, kevésbé hajlamos a repedésre |
| ADC12 | ~46 | ~92 | Ázsiában széles körben használt, hasonló az A383-hoz |
| A413 | ~43 | ~121 | Magasabb hővezetési tényező |
LED-es lámpatestek hűtőbordái esetében – ahol a hővezetés a legfontosabb szempont – az A413 vagy a speciális, nagy hővezető képességű ötvözetek alkalmazása esetén érdemes lehet megfizetni a mérsékelt árkülönbözetet.
Termikus és elektromos teljesítmény
Az alumínium hőtechnikai tulajdonságai révén természetes választás LED-es lámpatestekhez, amelyeknél a fényáram és az élettartam megőrzése érdekében a félvezető átmenet hőmérsékletét a gyártó által meghatározott határértékek alatt kell tartani. Egy jól megtervezett alumínium hűtőborda a műanyag alternatívákhoz képest 20–40 Celsius-fokkal csökkentheti a LED-ek csatlakozási (junction) hőmérsékletét. Az elektromos vezetőképesség is fontos szempont a magas hőmérsékletű tápegységekhez csatlakozó világítástechnikai házak földelési útvonalai esetében.
Korrózióállóság kültéri használat esetén
A kezeletlen alumínium felületén vékony oxidréteg képződik, amely mérsékelt korrózióállóságot biztosít. Az esőnek, sós párának vagy UV-sugárzásnak kitett kültéri világítástechnikai házak esetében további védelemre van szükség. A porszórás, az eloxálás vagy a kromátos konverziós bevonatok jelentősen meghosszabbítják az élettartamot. A tengerparti és ipari környezetek jellemzően a legellenállóbb felületkezelési eljárásokat igénylik.
Az eredményeket befolyásoló tervezési és minőségi tényezők
A már a legkorábbi szakaszban megvalósított megfelelő terméktervezés megelőzi a hibákat, csökkenti a megmunkálási igényt, és biztosítja a nyomásos öntvények pontos összeszerelhetőségét. Számos minőségi tényező érdemel kiemelt figyelmet.
Önthetőségre és összeszerelésre optimalizált terméktervezés
Az alumínium nyomásos öntvények esetében az egyenletes falvastagság a legfontosabb tervezési irányelv. A falvastagság-ingadozás egyenetlen hűlést okoz, ami vetemedéshez és belső feszültségek kialakulásához vezet. Ajánlott gyakorlat hogy a legtöbb világítástechnikai alkatrész falvastagsága 1,5 mm és 4,0 mm között legyen.
A külső felületeken alkalmazott 1–3 fokos kiemelési (vagy formaleválasztási) szög megkönnyíti az alkatrészek hibátlan eltávolítását az öntőformából. A belső sarkoknál kialakított lekerekítések csökkentik a feszültségkoncentrációt és javítják a fém áramlását. Az olyan elemeket, mint a rögzítőkonzolok és a szerelési csonkok, lehetőség szerint magába az öntvénybe kell integrálni, hogy elkerülhető legyen a különálló rögzítőelemek használata.
A porozitás és a szerkezeti integritás kezelése
Porozitás A – bezárult gázok vagy zsugorodás okozta apró üregek jelenléte – gyakori probléma a nyomásos öntésnél. Nyomásállóságot vagy szerkezeti terhelést igénylő világítástechnikai házak esetében a porozitás csökkentheti a mechanikai szilárdságot, és a felületkezelést követően esztétikai hibákat okozhat.
Az ellenőrző intézkedések közé tartozik a beömlő- és elosztócsatorna-rendszer kialakításának optimalizálása, a befecskendezési sebesség és nyomás beállítása, az állandó szerszámhőmérséklet fenntartása, valamint a vákuumrásegítéses nyomásos öntés alkalmazása a kritikus alkatrészeknél. A szivárgásmentességet igénylő alkatrészeknél másodlagos megoldás lehet az anaerob tömítőanyaggal végzett impregnálás.
Tűrések, síklapúság és kritikus jellemzők
Az alumíniumöntvényekre vonatkozó szabványos tűrések általában a NADCA irányelveit követik; a lineáris tűrés az első hüvelyk (inch) hosszúságon jellemzően ±0,004 hüvelyk/hüvelyk értékű. Nagy felületek esetén a síklapúság biztosítása szükségessé teheti az utólagos megmunkálást, amennyiben az alkalmazás ezt megköveteli. A lencsék, tömítések vagy elektromos csatlakozók illeszkedő felületei gyakran precíziós szerszámkialakítást és azt követő CNC-megmunkálást igényelnek a funkcionális követelmények teljesítése érdekében.
Másodlagos műveletek és felületkezelés
Az öntésből kikerülő alkatrészek gyakran további megmunkálást igényelnek az összeszerelés előtt. A másodlagos műveletek során pontosítják a méreteket, kialakítják a szükséges részleteket, valamint védő- vagy dekoratív bevonatokat visznek fel.
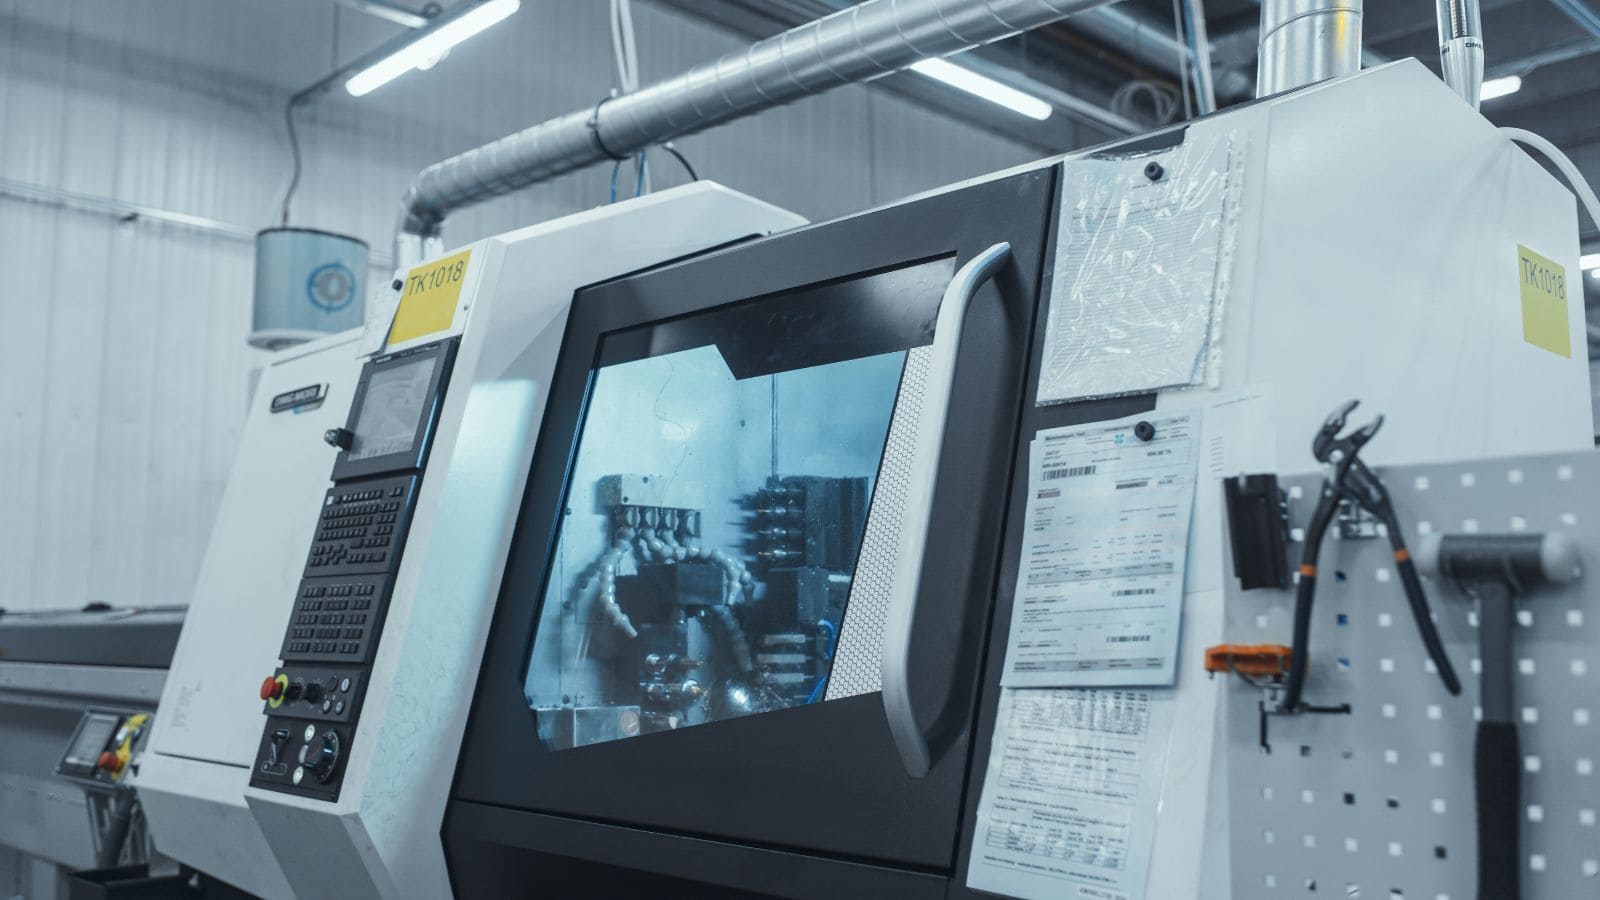
CNC-megmunkálás, fúrás és menetvágás
CNC-megmunkálást alkalmaznak a kritikus felületek szigorúbb tűréshatárokra történő megmunkálásához, mint amilyenek az öntési eljárással önmagában elérhetők lennének. Gyakori műveletek:
- Homlokmarás illeszkedő felületek síklapúságának és tömítettségének biztosítására.
- Fúrás furatok fúrása és menetvágása csavarok, kábelátvezetések és rögzítőelemek számára.
- Furatesztergálás (belső átmérő megmunkálása) lencseülékek vagy reflektornyílások pontos átmérőre történő megmunkálása.
Menetbetétek (például Heli-Coil) alkalmazása javasolt, ha a rögzítőelemek gyakori ki- és becsavarására lehet számítani, mivel az alumínium menetek az ismételt igénybevétel során elkophatnak.
Felületkezelési lehetőségek: esztétika és védelem
Az alumínium nyomásos öntvények számos különféle felületkezelési eljárással kezelhetők:
- Porszórás Tartós színt és UV-állóságot biztosít; gyakran alkalmazzák kültéri szerelvényeknél.
- Eloxálás Kemény oxidréteget hoz létre; nyomásos öntvényeknél ritkábban alkalmazzák az ötvözet szilíciumtartalma miatt, de speciális eljárásokkal kivitelezhető.
- Galvanizálás Nikkel- vagy krómbevonattal fényes, fémes felületet biztosít dekoratív beltéri szerelvények számára.
- Polírozás Átlátszó védőréteggel kiegészítve tükröződő felületet eredményez.
- Kromátozás Korrózióvédelmet biztosít önálló kezelésként vagy festés előtti alapozóként.
Hogyan befolyásolja a felületkezelés kiválasztása az élettartamot?
A megfelelő felületkezelés nem csupán az esztétikai megjelenést javítja. A porszórt világítástechnikai burkolatok sópermetes vizsgálat során rendszerint több mint 1000 órát bírnak ki korróziós jelek megjelenése nélkül. Ugyanezen a teszten a kezeletlen alumínium alkatrészeken már 200 órán belül megjelenhetnek a pontkorrózió jelei. Kültéri és tengerparti telepítések esetén a minőségi felületkezelésbe történő befektetés sokszorosan megtérül a csereciklusok meghosszabbítása révén.
Moldie: Az Ön partnere az alumínium világítástechnikai alkatrészek terén
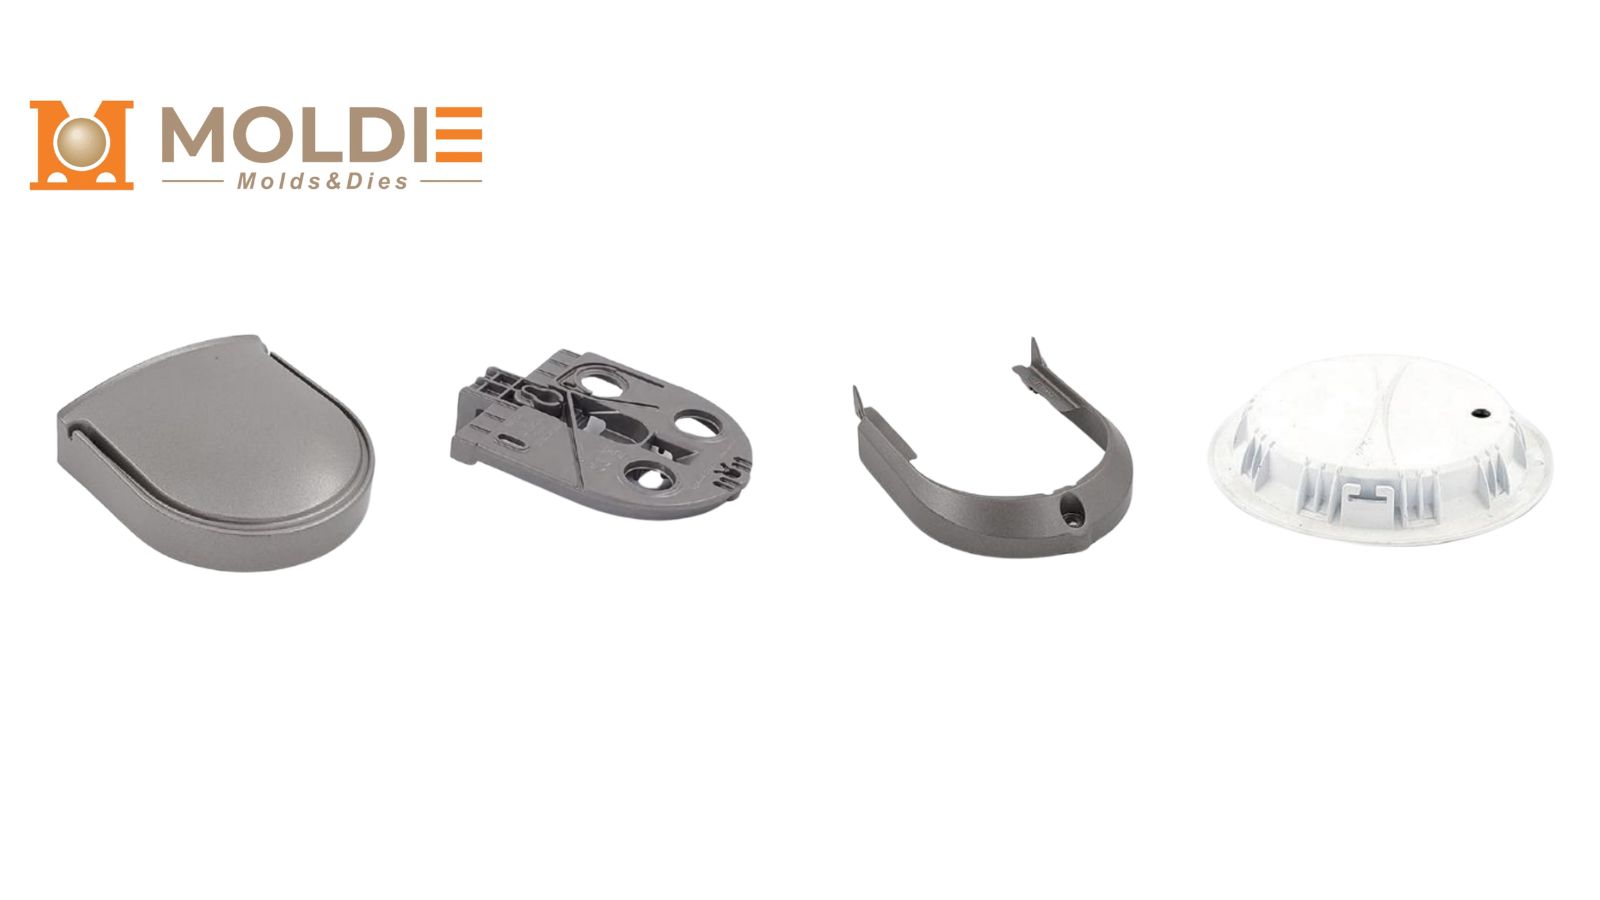
A megfelelő nyomásos öntéssel foglalkozó beszállító kiválasztása meghatározza az alkatrészek minőségét, a projekt ütemezését és a teljes költséget. A Moldiecastingnál nem csupán megfelelünk a világítástechnikai ipar szigorú követelményeinek – működésünket eleve ezekhez igazítottuk. Teljes körű, végpontok közötti gyártási megoldást kínálva küszöböljük ki a termelés felfuttatásával járó kockázatokat.
Mit nyer az együttműködéssel?
- Házon belüli szerszámkészítés és folyamatirányítás: A szerszámokat házon belül tervezzük és készítjük el, így garantáljuk a szerszámok élettartamát és a rövidebb átfutási időt (jellemzően 6–8 hét).
- Teljes folyamat egy kézben: A különböző záróerejű nyomásos öntőgépektől kezdve a precíziós CNC-megmunkáláson át a prémium felületkezelésig (porszórás, eloxálás) a teljes értékláncot mi kezeljük, így Önnek nem kell több alvállalkozóval egyeztetnie.
- Átlátható minőségellenőrzés: Nem kell találgatnia az alkatrészek minőségét illetően. ISO-minőségirányítási rendszereinkre alapozva átfogó elsőmintás ellenőrzést (FAI), porozitásvizsgálatot (röntgen), méretellenőrzési jegyzőkönyveket és teljes körű anyagtanúsítványokat biztosítunk.
- Zökkenőmentes skálázhatóság: Legyen szó egy új építészeti süllyesztett lámpatest 5000 darabos próbagyártásáról vagy évi több mint 100 000 utcai lámpatest-ház gyártásáról, rendelkezünk a szükséges kapacitással az igények növekedésének követésére, anélkül, hogy új beszállítót kellene minősíttetnie.
Készen áll a következő világítástechnikai terv optimalizálására? Ne hagyja, hogy a nem megfelelő öntvény rontsa a lámpatest teljesítményét vagy esztétikai megjelenését. Lépjen kapcsolatba velünk és engedje meg mérnöki csapatunknak, hogy megvizsgálja a tervet gyárthatósági szempontból (DFM), és segítsen a költségek csökkentésében még az öntőforma elkészítése előtt.







