
A kisnyomású öntés áttekintése
Kis- nyomású öntés olyan fémalakítási eljárás, amely kiváló minőségű alkatrészeket állít elő azáltal, hogy szabályozott nyomással tölti meg az öntőformát olvadt fémmel. Ez a módszer a hagyományos öntési technikákhoz képest előnyöket kínál a minőség és a pontosság terén.
Meghatározás és alapelvek
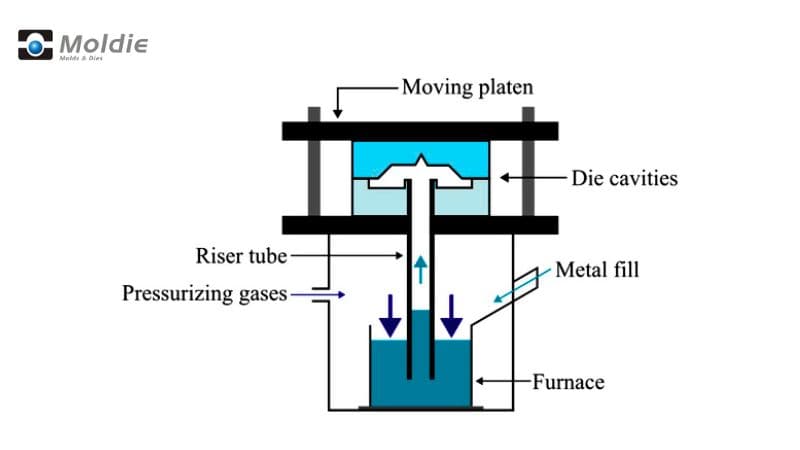
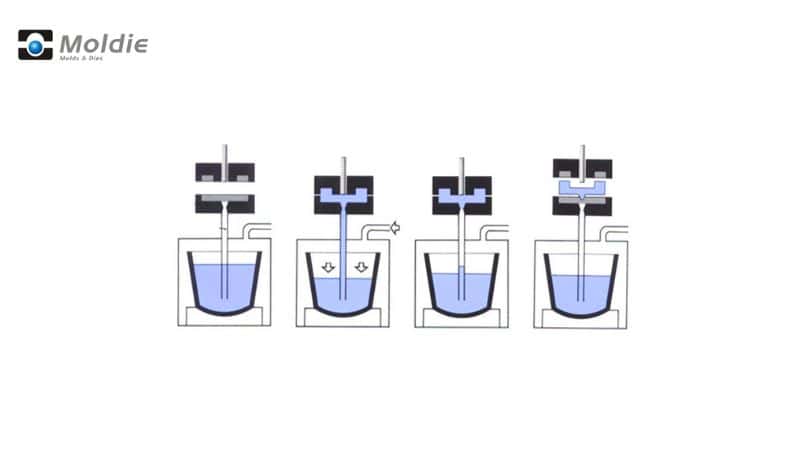
A kisnyomású öntés (LPDC) során nyomást alkalmaznak az olvadt fém felfelé, az öntőforma üregébe történő juttatására. Az eljárás során az olvadt fémet tartalmazó, nyomás alatt álló kemence az öntőforma alatt helyezkedik el. Amikor a nyomás megnő (jellemzően 0,2–1,0 bar értékre), a fém egy adagolócsövön keresztül feláramlik az öntőformába.
A fém lassan és egyenletesen tölti ki az öntőformát, így kevesebb hiba keletkezik, mint más öntési módszereknél. A fém megszilárdulása után a nyomás megszűnik, és a fel nem használt fém visszafolyik a kemencébe.
Történet és fejlődés
A kisnyomású öntés a 20. század közepén jelent meg, amikor a gyártók hatékonyabb öntési módszereket kerestek. A korai fejlesztést nagyrészt az autóipar hajtotta, amely könnyebb és erősebb alkatrészek előállítására törekedett.
Az eljárás az 1950-es és 1960-as években vált népszerűvé, amikor az autógyártók elkezdték alkalmazni keréktárcsák és motoralkatrészek gyártásához.
Az idők során a nyomásszabályozó rendszerek, a szerszámkialakítások és a fémötvözetek fejlesztései megbízhatóbbá és sokoldalúbbá tették az eljárást. A számítógépes modellezés ma már segíti az öntőforma-kitöltés és a hűtés optimalizálását.
Berendezések és gépek
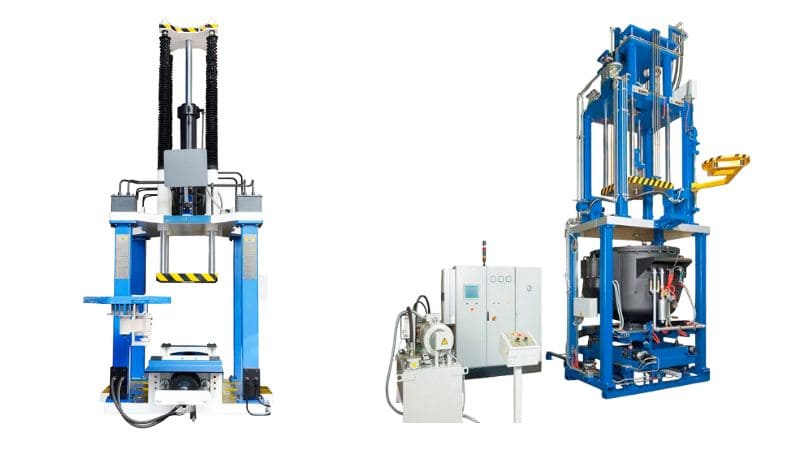
Az alacsony nyomású öntéshez speciális berendezésekre van szükség a minőségi eredmények eléréséhez.
Szerszámkialakítás és anyagok
Az alacsony nyomású öntéshez használt szerszámok jellemzően H13-as szerszámacélból készülnek, kiváló hőállóságuk és tartósságuk miatt. Ezek a szerszámok összetett hűtőcsatornákkal rendelkeznek, amelyek a dermedési sebesség szabályozását szolgálják, segítve ezzel az olyan hibák megelőzését, mint a porozitás és a zsugorodás.
A szerszámkialakítások jellemzően az alábbiakat tartalmazzák:
- Több üreg a nagyobb termelési kapacitás érdekében
- Gondosan elhelyezett szellőzőnyílások a rekedt gázok távozásához
- Kidobócsapok az alkatrész zökkenőmentes eltávolításához
A szerszámoknak repedés nélkül kell elviselniük az ismétlődő hevítési és hűtési ciklusokat.
Egyes gyártók ma már 3D nyomtatást alkalmaznak olyan szerszámok készítésére, amelyek az alkatrész kontúrjait követő, úgynevezett konformális hűtőcsatornákkal rendelkeznek. Ez javítja a hűtés hatékonyságát és csökkenti a ciklusidőt.
Olvasztó- és tartókemencék
A kemencerendszer minden kisnyomású öntési eljárás központi eleme. Jellemzően elektromos ellenállásfűtésű kemencéket alkalmaznak, amelyek lehetővé teszik az olvadt fém hőmérsékletének pontos szabályozását.
A legtöbb modern rendszer az alábbiakat tartalmazza:
- 300–2000 kg kapacitású tartókemencék
- Hőmérséklet-szabályozó rendszerek (±5°C-os pontosság)
- Nyomáskamrák, amelyek a fémet felfelé, az öntőformába préselik
A kemence egy – általában magas hőmérsékletnek ellenálló kerámiaanyagból készült – felszállócsövön keresztül csatlakozik az öntőformához. Ez a cső továbbítja az olvadt fémet a kemencéből az öntőforma üregébe.
Egyes rendszerek már kétkamrás kialakítással rendelkeznek – az egyik kamra az olvasztást, a másik a tartást szolgálja –, ami jobb ellenőrzést biztosít a fém minősége felett, miközben a termelés folyamatossága is megmarad.
Vezérlő- és felügyeleti rendszerek
A modern kisnyomású öntőgépek fejlett vezérlőrendszerekkel rendelkeznek, amelyek a folyamat minden aspektusát felügyelik.
A legfontosabb vezérlési funkciók közé tartoznak:
- Programozható nyomásprofilok (jellemzően 0,2–1,0 bar)
- Valós idejű hőmérséklet-ellenőrzés több mérési ponton
- Automatikus öntőforma-kenő rendszerek
- Ciklusidő-szabályozás
A legtöbb gép érintőképernyős kezelőfelülettel ellátott PLC (programozható logikai vezérlő) rendszert használ. Ezek lehetővé teszik a különböző alkatrészekhez tartozó beállítások elmentését és előhívását.
Egyes fejlett rendszerek mesterséges intelligenciát (MI) is alkalmaznak a paraméterek optimalizálására a korábbi gyártási ciklusok adatai alapján.
Folyamatparaméterek és optimalizálás
A sikeres kisnyomású öntés számos kulcsfontosságú folyamatváltozó gondos szabályozásától függ. A nyomás, a hőmérséklet és az öntőforma-kitöltési technikák megfelelő kombinációja közvetlen hatással van a kész öntvények minőségére és a gyártás hatékonyságára.
Nyomásszabályozás és -vezérlés
Az eljárás során alkalmazott tipikus nyomástartomány 0,3 és 1,5 bar között mozog, ami rendkívül alacsony értéknek számít más öntési eljárásokhoz képest.
A folyamat általában több nyomásszakaszt foglal magában:
- Emelőnyomás: Kezdeti nyomás az olvadt fém felemeléséhez
- Emelési idő: A kezdeti nyomás alkalmazásának időtartama
- Kitöltési nyomás: Az öntőforma kitöltése során alkalmazott nyomás
- Kitöltési idő: A kitöltési nyomás fenntartásának időtartama
Ezeket a paramétereket az adott alkatrészgeometriának megfelelően gondosan be kell állítani. A túl alacsony nyomás hiányos kitöltést eredményezhet, míg a túl magas nyomás turbulenciát és gázbezáródást okozhat.
Hőmérséklet-szabályozás
A hőmérséklet szabályozása hatással van mind a fém folyékonyságára, mind az öntvények dermedési folyamatára. Számos hőmérsékleti zónát kell ellenőriznie:
Az olvadék hőmérséklete az adott ötvözetnek megfelelő, szűk tartományon belül tartandó.
A szerszám hőmérséklete fűtő- és hűtőcsatornákon keresztül szabályozandó. Az egyenetlen szerszámhőmérséklet olyan hibákat okozhat, mint például a hidegfolyás vagy az idő előtti dermedés.
Hűtési sebesség befolyásolja a végtermék mikroszerkezetét és mechanikai tulajdonságait; szabályozása jellemzően a hűtőcsatornák stratégiai elhelyezésével és a hűtőközeg áramlási sebességének beállításával történik.
Formakitöltési technikák
A fém formába történő áramlásának módja jelentősen befolyásolja az öntvény minőségét. Az ellenőrzött, egyenletes kitöltés csökkenti a turbulenciát és a gázbezáródás kockázatát.
A kitöltési sebesség szabályozása precíz nyomásalkalmazással valósítható meg. Az ideális kitöltési sebesség az alkatrész összetettségétől függően változik; a vékonyabb falvastagságú részeknél általában gyorsabb kitöltésre van szükség az idő előtti dermedés megelőzése érdekében.
A kapuzás kialakítása a nyomásparaméterekkel összhangban irányítja a fém áramlását.
Az alacsony nyomású öntésnél használt anyagok
Alumíniumötvözetek
Az alumínium az alacsony nyomású öntésnél leggyakrabban használt fém.
A népszerű alumíniumötvözetek közé tartozik az A356 és az A357; ezek kiváló folyási tulajdonságokat biztosítanak öntés közben, megszilárdulás után pedig jó szilárdságot nyújtanak.
Az alumínium egyik előnye az újrahasznosíthatóság, ami környezetbaráttá teszi bizonyos alternatívákhoz képest.
Magnéziumötvözetek
A magnéziumötvözetek még az alumíniumnál is kisebb tömegűek, ezért egyre népszerűbbek azokban az iparágakban, ahol kritikus fontosságú a tömegcsökkentés. Ezek az ötvözetek körülbelül 33%-kal könnyebbek az alumíniumnál és 75%-kal az acélnál.
Az alacsony nyomású kokillaöntésnél gyakran alkalmazott magnéziumötvözetek közé tartozik az AZ91D és az AM60B. Kiváló szilárdság-tömeg arányt és jó önthetőséget biztosítanak ennél az eljárásnál.
Mivel a magnézium kiváló rezgéscsillapító tulajdonságokkal rendelkezik, gyakran használják például elektronikai eszközök és elektromos kéziszerszámok burkolatainak gyártásához.
Rézötvözetek
Réz Az ötvözetek egyedi tulajdonságokkal gazdagítják az alacsony nyomású kokillaöntési eljárást, beleértve a kiváló elektromos és hővezetőképességet.
A gyakran használt rézötvözetek közé tartoznak a különféle bronz- és sárgarézfajták, amelyeket vízvezeték-szerelvényekben, hajózási alkatrészekben és elektromos csatlakozókban alkalmaznak. Természetes antimikrobiális tulajdonságaik révén az orvosi berendezések gyártásában is értékesnek bizonyulnak.
Az LPDC (alacsony nyomású kokillaöntés) előnyei és korlátai
Minőség és pontosság
Az alacsony nyomású kokillaöntés kiváló szilárdsági értékekkel és mechanikai tulajdonságokkal rendelkező alkatrészeket eredményez. A lassú, szabályozott öntési folyamat csökkenti a turbulenciát és a levegőzárványok kialakulását, így – a nagynyomású eljárásokhoz képest – kevesebb a hiba és a porozitásból eredő probléma.
Az LPDC eljárással jobb felületi minőség érhető el, ami csökkentheti a további felületmegmunkálási műveletek szükségességét. Ez időt és erőforrást takarít meg a gyártósoron.
Az eljárás lehetővé teszi a fémáramlás pontosabb szabályozását, ami egyenletesebb alkatrészminőséget eredményez a gyártási sorozatok során. Az alacsony nyomású kokillaöntéssel szigorúbb tűréshatárok és jobb méretpontosság érhető el.
Az LPDC (kisnyomású öntés) eljárásnál alkalmazhatók homokmagok, ami lehetővé teszi olyan összetett belső geometriák kialakítását, amelyek a nagynyomású módszerekkel nehezen vagy egyáltalán nem lennének megvalósíthatók.
Gazdaságosság
A kisnyomású öntéshez szükséges berendezések költségei általában alacsonyabbak a nagynyomású alternatívákénál, így ez a módszer elérhetőbb megoldást jelenthet, ha most kezdi a tevékenységet, vagy korlátozott költségvetés mellett bővíti a gyártást.
Az LPDC-szerszámok élettartama jellemzően hosszabb, mivel kevésbé vannak kitéve kopásnak és hőterhelésnek, mint a nagynyomású öntőszerszámok. Ez növeli a szerszám élettartamát és javítja a befektetés megtérülését.
Az LPDC energiafelhasználása gyakran alacsonyabb a nagynyomású módszerekénél, ami idővel csökkentheti az üzemeltetési költségeket.
Anyag- és tervezési korlátok
Bár sokoldalú eljárás, az LPDC öntési ciklusideje hosszabb, mint a nagynyomású módszereké.
Emellett előfordulhat, hogy az eljárás nem minden anyag esetében ideális.
Az LPDC esetében méretbeli korlátok is léteznek; a nagyon nagy méretű alkatrészek alternatív gyártási módszereket vagy speciális berendezéseket igényelhetnek.
Az LPDC falvastagsági korlátokkal is jár; kihívást jelenthetnek a rendkívül vékony falú kialakítások, amelyek a nagynyomású öntésnél (HPDC) elérhető nagyobb nyomást igényelnék.
Gyakran ismételt kérdések
Milyen területeken alkalmazzák az LPDC eljárást?
- Autóipar: Keréktárcsák, hengerfejek, motorblokkok, felfüggesztési alkatrészek.
- Repülőgépipar: Turbinalapátok, szerkezeti elemek, könnyűfém ötvözetből készült alkatrészek.
- Ipari gépek: Szivattyúházak, szeleptestek, hidraulikus alkatrészek.
- Elektrotechnika/Elektronika: Hűtőbordák, motorházak, vezetőképes alkatrészek.
- Fogyasztási cikkek: Főzőedények, háztartási gépalkatrészek, díszítőelemek.
- Közlekedés: Vasúti alkatrészek, hajómotor-alkatrészek.
- Megújuló energia: Szélturbina-alkatrészek, napelemkeretek.
- Összetett geometriájú alkatrészek: Vékony falú, nagy szilárdságú, pontos tűréshatárokkal rendelkező alkatrészek.
El tudná magyarázni a különbséget az alacsony és a nagy nyomású kokillaöntés (nyomásos öntés) között?
A nagy nyomású öntésnél sokkal nagyobb nyomást (70–700 bar) alkalmaznak, mint az alacsony nyomásúnál (0,2–0,7 bar). A nagy nyomású eljárás során a fémet vízszintesen, nagy sebességgel fecskendezik be.
Az alacsony nyomású eljárás kíméletesebb, függőleges töltést alkalmaz, ami csökkenti a turbulenciát és a levegőzárványok kialakulását. A nagy nyomású öntés ciklusideje rövidebb, ugyanakkor nagyobb a porozitásos hibák kockázata.
Hogyan viszonyul az alacsony nyomású öntés a gravitációs kokillaöntéshez a gyártás és a minőség tekintetében?
Az alacsony nyomású öntés jobb irányítást tesz lehetővé az olvadék áramlása felett, mint a gravitációs öntés. Egyenletesebb alkatrészminőség és a bonyolult formák jobb kitöltése érhető el vele.
A gravitációs öntés kizárólag a gravitációra támaszkodik az öntőforma kitöltésekor, ami korlátozza az előállítható alkatrészek bonyolultságát. Az alacsony nyomású eljárásokkal vékonyabb falvastagságú és összetettebb kialakítású alkatrészek is kiönthetők.







