
Lorsque l’industrie manufacturière doit réduire les risques de fuites, de déformations ou de fissures liés au moulage sous pression, le procédé conventionnel à haute pression ne suffit parfois pas. Les professionnels du secteur ont donc développé le moulage sous pression sous vide pour produire des pièces de haute qualité. Cet article présente la définition, le fonctionnement et les domaines d’application de cette avancée majeure de la technologie du moulage sous pression.
Qu’est-ce que le moulage sous pression sous vide ?
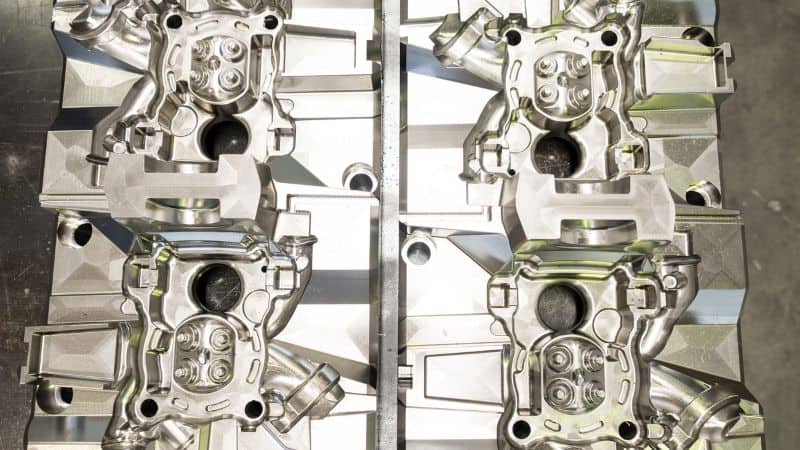
Le moulage sous pression sous vide est une variante du moulage sous pression à haute pression qui extrait activement l’air et les gaz de l’empreinte juste avant et pendant l’injection du métal en fusion. En réduisant la teneur en gaz de l’empreinte, il limite l’emprisonnement des gaz et la porosité, améliore la densité et augmente la régularité des propriétés mécaniques par rapport au moulage HPDC conventionnel (moulage sous pression à haute pression). Cette méthode est essentielle lorsque la pièce doit être soudable, traitable thermiquement (T5/T6) ou étanche. Elle repose sur une matrice étanche, un système de pompe à vide et des évents et canaux d’alimentation conçus avec précision. Le niveau de vide visé doit être atteint, souvent sous 100 mbar et bien plus bas pour les applications critiques, avant que le métal n’arrive dans l’empreinte. Le remplissage est ainsi plus propre et plus dense, avec moins d’air emprisonné par les turbulences et moins de problèmes ultérieurs.
Moulage assisté par le vide et systèmes à vide poussé
Les systèmes assistés par le vide évacuent partiellement l’air de la matrice. Ils améliorent la qualité de nombreuses pièces sans le coût ni la complexité d’une installation complète sous vide. Ils suffisent souvent pour les pièces aux exigences modérées et réduisent de façon mesurable la porosité tout en améliorant le remplissage. Les systèmes à vide poussé visent une évacuation presque totale et la teneur résiduelle en gaz la plus faible possible. Les matrices sont soigneusement étanchéifiées, les canaux de vide optimisés et les pompes dimensionnées pour obtenir rapidement un vide stable pendant le remplissage.
Différences avec le moulage conventionnel sous haute pression
- Porosité et emprisonnement des gaz : le système de vide intégré extrait activement l’air de l’empreinte, réduisant fortement l’emprisonnement des gaz et la porosité interne qui affectent le procédé HPDC conventionnel.
- Propriétés mécaniques : la diminution de la porosité améliore les propriétés mécaniques et leur régularité, avec moins de variations entre lots pour la résistance à la traction, l’allongement et la tenue à la fatigue.
- Possibilités de post-traitement : contrairement aux pièces conventionnelles poreuses, les pièces moulées sous vide sont généralement assez denses pour être soudées et traitées thermiquement en toute sécurité, ce qui élargit leur champ d’application.
La différence pratique se traduit par une meilleure stabilité des propriétés. Le vide tend à augmenter la résistance à la traction, l’allongement et la tenue à la fatigue, tout en réduisant les variations d’un lot à l’autre.
Fonctionnement du moulage sous pression sous vide
Équipements essentiels, caractéristiques de l’outillage et méthodes d’étanchéification
- Machine de moulage sous pression: machine haute pression dotée d’un contrôle rapide de l’injection et d’une vitesse de seuil précise.
- Système de vide: pompes à vide, vannes de régulation, réservoirs ou accumulateurs et capteurs capables d’atteindre rapidement le niveau de vide visé et de le maintenir pendant le remplissage.
- Matrices étanches: joints robustes au plan de joint, joints toriques ou garnitures autour des broches d’éjection et des tiroirs, ainsi que blocs de vide dirigeant le flux d’évacuation.
- Évents et canaux d’alimentation: les canaux de vide sont positionnés pour évacuer l’air des dernières zones remplies. Les seuils sont dimensionnés et orientés afin de favoriser un écoulement régulier et d’éviter la solidification prématurée dans les sections minces.
- Instrumentation: capteurs de pression (vide dans l’empreinte), thermocouples (métal et matrice) et capteurs de position et de vitesse du fourreau et du piston.
Les outilleurs utilisent souvent des inserts en acier trempé pour les orifices de vide, des surfaces d’évent polies et des élastomères compatibles avec la compression. L’inspection régulière des joints toriques et de l’usure des plans de joint fait partie des programmes de maintenance préventive.
Étapes du procédé
- Préparation du tir: le métal en fusion est porté à la température cible et le fourreau est dosé avec le volume de métal requis.
- Mise sous vide de l’empreinte: le circuit de vide s’ouvre et évacue l’air de l’empreinte et des canaux raccordés jusqu’à la consigne. Pour les pièces exigeantes, une temporisation de pré-évacuation permet de stabiliser la pression.
- Injection et remplissage: le tir commence. La phase 1 pousse le métal jusqu’au seuil ; la phase 2 accélère le métal à une vitesse élevée pour remplir rapidement l’empreinte, tandis que le vide reste actif et extrait les gaz résiduels au fur et à mesure de la progression du front.
- Intensification et maintien: après l’injection du métal en fusion dans la matrice, la pression est maintenue pour compenser le retrait pendant la solidification. Le vide est conservé jusqu’à ce que le front de métal obture l’évent.
- Relâchement et solidification: les vannes de vide se ferment selon les besoins, puis la pièce achève sa solidification.
- Ouverture et éjection: la matrice s’ouvre, les broches d’éjection s’actionnent et la pièce est retirée. Les bavures et les canaux d’alimentation sont ensuite séparés.
Cette séquence doit être parfaitement synchronisée. Si le métal arrive avant que le vide n’atteigne sa consigne, l’emprisonnement des gaz augmente fortement. À l’inverse, une fermeture tardive des vannes peut aspirer du métal liquide dans le circuit de vide.
Paramètres critiques du moulage sous vide
- Niveau de vide: pour réduire sensiblement la porosité, de nombreux producteurs visent <100 mbar. Les pièces à haute intégrité sont souvent fabriquées à quelques dizaines de mbar.
- Temporisation: le vide doit atteindre sa consigne avant que le métal n’atteigne le seuil et être maintenu pendant la phase critique de remplissage. Même un retard de réponse de 50–100 ms peut compter pour les tirs à parois minces.
- Vitesse au seuil et temps de remplissage: un remplissage rapide et contrôlé, souvent de 30–60 m/s au seuil pour l’aluminium selon la géométrie, limite l’oxydation de surface et les reprises à froid tout en maîtrisant les turbulences.
- Températures: la température du métal doit préserver sa fluidité (par exemple, les alliages d’aluminium sont couramment à 660–720°C selon leur composition) et celle de la matrice doit être stabilisée pour éviter la solidification prématurée et l’adhérence de l’alliage au moule. La régularité prime sur les valeurs extrêmes.
- Lubrification et conditions du fourreau: une lubrification correcte du piston et le contrôle de la température du fourreau évitent la formation de gaz et stabilisent le remplissage de première phase.
La maîtrise du procédé intègre ces paramètres dans une fenêtre reproductible. De nombreuses usines adoptent un contrôle en boucle fermée du tir, qui ajuste les profils de vitesse à partir du retour en temps réel de la pression dans l’empreinte.
Avantages et limites
Excellentes propriétés mécaniques : moins de porosité
En évacuant les gaz, le moulage sous pression sous vide réduit la porosité débouchant en surface comme la porosité interne. Les pièces moulées sous pression présentent alors une densité plus élevée, une meilleure tenue à la fatigue et une dispersion plus faible de la résistance à la traction et de l’allongement. Par exemple, les composants en aluminium moulés sous pression fabriqués avec un vide bien maîtrisé atteignent souvent des allongements adaptés au traitement thermique T6, résultats qui ne sont pas obtenus de façon constante avec le procédé HPDC conventionnel.
Qualité améliorée : surface propre et régulière
Un front de remplissage plus propre et un écoulement moins turbulent produisent des surfaces plus fines et moins de défauts d’aspect. Plus important encore, les pièces atteignent une étanchéité fiable sans imprégnation pour de nombreuses conceptions. La porosité gazeuse étant limitée, elles supportent le soudage (MIG/TIG) et réagissent de façon prévisible aux cycles de mise en solution et de vieillissement, sans cloquage ni déformation dus à la dilatation des gaz.
Limites du moulage sous pression sous vide
Le moulage sous vide convient principalement à l’ aluminium et au magnésium, car les températures élevées et la réactivité des alliages ferreux les rendent généralement inadaptés à ce procédé.
Sur le plan opérationnel, cette méthode impose des exigences importantes en matière d’équipement et de maintenance. Elle nécessite un outillage soigneusement étanchéifié, un système de vide fiable et un programme de maintenance rigoureux pour surveiller l’usure des composants tels que les joints toriques et les plans de joint, ainsi que l’accumulation de carbone sur les vannes.
Pour les applications à grand volume ou exigeant une haute intégrité, cet investissement est toutefois souvent justifié par l’amélioration du rendement, la réduction des retouches et la possibilité de regrouper des pièces et de leur appliquer ensuite un traitement thermique.
Applications du moulage sous pression sous vide
Durabilité et tendances futures
Efficacité améliorée et émissions réduites
Le moulage sous pression sous vide contribue à une production durable en réduisant le nombre de pièces défectueuses. La diminution des rebuts réduit la quantité de métal à refondre et, par conséquent, la consommation d’énergie et les émissions associées. Elle limite également l’utilisation d’autres ressources, comme les produits d’étanchéité. Comme la plupart des fonderies recyclent déjà leurs rebuts métalliques en interne, un meilleur rendement rend cette boucle de recyclage plus efficace.
Technologies avancées et automatisation
La technologie améliore la précision du procédé. Les logiciels de simulation modélisent la pièce moulée et le système de vide afin d’optimiser la conception avant le début de la production. Pendant la coulée, les jumeaux numériques et les commandes en boucle fermée exploitent les données des capteurs en temps réel pour que chaque tir respecte le niveau cible. Des équipements de vide améliorés, des alliages spécialisés et une robotique accrue contribuent à un procédé hautement automatisé et fiable, conforme aux normes strictes du secteur.
Conclusion
Bien que le moulage sous pression sous vide remonte aux années 1970, voire à une époque antérieure, il reste une technologie relativement récente et en plein développement par rapport au moulage sous pression traditionnel. C’est toutefois l’évolution la plus pratique lorsque la maîtrise de la porosité, la soudabilité ou le comportement au traitement thermique sont impératifs. Le moulage sous vide permet de rentabiliser l’investissement initial dans l’outillage, les équipements et la formation grâce à un meilleur rendement. Les fabricants peuvent ainsi répondre avec davantage d’assurance à des exigences ambitieuses de précision dimensionnelle et de conception structurelle.
Foire aux questions
Certains alliages tirent-ils particulièrement avantage du moulage sous pression sous vide ?
Comme indiqué précédemment, ce procédé convient à l’aluminium et au magnésium. Il est particulièrement transformateur pour les alliages d’aluminium. Ceux-ci sont sujets à l’emprisonnement des gaz et à la porosité due à l’hydrogène, qui limitent fortement leur aptitude au traitement thermique. Le moulage sous vide est donc particulièrement bénéfique pour les alliages d’aluminium à haute résistance, tels que le A356 ou le 360, destinés à un traitement thermique T5 ou T6, car il élimine les gaz responsables du cloquage et de la perte de résistance.
Comment le coût du moulage sous pression sous vide se compare-t-il à celui d’autres procédés à faible porosité, comme le moulage-forgeage ou le moulage des métaux semi-solides (SSM) ?
Le moulage sous vide est souvent une solution plus économique que le moulage-forgeage ou le procédé SSM pour la production en grande série. Tous ces procédés réduisent la porosité, mais le moulage-forgeage exige des machines spécialisées, souvent plus lentes, et le SSM nécessite une matière première complexe. Le moulage sous vide utilise des machines standard de moulage sous pression à haute pression auxquelles on ajoute un système de vide ; il est donc adapté à la fabrication de millions de pièces très intègres à un temps de cycle compétitif.
Certaines formes complexes sont-elles incompatibles avec le moulage sous pression sous vide ?
Oui, le procédé a ses limites. Les pièces comportant des poches extrêmement profondes et étroites peuvent poser problème, car le vide n’évacue pas toujours efficacement l’air de ces zones mortes avant que le métal ne les isole. De même, les noyaux internes qui créent des empreintes segmentées complexes compliquent l’emplacement d’évents efficaces et peuvent laisser des poches de gaz isolées.







