
Dans l’industrie de l’usinage, les fabricants sont souvent confrontés à des pièces trop résistantes, trop minces ou trop complexes pour être usinées avec des méthodes conventionnelles. C’est précisément là que l’électroérosion (EDM) démontre son intérêt. En enlevant la matière par des décharges électriques contrôlées plutôt que par une action mécanique, cette technique d’usinage CNC permet de respecter des tolérances serrées dans les aciers à outils, les carbures, le titane et d’autres alliages spéciaux.
L’électroérosion regroupe plusieurs procédés, classés selon leur méthode d’usinage. Les plus courants sont l’électroérosion à fil, l’électroérosion par enfonçage et le perçage par électroérosion.
Électroérosion à fil (WEDM)
Principe de fonctionnement et mise en place
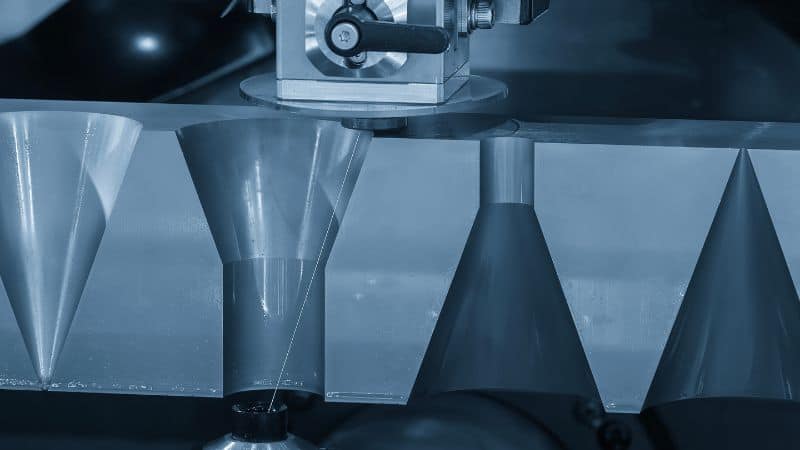
L’électroérosion à fil utilise une électrode filaire conductrice, généralement en laiton ou en laiton revêtu, maintenue sous tension et alimentée en continu. Le fil ne touche jamais la pièce : la commande numérique le guide le long d’une trajectoire programmée tout en maintenant un entrefer contrôlé. La pièce est immergée dans de l’eau déionisée, qui sert de diélectrique et évacue efficacement les débris. Les guides supérieur et inférieur peuvent incliner le fil pour créer des surfaces biseautées.
Le générateur de la machine module l’énergie, la durée et la fréquence des impulsions entre les passes d’ébauche et les passes de finition successives. L’ébauche privilégie la vitesse et laisse une surépaisseur que les passes de finition éliminent pour obtenir les tolérances et l’état de surface visés. Le bridage est essentiel : une fixation rigide et thermiquement stable, des références précises et un bon rinçage influent directement sur la précision et le débit de production.
Applications et matériaux typiques
Les machines d’électroérosion à fil sont utilisées pour les profils complexes : matrices, poinçons, engrenages, cannelures, composants médicaux et contours 2.5D difficiles, voire impossibles, à fraiser. Le procédé convient particulièrement aux aciers à outils trempés (A2, D2, H13), au carbure de tungstène, au titane, à l’Inconel et aux autres superalliages. Les applications courantes comprennent la découpe de matrices de moulage sous pression dans un bloc, la fabrication d’inserts de précision, la découpe de pièces fragiles ou trempées sans créer de contraintes et la réalisation de parois minces ou de détails délicats sans déformation.
Avantages et limites
- Précision et état de surface: sur une installation stable, le respect de ±0.0001–0.0002″ est courant et plusieurs passes de finition peuvent produire un Ra inférieur à 1 μm.
- Contraintes mécaniques minimes: en l’absence de forces de coupe, les parois minces et les détails fins restent intacts. Les zones affectées thermiquement sont réduites et la couche refondue est mince.
- Adapté à l’automatisation: l’enfilage automatique, la récupération après rupture du fil et le palpage intégré favorisent une production fiable sans opérateur, notamment pour les profils longs.
Limites: le fil doit accéder physiquement au contour ; les contre-dépouilles et cavités fermées ne sont donc pas réalisables. Il faut un trou d’entrée, sauf si le point de départ se trouve sur un bord. Les pièces hautes nécessitent parfois un rinçage maîtrisé pour rester stables et limiter l’érosion ou la rupture du fil.
Électroérosion par enfonçage (EDM par enfonçage / conventionnelle)
Électrodes, outillage et formation des cavités
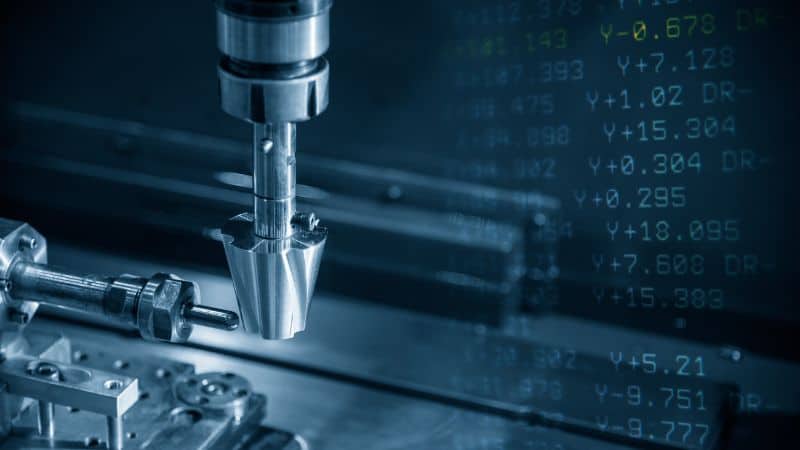
L’électroérosion par enfonçage, également appelée électroérosion par pénétration, utilise une électrode de forme, généralement en graphite ou en cuivre, fixée sur un coulisseau. L’électrode reproduit la forme négative de la cavité, puis s’enfonce dans la pièce sous commande d’un servomoteur, tandis que les décharges électriques érodent la matière. Une huile à base d’hydrocarbures sert souvent de diélectrique. Les mouvements orbitaux programmés (petits déplacements circulaires ou vectoriels) améliorent le rinçage, l’état de surface et la précision dimensionnelle finale, tout en évitant les surbrûlures dans les angles.
Le choix de l’électrode est déterminant. Le graphite permet un usinage plus rapide, résiste à la chaleur et convient aux grandes cavités ; le cuivre reproduit bien les détails et permet d’obtenir une finition plus fine. Les fabricants expérimentés utilisent souvent plusieurs électrodes : une d’ébauche pour enlever la matière, une de semi-finition pour stabiliser les parois et une de finition pour respecter les tolérances serrées et le Ra visé.
Applications, tolérances et état de surface
L’électroérosion par enfonçage convient aux cavités 3D de moules, aux reliefs, nervures, poches profondes, logos et géométries inaccessibles au fil. Selon la taille et la mise en place, des tolérances de ±0.0002–0.001″ sont réalistes, et les passes de finition peuvent obtenir un Ra inférieur à 1 μm. Comme l’électrode transmet sa géométrie à la pièce, les raccordements complexes et les formes libres sont courants dans les moules d’injection et les outillages de moulage sous pression.
Avantages et limites
- Véritable capacité 3D : son principal atout est de créer des cavités borgnes, des contre-dépouilles et des formes tridimensionnelles complexes impossibles à réaliser par électroérosion à fil.
- État de surface supérieur : elle peut produire une finition très fine sur des contours complexes, souvent sans polissage manuel.
Limites: l’érosion continue nécessite une compensation de l’usure dans le programme et souvent la fabrication de plusieurs électrodes pour une même pièce. Le taux d’enlèvement volumique est généralement inférieur à celui de l’électroérosion à fil, ce qui la rend moins efficace pour les enlèvements importants. Chaque cavité unique exige une électrode dédiée, et le rinçage diélectrique des formes profondes et étroites peut compromettre la vitesse et la précision.
Perçage par électroérosion (perçage rapide / petits trous)
Mécanique du procédé
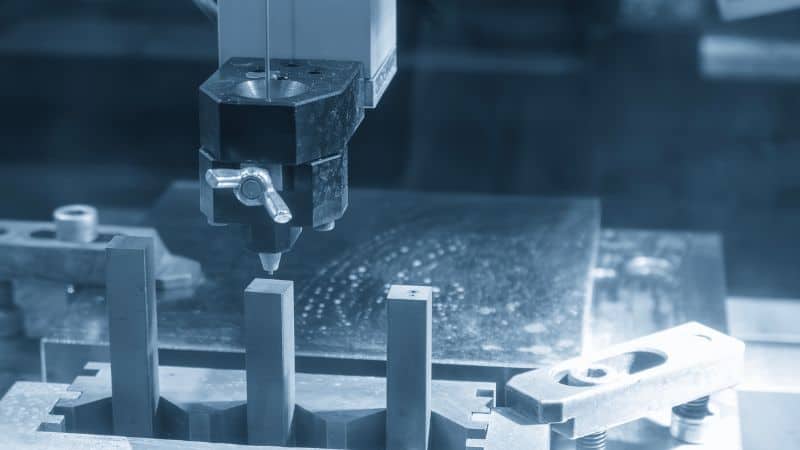
Le perçage par électroérosion repose sur une électrode tubulaire rotative à grande vitesse, généralement en laiton, en cuivre ou en cuivre-tungstène résistant à l’usure. Ce tube creux sert le plus souvent de cathode, tandis que la pièce est l’anode. Un générateur émet des impulsions électriques à haute fréquence dans l’entrefer, créant des étincelles contrôlées qui vaporisent et érodent la matière.
Le fluide diélectrique sous pression, généralement de l’eau déionisée, est essentiel au procédé. Il est pompé au centre de l’électrode rotative et remplit deux fonctions : évacuer de force les particules érodées hors de l’entrefer étroit pour éviter les courts-circuits et déioniser le canal afin de stabiliser les étincelles. La rotation de l’électrode assure une usure uniforme et favorise la rectitude du trou en stabilisant le tube. Un servosystème ajuste constamment la position de l’électrode pour maintenir l’entrefer précis à mesure que le trou s’approfondit. Il est ainsi possible de percer des trous profonds et de faible diamètre dans des matériaux trempés sans la déflexion de l’outil qui serait problématique en usinage traditionnel.
Applications : trous de départ et de refroidissement
Les fabricants utilisent couramment le perçage par électroérosion pour créer les trous de départ nécessaires à l’électroérosion à fil lorsque le profil ne commence pas sur un bord. Il sert également à réaliser de petits trous de refroidissement à rapport d’aspect élevé dans les aubes et distributeurs de turbine, des réseaux de refroidissement par effusion et film, ainsi que des trous précis dans des composants médicaux ou microfluidiques. Les superalliages à base de nickel, le titane et les aciers trempés conviennent, à condition d’être conducteurs.
Vitesse, précision et limites
- Vitesse de perçage : le perçage par électroérosion est particulièrement rapide pour créer de petits trous profonds, surtout dans les matériaux conducteurs difficiles à usiner, pour lesquels le perçage conventionnel est lent ou impossible. La vitesse dépend principalement de la pression du diélectrique, du matériau de l’électrode et de l’alliage, ce qui permet de réaliser rapidement des trous de départ et des réseaux de trous à haut débit.
- Précision du diamètre : ce procédé offre une grande précision de positionnement et produit des trous droits à rapport d’aspect élevé, avec des diamètres aussi petits que 0.015 pouces.
Limites : la recherche de précision implique certains compromis. L’état de surface à l’intérieur des trous est généralement plus rugueux qu’en électroérosion à fil ou lors des passes de finition par enfonçage. Le procédé se limite principalement aux trous droits et ne permet pas de créer des formes coudées. Enfin, la chaleur localisée intense peut produire une couche refondue et de petites bavures à l’entrée et à la sortie, qui peuvent nécessiter une finition secondaire pour les applications critiques.
Machines d’électroérosion spécialisées et procédés hybrides
Électroérosion avec poudre en suspension (PMEDM)
En mettant en suspension des poudres conductrices ou semi-conductrices dans le diélectrique, cette technique peut élargir le canal de décharge, réduire la densité énergétique, améliorer l’état de surface et limiter l’usure de l’outil. Le PMEDM est utile pour les passes de finition sur les moules et les composants dont l’intégrité de surface est importante. Il nécessite toutefois une filtration et une maîtrise du procédé pour maintenir une concentration constante.
Fraisage par électroérosion / orbital pour les formes 3D
Également appelée fraisage par enfonçage, cette méthode utilise une petite électrode qui suit une trajectoire 3D et décrit des orbites pour créer des formes complexes, comme le ferait une fraise boule, mais sans force de coupe. Elle convient aux caractéristiques délicates ou difficiles d’accès et peut réduire le nombre d’électrodes dédiées.
Comparaison des performances des différents types de machines EDM
Vitesse de coupe et facteurs influant sur le temps de cycle
- Électroérosion à fil: vitesse relative élevée pour les découpes périphériques, notamment sur les profils longs et de hauteur constante. Le cycle dépend de la hauteur de la pièce, de la longueur du contour, du nombre de passes de finition et du rinçage.
- Électroérosion par enfonçage: enlèvement de matière moyen ; le temps dépend de la surface de l’électrode, de la stratégie orbitale et du rinçage. La fabrication des électrodes allonge le délai.
- Perçage par électroérosion: rapide pour les petits trous profonds ; le débit dépend de l’usure de l’électrode, de la pression diélectrique et de l’alliage.
Précision, tolérances et état de surface (Ra)
- Électroérosion à fil: très grande précision : ±0.0001–0.0002″ est courant ; un Ra <1 μm est possible avec plusieurs passes de finition.
- Électroérosion par enfonçage: grande précision : ±0.0002–0.001″ en général ; Ra <1 μm possible avec des passes de finition à énergie réglée et des mouvements orbitaux.
- Perçage par électroérosion: grande précision de positionnement des trous ; l’état de surface est moyen par rapport aux procédés à fil ou par enfonçage.
Effets thermiques : couche refondue, microfissures et zone affectée thermiquement
Tous les procédés d’électroérosion produisent une fine couche refondue susceptible de contenir des microfissures, même si la zone affectée thermiquement (ZAT) reste généralement peu profonde. Il est possible d’atténuer ces effets par des passes de finition à faible énergie, des impulsions optimisées, un rinçage adapté et un polissage ou une rectification légère après le procédé lorsque l’intégrité de surface est critique (par ex. pour les composants aéronautiques soumis à la fatigue).
| Type d’EDM | Vitesse | Précision | État de surface (Ra) | Effets thermiques | Applications courantes
|
|---|---|---|---|---|---|
| Électroérosion à fil | Élevée | Très élevée | <1 μm | ZAT minimale, couche refondue mince | Matrices, poinçons, profils |
| Électroérosion par enfonçage | Moyenne | Élevée | <1 μm | Couche refondue, microfissures possibles | Cavités de moules, reliefs |
| Perçage par électroérosion | Rapide/moyenne | Élevée | Moyen | Surtout à l’entrée et à la sortie | Trous de départ, trous de refroidissement |
Choisir le procédé d’électroérosion adapté à vos besoins
Maintenant que vous connaissez les différents types d’EDM, vous pouvez vous y référer pour choisir le procédé d’usinage par électroérosion adapté. La sélection peut s’appuyer sur quatre critères.
Géométrie et caractéristiques à produire
- Contours ouverts et profils traversants: choisir l’électroérosion à fil. Elle est idéale si le fil peut accéder à toute la trajectoire sans contre-dépouille.
- Cavités fermées et formes 3D véritables: choisir l’électroérosion par enfonçage. Elle crée des caractéristiques inaccessibles au fil et reproduit la géométrie complexe de l’électrode.
- Petits trous droits et profonds: choisir le perçage par électroérosion. C’est la méthode la plus rapide pour les trous de départ et les trous de refroidissement à rapport d’aspect élevé.
Matériau, dureté et état après traitement thermique
Tous les procédés d’électroérosion exigent un matériau conducteur, mais sa dureté n’est pas un obstacle : l’EDM convient aux aciers à outils traités thermiquement, aux carbures, au titane et aux alliages de nickel. Si la stabilité dimensionnelle après traitement thermique est importante, l’électroérosion après trempe élimine les risques de déformation dus aux forces d’usinage. Pour le carbure ou les matériaux délicats, privilégier le fil ou des paramètres d’enfonçage réglés avec soin afin de limiter les microfissures.
Taille du lot, coût et rentabilité de l’outillage
- Prototypes et petites séries: l’électroérosion à fil limite les investissements d’outillage et nécessite peu d’électrodes, ce qui la rend économique pour les pièces uniques et les courtes séries.
- Moules en grande série ou cavités répétées: l’électroérosion par enfonçage devient économique lorsque les coûts de conception et de fabrication des électrodes sont répartis sur de nombreuses pièces. Des stratégies efficaces (ébauche/finition, géométries communes) réduisent le coût total.
- Cellules de perçage: pour les réseaux de trous de refroidissement récurrents, le perçage automatisé par électroérosion offre un débit prévisible.
Automatisation, bridage et suivi du procédé
Les systèmes EDM modernes permettent une production sans opérateur. Les enfileurs automatiques, les changeurs d’outils, le palpage en cours de procédé et la surveillance des machines réduisent les temps d’arrêt et les rebuts. Il est recommandé de privilégier :
- Un diélectrique propre et une filtration stable pour assurer la stabilité des décharges.
- Un bridage rigide et des références fiables pour garantir la répétabilité des passes ou des électrodes.
- Des générateurs adaptatifs et une commande des angles pour préserver la précision des petits rayons internes.
- Le SPC et l’enregistrement des paramètres pour assurer la traçabilité de l’usinage de précision réglementé de pièces médicales et aéronautiques.
Conclusion
L’électroérosion permet de réaliser des conceptions complexes grâce à un usinage CNC précis et à des procédés complémentaires qui usinent les matériaux durs : l’électroérosion à fil pour les profils, l’enfonçage pour les cavités et le perçage pour les trous profonds.
Grâce aux informations de cet article, vous pourrez choisir la méthode EDM adaptée pour améliorer la qualité des pièces et votre compétitivité dans la fabrication avancée.
Foire aux questions
L’EDM est-elle réservée aux métaux ? Peut-on l’utiliser sur des matériaux tendres et non trempés ?
Pas exactement. Par définition, l’EDM est réservée aux matériaux électriquement conducteurs ; les isolants comme les plastiques, le verre, les céramiques ordinaires et les composites non conducteurs ne conviennent pas. Certains matériaux comme le graphite, le carbure de silicium, le diborure de titane et certains composites polymères sont toutefois conducteurs et peuvent être usinés par électroérosion, bien qu’ils constituent des applications de niche.
Par ailleurs, si les matériaux tendres concernés sont des métaux comme l’aluminium ou l’acier doux, l’EDM reste tout à fait possible, même si elle est surtout utilisée sur des matériaux plus durs. Les méthodes d’usinage traditionnelles sont simplement souvent plus rapides et économiques, sauf lorsque la géométrie est extrêmement complexe ou délicate.
Comment la taille de la pièce limite-t-elle l’EDM ?
Chaque procédé EDM présente des limites de dimensions. L’électroérosion à fil est limitée par sa course et la taille de sa cuve. L’enfonçage est limité par la cuve de travail et la capacité de charge des électrodes. Pour de très grandes pièces, comme l’hélice d’un navire, il faut des machines EDM spéciales de très grande taille.
Qu’est-ce qui cause la couche refondue et pose-t-elle toujours un problème ?
La couche refondue est une fine couche de matériau resolidifié, qui a fondu sans être évacué par le fluide diélectrique. Tous les procédés EDM en produisent, mais son importance dépend de l’application. Pour de nombreux moules et outils, elle est sans conséquence ou peut être éliminée par un traitement de surface. Pour les composants aéronautiques soumis à de fortes contraintes de fatigue, elle constitue un facteur critique à réduire ou à supprimer.
L’EDM est-elle considérée comme un procédé lent ?
Pour l’enlèvement de matière en vrac, l’EDM est généralement plus lente que l’usinage conventionnel. Son intérêt réside dans sa capacité à usiner avec précision, et non dans sa vitesse brute. Elle peut néanmoins être efficace si l’on tient compte des étapes qu’elle élimine (par ex. ébauche, traitement thermique et finition) et de sa capacité à produire en une seule mise en place une pièce finie à partir d’un bloc trempé.







