
El fundido Die es un pilar de la fabricación moderna para su producción fiable y productos de alta calidad. Si desea utilizar este proceso de fundición de metal para su proyecto, entonces una comprensión clara del proceso es esencial para elegir el fabricante adecuado. Es precisamente por eso que esta guía fue creada para ofrecerte:
- Un recorrido detallado del proceso de fundición a presión.
- Qué analizar sobre el flujo de trabajo de un fabricante.
Fundamentos del Proceso de fundición a presión
Die casting es una capacidad de fabricación definida por el uso de alta presión para formar metal fundido dentro de herramientas de acero reutilizables. Esto permite la producción de piezas con geometrías intrincadas, características complejas y paredes delgadas que serían difíciles de lograr a través de otros métodos.
por sus puntos de fusión inferiores,.
vegetal descifras descifradas desci descaño descañon descis descidén des Debido a que el acero muere es rígido y duradero, mantienen dimensiones precisas sobre miles de ciclos.Esta estabilidad asegura que grandes lotes de piezas se producen con una precisión consistente y acabado superficiales lisos, lo que hace que sea una opción preferida para la fabricación de masa donde la uniformidad es crítica.
Paso a paso Fundición a presión Proceso de fabricación
El proceso de fundición a presión sigue una secuencia clara que controla el flujo de metal, la presión y el enfriamiento. Cada paso afecta calidad parcial, tiempo de ciclo, costo de la herramientaCódigo.
Preparación y cierre
El ciclo comienza con preparación para la muerte. Los operadores limpian el molde de fundición a presión para eliminar residuos de metal y residuos del disparo anterior.
Luego rocian una capa fina de lubricante o agente de liberación en la superficie de cavidad. Este recubrimiento ayuda a controlar la temperatura y permite que la parte salga de la matriz sin daños.
La máquina fundición a presión se cierra con la vara la fuerza de sujeción para mantener la vara sellada durante la inyección..
La precisión diseño de molde también juega un papel clave en esta etapa. La muerte incluye:
- coma bien definido
- Corredores equilibrados
- Canales deGN
- Espacio 4 pasadores eyectores
Inyección de metal fundido
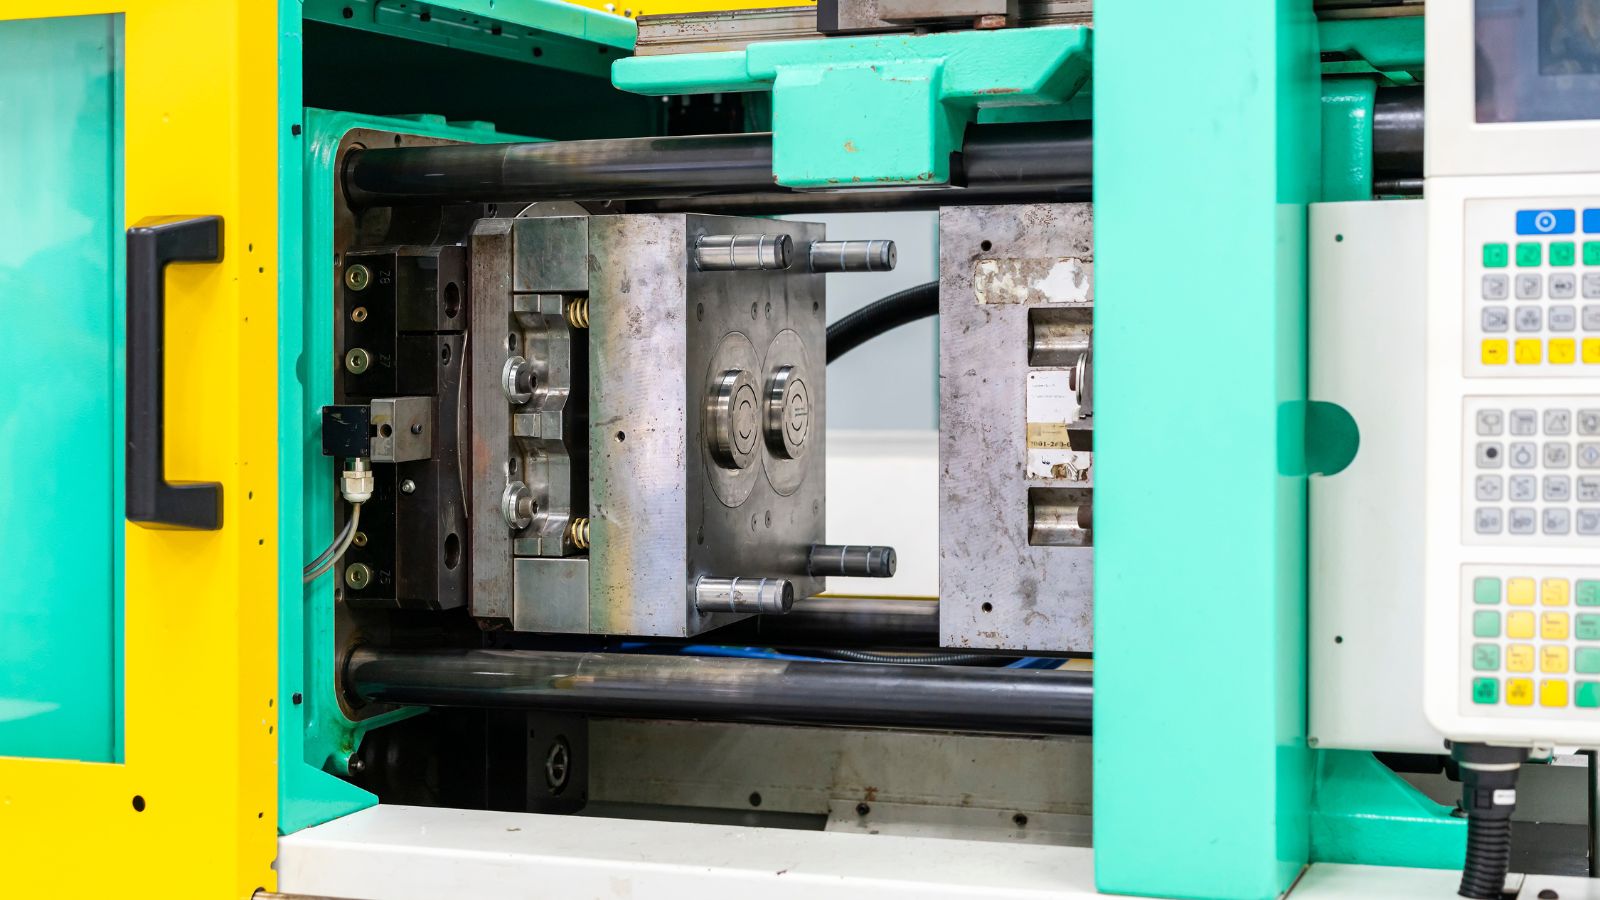
Una vez que la muerte se sujeta, la máquina inyecta metal fundido en la cavidad. Cabe señalar que las diferentes técnicas fundición a presión también influyen en el procedimiento de inyección.
En fundición a presión en cámara caliente, donde el horno se encuentra dentro de la máquina, un sumergido fuerza el metal directamente desde el horno a la matriz.
En los sistemas fundición a presión en cámara fría, donde el metal se funde fuera de la máquina, el material fundido se transporta por un cucharón y se vierte en una manga de inyección.
En términos generales, la inyección implica un émbolo hidráulico empujando el metal a través de la manga y en el sistema de fijación. El metal fluye de la lanza a los corredores y luego a la cavidad de la muerte.
La inyección ocurre en dos fases principales:
- Relleno lento para evitar la penetración del aire
- Inyección de alta velocidad para empaquetar completamente la cavidad
La alta presión asegura que el metal llena paredes delgadas y características complejas. La máquina mantiene presión por un corto tiempo de espera para reducir la contracción.
Enfriamiento y solidificación
Después de llenar, el metal fundido comienza a enfriar y solidificar dentro de la matriz. Los canales de refrigeración dentro del molde circulan agua o aceite para controlar la temperatura.
El enfriamiento uniforme es crítico. Temperatura desigual puede causar lavado, estrés interno o grietas.
La muerte permanece sujeta mientras el metal se solidifica bajo presión. Esta presión ayuda a mantener la precisión dimensional y el detalle de la superficie.
El tiempo de enfriamiento depende de:
- Tipo de aleación (aluminio, zinc, magnesio)
- Espesor de pared
- Temperatura de moldeado
- Geometría parcial
Los ingenieros buscan acortar el tiempo de enfriamiento sin causar distorsión. Los ciclos más rápidos mejoran la productividad, pero la velocidad excesiva puede reducir la calidad parcial o dañar el molde de fundición a presión.
Ejección y Trimming
Una vez que la parte se solidifica, la muerte se abre a lo largo del línea de partición. La máquina activa el pasadores eyectores para empujar la fundición fuera de la cavidad.
El casting eliminado todavía incluye el exceso de material del sistema de fijación. Este material puede incluir:
- Corredores
- Sprue
- Recursos de desbordamiento
- Flash
Los operadores eliminan este exceso a través del corte o corte mecánico. El borde automatizado muere a menudo acelerando este paso en la producción de alto volumen.
Post-Procesamiento y Finalización
La mayoría de las partes emisoras requieren cierto nivel posterior al procesamiento. La cantidad depende de la tolerancia, acabado superficial, y función.
Pasos de acabado comunes incluyen:
- Desembolso para eliminar bordes afilados
- Pulido para mejorar la apariencia superficial
- Explosión de disparos para textura uniforme
Algunas partes requieren mecanizado secundario para satisfacer tolerancias estrictas. Las tiendas utilizan a menudo mecanizado CNC para perforar agujeros, cortar hilos o superficies críticas de la máquina.
Estos pasos adicionales aumentan el costo de la herramienta y los tiempos de plomo. Sin embargo, mejoran ajuste, rendimiento y precisión de montaje. Idealmente, un proceso de fundición a presiónX bien diseñado debe equilibrar la velocidad, el costo y la calidad de la pieza final.
Elegir el fabricante adecuado: Aplicación del conocimiento del proceso
Comprender la mecánica de fundición a presión es el mtodo más eficaz de socios de fabricación potenciales de investigación. Ahora que hemos pasado por el conocimiento técnico, es el momento de aprovechar este conocimiento para evaluar fabricantes basados en cuatro aspectos críticos.
Tipos de alineación de Fundición a presión con materiales y necesidades
Como se señala en la fase de inyección, la distinción entre los procesos de cámara caliente y cámara fría es fundamental.
Para Zinc y Magnesio (Hot Chamber) – Si su proyecto requiere piezas pequeñas, intrincadas hechas de zinc o magnesio, verifique que el fabricante se especializa en máquinas de cámara caliente. Estas máquinas ofrecen tiempos de ciclo más rápidos (hasta 1000 tomas por hora) porque el metal se funde dentro de la máquina.
Para Aluminio y Brass (Cold Chamber) – Si usted necesita la resistencia y resistencia al calor del aluminio, los sistemas robustos de cámara fría son esenciales. Debido a que el aluminio tiene una alta afinidad para el hierro y puede «disolver» o «lavar» el hierro en la fundición, debe ser fundido externamente para evitar la impureza.
Usted debe asegurar que el fabricante utiliza el tipo de máquina más adecuado para su aleación específica para maximizar la eficiencia y la integridad de parte, y puede hacerlo visitando sus sitios web o enviando presupuestos para la investigación.
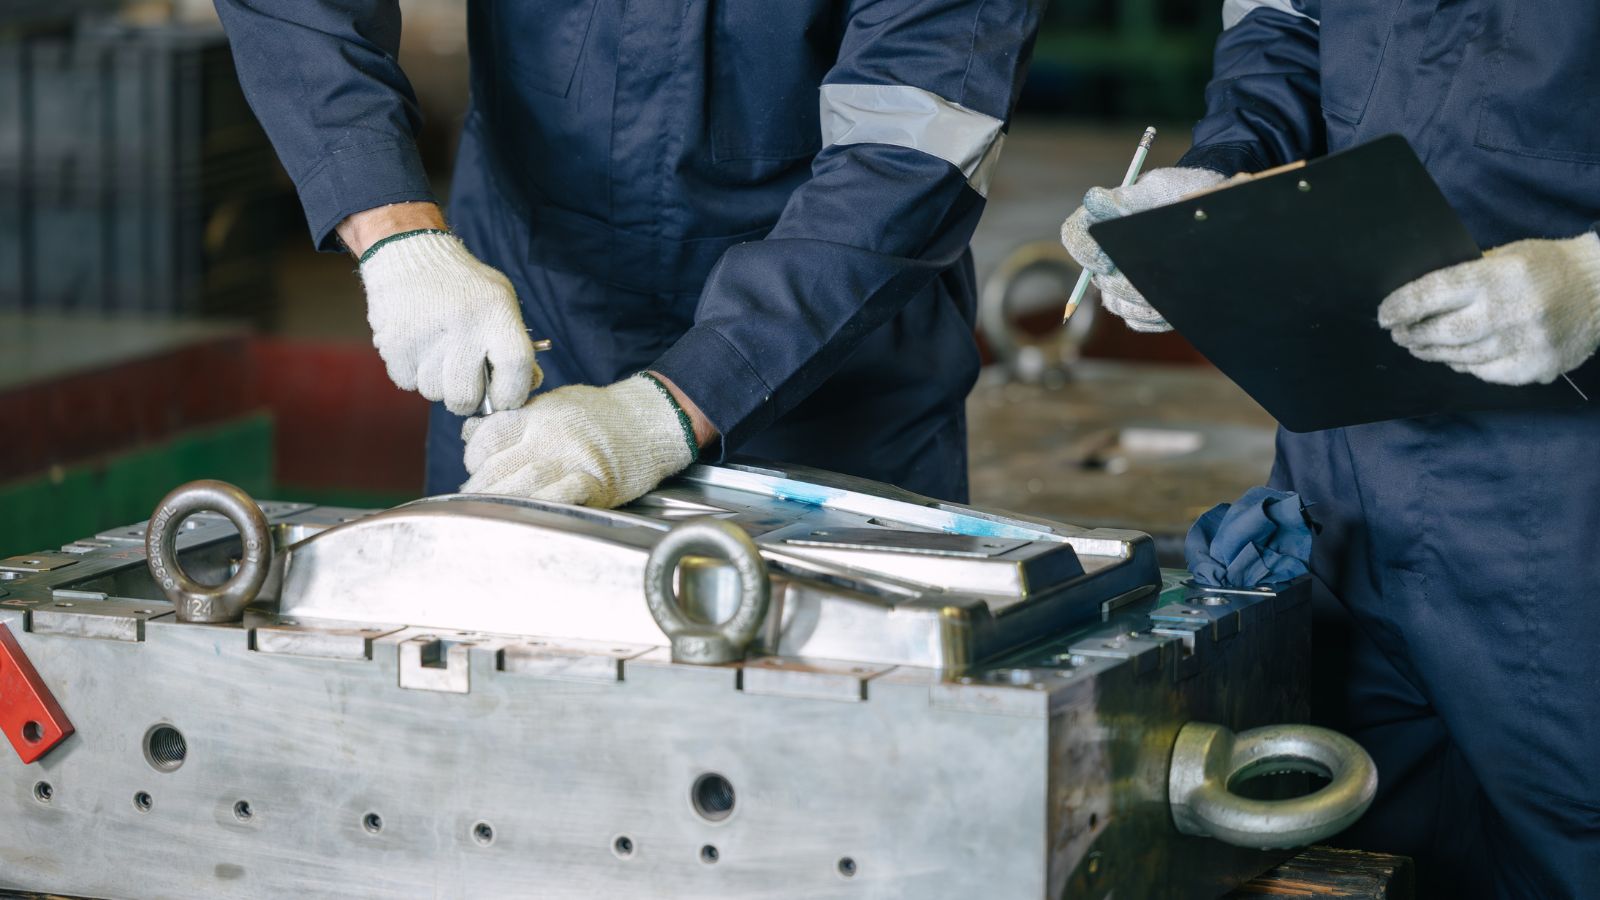
Diseño moldeado, producción y control de procesos
Destacamos la importancia de diseño de molde en la sección «Preparación del Dio», ya que es la base misma de cualquier pieza de metal fundido.
Por lo tanto, al entrevistar a los fabricantes, debe investigar la experiencia diseño de molde de su socio potencial de antemano:
- Ingenieros dedicados – ¿Tienen un equipo de ingenieros para diseño de molde? Son capaces de la producción de moldes por su cuenta?
- Diseño asistido por tecnología – Utilizan software (como Magmasoft o Moldflow) para simulación de flujo de la fase de inyección?
- Experiencia industrial asentada – ¿Tienen todo un sistema probado de procedimientos diseño de molde?
Pasando al proceso de inyección, debe observar que las medidas de control de calidad separan a los fabricantes competentes de los excepcionales. Un socio confiable implementa sistemas de monitoreo en tiempo real que rastrean la presión de inyección, la velocidad del émbolo y la temperatura de metal para cada ciclo de inyección.
Soluciones integradas de procesamiento posterior
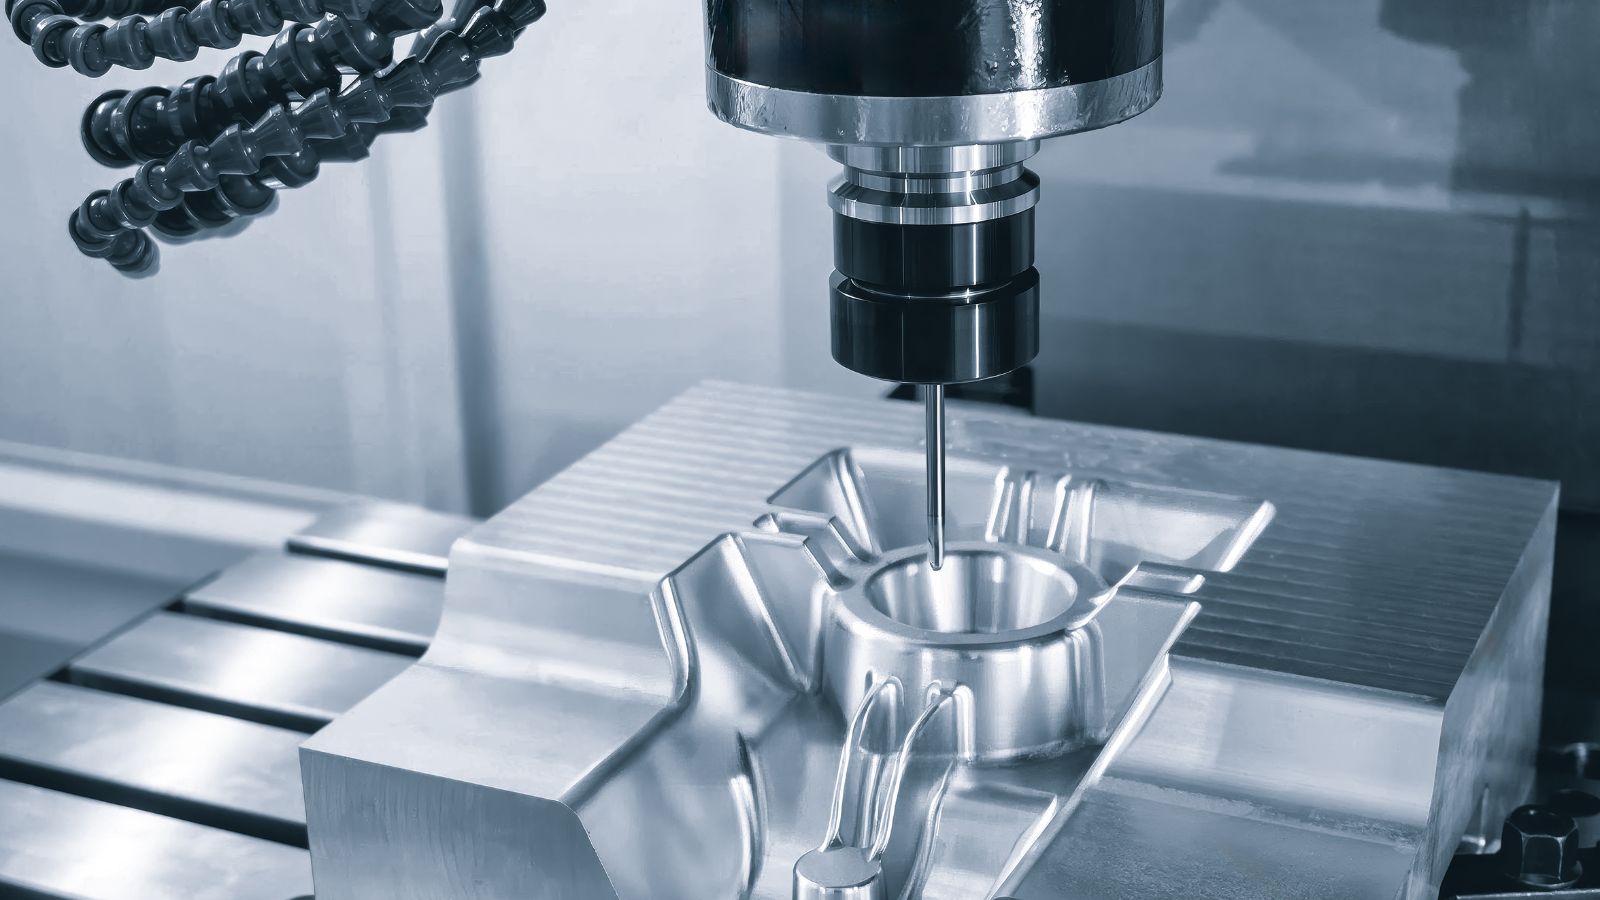
Las partes fundidas por el muerto raramente se terminan en el momento en que son expulsadas. La presencia de flashes, corredores y desbordamientos significa que el recortado y acabado son pasos obligatorios.
Para reducir los costos de la logística y el uso de los mismos en el caso de un agente:
- Trim Dies vs. extracción manual – Para pedidos de alto volumen, asegurar que el fabricante construye trim automatizado muere en lugar de depender de la ruptura manual, que es inconsistente.
- Capacidades de mecanizado – Si su parte requiere tolerancias estrictas (por ejemplo, agujeros roscados o superficies de apareamiento precisas), un proveedor con centros internos mecanizado CNC permite una transición sin costuras de la fundición al producto terminado, colocando la responsabilidad de la calidad total en un solo proveedor.
Elegir la derecha Fundición a presión Partner hoy
Die casting exige un control preciso sobre la presión de inyección, la gestión térmica y las operaciones de acabado. Su fabricante ideal debe aportar experiencia en ingeniería que optimiza su diseño para fabricabilidad al tiempo que reduce costos y tiempos de plomo.
En Moldie hemos refinado fundición a presión a través de años de experiencia especializada. De la fabricación de moldes a través de mecanizado CNC, ofrecemos soluciones completas para componentes de zinc de cámara caliente y piezas de aluminio de cámara fría.
Listo para iniciar su proyecto? Contacto Moldie hoy para una revisión y presupuesto de diseño libre.



